Resumen
En Balford, creemos que la transparencia es la base de una asociación exitosa. Para ayudarle a evaluar si somos la opción adecuada para su proyecto, definimos claramente lo que no hacemos y no podemos hacer. Esta guía describe nuestros límites de capacidad en términos de tamaño de pieza, velocidad, tolerancia y requisitos cosméticos, lo que le permite evaluar la idoneidad de forma rápida y precisa.no y 1. No realizamos microestampado hacemos. Esta guía describe nuestros límites de capacidad en términos de tamaño de pieza, velocidad, tolerancia y requisitos cosméticos, lo que le permite evaluar la idoneidad de forma rápida y precisa.
No aceptamos proyectos donde el tamaño del blank para el estampado profundo sea menor a 3 mm o el diámetro exterior final sea inferior a 0.3 mm.1. No realizamos microestampado
Nosotros no aceptamos proyectos donde el tamaño del blank para el estampado profundo sea menor a 3 mm o el diámetro exterior final sea inferior a 0.3 mm.
El microestampado y el microestampado profundo requieren máquinas especializadas, herramientas de ultra precisión y condiciones de sala limpia dedicadas. Estas piezas, comunes en implantes médicos o microconectores, operan a una escala donde el comportamiento del material cambia significativamente.Nuestro equipo y experiencia están orientados a componentes industriales más grandes y robustos.
Si su pieza mide menos de unos pocos milímetros, no somos la opción adecuada y lo dirigiremos a un especialista.
2. No realizamos estampado de gran tamaño

No podemos procesar piezas donde el blank supere los 600 mm o la altura de estampado terminada supere los 200 mm.600 mm o la altura de estampado terminada supera los Nuestra línea de prensas no está configurada para esa escala. El estampado de gran tamaño generalmente requiere prensas masivas especializadas (por ejemplo, más de 800 toneladas) y sistemas de manejo dedicados. Nuestro equipo está diseñado para componentes de tamaño mediano de alta precisión, lo que coincide con los sectores automotriz e industrial a los que servimos..
Para piezas que superen esas dimensiones, necesitaría trabajar con una empresa de estampado de calibre pesado.Nuestra línea de prensas no está configurada para piezas de esta escala. El estampado de gran tamaño a menudo requiere prensas masivas especializadas (por ejemplo, más de 800 toneladas) y sistemas de manejo . Nuestro equipo está diseñado para componentes de tamaño mediano de alta precisión, lo que se alinea con las necesidades de los sectores automotriz e industrial a los que servimos.
3. No realizamos estampado de alta velocidadPara piezas que superen esta dimensión, necesitaría consultar con una empresa de estampado de calibre pesado.
Realizamos estampado de velocidad media a baja, con una velocidad máxima de operación de 120 golpes por minuto (SPM). No hacemos estampado de alta velocidad.
3. No Hacemos Estampado de Alta Velocidad
El estampado de alta velocidad—a menudo superando los 200, 800 o incluso 2000 SPM—es una disciplina de manufactura diferente. Requiere diseños de prensa especializados, herramientas ultra duras (por ejemplo, carburo), sistemas de alimentación sofisticados y gestión avanzada de vibraciones para funcionar de manera confiable a esas velocidades.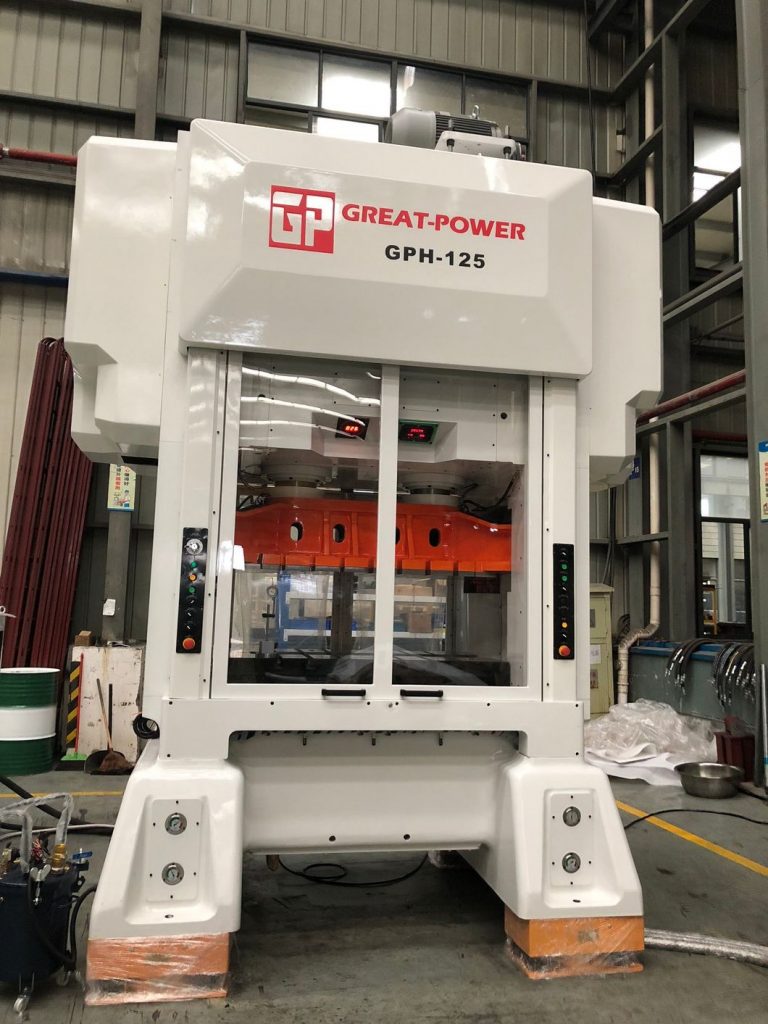
Nuestro enfoque está en la estabilidad del proceso y la precisión, no en el rendimiento. La operación a velocidad media nos permite mantener un control más estricto sobre el flujo del material, reducir el desgaste de las herramientas y realizar inspecciones en proceso más rigurosas—crítico para los complejos embutidos profundos en los que nos especializamos.estampado de velocidad media a baja, con una velocidad máxima de operación de 4. No Hacemos Acabados de "Grado Cosmético". Nosotros no hacemos estampado de alta velocidad.
El estampado de alta velocidad, a menudo superando los 200, 800 o incluso 2000 SPM, es una disciplina de manufactura distinta . Requiere diseños de prensa especializados, herramientas ultra duras (por ejemplo, carburo), sistemas de alimentación sofisticados y gestión avanzada de vibraciones para funcionar de manera confiable a esas velocidades .
Nuestro enfoque está en la estabilidad del proceso y la precisión, no en el rendimiento. La operación a velocidad media nos permite mantener un control más estricto sobre el flujo del material, reducir el desgaste de las herramientas y realizar inspecciones en proceso más rigurosas—crítico para los complejos embutidos profundos en los que nos especializamos.
4. No Hacemos Acabados “de Grado Cosmético”
Nosotrosnoproducimos piezas según un estándar de grado cosmético o artístico donde la superficie debe ser impecable y visualmente perfecta.
Nuestra experiencia de manufactura está en componentesfuncionales, donde la precisión dimensional, el rendimiento de sellado y las propiedades mecánicas son primordiales. Aunque nuestras superficies embutidas profundas son típicamente lisas y limpias, no están destinadas a aplicaciones donde las imperfecciones microscópicas de la superficie son inaceptables (por ejemplo, molduras exteriores visibles en artículos de lujo). Lograr ese nivel de acabado requiere post-procesamiento dedicado como electropulido o acabado a mano en entornos controlados, lo cual está fuera del alcance de nuestro proceso estándar..
5. No Hacemos Tolerancias a Nivel de Micras
5. No Hacemos Tolerancias a Nivel de Micras
Nosotrosnoaceptamos proyectos que requieran tolerancias dimensionales o geométricas anivel de micras (por ejemplo, < ±0.01mm) as a standard capability. tolerancias dimensionales o geométricas (por ejemplo, < ±0.01mm) como capacidad estándar.
El estampado de precisión a esa escala, a menudo cerca de ±0.001mm o ±0.0001 pulgadas, requiere un nivel de precisión de máquina, control ambiental (temperatura y humedad) y capacidad de medición que no forma parte de nuestra oferta estándar. Nuestra tolerancia de precisión estándar está dentro de ±0.05mm a ±0.25mm para piezas embutidas profundas, lo cual es estándar en la industria para componentes de ingeniería robustos.El estampado de precisión a esa escala, a menudo cerca de ±0.001mm o ±0.0001 pulgadas Si su diseño requiere precisión extrema, seremos francos sobre la necesidad de una operación secundaria especializada como el planchado, que está fuera de nuestro servicio principal..
Por Qué Definimos Nuestros Límites
Al declarar claramente lo que no hacemos, aseguramos que solo asumimos proyectos donde podemos sobresalir y entregar valor. Este enfoque nos permite:
Por Qué Definimos Nuestros Límites
Mantener Alta Calidad:Evitamos el riesgo de fallar en aplicaciones que no son adecuadas para nuestro equipo.
- Ser Transparentes:
- Puede confiar en nuestras cotizaciones y plazos de entrega porque se basan en capacidades realistas. Evitamos el riesgo de fallar en aplicaciones que no son adecuadas para nuestro equipo. Enfocarnos
- en Nuestras Fortalezas:Dedicamos nuestros recursos de ingeniería y producción a piezas embutidas profundas y estampadas de precisión complejas y de tamaño mediano, donde tenemos una profunda experiencia.
- Enfocarnos en Nuestras Fortalezas: Dedicamos nuestros recursos de ingeniería y producción a piezas embutidas profundas y estampadas de precisión complejas y de tamaño mediano, donde tenemos una profunda experiencia.
Preguntas frecuentes: Capacidades
P: ¿Cuál es el espesor de pared mínimo que pueden lograr?
R: Eso depende del grado del material y la geometría de la pieza. Como regla general, nuestro proceso está configurado para materiales con buena embutibilidad, como acero de bajo carbono o aluminio. Normalmente trabajamos con espesores iniciales de chapa desde 0.5 mm hasta 3.0 mm. Si buscas un material más delgado por debajo de 0.5 mm, especialmente para embuticiones profundas complejas, probablemente no seamos la mejor opción; sería mejor acudir a un taller especializado en microconformado.
P: ¿Cuál es su tolerancia típica para una pieza embutida en profundidad?
R: Nuestra capacidad estándar mantiene tolerancias dimensionales dentro de un rango de ±0.05 mm a ±0.25 mm en características críticas, lo cual está alineado con la práctica común de la industria para embutición profunda . Eso es suficientemente ajustado para piezas funcionales en aplicaciones automotrices e industriales. Si necesitas algo más ajustado, lo evaluaremos caso por caso, pero no esperes que sea nuestro estándar; no lo cotizamos como norma.
P: ¿Pueden producir una pieza con una superficie muy lisa y decorativa?
R: Entregamos piezas con acabado superficial tal como sale del embutido: limpio, generalmente libre de defectos mayores, pero puede presentar ligeras marcas de herramienta del proceso de embutición. Si tu aplicación exige una superficie cosmética impecable, como para molduras visibles o componentes de consumo, recomendaríamos enviar ese trabajo a un taller especializado en postprocesamiento, como electropulido o pulido fino, porque eso está fuera de nuestra capacidad principal.