Prototipos · Tirajes cortos · Herramental de operación única
Estampado de bajo volumen y prototipos
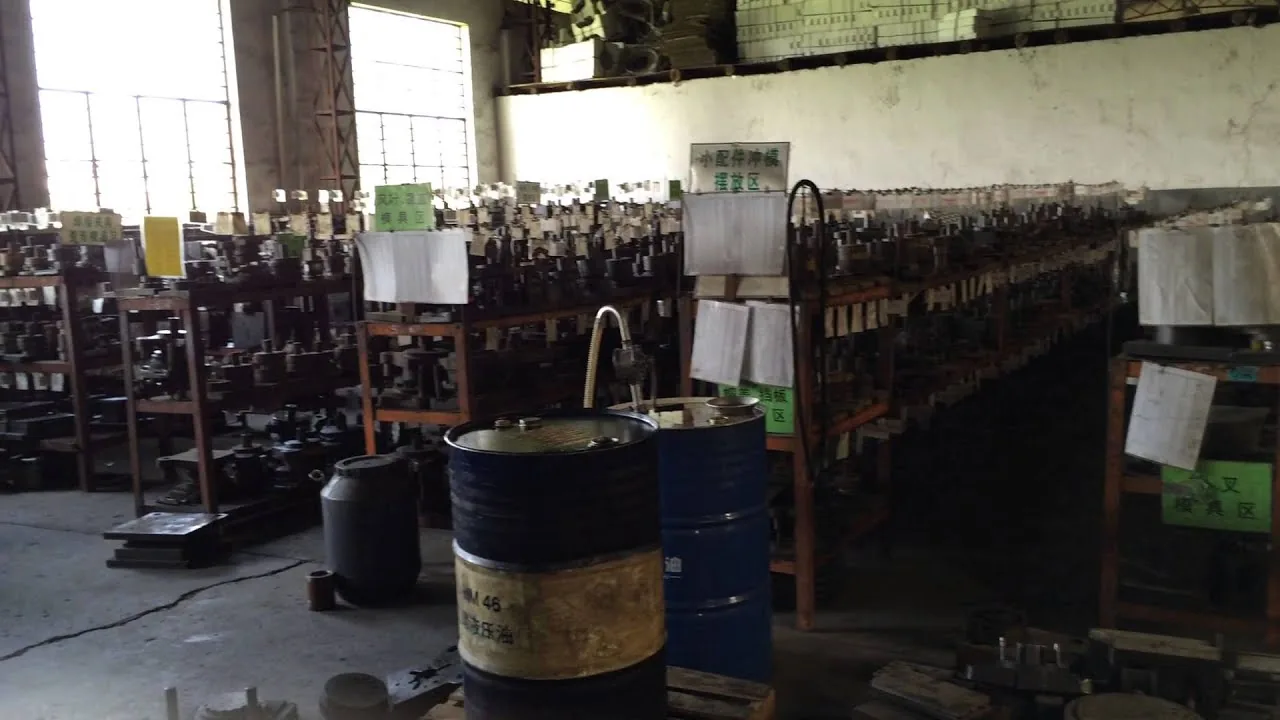
Balford cuenta con más de 4,000 dados de embutido de operación única, acumulados desde que se cortó el primero en Febrero 2000. Esa biblioteca es la razón por la que un nuevo alojamiento cilíndrico normalmente solo requiere herramental nuevo donde su geometría realmente difiere. Desde unas cuantas piezas hasta unos pocos miles, sin comprar un dado progresivo antes de que el volumen lo justifique.
¿Qué es el estampado de bajo volumen?
El estampado de bajo volumen produce una pequeña cantidad de piezas metálicas conformadas — desde un solo prototipo hasta unos pocos miles de piezas — con herramental de operación única en lugar de un troquel progresivo o transfer. Existe porque un troquel de múltiples estaciones solo se amortiza en volumen: el costo del troquel se reparte entre las piezas que produce. Por debajo de ese punto de equilibrio, una estación de conformado a la vez es más rápida de construir, más económica de modificar y mucho más fácil de iterar. En la práctica, la decisión no se trata de calidad — se usan las mismas prensas y la misma ingeniería de embutición — sino de qué ruta de herramental te evita pagar por un volumen que aún no tienes.
Por qué el herramental de operación única gana por debajo de unas 10,000 piezas
Un troquel progresivo no es una sola herramienta. Es un diseño de tira, una banda portadora, pilotos, una secuencia de estaciones y cada operación de conformado cortada a la vez. Eso es exactamente lo que lo hace rápido y económico por pieza en alto volumen, y exactamente lo que lo hace lento y costoso de cambiar.
Una herramienta de operación única es una estación de conformado. Para trabajo de prototipo y series cortas, esa diferencia decide tres cosas:
El cambio es económico
Una revisión implica volver a cortar un punzón o rectificar un anillo de matriz — no reprogramar una tira, volver a cortar estaciones y revalidar toda la herramienta. La iteración se mantiene en días en lugar de semanas.
Usted cambia la pieza, no el layout
Un prototipo existe para encontrar problemas. El troquel de operación sencilla permite que la pieza evolucione entre iteraciones; un troquel progresivo fija la geometría en el momento en que se compromete la tira.
El costo del herramental comienza bajo
Usted compra una estación de formado para responder la pregunta “¿esta pieza se forma?” en lugar de comprar una herramienta de producción completa para responderla.
| Ruta de herramental | Typical fit | Costo de cambio | Rango de volumen donde gana |
|---|---|---|---|
| Operación sencilla / golpe único | Prototipos, lotes piloto, series pequeñas y cualquier pieza que aún esté en desarrollo | El más bajo — un punzón o un anillo de matriz | Menos de aproximadamente 10,000 pzas |
| Prensa de transferencia | Formado multietapa en el que la pieza se traslada entre estaciones | Media a alta | Aproximadamente 20.000–500.000 piezas |
| Troquel progresivo | Piezas de alto volumen alimentadas por fleje con varias operaciones combinadas | La más alta — el diseño del fleje es el troquel | Por encima de aproximadamente 50.000 piezas |
El punto de equilibrio no es una cifra fija. Varía según la geometría, el material, el espesor de pared y cuántas etapas de formado requiere la pieza. Calculamos la ruta a partir de su plano en lugar de aplicar una tabla.
La biblioteca de troqueles: dos décadas de troqueles de embutición de un solo golpe
El primero de esos troqueles se cortó en Febrero de 2000, cuando el taller familiar de estampado abrió en Tangxia Town, Rui’an — el clúster de autopartes en Zhejiang donde comienza la historia de manufactura de Balford. Desde entonces, la planta ha fabricado dados de embutido de operación sencilla para carcasas de motores, carcasas de válvulas solenoides, carcasas de sensores, copas, tapas, bujes y cascos, y los ha conservado.
Más de 4,000 dados de embutido de operación sencilla se conservan, mantienen y reutilizan. Los punzones, anillos de dado, sujetadores de pieza y expulsores acumulados a lo largo de dos décadas de ese trabajo están en el mismo cuarto de herramientas que los troqueles progresivos y de transferencia fabricados después de 2020.
Esta es la ventaja práctica. Esos dados se fabricaron con interfaces comunes de vástago y porta-dados, por lo que los punzones y anillos de dado existentes a menudo pueden recombinarse en un nuevo perfil cilíndrico. Una pieza nueva entonces requiere herramental nuevo solo donde su geometría realmente difiere — un radio diferente, un escalón diferente, un espesor de pared diferente — en lugar de un juego de dados completo cortado desde cero.
Lo que eso significa para un proyecto de prototipo:
- El cronograma se destina a las pruebas de embutido, no al corte de dados. Cuando la geometría encaja dentro de la biblioteca existente, las primeras pruebas pueden comenzar con herramental que ya existe.
- El riesgo se traslada a una etapa más temprana. Usted ve arrugas, desgarros, adelgazamiento y orejas en piezas reales en lugar de en una discusión.
- La pieza puede cambiar. Debido a que un troquel de operación única es ajustable, una revisión de diseño no invalida la inversión en el herramental.
Dónde no aplica. La biblioteca está construida en torno a geometría redonda y simétrica en rotación. Las piezas con escalones pronunciados, no circulares o asimétricas normalmente requieren herramental nuevo, y se lo diremos antes de cotizar. La razón por la que sigue valiendo la pena tenerla es que la mayoría de las carcasas de válvulas solenoides, carcasas de sensores, bujes y tapas son cilíndricas — que es exactamente donde la biblioteca rinde.
Prototipo en operación única, corríjalo en el troquel progresivo
Así es como Balford ejecuta un nuevo programa, y es la parte del trabajo de bajo volumen que rinde frutos después.
- Revisión de plano y DFM. El material, el espesor, las tolerancias críticas, los requisitos de pared y el volumen anual se evalúan contra la secuencia de conformado. La relación de embutido y el número de etapas se establecen antes de cortar cualquier cosa.
- Troquel prototipo de operación única. Una estación de conformado a la vez, construida para ser ajustada. Deliberadamente no es el troquel de producción.
- Piezas de prueba, medidas. El modo de falla se manifiesta en piezas reales: arrugas por la fuerza del sujetachapa, desgarre en el radio del troquel, adelgazamiento de pared por encima del radio, orejeo en el borde recortado, retroceso elástico en el diámetro.
- Corregir el parámetro que lo causó. Radio del troquel, holgura, presión del sujetachapa, diámetro del blanco, lubricación, o un reembutido adicional o recocido entre etapas.
- Solo entonces diseñar el troquel progresivo o de transferencia — con la secuencia corregida incorporada.
La razón comercial de ese orden es directa. En un troquel progresivo, descubrir el mismo problema después de cortar la herramienta significa recortar estaciones, reajustar el tiempo de la tira y volver a validar la herramienta — medido en acero de troquel y en semanas de producción perdida. Encontrarlo en una herramienta de operación simple cuesta un reafilado de punzón o un anillo de troquel nuevo.
Ese ciclo es también la razón por la que la herramienta progresiva y de transferencia que hemos construido desde 2020 parte de parámetros de embutido conocidos y validados en lugar de suposiciones: los problemas ya se encontraron, en la herramienta más económica, en la etapa de prototipo.
Vea salir de la prensa una carcasa embutida
Filmado en Balford: una carcasa de válvula solenoide de acero dulce siendo embutida en profundo. Piezas de prototipo y de tiraje corto como esta se conforman una etapa a la vez en las prensas de operación simple — el punto de entrada normal para una carcasa que luego pasa a producción por transferencia o progresiva.
Lo que fabricamos con este proceso
Carcasas para válvulas solenoides
Carcasas embutidas en DC04 y hierro puro cuando el rendimiento magnético es crítico, incluida la ruta de adelgazamiento de pared cuando tanto el diámetro interior como el exterior son funcionales.
Carcasas para sensores
Carcasas y envolventes para sensores en acero inoxidable donde la resistencia a la corrosión, la uniformidad de pared y las caras de asiento limpias definen el diseño. Consulte la página de carcasas para sensores.
Bujes, manguitos y tubos
Piezas redondas de pared delgada donde la concentricidad y el acabado superficial importan más que la complejidad.
Copas, tapas y envolventes
Cierres conformados y envolventes embutidas con bordes recortados y características perforadas o roscadas agregadas como operaciones secundarias.
Carcasas de motor y tapas de extremo
La familia de piezas con la que esta planta inició en 2000, aún producida para programas de electrodomésticos, automoción e industria.
Trabajos de segunda operación
Recorte, punzonado, roscado, refrentado, desbarbado y recocido añadidos a una pieza embutida después del conformado, en lugar de integrarse en la banda.
Prototipo en el material con el que va a producir
Un prototipo solo dice la verdad si está fabricado con el grado de producción. Balford fabrica prototipos en los mismos materiales que utilizan las piezas de producción — lo cual es especialmente importante cuando el material cumple la función y no solo la forma:
| Material | Uso típico en prototipos y series cortas |
|---|---|
| Acero DC04 / acero de bajo carbono para embutición profunda | Carcasas de válvulas solenoides, cascos embutidos y piezas cilíndricas generales donde la embutibilidad importa más que la resistencia |
| Hierro puro (DT4 / DT4C) | Carcasas, manguitos y piezas de polos magnéticamente blandos donde la permeabilidad y la coercitividad son requisitos funcionales |
| Acero inoxidable (304 / 316) | Carcasas de sensores y piezas expuestas a humedad, refrigerante o productos químicos; se endurecen por deformación rápidamente, por lo que el número de embuticiones y cualquier recocido entre etapas se define desde el inicio |
| Latón y cobre | Piezas eléctricas y térmicas, terminales y conexiones; altamente conformables y una buena opción cuando un prototipo debe soldarse con estaño o con soldadura fuerte |
| Aluminium | Carcasas y envolventes ligeras; la embutibilidad varía mucho según la aleación, por lo que el grado se confirma antes de fabricar el herramental |
Prototipar una carcasa de solenoide en DC04 o hierro puro en lugar de un sustituto conveniente también significa que los resultados magnéticos que mida serán los que obtendrá en producción en serie — el recocido y las propiedades magnéticas se mantienen, porque el material y la ruta de conformado también se mantuvieron.
Lo que el estampado de bajo volumen no hace
No será el precio unitario más bajo
El trabajo de operación única implica, por definición, más manejo y más operaciones separadas. Si su volumen anual ya es alto y estable, un troquel progresivo o de transferencia lo superará en costo unitario — y se lo diremos, aunque la cotización del herramental sea mayor.
No se adapta a todas las geometrías
La biblioteca de troqueles de golpe único cubre perfiles cilíndricos. Las piezas no circulares, asimétricas o con escalones pronunciados normalmente requieren herramental dedicado.
Algunos pasos siempre se subcontratan
El electroerosionado por hilo lento y todo el tratamiento térmico de las piezas de producción se realizan a través de socios auditados, con certificados devueltos a nosotros. Todo lo demás — diseño y fabricación de herramental, electroerosionado por hilo convencional y rápido, embutido, operaciones secundarias e inspección — se realiza internamente.
No sustituye una revisión DFM real
Una herramienta de prototipo responde preguntas de conformado, no comerciales. Las indicaciones de espesor de pared, las posiciones de tolerancia y qué diámetro es funcional todavía deben definirse en el plano.
Preguntas frecuentes
Balford cotiza embutición profunda de prototipo y de series cortas en lugar de exigir un volumen de producción, así que la pregunta no es una cantidad mínima de pedido sino qué ruta de utillaje es la adecuada. Si la geometría está dentro de la biblioteca existente de troqueles de operación única, las primeras piezas pueden producirse con utillaje que ya existe. Si requiere utillaje nuevo, eso es una cuestión de utillaje y no de cantidad, y cotizamos en consecuencia.
Sí, cuando la pieza es una geometría conocida o una repetición de algo que ya está en producción. Cuando la relación de embutición es agresiva, la indicación de pared es ajustada o el número de etapas de conformado es incierto, prototipar primero con utillaje de operación única suele ser más económico en conjunto — el costo de un diseño de tira incorrecto se paga en acero de troquel y en semanas, no en un solo golpe.
Sí, y lo recomendamos. DC04, hierro puro (DT4 / DT4C), acero inoxidable, latón, cobre y aluminio se embuten aquí. Producir un prototipo en el grado de producción es más importante para carcasas magnéticamente blandas, porque el material y la ruta de conformado son lo que determina la permeabilidad y la coercitividad — un material sustituto haría que las mediciones carecieran de sentido.
Las prensas van de 25 t a 350 t y el diámetro máximo de embutición profunda que cotizamos es Ø250 mm. Si una pieza específica es viable depende del grado de material, el espesor de chapa, la relación profundidad-diámetro, el requisito de pared y cuántas etapas de embutición permite la geometría. Confirmamos la secuencia contra su plano antes de cotizar, y la lista completa de máquinas está publicada en la lista de equipos.
Depende de dos cosas: si la geometría está cubierta por la biblioteca existente de troqueles de operación única y cuántas etapas de conformado requiere la pieza. Una pieza que reutiliza punzones y anillos de troquel existentes entra a pruebas de embutido mucho antes que una que necesita un juego de troqueles completamente nuevo. Confirmamos el cronograma junto con la respuesta de DFM, para que tenga una fecha antes de comprometerse con el herramental.
Lo suficiente para establecer la secuencia de conformado: plano o modelo 3D, grado de material, espesor de lámina, las tolerancias críticas y qué diámetro es funcional, cantidad esperada y si se prevé que la pieza pase a producción en serie posteriormente. Enviar el plano para un DFM review es la forma más rápida de obtener una ruta y un concepto de herramental en lugar de solo un número.
Sí. Las piezas prototipo y de primera artículo se inspeccionan internamente con la misma metrología que se usa en producción — proyector óptico 2.5D, micrómetros y calibradores de interiores, rugosímetro, instrumentos de concentricidad, calibradores pasa / no pasa y ensayo de dureza — y se puede proporcionar documentación PPAP Nivel 3 para nuevos programas.
Páginas relacionadas: Estampado metálico por embutido profundo · Embutido profundo: la guía técnica completa · Estampado con troquel progresivo · Estampado en prensa de transferencia · Diseño y fabricación de herramental interno · Lista de equipos · Cómo fabricar piezas de embutición profunda · Cómo se cotizan las piezas estampadas · Carcasas de válvulas solenoides · PPAP
Envíe el plano — le indicaremos qué ruta de herramental se ajusta
Incluya el grado del material, el espesor de la lámina, la cantidad y la tolerancia que realmente importa. Le responderemos con la secuencia de conformado, si el herramental de operación única existente cubre la geometría y qué implicaría un prototipo o una corrida corta.
Envíe su plano para una revisión DFM