Tabla de contenido
Use los enlaces a continuación para saltar a la sección que necesita:Use los enlaces a continuación para saltar a la sección que necesita:
- Introducción: ¿Qué es el estampado de metales?
- Introducción: ¿Qué es el estampado de metales? Parte uno: Procesos de estampado de metales
- Parte uno: Procesos de estampado de metales Parte dos: Materiales para el estampado de metales
- Parte dos: Materiales para el estampado de metales Parte tres: Diseño para la fabricabilidad (DFM)
- Parte tres: Diseño para la fabricabilidad (DFM) Parte cuatro: Aplicaciones industriales
- Parte cuatro: Aplicaciones industriales Parte cinco: Estándares de calidad y qué esperar
- Parte cinco: Estándares de calidad y qué esperar Parte seis: Por qué asociarse con un fabricante de estampado de precisión
- Parte seis: Por qué asociarse con un fabricante de estampado de precisión
- Parte siete: Entender los costos del estampado de metales
- Parte ocho: Tolerancias y acabados superficiales
- Parte nueve: Estampado de metales vs. procesos alternativos
- Parte diez: Cómo obtener una cotización — Lista de verificación del comprador
- Parte once: Estudios de caso de estampado de metales
- Preguntas frecuentes
Novedades en esta edición: factores de costo, tolerancias y acabados realistas, comparaciones de procesos, una lista de verificación del comprador lista para cotizar y estudios de caso de producción reales — escrito para ingenieros y equipos de compras que abastecen piezas estampadas.
Introducción: ¿Qué es el estampado de metales?
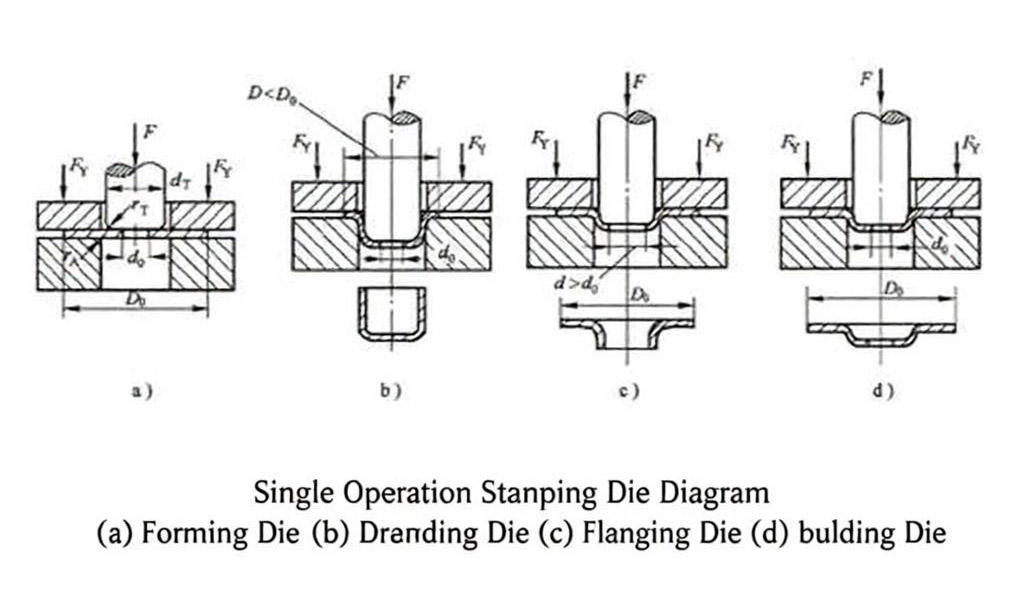
El estampado de metales es un proceso de conformado en frío que utiliza una alta tonelaje de prensa para convertir lámina metálica plana en componentes terminados. A stamping press drives a specialized tool—called a die—against metal coil or blanks, forcing the material to shear, bend, or stretch into the desired geometry.
Una vez que el herramental está probado, una prensa de estampado puede producir decenas a cientos de piezas idénticas por minuto, manteniendo una consistencia dimensional estricta a lo largo de millones de ciclos. La inversión inicial en el troquel es significativa, pero ese costo único se amortiza en corridas de alto volumen, lo que reduce el precio por pieza muy por debajo de lo que vería con maquinado o fabricación.
Para los compradores B2B en los sectores automotriz, médico, aeroespacial e industrial, el estampado de metal ofrece tres ventajas clave:
| Ventaja | Por qué importa |
|---|---|
| Velocidad | Producción de alto volumen con tiempos de ciclo medidos en segundos |
| Repetibilidad | Millones de piezas idénticas con tolerancias consistentes |
| Eficiencia de costo | Una vez que el herramental se ha pagado, el costo por pieza disminuye significativamente. |
Esta guía brinda a los ingenieros de compras, gerentes de cadena de suministro y diseñadores de productos lo esencial: los principales procesos de estampado, cómo seleccionar materiales, reglas de diseño para manufacturabilidad, dónde se usan estas piezas y qué verificar al evaluar un taller de estampado.
Parte Uno: Procesos de estampado de metal
Elegir el proceso de estampado correcto es una de las decisiones más importantes que tomará en un proyecto de piezas metálicas. Determina su presupuesto de herramental, qué tan estable es la producción, su estructura de costos y si puede escalar más adelante..
1. Estampado con troquel progresivo

El estampado con troquel progresivo hace pasar un rollo continuo de metal a través de un solo troquel con múltiples estaciones. Cada estación realiza una tarea—perforado, corte, doblado, acuñado o formado—en secuencia, y la pieza sale completamente terminada en la última estación.

Para más detalles sobre métodos específicos de troquel progresivo, consulte nuestras guías sobre corte rotativo en troquel, roscado en troquel, estampado de cuatro correderas y multicorrederas, y micro embutido profundo en troqueles progresivos.
Ideal para:
- Corridas de alto volumen (100,000+ piezas por año)
- Piezas complejas que requieren varios pasos de formado
- Piezas con geometría estable a lo largo de ciclos de producción largos
Aplicaciones típicas: Soportes, clips, sujetadores, piezas estampadas con múltiples características, conectores eléctricos y componentes estructurales automotrices
Ventajas clave:
- Alto rendimiento con manejo mínimo de piezas entre estaciones
- Calidad repetible gracias a procesos automatizados y estrictamente controlados
- Menor costo de mano de obra por pieza en comparación con operaciones de estampado de una sola etapa
Consideraciones:
- Mayor inversión inicial en herramientas
- Mayor tiempo de desarrollo del troquel
- Ideal para producciones estables y de alto volumen
2. Estampado por embutición profunda
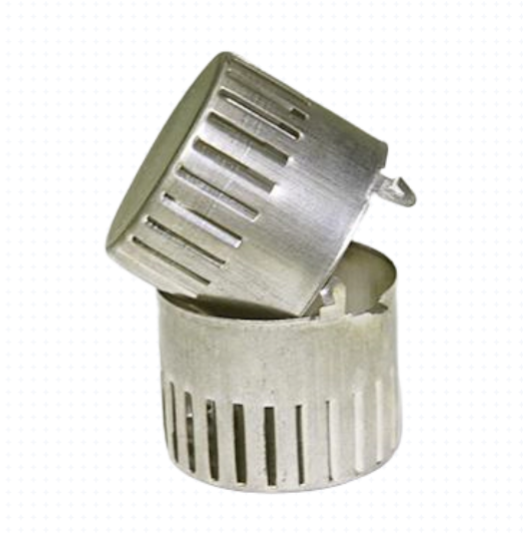
El estampado por embutición profunda forma lámina metálica en formas profundas, huecas o cilíndricas al estirar radialmente el material dentro de una cavidad de troquel con un punzón. Esto crea una construcción sin costuras que proporciona resistencia estructural, un requisito clave para carcasas, envolventes y piezas que soportan presión. forma lámina metálica en formas profundas, huecas o cilíndricas al estirar radialmente el material dentro de una cavidad de troquel usando un punzón. El proceso crea construcción sin costurasLas decisiones de embutición profunda generalmente dependen del material y la geometría. Nuestros ingenieros cubren materiales y aleaciones especiales, embutición ultraprofunda para piezas largas y estrechas, embutición profunda de acero inoxidable y nuestros límites de capacidad en publicaciones técnicas separadas..

Las preguntas sobre embutición profunda a menudo se reducen al material y la geometría. Nuestros ingenieros cubren materiales y aleaciones especiales, embutición ultraprofunda para piezas largas y estrechas, embutición profunda de acero inoxidable y nuestros límites de capacidad en publicaciones técnicas separadas.
La embutición profunda se define por la relación profundidad-diámetro de la pieza. Una vez que la profundidad supera el diámetro, se entra en territorio de verdadera embutición profunda, y eso generalmente significa múltiples etapas de embutición para obtener la geometría sin desgarros ni adelgazamiento excesivo.
Ideal para:
- Piezas cilíndricas, en forma de copa o de caja
- Componentes que requieren espesor de pared uniforme
- Aplicaciones donde la ausencia de costuras y la integridad estructural son importantes
Aplicaciones típicas:Aplicaciones típicas:
Carcasas de solenoides, carcasas de sensores, carcasas de motores, envolventes de baterías, componentes de transferencia de fluidos, carcasas y cubiertas para sistemas industrialesVentajas clave:
Ventajas clave:- La construcción sin costuras elimina puntos de soldadura La construcción sin costuras elimina puntos de soldadura
- Excelente resistencia estructural y resistencia a la presión Excelente resistencia estructural y resistencia a la presión
- El flujo de grano del material sigue los contornos de la pieza, mejorando la resistencia El flujo de grano del material sigue los contornos de la pieza, mejorando la resistencia
Consideraciones:
- Consideraciones:
- El flujo del material y las relaciones de embutición requieren un control de ingeniería cuidadoso
- El flujo del material y las relaciones de embutición requieren un control de ingeniería cuidadoso
- Desafíos como el adelgazamiento, el retroceso elástico y el desgaste de herramientas requieren experiencia
3. Estampado de Precisión / Troquelado Fino
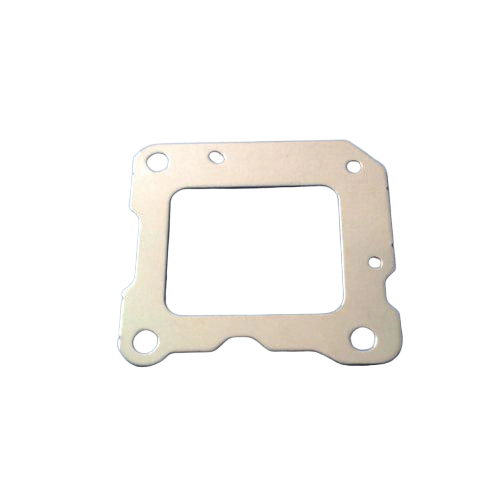
3. Estampado de Precisión / Troquelado Fino se refiere a técnicas que requieren altas exigencias operativas de precisión para producir piezas con estrictas tolerancias dimensionales y requisitos de calidad superficial. Troquelado fino es un proceso de precisión especializado que produce componentes de alta exactitud con tolerancias ajustadas y bordes limpios con calidad de corte.
El estampado de precisión se superpone con el troquelado fino y el acuñado. Ver operaciones de troquelado fino, embutición profunda compleja en estampado de precisión y conformado por engrosamiento local para los detalles técnicos.
A diferencia del troquelado convencional, el troquelado fino utiliza un anillo en V alrededor del punzón de troquelado para sujetar el material, produciendo bordes lisos y sin fracturas sin rebabas ni rotura del troquel.
Más adecuado para:
- Piezas planas o poco profundas con perfiles complejos
- Componentes que requieren tolerancias ajustadas y bordes limpios
- Piezas que interactúan estrechamente con componentes de acoplamiento
Aplicaciones típicas: Componentes mecánicos de precisión, piezas estampadas de carga, discos en bruto para engranajes y piezas automotrices o aeroespaciales
Ventajas clave:
- Calidad de borde consistente directamente de la prensa
- Menor necesidad de operaciones de acabado secundario
- Exactitud dimensional que cumple con especificaciones exigentes
Consideraciones clave:
- Mayor inversión inicial en herramental
- Ideal cuando las especificaciones de rendimiento dejan poco margen para compromisos
Resumen de selección de proceso
| Proceso | Proceso | Geometría | Volumen | Tolerancias |
|---|---|---|---|---|
| Costo de herramental | Troquel progresivo | Piezas complejas con múltiples características | Alto | Estándar a ajustado |
| Alto | Estampado profundo | Formas profundas, huecas y cilíndricas | Medio a alto | Ajustado |
| Alto | Fine blanking | Perfiles planos, poco profundos y complejos | Medio a alto | Muy ajustado |
Principio de selección:Principio de selección:Comience con la pieza, no con el proceso. Defina la geometría, los requisitos de tolerancia, el volumen anual y las operaciones secundarias antes de comprometerse con un proceso..
Si está evaluando opciones de proceso para un nuevo proyecto, comience con la descripción general de capacidades de estampado de metal y envíe el plano a nuestros ingenieros — el proceso correcto depende de la geometría, el material, las tolerancias y el volumen anual.
Parte dos: Materiales para estampado de metal
La elección del material determina la formabilidad, el desgaste del herramental, el precio por pieza y el rendimiento final de la pieza. Elegir el grado correcto puede ser la diferencia entre una corrida limpia y un tiempo de inactividad costoso.. La elección correcta del material puede significar la diferencia entre una corrida de producción fluida y retrasos costosos.
Acero inoxidableAcero inoxidable
El inoxidable es la aleación preferida para el estampado, con más del 10.5% de cromo, 8-10% de níquel, más otros elementos de aleación.El acero inoxidable es la aleación de acero más popular para el estampado, compuesta por más del 10.5% de cromo, 8-10% de níquel y otros elementos de aleaciónGrados comunes para estampado:
301, 302, 305, 316, 321, 410, 420, 440A, 17-4 PH, 17-7 PHGrados comunes para estampado:Propiedades clave:
Propiedades clave:
Alta resistencia mecánica y resistencia a la corrosión- Acabado superficial limpio y respuesta magnética
- La serie 300 (austenítica) ofrece excelente formabilidad para embuticiones profundas
- La serie 300 (austenítica) ofrece excelente formabilidad Mejor para:
Mejor para:Aluminio
El aluminio aporta una alta relación resistencia-peso con buena formabilidad, resistencia a la corrosión y un sólido desempeño en embutición profunda.
Grados comunes de estampado:1100, 3003, 5052, 5005, 5083, 6061, 6063
Grados comunes de estampado:1100
- 1100 (aluminio puro): Alta ductilidad, ideal para embutición profunda
- 5052: Equilibrio entre resistencia y desempeño de estampado
- 6061: Tratable térmicamente, adecuado para piezas estructurales
Mejor para: Carcasas de electrónicos, componentes automotrices ligeros, carcasas de baterías, disipadores de calor
Cobre y aleaciones de cobre
El cobre es dúctil, conductor, resistente a la corrosión y desarrolla una película protectora superficial cuando se expone al ambiente.
Grados comunes: C101, C110 (cobre puro); C17200 (cobre berilio); C51900 (bronce fosforado)
Mejor para: Barras colectoras eléctricas, conductores de baja pérdida, componentes de equipos industriales, componentes de solenoide
Otros materiales
Las capacidades de embutición profunda de Balford se extienden a titanio, aleaciones de titanio, aleación Monel, aleaciones base níquel, aleación Kovar y acero Invar. Estos materiales especializados sirven a aplicaciones exigentes en entornos aeroespaciales, médicos y de alta temperatura.
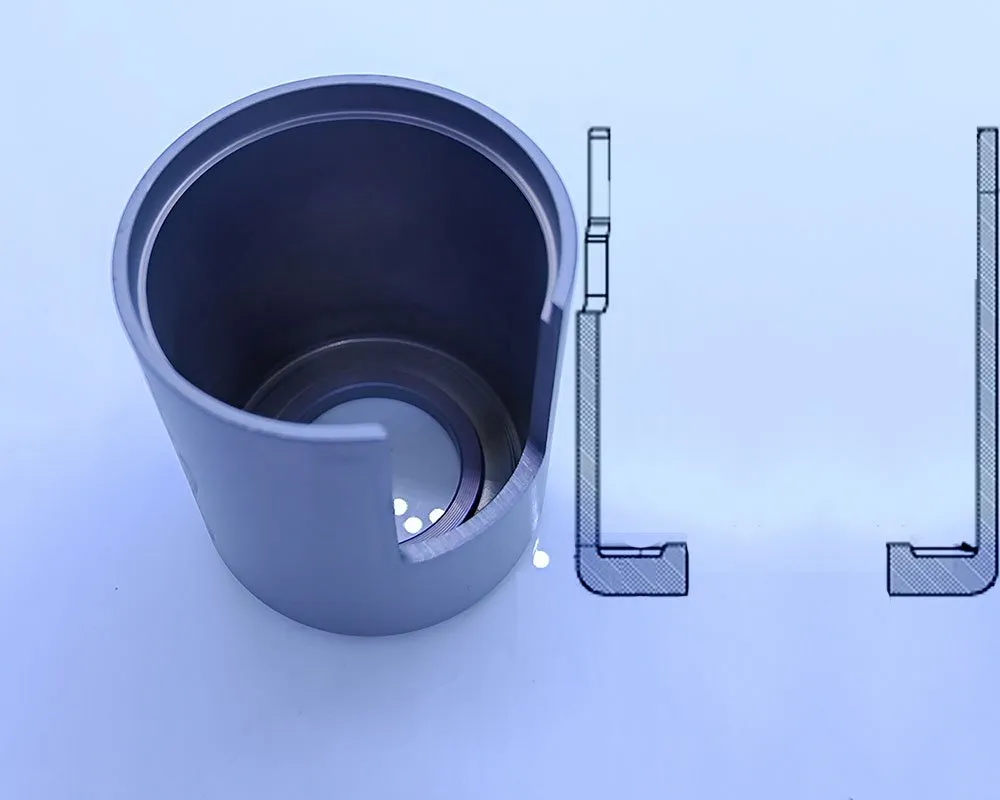
La selección de material determina la formabilidad, el costo y el desempeño. Para aleaciones exóticas, consulte nuestra comparación de TA1 vs TA2 titanio para estampado y la guía de materiales.
Lista de verificación para selección de materiales
Al evaluar materiales para un proyecto de estampado, considere:
- Requisitos mecánicos: Resistencia, dureza, resistencia a la fatiga
- Factores ambientales: Exposición a la corrosión, rango de temperatura
- Conformabilidad: ¿Puede el material soportar la deformación requerida?
- Acabado superficial: ¿Es aceptable el acabado tal como sale del estampado, o se necesita posprocesamiento?
- Costo: Costo del material + costo de procesamiento + desgaste del herramental
- Tiempo de entrega: Disponibilidad y abastecimiento del material
Parte Tres: Diseño para la Fabricabilidad (DFM) en el Estampado de Metales
Aplicar los principios de DFM desde el inicio reduce los costos de herramental, disminuye el desperdicio y mantiene la producción confiable. Involucre a su socio de estampado durante la fase de diseño—cuando puedan revisar la geometría inicial del componente—para evitar retrabajos costosos y cambios de herramental más adelante.
Diseño de Doblado
- Radio de doblado: Debe ser al menos 1.0 a 1.5 veces el espesor del material
- Altura de doblado: Medida desde el punto de tangencia del radio de conformado, debe ser al menos 2.5 veces el espesor del material
- Ubicación de los agujeros: Coloque los agujeros al menos a 1.5 veces el espesor del material de distancia de los dobleces
- Dobleces críticosDiseñe los dobleces críticos de modo que la línea de doblado corra perpendicular a la dirección del grano del material. Esto minimiza el riesgo de agrietamiento a lo largo del radio de doblado y mejora la resistencia general de la pieza.
Diseño de Agujeros y Ranuras
- La profundidad no debe exceder2 veces el diámetro
- El radio mínimo debe ser al menos6 veces el espesor del material
Principios Generales de DFM para el Estampado
De las guías de ingeniería de Balford:
- Diseño para ensamblaje: Las piezas estampadas deben cumplir con los requisitos de rendimiento funcional de su uso final y a la vez ser sencillas de ensamblar. Evite características innecesarias que compliquen el manejo o la unión.: Las piezas estampadas deben cumplir con los requisitos de rendimiento técnico de su uso y ser fáciles de ensamblar Maximizar la utilización del material: Optimice la disposición de las piezas en la tira para mejorar el rendimiento del metal, reducir el desperdicio y avanzar hacia una producción sin desperdicios. Esto reduce directamente el costo por pieza.
- Maximizar la utilización del materialSimplificar la geometría: Mantenga las formas y características de las piezas lo más simples posible. Las geometrías sencillas reducen la complejidad del troquel, aceleran la construcción del herramental y mejoran el tiempo de actividad de la prensa.
- Especificar tolerancias adecuadas: Indique la tolerancia más amplia que aún cumpla con el requisito funcional. Tolerancias más ajustadas de lo necesario aumentan el desperdicio y elevan el costo sin agregar valor.: Las formas simples y las estructuras razonables simplifican el diseño del troquel y mejoran la eficiencia de producción Diseño para la vida útil del troquel: Asegúrese de que la geometría de la pieza sea compatible con una construcción robusta del troquel. Evite esquinas afiladas, características profundas y estrechas, o secciones delgadas que aceleren el desgaste del herramental y acorten los intervalos de mantenimiento del troquel.
- Especificar tolerancias adecuadas: Utilice la precisión dimensional más baja que aún cumpla con los requisitos funcionales; esto reduce el desperdicio y asegura una calidad estable Cuándo involucrar a su socio de estampado
- Diseño para la vida útil del troquelMomento ideal: Durante la
Cuándo involucrar a su socio de estampado
Momento ideal: Durante la fase de concepto y diseño preliminar, antes de que se hagan compromisos de herramental. Preguntas clave para discutir:
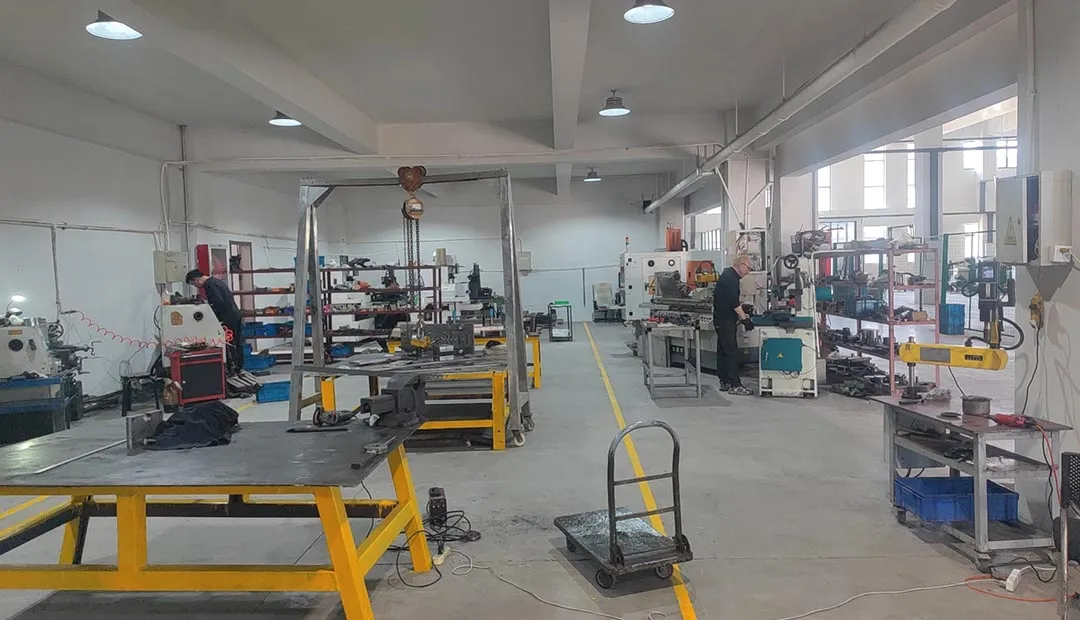
Balford diseña y construye herramental internamente, lo que acorta el ciclo de diseño a muestra y mantiene el costo del herramental bajo control. Hay disponible una guía práctica de DFM para familias de piezas comunes en nuestra guía de diseño de arandelas estampadas y el resumen de 25 métodos de fabricación.
- ¿Qué tan difícil será construir el troquel?
- ¿Se puede retrabajar la pieza para simplificar la fabricación?
- ¿Cuáles son los principales impulsores de costo en el diseño actual?
Parte Cuatro: Aplicaciones industriales
El estampado de metal desempeña un papel crítico en múltiples industrias, cada una con su propio conjunto de requisitos..
AutomotrizAutomotriz
El sector automotriz depende del estampado para componentes duraderos y ligeros. Las aplicaciones clave incluyen:La industria automotriz depende del estampado para componentes duraderos pero ligeros. Las aplicaciones clave incluyen:
- Carcasas de válvulas solenoides
- Carcasas de válvulas solenoides Carcasas de sensores
- Carcasas de sensores Carcasas de motores
- Carcasas de motores Componentes de frenado
- Componentes de frenado Piezas estructurales y soportes
- Piezas estructurales y soportes
Fabricación de solenoides y sensores
El estampado por embutición profunda es el proceso preferido para producir componentes de solenoides y sensores en grandes volúmenes. Las geometrías son ideales para el troquelado por embutición profunda, y las piezas estampadas ofrecen las propiedades mecánicas y magnéticas que estas aplicaciones exigen.
Piezas estampadas típicas en este sector:
- Marcos y soportes para solenoides
- Yugos magnéticos y piezas polares
- Carcasas y retenedores de válvulas
- Cubiertas de solenoides
- Carcasas de sensores
Industria médica
Industria médicaLas aplicaciones médicas exigen precisión, limpieza y compatibilidad de materiales. Los componentes embutidos en profundidad sirvenEl trabajo médico requiere tolerancias estrictas, procesamiento limpio y materiales biocompatibles. Los componentes embutidos en profundidad se utilizan en
:- Instrumentos quirúrgicos Instrumentos quirúrgicos
- Carcasas para dispositivos médicos Carcasas para dispositivos médicos
- Componentes para dispositivos implantables (con materiales apropiados) Componentes para dispositivos implantables (con materiales aprobados)
Aeroespacial
Las especificaciones aeroespaciales exigen piezas ligeras y de alta resistencia con trazabilidad rigurosa y control de calidad- :
- Componentes estructurales de aeronaves
- Carcasas de sensores de aviónica
- Componentes de aleaciones especiales
Electrónica
La fabricación electrónica depende del estampado de precisión para:
- Carcasas exteriores
- Conectores
- Blindajes EMI
- Disipadores de calor
Parte Cinco: Estándares de Calidad y Qué Esperar de un Socio de Estampado
Certificaciones de Calidad
Para los compradores B2B, las certificaciones de calidad no son negociables. Balford ha mantenido la certificación ISO9001 desde 2017, con personal de calidad realizando verificaciones alineadas con IATF 16949 durante la producción.
Proceso de Control de Calidad
Un sistema de calidad robusto incluye:
- Pre-producción: Aprobación de la primera pieza por parte del personal de ingeniería y calidad
- En proceso: Se realizan verificaciones dimensionales y superficiales a intervalos establecidos durante la corrida de producción.: Mediciones dimensionales y de apariencia regulares durante la producción Supervisión del operador: El personal de producción realiza verificaciones visuales y dimensionales en línea a medida que las piezas salen de la línea.
- Supervisión del operadorVerificaciones del equipo de calidad: Inspecciones realizadas según procedimientos alineados con IATF 16949, cubriendo características críticas y controles de proceso.
- Inspección dedicada: Salas separadas de clasificación e inspección establecidas para una verificación de calidad exhaustiva y metódica.: Inspecciones alineadas con IATF 16949
- Documentación y Soporte: Salas dedicadas de clasificación e inspección para un control de calidad meticuloso Para los compradores en el extranjero, la documentación completa es un hecho. Puede esperar soporte que incluye:
Documentación y Soporte
Documentos PPAP (Proceso de Aprobación de Piezas de Producción) — típicamente Nivel 3 a menos que especifique lo contrario.Para los compradores internacionales, la documentación completa es esencial. Espere soporte que incluyeCumplimiento de IMDS (Sistema Internacional de Datos de Materiales) — presentado directamente si su pieza lo requiere.
- Documentación de cumplimiento RoHS — declaraciones de materiales e informes de pruebas según sea necesario.
- Documentos PPAPInformes de prueba de niebla salina — según ASTM B117 o su estándar especificado.
- Informes de prueba de espesor de recubrimiento/galvanizado — con lecturas de instrumentos calibrados. (Sistema Internacional de Datos de Materiales) cumplimiento
- Confidencialidad documentación de cumplimiento Para componentes personalizados, los Acuerdos de Confidencialidad (NDAs) son práctica estándar aquí. Los firmamos por adelantado para proteger sus planos, especificaciones de materiales y prototipos.
- Informes de prueba de niebla salina
- Informes de prueba de espesor de recubrimiento/galvanizado
Confidencialidad
Al trabajar con componentes personalizados, Acuerdos de Confidencialidad (NDAs) deberían ser práctica estándar para proteger los planos, materiales y prototipos del cliente.
Parte Seis: Por qué asociarse con un fabricante de estampado de precisión
Zhejiang se ha convertido en un centro global para el estampado de metal de precisión, ofreciendo varias ventajas distintas para los compradores internacionales B2B.
Eficiencia de costos
Los fabricantes ofrecen precios competitivos sin sacrificar la calidad. La ventaja proviene de una combinación de:
- Cadenas de suministro establecidas para materias primas
- Equipos de prensa modernos y bien mantenidos
- Talento calificado en ingeniería y fabricación de troqueles
- Economías de escala
Capacidad técnica
Balford se enfoca en estampado de alta precisión y conformado de alta dificultad de tamaño pequeño a mediano, con experiencia específica en procesos difíciles de embutición profunda.
Las capacidades principales incluyen:
- Troquelado, doblado, repujado, conformado, punzonado, embutición, ranurado
- Materiales: Acero, cobre, aluminio y diversas aleaciones
- Industrias: Automotriz, médica, electrónica, industrial
Trayectoria comprobada
La experiencia importa. Balford tienemás de diez años de experienciafabricando carcasas de motores, carcasas de válvulas solenoides y carcasas de sensores. Muchos clientes han mantenido asociaciones durante5-8 años o más, contasas de entregas tardías y devoluciones consistentemente bajas.
Asociaciones internacionales
Las relaciones establecidas con empresas internacionales demuestran capacidad y confiabilidad:
- Facet S.r.l (Italia)
- Sensor Technik GmbH (Alemania)
- Solenoid System Inc. (EE. UU.)
- Standard Electric Manufacturing Company (EE. UU.)
- FACET Srl, Senso Tech GmbH, Four Seasons (socios adicionales)
Parte Siete: Entendiendo los Costos de Estampado de Metal

El costo suele ser la primera pregunta que hace compras, y la respuesta honesta es: el precio lo determina el plano, el material, la cantidad y el plan de tolerancias — no por una tarifa por kilo. Cinco factores dominan cada cotización:
- Herramental. Los troqueles progresivos y de transferencia son la mayor inversión inicial. El costo del herramental está determinado por el tamaño de la pieza, la cantidad de características, el espesor del material, la tolerancia y la vida útil esperada del troquel. Un troquel bien diseñado se amortiza a lo largo de todo el programa de producción.
- Material. El grado del material, el espesor, la condición superficial y la utilización del ancho de la bobina determinan una gran parte del costo unitario. El anidado de piezas en blanco y el reciclaje de desperdicios se diseñan dentro del proceso, no se tratan como algo secundario.
- Cantidad. Los altos volúmenes justifican herramental dedicado y automatización; los bajos volúmenes a menudo se sirven mejor con herramental simple, herramental blando o procesos de tiraje corto.
- Tolerancias e inspección. Las dimensiones ajustadas, los datos funcionales y la inspección estadística agregan costo de control de proceso, medición y documentación.
- Operaciones secundarias. El roscado, desbarbado, galvanoplastia, recubrimiento, tratamiento térmico, soldadura o ensamble se cotizan como parte de la ruta completa—y a menudo cambian las tolerancias de estampado que se pueden mantener.
Para un recorrido detallado de cómo se cotizan las piezas estampadas—incluyendo la diferencia entre precio cotizado y costo puesto en destino—lea nuestro artículo ¿Cómo se Cotizan las Piezas Estampadas?. Una cotización completa debe separar herramental, precio unitario, inspección, empaque y logística para que pueda comparar proveedores sobre la misma base.
| Factor de costo | Influencia típica | Qué compartir con el proveedor |
|---|---|---|
| Herramental | Dominante en bajo volumen; amortizado en alto volumen | Modelo 3D + plano 2D controlado, material, cantidad |
| Material | 15–40% del costo unitario dependiendo del grado | Grado, temple, espesor, condición superficial |
| Cantidad | Determina la selección de proceso y herramental | Volumen anual, tamaño de lote, plan de incremento |
| Tolerancia | Agrega control, medición y riesgo de retrabajo | Dimensiones críticas, datos, llamadas GD&T |
| Acabado y operaciones secundarias | 10–30% agregado al costo unitario | Estándar de acabado, enmascaramiento, operaciones posteriores |
Parte Ocho: Tolerancias y Acabados Superficiales
No existe una única "tolerancia de estampado"—la capacidad depende del material, el espesor, el tipo de característica, la ruta de herramental y el método de medición. La tabla a continuación es un punto de partida práctico para piezas de acero estampadas; confirme los valores específicos del plano con el proveedor durante la revisión de ingeniería.
| Característica | Capacidad general | Capacidad más ajustada | Notas |
|---|---|---|---|
| Diámetro de agujero | ±0.05 mm | ±0.02 mm | Depende del juego entre punzón y matriz y del grado de material que se esté trabajando |
| Posición del agujero | ±0.08 mm | ±0.04 mm | Los troqueles progresivos mantienen la posición del agujero más ajustada que las operaciones separadas de corte y punzonado |
| Ángulo de doblez | ±0.5° | ±0.25° | La compensación del retroceso elástico y un paso de acuñado en el troquel ayudan a mantener el ángulo |
| Planitud | 0.1–0.3 mm sobre 100 mm | Puede requerir una operación de estirado o reestampado para ajustarla | La condición del material y la dirección del grano afectan cómo se asienta |
| Borde de corte | Rebaba dentro de la tolerancia del plano | El corte fino o el refrentado lo ajustan más | Especifique la dirección de la rebaba—importa para el ensamble y el manejo |
El acabado superficial es una especificación separada de las dimensiones. Las opciones típicas son desbarbado, acabado vibratorio, galvanizado o niquelado, recubrimiento en polvo, anodizado en aluminio, pasivado en acero inoxidable y enmascarado personalizado. Tenga en cuenta que el espesor del acabado puede cerrar agujeros de ajuste a presión y afectar el ajuste de las roscas, así que defina los requisitos de acabado en la RFQ—consulte nuestra guía de tolerancias para el detalle completo.
Parte Nueve: Estampado de metal vs. procesos alternativos
El estampado no siempre es la opción correcta. Compras debe compararlo con el mecanizado CNC, la fundición y la manufactura aditiva en costo, tiempo de entrega, opciones de material y volumen antes de decidir:
| Criterio | Estampado de metal | Mecanizado CNC | Fundición | Aditivo (impresión 3D) |
|---|---|---|---|---|
| Mejor volumen | Medio–muy alto | Prototipo–medio | Alto (costo del molde) | Prototipo–bajo |
| Tendencia del costo unitario | Cae drásticamente con el volumen | Mayormente geometrías planas, por lo que el tiempo de preparación impulsa el costo más que el tiempo de ciclo. | El precio unitario baja a medida que aumenta el volumen, típico de las corridas de estampado. | Mayor costo por pieza en comparación con el estampado en volumen. |
| La construcción y prueba del troquel son el principal gasto inicial. | Alto—los troqueles progresivos y de transferencia son costosos de construir y validar. | Bajo a medio—los dispositivos y plantillas son más simples y económicos que los troqueles. | Alto—los moldes de inyección son costosos y requieren un tiempo de entrega significativo. | No se requiere herramientaje para corte estándar por láser o chorro de agua. |
| Tiempo de entrega típico hasta las primeras piezas desde la colocación del pedido. | 15–60 días para diseño, construcción del troquel y aprobación de muestras. | 7–15 días para piezas mecanizadas simples o blanks cortados por láser. | 6–10 semanas para piezas fundidas, incluyendo el trabajo de modelo y molde. | De días a una semana para prototipos de respuesta rápida o piezas cortadas. |
| La libertad geométrica es moderada—se requieren ángulos de desmoldeo y radios. | Alta libertad geométrica, pero aún aplican ángulos de desmoldeo y filetes. | Muy alta—las características internas complejas son posibles con mecanizado. | Muy alta—formas casi netas con detalle intrincado son alcanzables. | Las opciones de material son amplias, incluyendo bobina y lámina. |
| Rango muy amplio—barra, placa y aleaciones personalizadas están disponibles. | Limitado a aleaciones fundibles, lo que reduce la selección. | Restringido a un conjunto más pequeño de aleaciones, a menudo grados especiales. | El material forjado brinda propiedades mecánicas fuertes y consistentes. | El material forjado es fuerte y predecible en piezas mecanizadas. |
| Las propiedades de fundición son direccionales y dependen de la solidificación. | Las propiedades varían según la capa y la orientación de construcción en piezas aditivas. | Forjado = fuerte | En la práctica, estos procesos se complementan entre sí. Muchas piezas se estampan para el cuerpo y luego se mecanizan para roscas o barrenos críticos. Para un estudio completo de los métodos de fabricación—incluyendo corte, formado, unión y acabado—consulte | Procesamiento de metales: 25 métodos de fabricación |
En la práctica los procesos son complementarios: muchas piezas se estampan para el cuerpo y luego se mecanizan para roscas o barrenos críticos. Para un estudio completo de los métodos de fabricación, incluyendo corte, formado, unión y acabado, consulte Parte Diez: Cómo obtener una cotización — Lista de verificación del comprador.
Una solicitud de cotización completa le brinda una cotización útil en la primera ronda—y protege a ambas partes de sorpresas posteriores. Antes de enviar su solicitud, reúna:
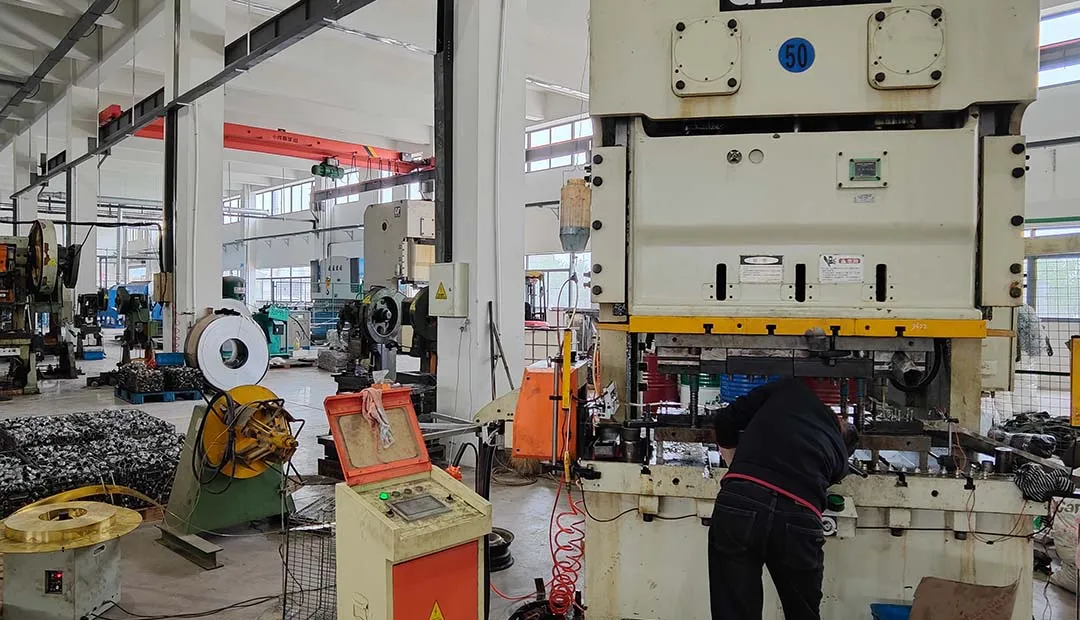
(PDF) y
- Plano 2D controlado (PDF) y modelo 3D (STEP/IGES) en la misma revisión, con dimensiones críticas y datos funcionales marcados.
- Especificación del material: grado, temple, espesor, condición superficial y cualquier requisito de certificación (certificados de acería, RoHS/REACH).
- Cantidades: volumen anual, tamaño de lote, cantidad de prototipo y aumento esperado.
- Acabado y apariencia: tratamiento superficial, zonas enmascaradas, superficies cosméticas y marcas de herramienta aceptables.
- Inspección y documentación: características críticas, nivel de muestreo, inspección de primera pieza, PPAP o necesidades de certificado de conformidad.
- Logística: país de destino, preferencia de Incoterms y restricciones de empaque.
Una vez revisado el plano, espere que el proveedor confirme la ruta de proceso, el concepto de herramental, el plan de muestreo y las preguntas abiertas antes de cotizar. Así es exactamente como trabajamos enBalford — envíe el paquete a través delformulario de contacto o WhatsApp y el equipo de ingeniería responderá con la ruta de fabricación y una cotización formal.
Lectura relacionada: Preguntas frecuentes · biblioteca de casos · cómo se cotizan las piezas estampadas · guía de tolerancias
Parte Once: Estudios de caso de estampado de metal
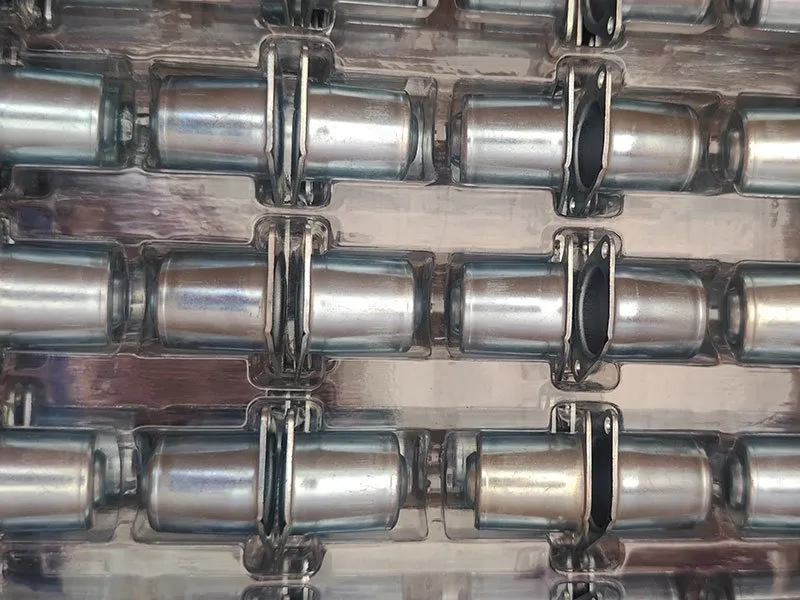
Los proyectos reales muestran cómo se desarrolla la selección de procesos. Algunos ejemplos representativos de nuestro piso de producción:
- Copa de resorte para soporte de resorte de válvula — una copa embutida en profundidad que reemplaza una fabricación de múltiples piezas con un componente de una sola pieza consistente.
- Polo de garra micro para motor PM — una pieza pequeña y compleja de troquel progresivo que mantiene una geometría ajustada en alto volumen.
- Carcasa de sensor de velocidad de rueda ABS de acero inoxidable — embutido profundo de una carcasa delgada de acero inoxidable con condición de pared controlada.
- Blanking de arandelas de acero para resortes 65Mn—blanking de precisión de una pieza de acero para resortes de alto carbono, con control estricto de la calidad del borde y la planitud.
- Arandelas planas de latón para válvula solenoide—selección de material y control de rebabas para un componente conductor, asegurando un rendimiento eléctrico y de sellado consistente.
Explore la completa Biblioteca de casos de estudio para más ejemplos en automoción, sensores, solenoides, HVAC y equipos industriales.
Conclusión: Elegir la opción correcta para su proyecto de estampado
El estampado de metal es un método de fabricación probado y rentable para la producción de alto volumen de componentes metálicos de precisión. El éxito depende de:
- Elegir el proceso correcto para la geometría de su pieza y los requisitos de volumen
- Seleccionar el material adecuado para las demandas mecánicas y ambientales de su aplicación
- Aplicar principios de DFM temprano en la fase de diseño
- Asociarse con un fabricante experimentado que pueda proporcionar soporte de ingeniería, garantía de calidad y documentación
Para los compradores que adquieren carcasas de solenoide, carcasas de sensores, carcasas de motores u otros componentes estampados de precisión, busque un socio con:
- Experiencia demostrada en su proceso específico (embutición profunda, progresivo o blanking fino)
- Experiencia relevante en la industria (automoción, médica, aeroespacial)
- Certificaciones de calidad (certificación ISO9001, prácticas alineadas con IATF 16949)
- Un historial de entregas puntuales y cero defectos
- Protecciones de confidencialidad para sus diseños
Preguntas frecuentes sobre el estampado de metal
¿Qué es el estampado de metal?
El estampado de metal es un proceso de conformado en frío en el que un troquel, accionado por una prensa de estampado, aplica alta presión a una chapa metálica plana—alimentada como bobina o piezas en bruto—para cortarla, doblarla o estirarla hasta darle una forma acabada. Es un método de alta velocidad y repetible para producir componentes precisos.
¿Cuáles son los principales tipos de procesos de estampado de metal?
Los tres tipos principales son el estampado con troquel progresivo (múltiples estaciones en una tira continua para piezas complejas de alto volumen), el estampado por embutición profunda (formación de formas huecas sin costura a partir de piezas en bruto planas) y el blanking fino (estampado de precisión para tolerancias ajustadas y bordes limpios).
¿Qué materiales se pueden utilizar en el estampado de metal?
Los materiales comunes incluyen acero al carbono, acero inoxidable, aluminio, cobre, latón y titanio, además de aleaciones especiales como Monel, Kovar e Invar—la selección depende de los requisitos mecánicos y ambientales de su aplicación.
¿Qué industrias utilizan el estampado de metal?
El estampado de metal se utiliza ampliamente en automoción, dispositivos médicos, aeroespacial, electrónica y equipos industriales—en cualquier lugar donde se necesiten piezas metálicas duraderas de alto volumen con calidad consistente.
¿Cuál es la diferencia entre el estampado con troquel progresivo y el estampado por embutición profunda?
El estampado con troquel progresivo alimenta una tira de metal a través de estaciones secuenciales, realizando operaciones como corte, punzonado y conformado en una sola pasada—ideal para piezas complejas en altos volúmenes. El estampado por embutición profunda fuerza el material hacia una cavidad del troquel para crear formas huecas sin costura, como carcasas y envolventes[reference:73].
¿Cómo elijo un fabricante de estampado de metal?
Evalúe las certificaciones y los estándares con los que realmente opera el sistema de calidad: certificación ISO 9001:2015, y si el taller trabaja según los requisitos de IATF 16949 si su programa lo necesita. Luego revise la gama de equipos y el tonelaje de las prensas, la capacidad de PPAP, la entrega a tiempo, y solicite piezas de muestra o referencias para verificar la capacidad. También verifique su historial de entregas a tiempo y solicite piezas de muestra o referencias de clientes para verificar la capacidad.
¿Qué es el corte fino?
El corte fino es un método de estampado de precisión que utiliza un punzón en forma de V alrededor del punzón para sujetar el material, produciendo bordes lisos y sin fracturas sin necesidad de desbarbado secundario. Es ideal para piezas planas con perfiles complejos y tolerancias ajustadas.
¿Es rentable el estampado de metal para producción de bajo volumen?
Dada la inversión inicial en utillaje, el estampado es más económico para volúmenes medios a altos—típicamente 100,000+ piezas por año—donde el costo del troquel se amortiza en grandes series, reduciendo el precio por pieza. Para volúmenes bajos, el mecanizado CNC o la fabricación pueden ser más rentables.
¿Cuánto cuesta el utillaje de estampado de metal?
El costo del utillaje se cotiza por proyecto porque depende del tamaño de la pieza, la cantidad de características, el espesor del material, la tolerancia y la vida útil esperada del troquel. Un troquel de corte simple puede costar unos pocos miles de dólares; un troquel progresivo complejo para un componente automotriz puede ser sustancialmente más. Lo que importa para la planificación de costos es el costo por pieza a lo largo del programa—una mayor inversión en utillaje suele ser la ruta más económica en altos volúmenes. Ver Cómo se cotizan las piezas estampadas.
¿Cuál es el plazo de entrega típico para piezas estampadas?
Los plazos de entrega de muestras suelen ser de 7–30 días después de la aprobación del utillaje, dependiendo de la complejidad del troquel y la disponibilidad de materia prima. Para producción repetitiva, nos ceñimos al cronograma acordado—consulte los plazos de entrega de referencia de Balford por proceso en las Preguntas frecuentes.
¿Cuánto dura un troquel de estampado?
Un troquel progresivo de producción normalmente está diseñado para cientos de miles a millones de golpes, con mantenimiento programado—afilado, limpieza, inspección—a intervalos establecidos. La vida útil del troquel depende del material, el grado de acero para herramientas, la lubricación y la alineación de la prensa. El mantenimiento del utillaje debe especificarse en el acuerdo de suministro.
¿Pueden hacer muestras antes del utillaje de producción?
Sí. Dependiendo de la geometría de la pieza y el volumen, Balford puede usar métodos de prototipo, utillaje blando o temporal, o troqueles con intención de producción. El muestreo verifica la forma, el ajuste y la función antes de liberar los pedidos repetitivos—la estrategia de muestreo se define en la cotización.
¿Cuál es la cantidad mínima de pedido (MOQ)?
No hay un MOQ fijo. Manejamos tanto lotes pequeños como series de alto volumen; el mínimo práctico depende del proceso y el utillaje. Envíenos el plano y la cantidad objetivo para una revisión—consulte las Preguntas frecuentes para más información.
¿Cómo aseguran la calidad en pedidos repetitivos?
La calidad se gestiona mediante la aprobación de la primera pieza, verificaciones dimensionales y superficiales en proceso, inspección del operador e inspección final según el plan de control acordado, siguiendo prácticas alineadas con IATF 16949 dentro de nuestro sistema ISO9001:2015. Las características críticas fijadas en el muestreo se monitorean en cada lote.
Acerca de Balford
Balford es un fabricante de estampado de metal de precisión con sede en Zhejiang, especializado en estampado por embutición profunda y estampado de precisión para aplicaciones automotrices, de solenoides, sensores, médicas y aeroespaciales. Los productos principales incluyen carcasas de válvulas electromagnéticas, carcasas de sensores, carcasas de motores y carcasas de motores de CC.
Capacidades clave:
- Más de 10 años de experiencia combinada en ingeniería y fabricación en nuestro equipo
- Certificado ISO9001 desde 2017
- Sistemas de calidad alineados con IATF 16949 para producción de grado automotriz.
- Capacidad de embutición profunda en configuraciones de troquel único y líneas de troquel progresivo para corridas de alto volumen.
- La gama de materiales incluye cobre, hierro, acero inoxidable, aluminio, titanio y aleaciones especiales—con certificaciones de material disponibles a solicitud.
- Atendemos a OEMs de automoción, médicos, aeroespaciales, electrónicos e industriales con componentes estampados.
Contacto:Para consultas, planos o asesorías técnicas, contacte directamente al equipo de ingeniería de Balford.
Esta guía es parte de la serie de contenido de Balford sobre estampado de metal de precisión. Para profundizar en procesos, materiales o aplicaciones específicas, consulte nuestros artículos relacionados sobre embutición profunda, estampado de metal de precisión y principios de diseño para manufacturabilidad de piezas estampadas.