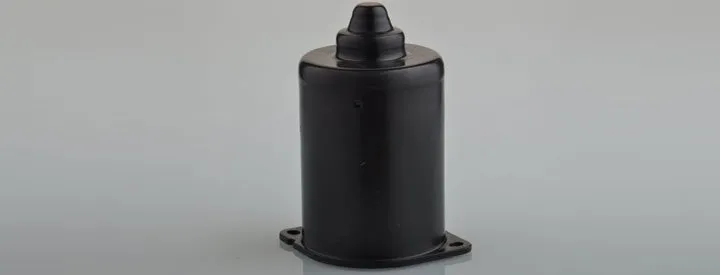
Antecedentes
En aplicaciones de automoción, la carcasa del motor es un componente clave que protege el estator y el rotor, y normalmente requiere una geometría cilíndrica profunda con especificaciones estrictas de sellado y resistencia a la corrosión. La embutición profunda es el proceso preferido para producir estas piezas de manera eficiente y con precisión repetible.
Proceso de embutición profunda
1.Preparación del material: Comenzamos seleccionando un metal con la ductilidad y resistencia a la corrosión adecuadas—comúnmente acero inoxidable o aleación de aluminio—según los requisitos de la aplicación.
2.Troqueles y posicionamiento: La chapa se troquela al tamaño requerido y luego se fija en el sistema de sujeción de la prensa de embutición profunda, asegurando un flujo de material estable y una deformación controlada durante toda la carrera.
3.Instalación del troquel: Se configura el utillaje de embutición profunda—que comprende el punzón, la cavidad del troquel y el sujetador de la chapa. Estos troqueles están diseñados para coincidir con la geometría y tolerancias exactas de la carcasa del motor, de modo que la pieza terminada cumpla con las especificaciones del plano sin retrabajos excesivos.
4.Operación de embutición: Se activa la prensa y el punzón desciende bajo carga. El sujetador de la chapa aplica presión sobre el borde del material para suprimir la formación de arrugas. A medida que el punzón avanza, el material se estira y fluye hacia la cavidad del troquel, formando la forma cilíndrica profunda en una sola operación controlada.
5.Conformado e inspección: Una vez que el punzón alcanza el punto muerto inferior, la embutición está completa. La carcasa formada se expulsa y se inspecciona para verificar la uniformidad del espesor de pared, la precisión dimensional y defectos superficiales como grietas o arrugas. Este paso asegura que la pieza sea sólida antes de cualquier trabajo secundario.
6.Post-procesamientoSi es necesario, la carcasa del motor puede someterse a acabados superficiales secundarios—pintura, galvanizado o similares—para mejorar la resistencia a la corrosión o la apariencia estética.
Características del caso
1.Eficiencia: El proceso de embutición profunda forma la carcasa en una sola operación, lo que reduce el tiempo de ciclo y aumenta el rendimiento en la línea.2.
Precisión: Con tolerancias de matriz ajustadas y parámetros de prensa controlados, la embutición profunda mantiene las dimensiones y la geometría de la carcasa del motor según especificaciones, pieza tras pieza.3.Rentabilidad: La embutición profunda utiliza la chapa de manera eficiente, por lo que se genera menos desperdicio y un menor costo por pieza en comparación con otros métodos de conformado.
4.Versatilidad: Más allá de las carcasas de motor, este proceso maneja una variedad de piezas que requieren formas cilíndricas profundas. En resumen: la embutición profunda es una opción sólida para carcasas de motor automotriz: ofrece la eficiencia, precisión, control de costos y flexibilidad que exige la producción moderna.Blog
Extrusión con esquinas afiladas en estampado de embutición profundaPlanchado en estampado de embutición profundaEl equipo de Balford corre el Maratón de Zhuji