
Cuándo tiene sentido el estampado progresivo con troquel
El estampado progresivo generalmente se considera cuando una pieza requiere múltiples operaciones en un programa de producción repetitiva y el material puede permanecer unido a una tira portadora a lo largo de la secuencia del troquel.
Alto volumen de producción
La herramienta dedicada es más fácil de justificar cuando la demanda anual es repetitiva.
Múltiples características
Las operaciones de troquelado, punzonado, conformado y otras pueden integrarse en una sola herramienta progresiva.
Producción consistente de pieza a pieza
La alimentación indexada de tiras permite un posicionamiento repetible y un flujo de proceso consistente.
Manejo Secundario Inferior
Las operaciones dentro del troquel pueden reducir la manipulación separada y el procesamiento posterior.
Qué fabricamos con estampado progresivo
Familias de piezas reales producidas mediante nuestros programas de estampado progresivo; cada una enlaza con la aplicación o el caso correspondiente.
Calzas y Arandelas
Calzas y arandelas troqueladas de precisión con perfil y planitud controlados.
Placas de bloqueo
Perfiles estampados con funciones de bloqueo para ensamblajes mecánicos.
Soportes
Corte, punzonado y conformado combinados con control de la posición del doblez.
Terminales y Clips
Terminales y clips conductores con material y geometría controlados.
Componentes para sensores
Piezas funcionales pequeñas para conjuntos de sensores donde la ubicación de las características determina el rendimiento.
Componentes de válvulas
Piezas conformadas para válvulas y componentes relacionados con resortes para sistemas de fluidos o magnéticos.
Carcasas pequeñas conformadas
Carcasas compactas embutidas y conformadas donde la integración con alimentación de banda es práctica.
Retenedores
Retenedores conformados y asientos de resorte con profundidad y relaciones de características consistentes.
Cómo funciona el estampado progresivo con troquel
Un troquel progresivo alimenta material en tira a través de múltiples estaciones. Las operaciones de recorte, punzonado, plegado, conformado, embutición u otras se organizan en secuencia mientras la tira permanece bajo alimentación controlada y guía del portador.

Distribución de Tira y Planificación de Estaciones
El diseño de la tira determina cómo se desplaza el material a través del troquel, cómo se distribuyen las características entre las estaciones y con qué eficiencia se utiliza el material disponible. La secuencia de estaciones, el diseño del portador, la utilización del material, la guía de pilotos y la sincronización de las características se revisan antes de liberar la herramienta.
POR QUÉ EL DISEÑO DE LA HERRAMENTAL ES IMPORTANTEPor qué el diseño de la herramiental es importante
La secuencia de estaciones, la tira portadora, la guía por pilotos, la holgura de punzonado, el flujo de material, el soporte de la tira y la transferencia de piezas determinan si una pieza se produce de forma repetible. El taller de utillaje interno de Balford diseña troqueles progresivos internamente, trabajando con proveedores establecidos de acero para herramientas y socios de recubrimiento TD/PVD.
Roscado en matriz para formación integrada de roscas
El roscado en matriz forma roscas directamente dentro del utillaje mientras la tira avanza por pasos. Elimina una operación de roscado separada aguas abajo, logrando roscas concéntricas con el orificio punzonado y una tolerancia posicional precisa: menos operaciones secundarias, menos manipulación y una documentación más limpia.
Selección del utillaje de estampación adecuado
Cuatro rutas de utillaje resuelven diferentes problemas de fabricación; ninguna es universalmente "mejor". La comparación siguiente es una guía de ingeniería, no una regla absoluta.
Troqueles progresivos
Herramienta de alimentación por tira y múltiples estaciones para piezas repetitivas con operaciones integradas.
Troquel compuesto
Múltiples operaciones de corte en una sola carrera de prensa en una estación, ideal para piezas planas dominadas por corte.
Transfer Die
Las piezas individuales se desplazan entre estaciones dedicadas, lo que resulta útil cuando la geometría o la profundidad de conformado hacen menos práctica la herramienta progresiva alimentada por tira.
Estampado Convencional de Operación Única
Geometría más simple, menor complejidad de utillaje o requisitos específicos del proyecto.
| Tipo de utillaje | Mejor ajuste | Resistencia típica | Limitación principal |
|---|---|---|---|
| Troqueles progresivos | Piezas de alta producción alimentadas por tira con múltiples estaciones | Operaciones integradas y repetibilidad | Requiere utillaje dedicado y diseño de tira específico |
| Troquel compuesto | Múltiples operaciones en una sola carrera de prensa | Herramiental compacto y reducción de re-sujeción | No es ideal para todas las piezas de múltiples etapas o en 3D |
| Troquel de transferencia | Piezas más grandes o más profundas que requieren estaciones separadas | Conformado flexible en múltiples etapas | Sistema de transferencia más complejo |
| Convencional / Operación única | Piezas de menor volumen o más simples | Menor complejidad inicial del utillaje | Más manipulación y operaciones separadas |
La ruta de utillaje adecuada depende de la geometría de la pieza, el volumen anual, el material, la inversión en utillaje, la secuencia de operaciones y el procesamiento secundario, no de un umbral de volumen fijo. Las diferentes rutas de utillaje resuelven distintos problemas de fabricación; ninguna es universalmente "mejor".
Materiales para Estampado Progresivo
El grado del material, el temple, el espesor y la condición de la superficie afectan el diseño de la tira, la holgura del troquel y la secuencia de conformado.
Acero al carbono
Común para soportes, arandelas, placas de seguridad y piezas estructurales.
Acero para resortes
Arandelas de ajuste y piezas funcionales donde se controlan la dureza y el temple.
Acero inoxidable
Piezas resistentes a la corrosión con endurecimiento por deformación controlado y formación de rebabas controlada.
Aluminio
Piezas ligeras donde la aleación y el temple afectan el comportamiento de conformado.
Cobre
Terminales y piezas conductoras con condición de superficie controlada.
Latón
Opción formable para piezas conductoras o con requisitos estéticos críticos.
Aleaciones especiales
Materiales seleccionados revisados según el plano antes del utillaje.
Todos los materiales
El grado, temple, espesor y condición de la superficie afectan la ruta de utillaje.
Aplicaciones del estampado progresivo
Dónde se utilizan los componentes de estampado progresivo en nuestros programas de producción.
Componentes de automoción
Placas de bloqueo, soportes, piezas de sensor y componentes conformados para conjuntos de vehículos.
Componentes de Sensor
Piezas funcionales pequeñas donde la posición de las características y la repetibilidad determinan el rendimiento.
Componentes de solenoide / válvula
Piezas conformadas para válvulas y componentes relacionados con resortes para sistemas de fluidos o magnéticos.
Componentes eléctricos
Terminales, clips y piezas conductoras con geometría y estado superficial controlados.
Componentes Industriales
Soportes, guías y herrajes fabricados según planos específicos.
Arandelas y Calzas
Piezas planas de precisión con tolerancias controladas en diversos materiales.
Cómo controlamos la calidad del estampado progresivo
La calidad se planifica antes de cortar el acero: el utillaje, la alimentación, la inspección y el control de materiales se tratan como un solo sistema.
Verificación de materiales
El grado del material, el espesor y la condición se verifican contra la especificación de producción aprobada antes de cada lote.
Inspección en Proceso
Las verificaciones de primera pieza y las inspecciones durante el proceso cubren las dimensiones críticas y la posición de las características según el plan de control.
Monitoreo de Herramientas / Máquinas
La condición de las herramientas, la alimentación, la configuración y la estabilidad del proceso se monitorean para garantizar la repetibilidad durante toda la vida del programa.
Inspección Dimensional Final
Las comprobaciones finales verifican los requisitos del plano; el FAI y la documentación específica del cliente (p. ej., elementos de PPAP, IMDS, registros relacionados con RoHS) pueden tratarse cuando formen parte de los requisitos del proyecto.
Del plano al troquel progresivo
Balford cuenta con un taller de utillaje interno que gestiona toda la construcción de troqueles. Desde la colocación del pedido hasta la entrega de muestras, cada paso de la producción se supervisa de cerca.
Revisión de planos
Material, tolerancias, orientación de la pieza, características críticas, volumen anual y operaciones posteriores.
Disposición de la tira y planificación del proceso
Diseño del portador, secuencia de estaciones, utilización del material y sincronización de características definidos antes de la liberación del utillaje.
Diseño de troquel progresivo
Arquitectura del troquel basada en la secuencia de conformado, guiado, holgura y puntos de inspección.
Construcción de utillaje y validación de muestras
Se ejecutan muestras, se verifican las dimensiones críticas y se ajusta el proceso antes de la liberación a producción.
Liberación de producción
Herramienta validada y controles de producción liberados para producción repetitiva.
Casos prácticos seleccionados de estampado progresivo
Piezas reales, materiales reales y requisitos de fabricación reales: proyectos donde se produjeron perfiles estampados, geometrías conformadas y relaciones de características en secuencias de utillaje controladas.

Placa de bloqueo para tuerca de eje de piñón y catalina
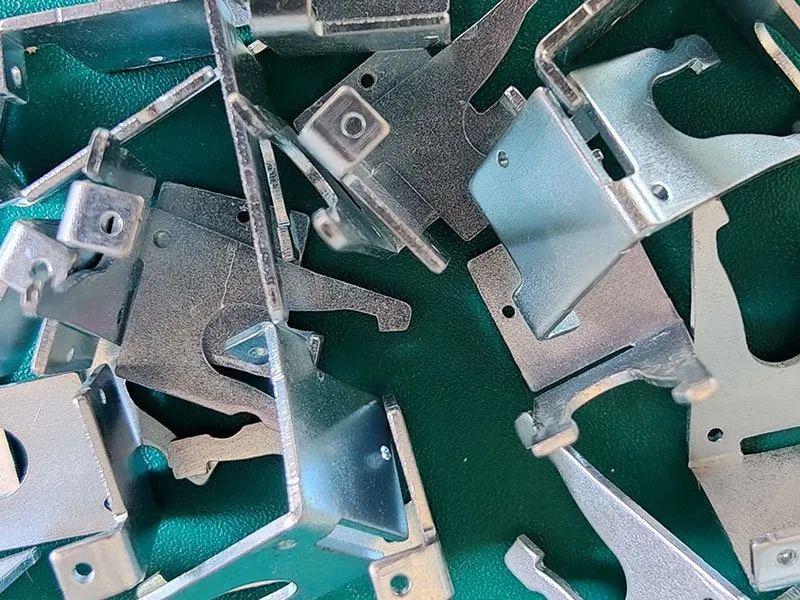
Soporte metálico estampado

Arandela de tuerca de acero inoxidable
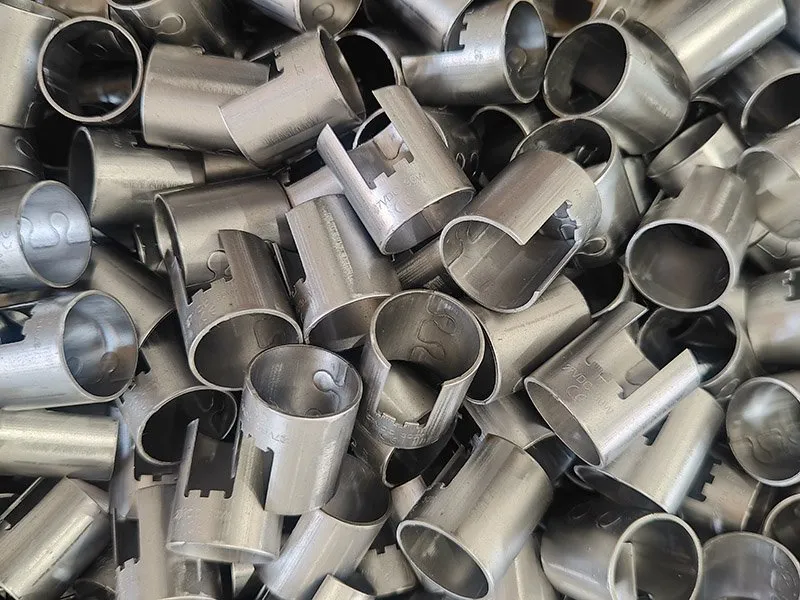
Casquillos ranurados de acero al carbono
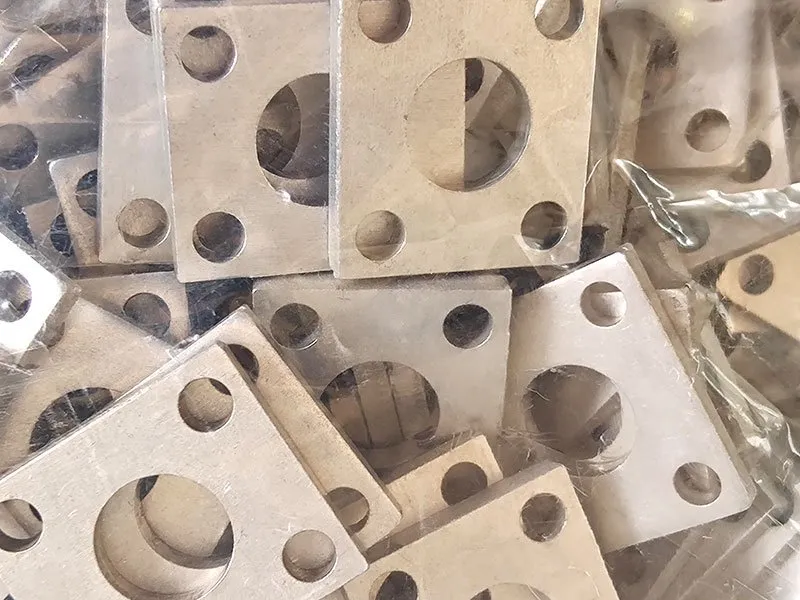
Anillo en D con placa de refuerzo
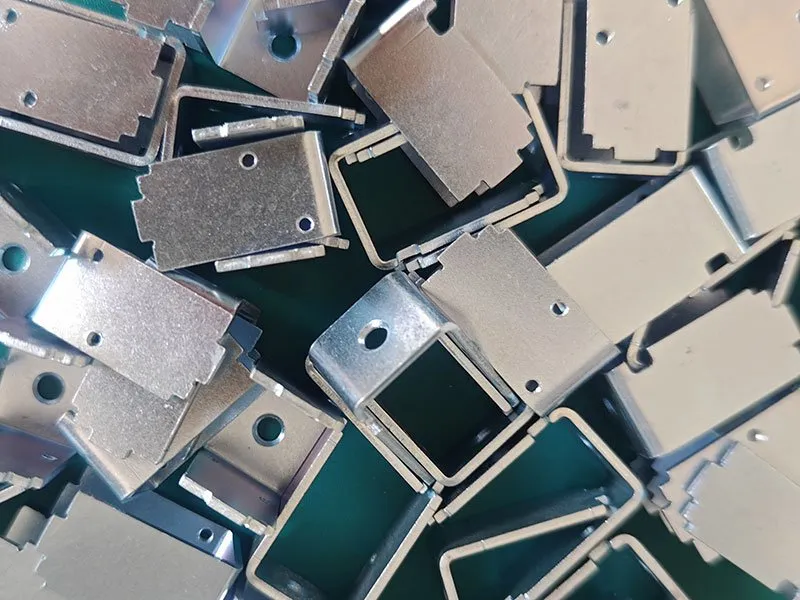
Marco metálico para solenoides de marco abierto
Temas de Ingeniería en Estampado Progresivo
Recursos técnicos de apoyo sobre operaciones en matriz y conformado avanzado.
Roscado en matriz
Roscas formadas directamente dentro de la herramienta: concéntricas con el agujero punzonado y con menos operaciones secundarias.
Embutición profunda micro
Herramientas progresivas que producen micropiezas 3D repetibles a partir de láminas metálicas delgadas.
Estampado de cuatro y múltiples deslizadores
Punzonado lateral y conformado multidireccional en secuencias progresivas.
Corte Rotativo en Matriz
Corte rotativo integrado en la secuencia progresiva.
Preguntas frecuentes sobre estampado progresivo
Respuestas directas para equipos de compras e ingeniería, basadas en nuestras capacidades reales de utillaje y producción.
El estampado progresivo mantiene la tira unida a un portador y la indexa a través de múltiples estaciones. El estampado por transferencia mueve piezas de trabajo individuales entre matrices o estaciones separadas, lo que resulta útil cuando la geometría de la pieza o la profundidad de conformado hacen que el troquel progresivo alimentado por tira sea menos práctico.
Un troquel compuesto realiza múltiples operaciones de corte en una sola carrera de prensa en una estación. Puede ser una opción práctica para piezas planas dominadas por corte, como arandelas y discos con características estrechamente relacionadas, donde no se necesita conformado de tira en múltiples estaciones.
Considere el estampado progresivo cuando una pieza requiera múltiples operaciones en un programa de producción repetitiva y el material pueda permanecer unido a una tira portadora a lo largo de la secuencia del troquel. El volumen repetitivo, el número de operaciones, el aprovechamiento del material y la alimentación automatizada respaldan la comparación.
Sí, el utillaje progresivo puede integrar operaciones de embutición o conformado para geometrías adecuadas, siempre que el material y el diseño de la pieza respalden la secuencia requerida. La embutición también se ejecuta como un proceso de conformado independiente cuando la geometría lo exige; consulte lacapacidad de embutición profunda.
El roscado en matriz puede integrarse cuando el diseño de la pieza y del utillaje permite la formación de roscas dentro de la secuencia progresiva — las roscas formadas en la matriz son concéntricas con el agujero punzonado y reducen la manipulación posterior.
El acero al carbono, el acero para resortes, el acero inoxidable, el aluminio, el cobre, el latón y ciertas aleaciones especiales son opciones viables, según el grado, el temple, el espesor y los requisitos de las características. La especificación del material se confirma contra el plano antes del utillaje.
No existe un precio estándar significativo porque el costo del utillaje depende del número de estaciones, la geometría de la pieza, el material, las tolerancias, las operaciones integradas y el volumen de producción esperado. Balford cotiza el utillaje a partir del dibujo real y los requisitos de producción.
El volumen anual debe evaluarse en función del costo del utillaje, los requisitos de ciclo y la geometría de la pieza; no existe un umbral fijo. La inversión en utillaje se justifica cuando la pieza se produce de forma repetitiva con un volumen suficiente y se pueden combinar múltiples operaciones en el proceso de tira continua.
Envíe el dibujo 2D, el modelo 3D si está disponible, el grado del material, el espesor, el volumen anual, las tolerancias críticas, el acabado superficial y cualquier operación secundaria. El equipo de ingeniería revisa la ruta de utillaje antes de cotizar.
Revisión Confidencial del Proyecto
Firmaremos un Acuerdo de Confidencialidad (NDA) con nuestros socios para proteger estrictamente la confidencialidad de los planos, materiales y prototipos de los clientes.
Envíenos su Plano
Para una revisión más rápida, envíe: el último dibujo 2D o modelo 3D, grado de material, espesor, volumen anual, tolerancias críticas y acabado superficial. El equipo de ingeniería revisa la ruta de herramientas antes de cotizar.
Capacidades y recursos relacionados
El troquelado progresivo se conecta con el clúster completo de estampado, los materiales, las aplicaciones, la red de proveedores y los recursos de calidad.