
Cuándo tiene sentido el estampado de precisión
Elija el estampado de precisión cuando la posición de las características, el estado de los bordes, la planitud o la geometría conformada tengan un efecto directo en el funcionamiento de la pieza.
Posición de característica ajustada
Para agujeros, perfiles y detalles conformados donde las relaciones con los datos de referencia son importantes.
Functional Edge
Para piezas donde la dirección de la rebaba o el borde cortado liso afectan el ensamblaje.
Producción repetitiva
Para programas estables donde el utillaje dedicado garantiza una producción constante.
Planicidad y forma
Para componentes donde la distorsión o la geometría local afectan la función.
Qué fabricamos con estampado de precisión
Familias de piezas reales producidas mediante nuestros programas de estampado de precisión; cada una enlaza a la página de aplicación correspondiente.
Calzas
Calzas de precisión troqueladas en acero para muelles o acero al carbono, con perfil, planitud y dirección de rebaba controlados.
Arandelas
Arandelas planas, de precisión y de formas especiales con tolerancias controladas en diversos materiales.
Retenedores
Retenedores conformados y asientos de resorte con profundidad y relaciones de características consistentes.
Terminales
Terminales conductores y contactos con material, geometría y condición superficial controlados.
Soportes
Soportes estampados con posiciones de orificios repetibles para un ensamblaje confiable.
Componentes para Sensores
Piezas funcionales pequeñas para conjuntos de sensores donde la ubicación de las características determina el rendimiento.
Opciones de proceso de estampado de precisión
El proceso correcto equilibra los requisitos funcionales, la calidad del borde, la inversión en herramientas y el volumen de producción.
Estampado progresivo
Las estaciones progresivas pueden combinar operaciones de corte y conformado estrechamente relacionadas mientras se mantiene el control de la tira.
MÁS ADECUADO PARA- Producción repetitiva con múltiples características relacionadas
- Especificación de material estable
Troqueles de precisión
El troquelado de precisión utiliza condiciones controladas de soporte del material y de la herramienta para producir una alta proporción de borde cortado liso en piezas adecuadas.
MÁS ADECUADO PARA- Piezas que requieren una alta proporción de borde cortado liso
- Reducción del mecanizado posterior del borde cuando la geometría y el volumen lo permiten
Acuñado y calibración
La presión localizada puede refinar el espesor, la planitud, los radios o los detalles funcionales, evaluados teniendo en cuenta el flujo de material, la carga de la herramienta y la medición dimensional.
MÁS ADECUADO PARA- Geometría localizada, planitud, espesor o detalle funcional
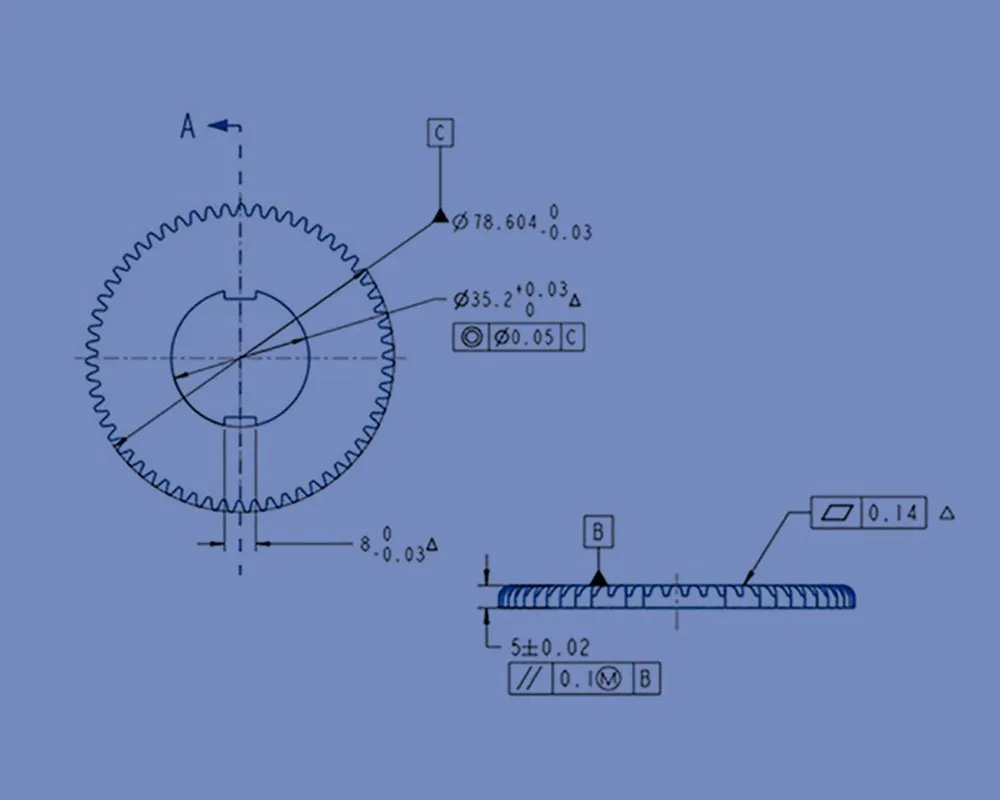
La precisión comienza con los referencias correctos
Los planos con tolerancias ajustadas no se convierten en procesos capaces solo mediante inspección. El utillaje, el material, los referencias y el plan de medición deben respaldar el requisito. Balford ha descrito anteriormente trabajos de precisión en el rango IT7 a IT9 para características adecuadas; esto no se aplica como una promesa general a cada dimensión. La capacidad real depende del material, el espesor, el tipo de característica, la ruta de utillaje, la estrategia de referencias y el método de medición, y se confirma durante la revisión del proyecto y el muestreo.
Cómo Determinamos si el Estampado de Precisión es la Ruta Adecuada
La decisión depende del plano específico: se evalúan conjuntamente la posición de las características, el estado de los bordes, la consistencia, los detalles conformados y el tamaño de la pieza.
| Requisito | Respuesta de estampado de precisión | Alternativa para comparar | Punto de decisión |
|---|---|---|---|
| Repetir posición de la característica | El utillaje dedicado localiza orificios, bordes y características conformadas relacionados | Mecanizado CNC o ensamblaje fabricado | Volumen, estrategia de referencia y tolerancia acumulada |
| Borde de corte funcional | El punzonado fino o el cizallado controlado pueden mejorar la condición del borde | Punzonado más mecanizado o rectificado | Zona lisa requerida, límite de rebaba y material |
| Alta consistencia de las piezas | La tira controlada, la guía de herramientas y los controles en proceso respaldan la producción repetitiva | Fabricación manual | Cantidad, frecuencia de cambio y economía de utillaje |
| Detalle conformado complejo | El acuñado, el repujado o el conformado por etapas pueden integrar la característica | Mecanizado secundario o ensamblaje | Deformación del material, acceso a la herramienta e inspección |
| Componente fino o compacto | El utillaje de precisión puede combinar pequeñas características relacionadas | Fotograbado, corte por láser o mecanizado | Material, calidad de borde, deformación y escala de producción |
Estos son los mismos factores que revisamos al evaluar un dibujo para utillaje, inspección y producción.
Qué impulsa la precisión y la calidad del borde
La precisión depende de las herramientas, el material, los puntos de referencia y el plan de medición, no solo de la inspección.
Estrategia de Datos y Tolerancias
Los datos funcionales deben representar cómo se ubica la pieza en el ensamblaje. La posición, el perfil, la planicidad y las dimensiones conformadas se revisan contra esos datos para que los calibres y los informes de inspección describan la función real de la pieza.
Guía de herramienta y holgura
La relación entre punzón y matriz afecta la rebaba, el estado del borde, la estabilidad dimensional y el desgaste de la herramienta. La holgura se selecciona según el material y la característica especificados, mientras que la guía de la matriz y su mantenimiento protegen esta relación durante la producción repetitiva.
Planitud y distorsión
La fuerza de corte, la tensión residual, el acuñado, el conformado y la expulsión de la pieza pueden influir en la planitud. Se pueden evaluar la sujeción, el control de presión, la calibración y el manejo cuando una interfaz plana es crítica.
Medición y Capacidad
El equipo de inspección se selecciona según la característica y tolerancia específicas que se verifican. Se dispone de informes de primera pieza, envío de muestras, verificación por atributos y controles durante el proceso. Para dimensiones críticas acordadas, las expectativas de capacidad se definen de antemano.
Materiales, acabados y operaciones secundarias
Las piezas de precisión suelen pasar por galvanizado, tratamiento térmico o ensamblaje después del estampado; estos pasos posteriores se tienen en cuenta en la acumulación de tolerancias y en el plan de acabado superficial desde el primer día.
Aceros al carbono y para resortes
Comunes en clips, arandelas, calzas y piezas funcionales. La dureza, el tratamiento térmico y los recubrimientos pueden afectar la planitud o alterar las dimensiones; esto se contempla en el diseño del utillaje y el proceso.
Aceros inoxidables
Seleccionado por su resistencia a la corrosión y su resistencia mecánica. El endurecimiento por deformación, la formación de rebabas, el desgaste de la herramienta y la protección de la superficie requieren atención en el diseño del troquel y en las operaciones secundarias.
Cobre y aleaciones de cobre
Adecuado para aplicaciones conductoras o de resortes. La dirección del grano, los requisitos de recubrimiento, la limpieza y la manipulación afectan el rendimiento final; se revisan antes de fijar el proceso.
Aleaciones de aluminio
Se utilizan donde importan la baja masa y la resistencia a la corrosión. El temple afecta directamente la deformación, las características de rebaba y el retorno elástico; la condición del material se verifica antes del utillaje.
Latón
Opción conformable para piezas estampadas de precisión. La dirección del grano, la protección superficial y el costo del material se gestionan cuidadosamente durante la cotización y el procesamiento.
Galvanizado, Recubrimiento y Ensamblaje
El espesor del acabado, el enmascarado, las preocupaciones por fragilidad por hidrógeno, las características de ajuste a presión y las piezas acopladas se revisan antes de liberar el proceso de producción.
Aplicaciones de piezas estampadas de precisión
Dónde se utilizan los componentes estampados de precisión en nuestros programas de producción.
Componentes automotrices y de sensores
Calzas, retenedores, arandelas, carcasas y componentes funcionales que dependen de interfaces repetibles y producción controlada.
Componentes eléctricos y electrónicos
Terminales, blindajes, piezas conductoras y herrajes compactos que requieren material, geometría y condición superficial controlados.
Equipos Industriales
Piezas de bloqueo, guías, soportes, componentes de desgaste y herrajes de ensamblaje fabricados según planos específicos.
Componentes Especializados
Piezas de precisión seleccionadas donde la trazabilidad de materiales, el rigor de inspección, la limpieza y la confidencialidad están definidos por el proyecto.
Casos prácticos de estampado de precisión
Piezas reales, materiales reales, requisitos de fabricación reales: estos ejemplos muestran cómo los requisitos de embutición se convierten en un plan de producción práctico y repetible.

Arandela de acero para resortes 65Mn

Arandela de tuerca de acero inoxidable

Placa base de cobre
Qué revisamos antes del utillaje
Durante la cotización, las dimensiones funcionales se separan de las tolerancias generales para que los costos de utillaje e inspección se mantengan bajo control sin comprometer el rendimiento del ensamblaje.
Dimensiones funcionales
Separamos las dimensiones que realmente impulsan la función de aquellas que pueden quedar bajo una tolerancia general, manteniendo los costos de utillaje e inspección bajo control sin comprometer el rendimiento del ensamblaje.
Estrategia de Referencias
Su dibujo se revisa para identificar características que necesitan mejores referencias, indicaciones de dirección de rebabas o especificaciones de acabado superficial antes de comprometer el utillaje.
Efectos posteriores
Los cambios en el recubrimiento, el tratamiento térmico, la posición de los orificios, el radio y la templanza del material se revisan antes de una nueva revisión; un pequeño ajuste puede afectar la selección del acero para herramientas, el pilotaje, el calibrado o el asiento del ensamblaje.
Un flujo de trabajo de proyecto controlado
Desde las características críticas hasta la producción repetitiva: una secuencia definida para cada programa de estampado de precisión.
Definir
Características críticas, esquema de referencia, material, acabado, volumen anual y función.
Seleccionar
Ruta de proceso evaluada entre troquelado progresivo, punzonado fino, acuñado y operaciones secundarias.
Desarrollo
Plan de utillaje y enfoque de inspección definidos para las características críticas.
Verificar
Muestras medidas; se cerraron los aspectos de borde, superficie, ajuste y las acciones correctivas.
Liberación
Configuración, material, mantenimiento de herramientas, inspección y revisiones controlados.
Preguntas frecuentes sobre estampado metálico de precisión
Respuestas basadas en la revisión de planos, porque el material, la geometría y el volumen de producción cambian lo que es realmente práctico.
El estampado de precisión pone mucho más énfasis en la guía de la herramienta, las relaciones de referencia, el estado de los bordes, la planitud y la medición de las características que afectan la función. Según el plano y el volumen, podemos utilizar troqueles progresivos, punzonado fino, acuñado o calibrado.
Podemos alcanzar IT7 a IT9 en características adecuadas de estampado de precisión, pero no es una tolerancia general aplicable a todas las piezas. El material, la geometría, el tipo de característica, la distancia a los datums, el utillaje y el método de medición influyen. La capacidad depende del plano específico: confirmamos lo que es alcanzable para su dibujo durante la cotización y el muestreo.
El fine blanking tiene sentido cuando se necesita un alto porcentaje de borde cizallado liso, mejor planitud o un borde funcional que de otro modo requeriría mecanizado. La geometría, el material, el espesor, el volumen y el costo de utillaje influyen en si es la ruta adecuada.
Sí, esas operaciones pueden coordinarse cuando se especifican. Sus efectos sobre la dureza, la distorsión, el espesor del recubrimiento, el estado de la superficie y el riesgo de fragilización por hidrógeno se tienen en cuenta tanto en el plan de proceso como en el de inspección.
La dirección de la rebaba se determina por la orientación del punzón y la matriz, y se indica en el plano cuando afecta al ensamblaje, sellado, seguridad o aspecto estético. La dirección deseada se revisa en función del diseño de la tira, la expulsión de la pieza y las operaciones posteriores.
Envíe un plano 2D controlado, un modelo 3D si está disponible, material y temple, acabado, cantidades anuales y por lote, dimensiones críticas, requisitos de bordes o planitud, documentación de inspección y el contexto de ensamblaje.
¿Tiene un dibujo listo?
Envíenos su última revisión, especificación de material, cantidad, acabado y requisitos funcionales. Revisaremos la ruta de producción e identificaremos cualquier pregunta técnica antes de cotizar. Podemos firmar un NDA antes de que comparta archivos detallados del proyecto.
Capacidades y recursos relacionados
El estampado de precisión se conecta con el clúster completo de estampado, materiales, aplicaciones y casos de estudio.
Artículos técnicos sobre estampado de precisión
Operaciones de cizallado fino en estampado de precisión
Cómo el cizallado fino mejora la calidad del borde en piezas funcionales.
Tolerancias estándar para piezas estampadas
Qué tolerancias generales se aplican y cuándo se necesita un control específico del dibujo.
Piezas estampadas de precisión: los puntos clave
Consideraciones clave para componentes estampados de precisión.