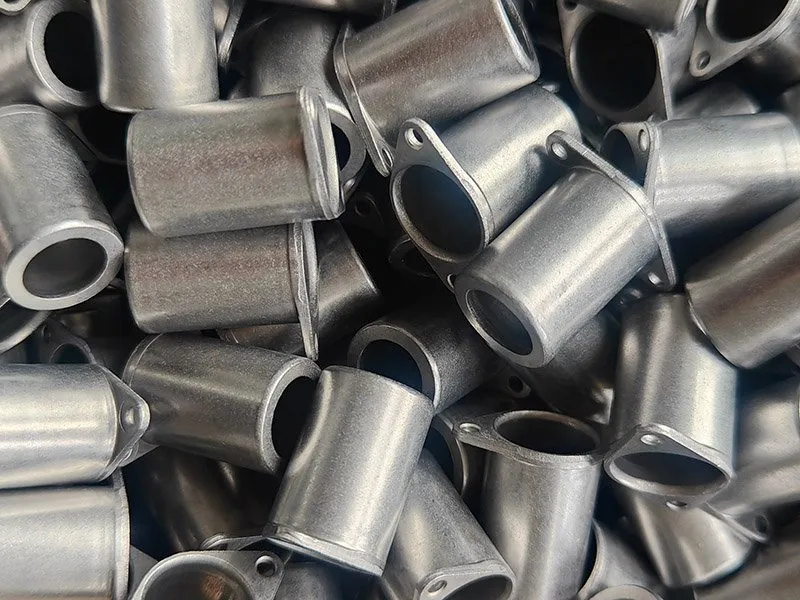
Respuesta directa:Balford ofrece servicios personalizados de mecanizado CNC en China para torneado CNC, fresado CNC y electroerosión por hilo. Revisamos los planos en cuanto a referencias, acceso de herramientas, sujeción de piezas, tolerancias, material y acabado, y luego cotizamos una ruta de producción desde el prototipo hasta la producción repetitiva. Antes de enviar los archivos, utilice nuestralista de verificación de RFQ para mecanizado CNCpara reunir la información que agiliza y precisa la cotización.
Elija su ruta de mecanizado
Torneado CNC
Geometría rotacional: ejes, casquillos, manguitos, pasadores, racores y componentes roscados.
- Ideal para:OD/ID, ranuras, roscas y características concéntricas en piezas redondas.
- Resistencia:precisión cilíndrica eficiente y repetible en una sola configuración.
- Revisión:compartición de datos de referencia, estabilidad de paredes delgadas, clase de rosca, descentramiento.
Servicios de torneado CNC→
Fresado CNC
Geometría prismática: placas, bloques, carcasas, soportes y perfiles 3D.
- Ideal para:caras, bolsillos, ranuras, agujeros y superficies contorneadas.
- Resistencia:geometría de características flexible con control posicional estricto.
- Revisión:acceso de herramienta, radios internos, sujeción de pieza, número de configuraciones.
servicios de fresado CNC→
EDM por hilo
Perfiles intrincados, características estrechas y materiales conductores endurecidos.
- Ideal para:perfiles pasantes, ranuras y características que el fresado no puede alcanzar.
- Resistencia:baja fuerza de corte, perfil preciso, bordes sin rebabas.
- Revisión:orificio de inicio, radio de esquina, conicidad, pasadas de acabado, acceso para inspección.
mecanizado por electroerosión por hilo (wire EDM)→
Guía de selección de procesos CNC
| Proceso | Geometría típica de la pieza | Materiales y dureza | Características más adecuadas | Preguntas de revisión de diseño | Combinaciones recomendadas |
|---|
| Torneado CNC | OD/ID rotativos, ranuras, roscas | Aluminio, aceros, acero inoxidable, latón, cobre, plásticos | Agujeros y diámetros concéntricos, roscas | ¿Pueden los diámetros críticos compartir un datum y una configuración comunes? | Torneado + fresado (herramienta en vivo) |
| Fresado CNC | Caras, cavidades, ranuras, agujeros, superficies contorneadas | Aluminio, aceros, acero inoxidable, plásticos | Características prismáticas, contornos 3D, patrones de agujeros precisos | ¿Puede la herramienta alcanzar la característica con un radio práctico? | Fresado + electroerosión por hilo (radios pequeños) |
| EDM por hilo | Perfiles pasantes, ranuras estrechas, piezas conductoras duras | Acero para herramientas endurecido, acero inoxidable, carburo, aleaciones conductoras | Perfiles estrechos, bordes críticos sin rebabas, secciones delgadas | ¿Se requiere un orificio de inicio y qué radio de esquina es aceptable? | EDM por hilo después del tratamiento térmico |
| Mecanizado combinado | Piezas con características rotativas y prismáticas | Por grupo de características | Geometría multieje o de múltiples configuraciones | ¿Qué configuración protege las relaciones de referencia más críticas? | Torneado + fresado en un solo programa |
| Fabricación + mecanizado | Piezas en bruto estampadas, embutidas o cortadas con interfaces mecanizadas | Acero, acero inoxidable, aluminio | Caras de sellado, roscas y perforaciones de precisión en piezas conformadas | ¿Puede la fabricación casi neta reducir la eliminación de material y el tiempo de ciclo? | Embutición profunda/estampación + mecanizado CNC |
Muchas piezas requieren más de una operación. El datum y el plan de fijación permanecen claros a lo largo de la ruta — consultemecanizado CNC combinadopara cómo secuenciamos las operaciones.
Diseño para maquinabilidad y repetibilidad
Un modelo maquinable aún puede resultar costoso o inestable en producción. La revisión temprana identifica características que requieren herramientas largas, sujeción complicada o inspección excesiva.
Datumos y sujeción de trabajo
La pieza debe ubicarse sin bloquear características críticas ni distorsionar secciones delgadas. Las superficies de referencia estables y el acceso de sujeción reproducen la misma configuración geométrica una y otra vez. Lea laguía de diseño para fresado CNCpara detalles de datum y sujeción de la pieza.
Acceso de la herramienta y radios internos
Las herramientas rotativas necesitan espacio libre para entrar, cortar y salir. Las cavidades profundas, los socavados ocultos y las esquinas internas afiladas pueden requerir herramientas especiales o un proceso secundario; un radio práctico mejora la estabilidad y reduce el costo. Consulte laguía de diseño para electroerosión por hilopara la planificación de radios y orificios de inicio.
Tolerancia y acabado superficial
Las tolerancias estrictas y los acabados finos solo se aplican donde protegen la función. Los requisitos específicos por característica reducen el tiempo de preparación, el tiempo de ciclo y el costo de inspección. Revisamos cada especificación contra el dibujo durante el DFM.
Estrategia de inspección
Las dimensiones, roscas, posición, concentricidad, perfil y condición de superficie requieren cada uno un método definido. El plan de control identifica las características críticas, el muestreo y la documentación de la primera pieza. Siga elguía de dibujo a producciónpara preparar su paquete.
Materiales y acabados mecanizados
El grado de material, la condición del stock, el tratamiento térmico y el acabado final afectan la vida útil de la herramienta, la distorsión, la estabilidad dimensional y la secuencia del proceso. Especifíquelos en la solicitud de cotización (RFQ) para que la ruta se planifique correctamente.
Aleaciones de aluminio
Carcasas ligeras, placas y piezas de equipos; la aleación y el temple influyen en el comportamiento de corte, la calidad de la rosca y la respuesta al anodizado. Vermecanizado de aluminio.
Aceros al carbono y aleados
Ejes, sujetadores, fijaciones y piezas estructurales; la dureza y la secuencia de tratamiento térmico determinan los márgenes de mecanizado. Vermecanizado de acero al carbono.
Aceros inoxidables
Resistencia a la corrosión y resistencia mecánica; el endurecimiento por deformación requiere avances y velocidades controlados. Consultemecanizado de acero inoxidable.
Cobre y latón
Componentes conductivos, de fluidos y de precisión; el control de rebabas y la protección de superficies son importantes en roscas y sellos. Vermecanizado de cobreymecanizado de latón.
Aleaciones especiales y plásticos
Evaluados según la aplicación con certificación, estabilidad y control de contaminación confirmados de antemano. Vermecanizado de aleaciones especiales.
Tratamiento de superficies y tratamiento térmico
El anodizado, galvanizado, recubrimiento y tratamiento térmico se coordinan con socios calificados. Revise eltratamiento de superficieytratamiento térmicoflujos antes de la cotización.
Aplicaciones de piezas mecanizadas personalizadas
Automoción y Movilidad
Ejes, separadores, racores, carcasas e interfaces de precisión para conjuntos de sensores, motores y fluidos: tolerancias estrechas con repetibilidad de alto volumen. Vermecanizado para automociónycarcasas de sensores.
Equipos industriales
Componentes de maquinaria, detalles de utillaje, soportes, placas y piezas de repuesto mecanizados según planos controlados. Vermecanizado industrial.
Casos prácticos de mecanizado
Proyectos seleccionados donde el mecanizado se combinó con otros procesos de Balford. Los datos de material, proceso y requisitos clave provienen de cada registro de caso.
Explore la biblioteca completa de casos de estudio→
Cumplimiento y Calidad
Una RFQ clara de mecanizado CNC reduce el retrabajo
Incluya archivos 3D y 2D coincidentes en la misma revisión, grado de material, acabado, cantidad de prototipos, tamaño de lote esperado y demanda anual. Marque los datums funcionales y las dimensiones críticas para que la configuración se base en el ensamblaje, no en tratar cada característica con la misma tolerancia. Si el recubrimiento, anodizado, tratamiento térmico o ensamblaje se realiza después, inclúyalo en la cotización desde el inicio; el enmascarado, la acumulación de acabado y la distorsión alteran los márgenes de mecanizado y la secuencia de operaciones.
Antes de enviar los archivos, verifique elLista de verificación para RFQ de mecanizado CNCy leacómo evaluar un proveedor de mecanizadopara obtener una visión independiente de qué verificar. Luegosolicite una cotizacióncon su dibujo.
Preguntas frecuentes sobre servicios de mecanizado CNC
¿Qué archivos se requieren para una cotización de mecanizado CNC?
Envíe un modelo 3D y un dibujo 2D controlado en la misma revisión, además del grado de material, acabado, cantidades de prototipo y producción, dimensiones críticas, estándares de rosca y cualquier requisito de primera pieza o certificación. Archivos coincidentes en una sola revisión nos permiten revisar la pieza una vez y cotizar la ruta que mejor se adapte a ella.
¿Cuál es la diferencia entre el torneado CNC y el fresado CNC?
El torneado CNC hace girar la pieza de trabajo mientras una herramienta fija la corta, por lo que es adecuado para geometrías redondas y de rotación: ejes, casquillos, manguitos, pasadores, accesorios y piezas roscadas. El fresado CNC hace girar la fresa y la desplaza sobre una pieza de trabajo estacionaria, por lo que es adecuado para geometrías prismáticas: caras, cavidades, ranuras, agujeros y perfiles 3D. Las piezas con características tanto rotacionales como prismáticas a menudo se tornean primero y luego se fresan con herramientas vivas o en una segunda configuración.
¿Cuándo se debe utilizar electroerosión por hilo en lugar de fresado?
Utilice electroerosión por hilo (wire EDM) cuando la característica sea difícil o imposible de fresar: perfiles pasantes en material endurecido, ranuras estrechas, radios de esquina pequeños, bordes críticos sin rebabas o piezas donde la fuerza de corte pueda deformar secciones delgadas. La electroerosión por hilo requiere un agujero de inicio y solo funciona en materiales eléctricamente conductores, y es más lenta que el fresado en geometría abierta. Revisamos el dibujo y recomendamos el proceso que cumpla con la tolerancia al menor costo práctico.
¿Cómo debo especificar roscas, referencias (datums) y acabado superficial?
Defina primero el esquema de referencias (datums) para que cada dimensión crítica se mida desde las mismas referencias. Para roscas, indique la norma (por ejemplo, ISO métrica, UNC/UNF, NPT), la clase y la longitud; para referencias, identifique las superficies que ubican la pieza en el ensamblaje; para el acabado, proporcione valores Ra o equivalentes con las áreas que los requieran. Las tolerancias ajustadas y los acabados finos deben aplicarse solo donde protejan el ajuste, el sellado, el movimiento o la alineación.
¿Puede Balford combinar mecanizado con estampado o embutición profunda?
Sí. Los troqueles estampados, embutidos o fabricados en chapa pueden mecanizarse cuando el proceso de conformado no puede mantener la interfaz requerida: superficies de sellado, roscas, taladros precisos y superficies de referencia. Revisamos la ruta completa en conjunto para que las tolerancias se asignen al proceso que pueda mantenerlas, y los troqueles casi netos reducen la eliminación de material y el tiempo de ciclo.
¿Qué documentación y certificaciones de materiales se pueden proporcionar?
Los certificados de materiales (certificados de molino), las declaraciones de cumplimiento RoHS y REACH, los datos IMDS para programas automotrices, los informes de inspección de primera pieza y la documentación alineada con PPAP están disponibles bajo solicitud. El certificado de conformidad acompaña los envíos cuando se requiere.
¿Cómo maneja Balford los NDA y la confidencialidad de los planos?
Firmamos NDA antes del intercambio detallado de archivos, almacenamos los archivos del cliente en sistemas internos controlados y restringimos el acceso al equipo del proyecto. Sus requisitos de control de revisiones y confidencialidad pueden incluirse en el acuerdo antes de compartir cualquier plano o modelo.
¿Se pueden fresar con CNC esquinas internas afiladas?
Una fresa rotativa estándar deja un radio. Las esquinas internas afiladas generalmente requieren un alivio, electroerosión por hilo, brochado u otro proceso secundario. Si la esquina no es funcionalmente afilada, permitir un radio práctico reduce costos y mejora la estabilidad de la herramienta.
¿Pueden incluirse el acabado y el ensamblaje?
Sí. Coordinamos desbarbado, limpieza, tratamiento térmico, galvanizado, anodizado, recubrimiento, marcado y ensamblaje seleccionado. Antes de aprobar la ruta, revisamos cómo afectan estos procesos a las dimensiones, el enmascarado, la condición de la superficie y el embalaje.
¿Qué materiales se pueden mecanizar con CNC?
Mecanizamos aleaciones de aluminio, aceros al carbono y aleados, aceros inoxidables, cobre y latón, plásticos de ingeniería y ciertas aleaciones especiales. El grado, la dureza, la forma del material, la certificación y los requisitos de acabado se confirman según el proyecto.
¿Cómo se especifican mejor las tolerancias de mecanizado?
Aplique tolerancias estrictas solo a las características que controlan el ajuste, sellado, movimiento o alineación, y utilice una tolerancia general sensata en el resto. Defina claramente los datos, las condiciones de medición y el acabado superficial. Confirmamos la capacidad específica del dibujo durante la revisión de DFM.
¿Puede Balford manejar tanto prototipos como producción repetitiva?
Sí. El trabajo de prototipos se apoya en configuraciones flexibles y entrega más rápida; la producción repetitiva justifica accesorios dedicados, herramientas optimizadas y un plan de control de procesos documentado. Proporcione la cantidad de prototipos, el tamaño de lote esperado y la demanda anual para que podamos cotizar la ruta adecuada.
Revisión segura del proyecto
Envíe su dibujo a Balford
Comparta la última revisión, material, cantidad, acabado y prioridades funcionales. NDA antes del intercambio detallado de archivos. Revisión de DFM basada en el dibujo. Ruta de prototipo a producción.