
¿Es el embutido profundo adecuado para su pieza?
El embutido profundo convierte una lámina metálica plana en una copa, carcasa, manguito o caja tridimensional al arrastrar el material hacia la cavidad del troquel. Este proceso puede eliminar cordones de soldadura, reducir el número de piezas y crear una ruta de producción eficiente para componentes que requieren profundidad, paredes controladas y una forma exterior limpia. Comience con las cuatro verificaciones siguientes.
Piezas Embutidas
Para copas, manguitos, carcasas y cajas con profundidad significativa.
Conformado sin costuras
Útil cuando se prefiere un cuerpo formado en una sola pieza en lugar de un ensamblaje soldado.
Producción Repetitiva
Ideal para producción repetitiva, donde el costo del utillaje puede amortizarse en el volumen.
Geometría de pared controlada
Adecuado donde la condición de la pared, el diámetro y la profundidad deben gestionarse conjuntamente.
Lo que fabricamos con embutición profunda
Familias de piezas típicas producidas mediante nuestros programas de embutición profunda; cada una enlaza a la página de aplicación correspondiente.
Carcasas para Sensores
Carcasas de acero inoxidable o aluminio embutidas en frío para conjuntos de sensores de presión, temperatura y velocidad de rueda.
Carcasas de válvulas solenoides
Carcasas sin costura, casquillos y piezas relacionadas con resortes para sistemas de fluidos o magnéticos.
Casquillos magnéticos
Casquillos estirados de pared delgada con espesor controlado para aislamiento magnético y protección del rotor.
Cubiertas de motor
Carcasas y cubiertas de motor embutidas, fabricadas para un ajuste repetible, sellado y ensamblaje posterior fluido.
Copas de muelle
Copas embutidas y retenedores que soportan la precarga del muelle con profundidad y radios controlados.
Copas y cuerpos embutidos en profundidad
Copas, carcasas y alojamientos personalizados en toda nuestra gama de aplicaciones: revise su plano para determinar la ruta práctica más adecuada.
Opciones de proceso de embutición profunda
Seleccionamos la ruta final en función de la profundidad de la pieza, el diámetro o ancho, los requisitos de pared, el comportamiento del material y el volumen de producción.
Embutición profunda convencional
Un disco o recorte se embute a través de una o más etapas controladas para formar una copa o carcasa. La forma del recorte y la secuencia de embutición se desarrollan para equilibrar el flujo de material y minimizar el agrietamiento, la formación de arrugas o las orejas excesivas.
IDEAL PARA- Desde prototipos hasta producción en serie
- Copas, carcasas, casquillos y cubiertas
- Profundidad de embutición, geometría del recorte, comportamiento del material y secuencia de embutición
Embutición profunda progresiva
Para programas repetitivos adecuados, las operaciones de embutición y las relacionadas se distribuyen entre estaciones progresivas. El diseño del portabanda, la estabilidad del avance y el control del material de etapa a etapa son críticos para proteger el componente conformado. Ideal para producción repetitiva donde las operaciones integradas con alimentación de banda justifican el utillaje progresivo.
RELACIONADORedibujado y Estirado
Se utiliza cuando la profundidad de la pieza, la condición de la pared o los requisitos de diámetro no pueden lograrse en una sola embutición. Estas operaciones nunca se asumen automáticamente; se seleccionan tras una revisión completa de la geometría y la respuesta del material.
RELACIONADO- Embutición profunda
- Planchado
- Recocido
- Reestampado
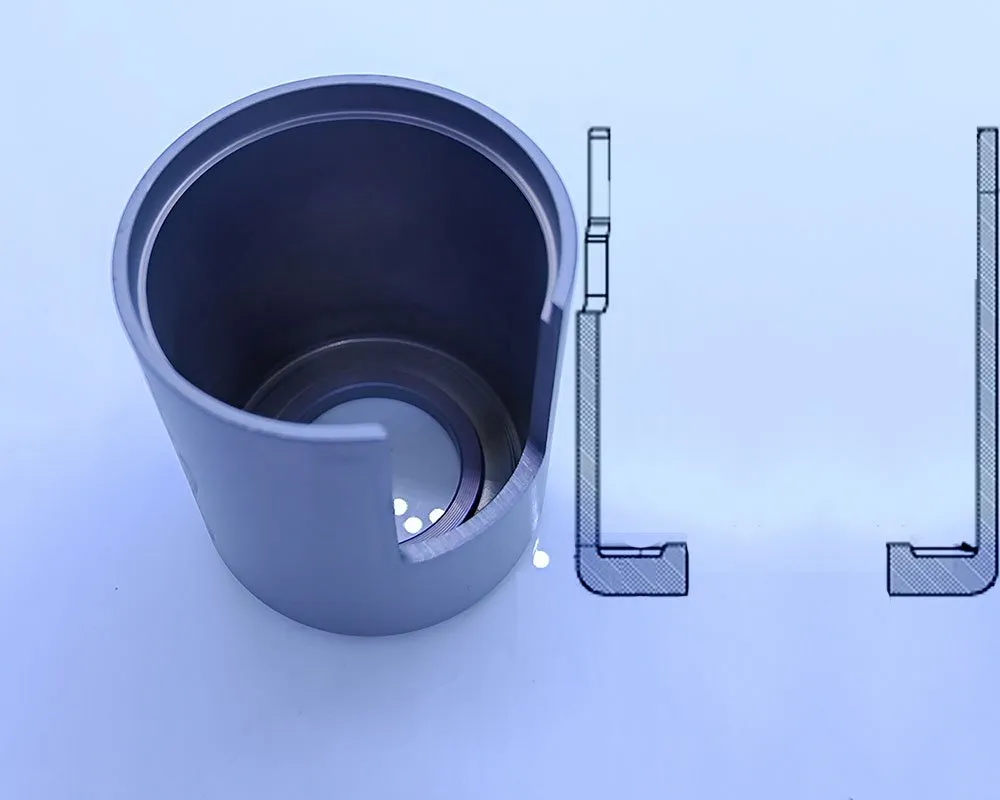
El embutido profundo es un problema de flujo de material
El resultado depende de cómo se mueve el material a través de cada etapa, no solo de la tonelaje de la prensa. La geometría del recorte, el grado del material, el espesor, los radios, la lubricación, la fuerza del pisador y la secuencia de embutido interactúan entre sí. La severidad del embutido depende del diámetro de la pieza, la profundidad, el tamaño del recorte, el grado y temple del material, el espesor, los radios y el número de etapas de embutido disponibles; no existe un máximo único que se ajuste a todas las piezas.
Factores técnicos que revisamos
Cada pieza embutida profunda se revisa según los mismos factores técnicos antes del utillaje y la cotización.
| Factor de diseño | Por qué es importante | Cómo se revisa | Resultado del proyecto |
|---|---|---|---|
| Profundidad de la pieza y tamaño de la abertura | Determina el número y la severidad de las etapas de embutición requeridas | Geometría final, formas intermedias y comportamiento del material | Secuencia de embutición propuesta y concepto de utillaje |
| Radios de esquinas y fondo | Controlar el flujo de material, el adelgazamiento y el riesgo de fisuración | Necesidad funcional frente a formabilidad y acceso a la herramienta | Radio de producción recomendado o característica secundaria controlada |
| Condición de la pared | El adelgazamiento, el engrosamiento y la deformación local pueden afectar la función | Requisitos de la sección, modelo de material y medición de muestras | Plan de inspección específico del dibujo |
| Brida, recorte y borde | El exceso de material y la dirección del recorte afectan la geometría final | Desarrollo de la pieza en bruto, nervaduras de estirado, acceso al recorte y dirección de la rebaba | Estrategia de recorte definida y datum finalizado |
| Grado y temple del material | La resistencia, ductilidad y endurecimiento por deformación desplazan la ventana de proceso | Especificación real, requisitos de certificación e historial de conformado | Requisito de material aprobado y control de cambios |
Estos son los mismos factores que utilizamos al revisar un plano antes del utillaje y la cotización.
Defectos comunes en el embutido profundo y cómo se controlan
Los defectos del embutido profundo suelen estar interrelacionados: reducir la formación de arrugas puede aumentar el adelgazamiento, y un radio más cerrado eleva el riesgo de agrietamiento. El proceso se equilibra en torno a la pieza embutida funcional.
Adelgazamiento y fisuración
La deformación se concentra alrededor de los radios y las zonas de transición. Radios adecuados, etapas de embutición, lubricación y condición del material ayudan a distribuir la deformación. Las secciones críticas de pared se miden durante el muestreo.
PALANCAS DE CONTROL- Diseño de la pieza en blanco
- Radios de embutición
- Etapas de embutición
- Lubricación
- Condición del material
Arrugas y orejas
La fuerza del pisador, la forma de la lámina, la anisotropía y la estrategia de los nervios de embutición afectan las arrugas y la altura irregular del borde. El margen de recorte y el comportamiento del grano se consideran antes de finalizar la lámina y el utillaje.
PALANCAS DE CONTROL- Fuerza del pisador
- Forma de la pieza en bruto
- Anisotropía
- Estrategia de nervaduras de sujeción
- Margen de recorte
Esquinas afiladas y características locales
Los radios muy pequeños o las esquinas funcionales afiladas pueden requerir operaciones por etapas, como extrusión controlada, acuñado o conformado localizado. Balford verifica si la característica es realmente funcional y propone una ruta que protege la pared circundante.
PALANCAS DE CONTROL- Operaciones escalonadas
- Acuñado / extrusión
- Conformado localizado
Retorno elástico y estabilidad dimensional
La resistencia del material, el endurecimiento por deformación y las tensiones residuales pueden alterar la pieza después de que sale de la herramienta o tras el recortado. La compensación de herramientas, las operaciones de reestampado y la inspección basada en referencias se utilizan cuando la geometría exige un control más estricto.
PALANCAS DE CONTROL- Compensación de herramienta
- Reestampado
- Inspección basada en datum
Materiales para embutición profunda y notas de selección
Especificar únicamente el nombre del material no es suficiente. El grado, el temple, el espesor, el estado de la superficie y la consistencia lote a lote afectan directamente la capacidad de embutición, y todo ello se confirma antes de aprobar el utillaje.
Acero inoxidable
Adecuado para carcasas y casquillos resistentes a la corrosión; el endurecimiento por deformación, el agarre, la lubricación y el recocido intermedio pueden afectar la secuencia de embutición.
Acero de bajo carbono
Una opción sólida y práctica para la mayoría de carcasas y copas conformadas; defina los requisitos de recubrimiento o acabado posterior junto con la especificación del material.
Aluminio
Ligero y resistente a la corrosión; la aleación y el temple determinan la formación de orejas, las marcas superficiales, el desgarro y el retorno elástico.
Cobre y latón
Opciones conformables para piezas conductoras o cosméticas; la protección superficial y el costo del material requieren manejo cuidadoso.
Titanio y aleaciones especiales
Posible para proyectos calificados, pero la ventana de proceso es ajustada: el springback y el desgaste de herramientas requieren una validación de ingeniería real.
Todos los materiales
El grado, el temple, el espesor, la condición de la superficie y la consistencia entre lotes afectan la embutibilidad: revíselos antes del utillaje.
Dónde se utilizan las piezas embutidas profundas
Experiencia de aplicación en componentes de solenoides y válvulas, sensores y motores automotrices, y componentes industriales.
Carcasas para solenoides y válvulas
Carcasas sin costura, casquillos y piezas relacionadas con resortes para sistemas de fluido o magnéticos donde la limpieza, la integridad de la pared y la geometría controlada son indispensables.
Carcasas para Sensores y Motores de Automoción
Cubiertas de sensores, tapas de motores y carcasas conformadas diseñadas para un ajuste repetible, sellado ambiental y un ensamblaje posterior fluido.
Casquillos Magnéticos
Casquillos estirados de pared delgada donde la condición de la pared y la geometría del circuito magnético deben gestionarse conjuntamente.
Componentes Industriales
Carcasas y cubiertas específicas para aplicaciones en materiales controlados, sujetas a requisitos completos de dibujo, documentación y calificación.
Copas de resorte y retenedores
Piezas embutidas que soportan la precarga del resorte con profundidad, radios y superficies de sellado controlados.
Cubiertas de motor y tapas de extremo
Tapas y cubiertas embutidas con consistencia dimensional para ensamblaje automatizado.
Casos de éxito seleccionados de embutición profunda
Estos ejemplos muestran cómo convertimos los requisitos de los planos en un plan de producción viable, no solo sobre el papel, sino en el taller.

Carcasa del sensor de velocidad de rueda ABS
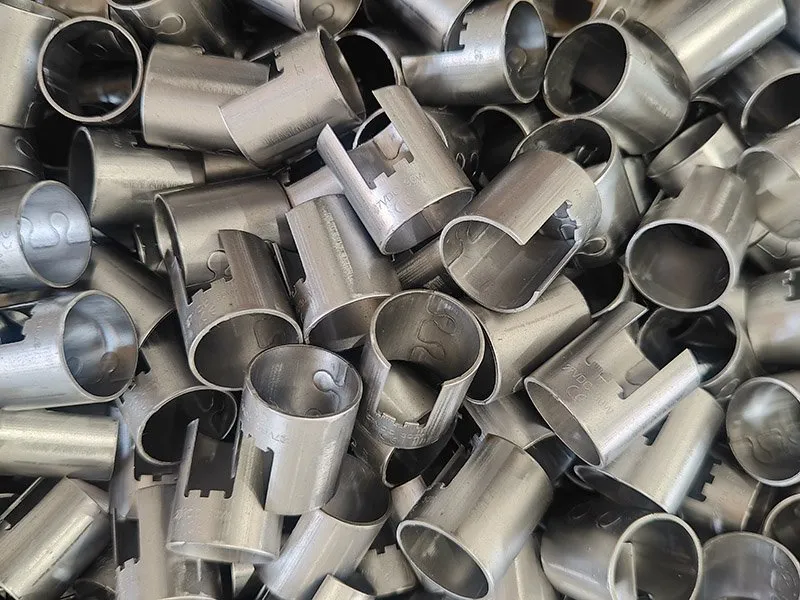
Carcasa de válvula de cartucho hidráulica

Tubo de aluminio de pared delgada
Cómo desarrollamos una pieza embutida profunda
La primera revisión de ingeniería determina qué dimensiones controlan realmente el sellado, la guía, el rendimiento magnético, el ensamblaje o la apariencia, de modo que se establecen referencias significativas y no se aplica la misma tolerancia estricta a todas las superficies. Las muestras se validan frente al proceso previsto antes de la aprobación final de producción.
Revisión de dibujo, material y función
Confirmamos los datos funcionales, el grado y temple del material, la profundidad de embutición, los radios, los requisitos de pared, la cantidad anual y el acabado superficial.
Desarrollo de secuencia de blanking y embutición
Planificamos la geometría del blank, la dirección de embutición, las etapas intermedias, el restrike, el recorte y cualquier operación secundaria necesaria.
Validación de Herramientas y Muestras
Producimos muestras y verificamos las dimensiones acordadas, secciones de pared, apariencia y ajuste funcional según el plano.
Aprobación del cliente
Cerramos los puntos pendientes, documentamos las muestras aprobadas y fijamos el proceso controlado para la producción repetitiva.
Producción Controlada
Seguimos requisitos definidos de configuración, materiales e inspección, gestionando el mantenimiento de herramientas y los cambios de ingeniería.
Preguntas frecuentes sobre embutición profunda
Las respuestas se basan en la revisión real del dibujo, ya que el material, la geometría y el volumen determinan lo que es práctico.
No existe un máximo responsable único que se ajuste a todas las piezas. La severidad del embutido depende del grado y temple del material, el espesor de la chapa, la geometría del recorte, la forma de la pieza, los radios, los requisitos de pared y si se aceptan múltiples etapas de embutición. Balford revisa el plano real y propone una secuencia validada antes de comprometerse con una capacidad.
Sí, podemos evaluar el embutido profundo progresivo para geometrías adecuadas y producción repetitiva. El portador de tira, el paso de avance, el número de etapas de embutido, el flujo de material y el recorte posterior deben revisarse para confirmar que es el enfoque correcto.
La condición de la pared se gestiona mediante el diseño del recorte, los radios, la secuencia de embutición, la lubricación, la presión del pisador y, cuando sea necesario, operaciones de alisado o reestampado. Las ubicaciones críticas de la pared y el método de medición deben definirse en el plano o en el plan de control.
Las esquinas funcionales afiladas pueden requerir una operación escalonada como acuñado, extrusión local o un paso de conformado secundario. Revisamos la necesidad funcional, la deformación del material circundante y el método de inspección antes de recomendar un proceso.
Los candidatos habituales incluyen acero de bajo carbono, acero inoxidable, aluminio, cobre y latón. El titanio y otras aleaciones especiales pueden ser posibles tras revisión. El grado, temple, espesor y condición de la superficie importan más que la familia de material general por sí sola.
Envíe el dibujo controlado y el modelo, la especificación del material, la cantidad, el acabado, las dimensiones críticas, los requisitos de pared o sección, las pruebas funcionales y cualquier necesidad de trazabilidad o documentación. Las muestras existentes o el contexto de ensamblaje también ayudan a aclarar las prioridades funcionales.
¿Tiene un dibujo?
Envíe el último dibujo o modelo 3D, la especificación del material, el volumen anual y los requisitos críticos. Revisaremos la ruta de conformado, las operaciones secundarias y las necesidades de inspección antes de cotizar. Podemos discutir los requisitos de NDA antes de intercambiar archivos detallados del proyecto.
Para una revisión más rápida, incluya:dibujo / modelo 3D · grado de material · espesor · volumen anual · tolerancias críticas · acabado superficial.
Capacidades y recursos relacionados
El embutido profundo se conecta con todo el clúster de estampado, materiales, aplicaciones y casos de estudio.
Artículos técnicos sobre embutición profunda
Piezas de aluminio embutidas en profundo
Consideraciones de formabilidad, costo y corrosión para embuticiones profundas de aluminio.
Embutición profunda vs. estampado con troquel progresivo
Cómo la ruta de utillaje y el proceso de conformado se relacionan para piezas OEM.
Carcasas de válvula solenoide con embutición profunda
Selección de materiales y proceso de embutición profunda para aplicaciones automotrices.
Estampado de metales: procesos y materiales
Una guía sobre procesos de estampado, materiales y aplicaciones.