
Nuestras capacidades de fabricación de metales
Cuatro grupos de fabricación forman un clúster de capacidades completo: cada uno enlaza a su página detallada que cubre la ruta de proceso, materiales, tolerancias y control de calidad.
Estampado de metales
Para piezas de chapa y banda, la ruta de estampado — troquel progresivo, embutición profunda o estampado de precisión — se selecciona en función de la geometría, el material, la precisión y el volumen de producción.
Ver visión general del estampado de metales →Mecanizado de metales
Para piezas rotativas, piezas de bloque, interfaces de precisión y perfiles complejos: rutas de torneado CNC, fresado CNC y electroerosión por hilo.
Ver descripción general del mecanizado →Procesamiento de chapa metálica
Para soportes, paneles, marcos, carcasas y cajas — corte, plegado, unión, tratamiento superficial y ensamblaje.
Ver Resumen de Chapa Metálica →Procesamiento de tubos
Corte de tubos por láser, curvado y enrollado de tubos con CNC para piezas tubulares, tubos conformados y conjuntos relacionados.
Ver descripción general de tubos →¿Qué ruta de fabricación se adapta a su pieza?
Chapa / Fleje
Producción repetitiva + punzonado / plegado / conformado / embutición
→ Estampado metálicoPiezas rotativas / de bloque
Orificios / roscas / perfiles complejos / interfaces de precisión
→ Mecanizado CNC¿Qué piezas podemos fabricar?
Los tipos de piezas a continuación provienen de aplicaciones y casos reales; cada uno enlaza a la página de aplicación correspondiente.
Carcasas para Sensores
Embutición profunda / estampado de precisión · acero inoxidable, aluminio
Piezas para Válvulas de Solenoide
Carcasas / casquillos embutidos · acero, acero inoxidable
Casquillos magnéticos
Embutición de pared fina · acero inoxidable
Carcasas de motor
Carcasas estiradas / tapas finales · acero, aluminio
Copas de resorte
Conformado por embutición · acero, inoxidable
Arandelas
Estampación de precisión · múltiples materiales
Conjuntos de tubos
Corte / plegado / ensamblaje · acero, cobre
Tapas de extremo
Embutición · acero, acero inoxidable
¿Qué materiales soportamos?
El grado del material, el temple, el espesor y el estado de la superficie afectan directamente el comportamiento de conformado y el diseño del utillaje, y se confirman antes del mecanizado del utillaje.
Acero inoxidable
Para estampado, embutición profunda y conformado de precisión; revisar la condición del material, el endurecimiento por deformación, el estado de la superficie y el tratamiento posterior.
Acero al carbono
Soportes, arandelas y carcasas; se evalúan resistencia, recuperación elástica y protección contra la corrosión con el proceso.
Aluminio
Prioridades de peso y corrosión; la aleación y el temple afectan directamente el plegado, el embutido y el retorno elástico.
Cobre
Piezas conductoras y de apariencia; la protección superficial y el manejo están integrados en el plan de proceso.
Latón
Conductividad, apariencia y formabilidad; la dirección de la fibra y el tratamiento superficial se confirman de antemano.
Aleaciones Especiales
Titanio y aleaciones especiales evaluados tras una revisión completa de material y geometría.
¿Qué industrias servimos?
Principales industrias basadas en experiencia real en proyectos.
Automoción
Carcasas de sensores, soportes, arandelas y piezas de válvulas solenoides que requieren un ensamblaje consistente.
Solenoide / Válvula
Carcasas embutidas, casquillos, asientos de resorte y componentes magnéticos o de control de fluidos.
Climatización y Refrigeración
Conjuntos de tubos, carcasas y piezas estructurales donde la geometría y la limpieza son críticas.
Equipos Industriales
Soportes, guías, piezas de bloqueo y herrajes de ensamblaje fabricados según planos específicos.
Matriz de Capacidades de Material × Proceso
La siguiente matriz resume las principales capacidades de fabricación de Balford como referencia de ingeniería para la orientación inicial del proyecto.
| Proceso | Aluminio | Latón | Acero laminado en frío | Acero laminado en caliente | Acero inoxidable | Acero galvanizado | Cobre | Titanio |
|---|---|---|---|---|---|---|---|---|
| Punzonado | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | Revisión por proyecto |
| Plegado / Chapa | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | Revisión por proyecto |
| Doblado / Tubo | Diámetro exterior del tubo hasta aprox. 65 mm (depende del material, espesor de pared y radio de curvatura) | |||||||
| Embutición profunda | Diámetro máximo aprox. 300 mm (depende de la geometría, el material y la ruta de proceso) | |||||||
| Bobinado / Tubo | Diámetro exterior del tubo hasta aprox. 200 mm (depende del material y del estado del tubo) | |||||||
| Roscado | ✓ | |||||||
| Desbarbado | ✓ | |||||||
| Rectificado sin centros | ✓ | |||||||
| Pulido | ✓ | |||||||
| Recocido | ✓ | |||||||
| Tratamiento de superficies | ✓ | |||||||
| Soldadura fuerte de tiras | ✓ | |||||||
| Remachado | ✓ | |||||||
| Mecanizado | ✓ | |||||||
Estos rangos de capacidad son para la orientación inicial del proyecto. La fabricabilidad final, las dimensiones, tolerancias y la ruta de proceso se confirman según el dibujo específico, la condición del material, la cantidad y los requisitos funcionales. Parámetros específicos como el diámetro mínimo del punzón o el tonelaje de conformado se confirman después de la revisión del dibujo.
Calidad e Inspección
El control de calidad no se limita a la inspección final. En proyectos OEM, el material, el proceso, las dimensiones críticas, el acabado superficial y las relaciones de ensamblaje se gestionan continuamente desde la revisión inicial de los planos.
Verificación de Material
Grado, espesor y condición del material verificados contra la especificación de producción aprobada.
Inspección de primera pieza / inicial
Las verificaciones de primera pieza y durante el proceso cubren dimensiones críticas, apariencia y requisitos de material.
Inspección en Proceso
Condición de la herramienta, alimentación, configuración y estabilidad del proceso monitoreadas según el plan de producción.
Inspección final y documentación
Controles finales según plano; los registros de FAI, PPAP, IMDS, documentación relacionada con RoHS y otros documentos del cliente pueden tratarse cuando formen parte de los requisitos del proyecto.
Un Proyecto, Una Revisión Coordinada
Muchas piezas OEM no se completan con un solo proceso. Las piezas estampadas pueden requerir mecanizado, tratamiento de superficie y ensamblaje; las piezas de chapa metálica pueden necesitar soldadura y recubrimiento; las piezas de tubo pueden requerir corte y accesorios. Balford considera los datums, tolerancias, acabado superficial y requisitos de inspección en todas estas operaciones durante la fase de revisión — Balford no fuerza cada pieza a un solo proceso, sino que selecciona la ruta de fabricación a partir del plano de la pieza.
Del Dibujo a la Producción
El flujo completo del proyecto, desde la revisión de dibujos y requisitos hasta la inspección y entrega.
Casos de fabricación representativos
Piezas reales, materiales reales, requisitos de fabricación reales: cada caso se vincula con las páginas correspondientes de capacidades, materiales y aplicaciones.

Carcasa del sensor de velocidad de rueda ABS

Arandela de precisión estampada en acero inoxidable

Calza de acero para resortes 65Mn
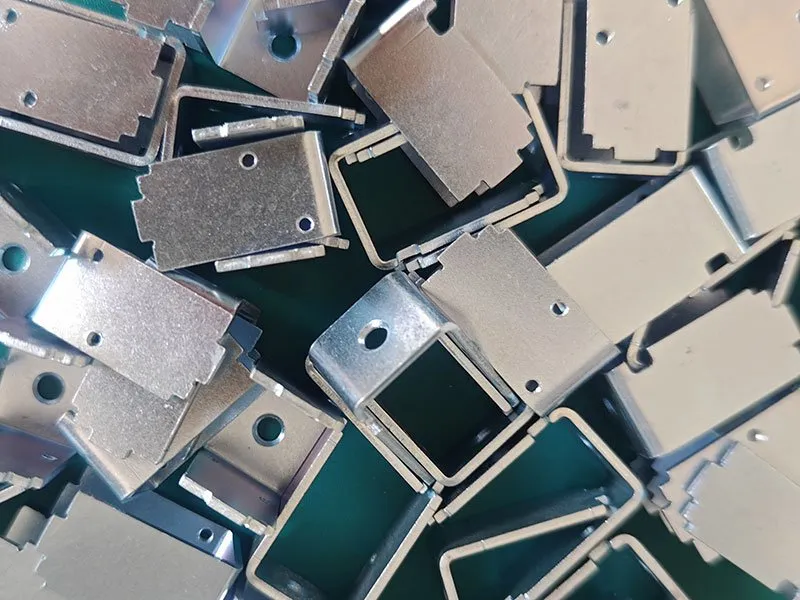
Carcasa de Válvula Solenoide

Soporte metálico estampado

Tubo de aluminio de pared delgada
Respuesta al proyecto
Compromisos de tiempo claros desde la cotización hasta el muestreo.
Respuesta a cotización
Normalmente dentro de las 24 horas posteriores a la recepción de los planos y requisitos completos — o confirmamos qué información aún se necesita.
Retroalimentación DFM
La retroalimentación inicial del DFM generalmente se proporciona dentro de las 48 horas posteriores a la recepción de la información completa; el plazo depende de la complejidad del proyecto y de la integridad de los datos.
Plazo de entrega de muestras
Las muestras generalmente se envían dentro de 7 a 30 días, dependiendo del proceso, el utillaje y los requisitos del proyecto.
Preguntas frecuentes sobre fabricación de metales
Respuestas basadas en la revisión de planos: el material, la geometría y el volumen de producción determinan lo que es viable.
Las capacidades principales de Balford incluyen estampado de metales, estampado progresivo, embutición profunda, estampado de precisión, torneado CNC, fresado CNC, electroerosión por hilo, corte de chapa, plegado de metales, corte por láser de tubos, curvado de tubos CNC, enrollado y ensamblaje/subensamblaje. La ruta específica se determina según el plano de la pieza, el material, la cantidad y los requisitos funcionales.
Depende principalmente de la estructura de la pieza, el material, la precisión, la cantidad y las operaciones posteriores. El estampado es adecuado para piezas repetitivas de chapa o tira; el mecanizado CNC es adecuado para piezas rotativas o de bloque con características locales complejas; la chapa metálica es adecuada para piezas de estructura de chapa.
Sí. Con base en el plano 2D, el modelo 3D, el material, la cantidad, las dimensiones críticas y los requisitos posteriores, Balford evalúa rutas de estampado, CNC, chapa metálica, tubería o combinadas, y confirma el utillaje, los dispositivos y el plan de inspección necesarios.
Para proyectos adecuados, se pueden coordinar estampado, mecanizado, chapa metálica, procesamiento de tubos, tratamiento de superficies, tratamiento térmico y ensamblaje, considerando los datos de referencia, tolerancias y requisitos de inspección a lo largo de la secuencia durante la revisión inicial.
Los materiales principales incluyen acero inoxidable, acero al carbono, aluminio, cobre, latón y ciertas aleaciones especiales seleccionadas. Los grados específicos, la condición del material y el espesor se confirman según los requisitos de la pieza y del proceso.
Proporcione el dibujo 2D más reciente, el modelo 3D si está disponible, el grado y estado del material, la cantidad estimada de compra, los requisitos de acabado superficial, las dimensiones críticas y el contexto de ensamblaje. Cuanto más completa sea la información, más precisa será la evaluación del proceso y la cotización.
Balford no fuerza cada pieza hacia un único proceso. Partiendo de la geometría de la pieza, el material, el tamaño del lote, las dimensiones críticas, los requisitos funcionales y las operaciones posteriores, comparamos la viabilidad del estampado, el mecanizado CNC, la chapa metálica, el tubo y las rutas combinadas antes de seleccionar la ruta de fabricación adecuada.
¿Tiene un plano? Primero revisemos la ruta de fabricación
Envíenos su último plano 2D y modelo 3D (si está disponible), junto con el grado de material, la cantidad estimada, los requisitos de acabado superficial, las dimensiones críticas y el contexto de ensamblaje. Balford evaluará la ruta de fabricación, el utillaje o los dispositivos, las operaciones secundarias y los requisitos de inspección para su proyecto.
Materiales · Aplicaciones · Industrias · Casos · Recursos
La capacidad de fabricación de metales conecta toda la red interna de conocimiento.