
¿Qué proceso de estampado de metales se adapta a su pieza?
Tres rutas principales resuelven distintos requisitos de geometría y volumen. Balford evalúa la pieza completa en lugar de forzar cada diseño a un solo proceso.
Estampado con troquel progresivo
Ideal para piezas de producción repetitiva alimentadas por tira, con múltiples operaciones que pueden integrarse en una secuencia de utillaje alimentado por bobina.
Explore el estampado progresivo → 02Embutición profunda
Ideal para copas, casquillos, carcasas y cubiertas donde el material debe conformarse en profundidad o geometrías cerradas.
Explorar embutición profunda → 03Estampado de precisión de metales
Ideal para piezas donde la posición de las características, el estado de los bordes, la planitud o la repetibilidad dimensional afectan directamente la función.
Explore Precision Stamping →Cómo elegimos la ruta de estampado
Una referencia de ingeniería para una primera orientación: la ruta final se confirma mediante la revisión de planos.
| Requisito | Troqueles progresivos | Embutición profunda | Estampado de precisión |
|---|---|---|---|
| Múltiples operaciones alimentadas por tira | Ajuste sólido | Limitado / específico de la geometría | Posible |
| Geometría cerrada profunda | Limitado / específico de la geometría | Ajuste sólido | Posible |
| Control de posición de características de alta precisión | Resistente | Específico para embutición | Resistente |
| Alto volumen de repetición | Ajuste sólido | Ajuste sólido cuando la herramienta está justificada | Ajuste sólido |
| Geometría de copa/carcasa sin costuras | Limitado | Ajuste sólido | Limitado |
| Canto fino cizallado | Posible | Generalmente no es la ruta principal | Fuerte con punzonado fino |
| Roscado en matriz | Posible | Según proyecto | Específico del proyecto |
La ruta adecuada depende de la geometría, el material, el volumen anual, la inversión en utillaje y los requisitos posteriores: esta matriz es una guía de ingeniería, no una regla absoluta.
¿Qué es el estampado de metales?
El dibujo impulsa el proceso. La misma aleación metálica puede requerir una ruta de estampado diferente según el espesor, la geometría, las tolerancias, la profundidad de conformado, el volumen anual y las operaciones posteriores.
Estampado de metales personalizado diseñado en torno a la pieza
Balford comienza con su dibujo, especificación de material, pronóstico de demanda y dimensiones críticas para la función. La revisión de ingeniería abarca el desarrollo de la pieza en bruto, la secuencia de conformado, el acceso a la herramienta, la dirección de la rebaba, el retorno elástico, los métodos de inspección y cualquier operación de unión o acabado posterior al estampado. El objetivo es un proceso listo para producción que proteja los datums funcionales, absorba la variación normal del material y proporcione puntos de inspección prácticos: el utillaje, la selección de la prensa, la alimentación, la lubricación y la planificación de calidad se tratan como un sistema de fabricación integrado.
Qué Revisamos Antes del Utillaje
Los mismos factores se utilizan al evaluar un plano para utillaje, inspección y producción.
Geometría de la pieza
Profundidad de forma, espaciado de características, radios y dirección de embutición revisados según el plano.
Material y Espesor
Grado, temple, espesor y condición de superficie confirmados antes del utillaje.
Volumen anual
Patrón de demanda evaluado frente a la inversión en utillaje y la automatización del proceso.
Dimensiones Críticas para la Función
Controles que impulsan la función, separados de las dimensiones generales de fabricación.
Revisión de DFM antes del utillaje
El equipo revisa el alivio de curvado, la distancia entre agujero y borde, el espaciado de las características conformadas, los radios de esquina, la dirección de embutición y los datums accesibles. El posible agrietamiento, arrugamiento, distorsión, recortes difíciles o trabajo secundario innecesario se identifica de forma temprana para que el dibujo y el proceso puedan alinearse antes de la liberación del utillaje.
Cómo se selecciona el utillaje para estampado de metal
El utillaje se planifica en función de las operaciones requeridas, el comportamiento del material y el patrón de producción esperado, considerando zonas de desgaste, componentes reemplazables, evacuación de recortes, alimentación y sistemas a prueba de errores.
| Ruta de utillaje | Mejor ajuste |
|---|---|
| Troquel progresivo | Piezas repetitivas alimentadas por tira con múltiples estaciones |
| Troquel compuesto | Múltiples operaciones en una sola carrera de prensa |
| Troqueles de transferencia | Piezas que requieren estaciones de conformado separadas y transferencia de la pieza de trabajo |
| Convencional / de una sola operación | Geometría más simple, menor complejidad de utillaje o requisitos específicos del proyecto |
La selección del utillaje se revisa según el plano — verEstampado progresivo con troquelpara la comparación detallada de herramientas.
Opciones de procesos de estampado metálico
Operaciones seleccionadas en función de la pieza, no tratadas como un paquete estándar.
Troqueles de corte
Separa el perfil requerido de la chapa o la banda de material.
Punzonado
Crea orificios o aberturas con una holgura de herramienta controlada.
Plegado
Forma ángulos y pestañas con una ubicación de doblez controlada.
Conformado
Dobla o reforma el material para crear características funcionales.
Embutición
Forma profundidad y geometría cerrada a partir de material plano.
Grabado en relieve
Añade relieves poco profundos o características de rigidización.
Acuñado
Refina el espesor localizado, la planitud o el detalle.
Fine Blanking
Produce bordes cortados lisos para piezas funcionales.
Roscado en matriz
Forma roscas dentro de la secuencia progresiva.
Operaciones secundarias alrededor de la pieza estampada
El roscado, desbarbado, lavado, tratamiento térmico, galvanizado, recubrimiento, soldadura o subensamblaje pueden coordinarse según se requiera. El orden de las operaciones se revisa porque la acumulación de acabados, la entrada de calor y la manipulación pueden alterar dimensiones, acabado superficial, ajuste, apariencia o la acumulación de tolerancias después del estampado.
Materiales para estampado de metales personalizado
El grado del material, el temple, el espesor y el estado de la superficie afectan el comportamiento de conformado y el diseño de la herramienta.
Aceros al carbono y de baja aleación
Común para soportes, arandelas, retenedores y piezas estructurales; resistencia, recuperación elástica y protección contra la corrosión se revisan en conjunto.
Aceros inoxidables
Resistencia a la corrosión con planificación deliberada del proceso para endurecimiento por deformación, agarre y dirección de la fibra.
Aleaciones de aluminio
Prioridades de peso y corrosión; la aleación y el temple afectan directamente los límites de plegado, el marcado y la embutibilidad.
Cobre y latón
Conductividad y apariencia con protección superficial y manejo planificados en el proceso.
Titanio y Aleaciones Especiales
Factible para aplicaciones selectas tras una revisión completa del material y la geometría.
Todos los materiales
La conformabilidad, el retorno elástico, el endurecimiento por deformación, la rebaba, el temple y el estado de la superficie afectan la ruta.
Aplicaciones de piezas metálicas estampadas personalizadas
Dónde se utilizan componentes estampados personalizados en nuestros programas de producción.
Componentes automotrices
Carcasas de sensores, soportes, retenedores, arandelas y piezas conformadas que se ensamblan de manera consistente.
Componentes de sensores y eléctricos
Piezas para sensores, terminales, blindajes y clips con material y geometría controlados.
Componentes para solenoides y válvulas
Carcasas embutidas, casquillos, asientos de resorte y componentes magnéticos o de control de fluidos.
Equipos industriales
Clips, cubiertas, piezas de montaje y subcomponentes fabricados según planos específicos.
Componentes Especializados
Piezas de precisión seleccionadas con trazabilidad documentada y manejo confidencial, revisadas individualmente.
Arandelas y Calzas
Piezas planas de precisión con tolerancias controladas en diversos materiales.
Cómo controlamos la calidad en el estampado de metales
Una pieza estampada estable depende de decisiones tomadas antes de cortar el acero, revisadas durante la cotización, la fabricación del utillaje y la aprobación de muestras.
Verificación de Material
El grado, espesor y condición del material se verifican contra la especificación de producción aprobada.
Control de Herramientas y Proceso
La condición de las herramientas, la alimentación, la configuración y la estabilidad del proceso se monitorean según el plan de producción.
Inspección en Proceso
Las verificaciones de primera pieza y en proceso cubren dimensiones, condición visual y requisitos de material.
Inspección final
Las comprobaciones finales verifican el dibujo; los registros relacionados con PPAP, IMDS, RoHS y otra documentación del cliente pueden discutirse cuando formen parte de los requisitos del proyecto.
Casos prácticos representativos de estampado metálico
Piezas reales, materiales reales, requisitos de fabricación reales: desde programas de estampado progresivo, embutición profunda y precisión.

Arandela de precisión para tuerca de acero inoxidable
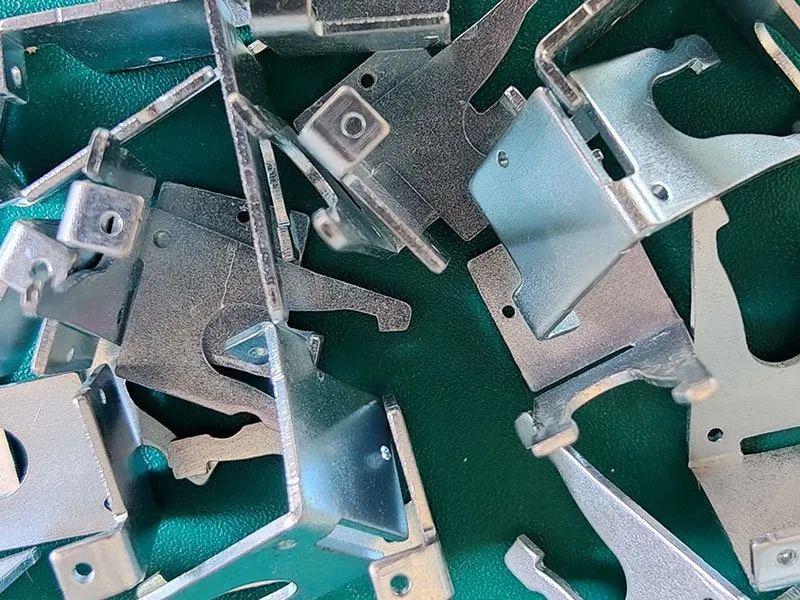
Soporte metálico estampado
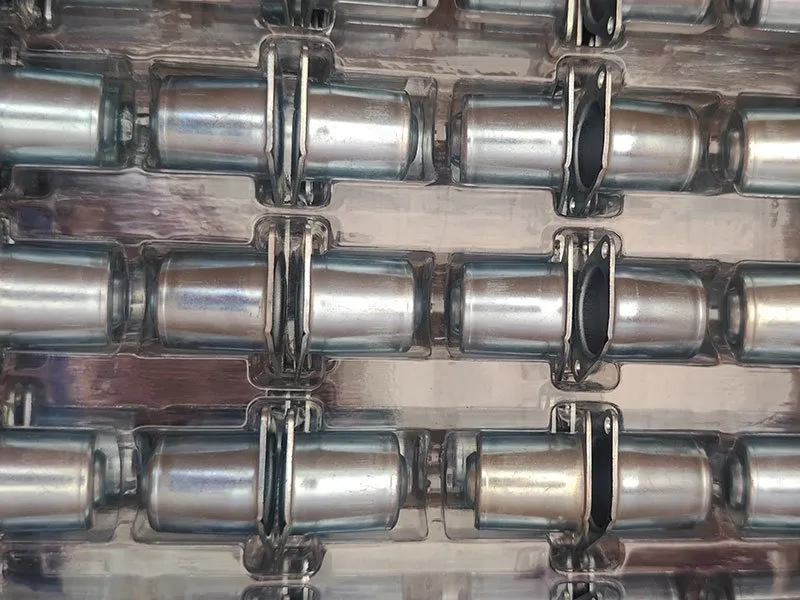
Copa de resorte para aplicación de válvula
Del RFQ a la producción repetitiva
Un paquete de cotización completo incluye un dibujo 2D controlado, un modelo 3D cuando esté disponible, el grado y condición del material, las cantidades de pedido esperadas, el acabado superficial, los requisitos funcionales y cualquier necesidad especial de inspección o documentación.
Enviar el paquete de RFQ
Plano, modelo CAD, especificación de material, volumen objetivo, acabado y cronograma de entrega.
Revisión de Ingeniería
Ruta de fabricación, características críticas, concepto de utillaje, operaciones secundarias y preguntas abiertas.
Herramientas y muestras
Plan de herramientas aprobado desarrollado; muestras producidas y verificaciones dimensionales o funcionales documentadas.
Aprobación y liberación de producción
Producción liberada tras la aprobación de muestras con controles acordados de inspección en proceso y final.
Producción repetitiva
Proceso controlado mantenido mientras se revisan los cambios de ingeniería, el mantenimiento de herramientas y la entrega.
Preguntas frecuentes sobre estampado de metales
Respuestas basadas en la revisión de planos, ya que el material, la geometría y el volumen de producción determinan lo que es viable.
El estampado de metales utiliza troqueles y prensas para cortar, doblar, conformar o embutir chapa o fleje metálico en componentes repetibles. La ruta de utillaje adecuada depende de la geometría de la pieza, el material, las tolerancias, el volumen de producción y los requisitos posteriores.
El estampado progresivo desplaza la tira de material a través de múltiples estaciones para realizar operaciones relacionadas, mientras que el embutido profundo conforma un disco o recorte en profundidad para crear copas, casquillos, carcasas o envolventes. Algunos proyectos pueden combinar ambos enfoques cuando la geometría y la ruta de producción lo permiten.
Considere el estampado progresivo cuando una pieza requiera múltiples operaciones en un programa de producción repetitiva y el material pueda permanecer unido a una tira portadora a lo largo de la secuencia de la herramienta — consulte elEstampado progresivo con troquelespágina de capacidades.
El embutido profundo es la ruta práctica para copas, casquillos, carcasas y cubiertas sin costuras, donde un cuerpo conformado en una sola pieza es preferible a un ensamblaje soldado o de múltiples piezas; consulteEmbutido profundopágina de capacidades.
El estampado de precisión se aplica cuando el estado del borde, la posición de las características, la planitud o la repetibilidad dimensional afectan directamente el ensamblaje o la función; consulte lapágina de capacidad de Estampado de Metales de Precisión.
Los aceros al carbono y de baja aleación, los aceros inoxidables, el aluminio, el cobre, el latón y ciertas aleaciones especiales son todos candidatos viables. El grado, el temple, el espesor y el estado de la superficie afectan el comportamiento de conformado y el diseño de la herramienta; la capacidad final se confirma a partir de la especificación real del material.
El volumen anual es uno de los factores utilizados para justificar la inversión en utillaje y la automatización de procesos. Se evalúa junto con la geometría de la pieza, el material, la secuencia de operaciones y las operaciones secundarias; no existe un umbral de volumen fijo.
No existe un precio estándar útil porque la complejidad del utillaje, el material, la geometría de la pieza, las tolerancias, el volumen anual, las operaciones secundarias y los requisitos de inspección afectan todos el costo del proyecto. Balford cotiza a partir del dibujo real y los requisitos de producción.
Envíe el dibujo 2D, el modelo 3D si está disponible, el grado del material, el espesor, el volumen anual, las tolerancias críticas, el acabado superficial, las operaciones secundarias y cualquier requisito de documentación.
Revisión Confidencial del Proyecto
Los planos del cliente y los detalles del proyecto se tratan como información de fabricación confidencial. Los requisitos de NDA pueden discutirse antes de intercambiar archivos detallados, y la información del proyecto se utiliza únicamente para actividades de cotización, ingeniería, calidad y producción vinculadas al programa autorizado.
Envíenos su plano
Para una revisión más rápida, envíe: plano 2D, modelo 3D, grado de material, espesor, volumen anual, tolerancias críticas, acabado superficial y operaciones secundarias. Balford revisará la ruta de producción e identificará cualquier cuestión técnica antes de cotizar.
Capacidades y recursos relacionados
El estampado de metales se conecta con el clúster completo de capacidades, materiales, aplicaciones, casos de estudio y recursos de calidad.