Componentes metálicos para sistemas hidráulicos: carcasas de válvulas embutidas en profundidad
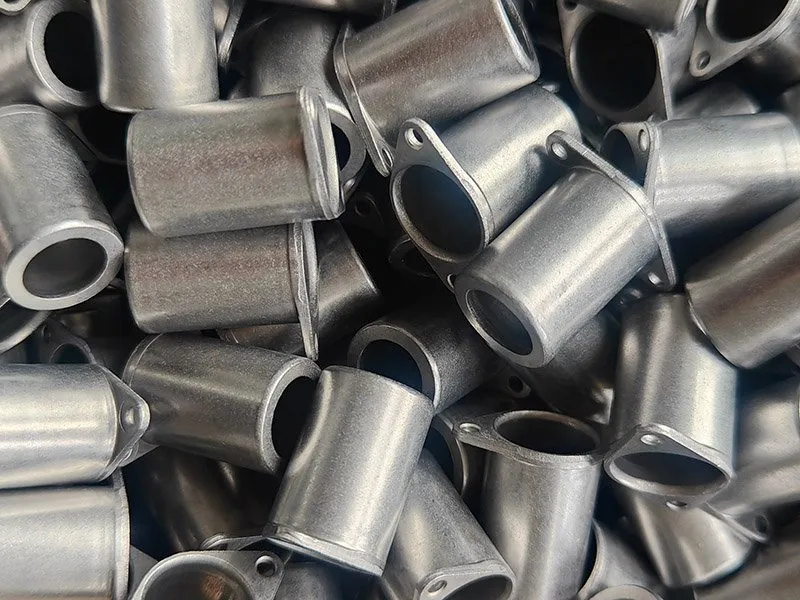
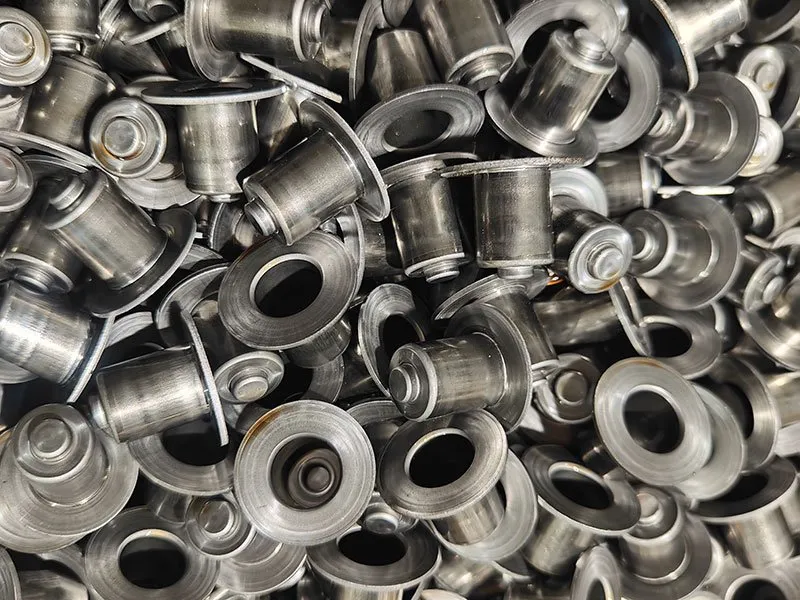
Balford fabrica componentes embutidos y estampados de precisión para sistemas hidráulicos: carcasas de válvulas de cartucho y proporcionales, cuerpos de válvulas de solenoide, casquillos, asientos de resortes y soportes. La producción sigue la norma ISO 9001:2015 con controles de calidad alineados con IATF 16949 en una instalación de 12,000 m² con más de 500 máquinas.
Por qué Balford para componentes hidráulicos
- Integridad de presión mediante embutición profunda.Las carcasas y casquillos embutidos sin costuras eliminan líneas de soldadura y rutas de fuga, manteniendo la presión de rotura y las superficies de sellado de manera consistente en toda la producción.
- Rango de materiales adaptado al circuito.Acero al carbono para resistencia y costo, acero inoxidable para resistencia a la corrosión, hierro puro (DT4E) donde se integra la actuación del solenoide — el grado se revisa con sus ingenieros antes del utillaje.
- ISO 9001:2015 con sistema de gestión de calidad alineado a IATF 16949,con documentación alineada con PPAP, informes FAI y certificados de materiales disponibles bajo solicitud.
- Operaciones secundarias internas:mecanizado de superficies de sellado, coordinación de recubrimientos (zinc-níquel, níquel), recocido para requisitos magnéticos y soporte de ensamblaje.
Casos de estudio destacados
Proyectos hidráulicos seleccionados del historial de producción de Balford. Los datos de material, proceso y aplicación provienen de cada registro de caso.


Capacidades de fabricación por tipo de pieza
| Tipo de pieza | Ruta de proceso típica | Requisitos clave |
|---|---|---|
| Carcasas de válvulas de cartucho | Embutición profunda → mecanizado | Control de OD/ID, superficie limpia, acabado de cara de sellado |
| Carcasas de válvulas proporcionales | Embutido profundo → recocido → mecanizado → recubrimiento | Sin líneas de embutido ni rayones, especificación magnética y de corrosión |
| Cuerpos de válvula solenoide (hidráulica) | Embutición profunda (hierro puro) → galvanoplastia | Concentricidad, tolerancia de diámetro interior, adherencia del recubrimiento |
| Asientos / copas de resorte | Estampado + embutición | Profundidad constante, ángulos R pequeños |
| Accesorios, tapas y soportes | Estampado, plegado y mecanizado secundario | Estabilidad dimensional y consistencia entre lotes |
Rango de prensas de 25 a 350 t; líneas progresivas alimentadas por bobina para grandes volúmenes; mecanizado CNC para superficies de sellado y roscas.
Consideraciones de ingeniería y calidad
- El espesor de pared y la concentricidadse controlan en la herramienta de embutición en lugar de mediante mecanizado, lo que mantiene los costos predecibles en cuerpos de válvula con paredes delgadas.
- Caras de selladoque deben contener juntas tóricas o sellos de cartucho se revisan durante el DFM para que la planitud, el acabado superficial y los chaflanes sean alcanzables en la secuencia planificada.
- Protección contra la corrosiónpara hidráulica móvil e industrial: las opciones de zinc-níquel, niquelado o pasivado se cotizan junto con la pieza.
- Recocidodespués de embuticiones profundas restaura la ductilidad y, cuando la carcasa forma parte de un circuito magnético, controla la coercitividad antes del ensamblaje.
- Planificación de volumen:primero utillaje de prototipo, luego troqueles progresivos de producción una vez que el diseño de la pieza esté congelado — igual que en nuestro trabajo de válvulas automotrices.
Preguntas frecuentes
Carcasas de válvulas embutidas y estampadas (de cartucho, proporcionales, de solenoide), casquillos, asientos de muelle, tapas, racores y soportes para circuitos hidráulicos, normalmente en acero al carbono, acero inoxidable o hierro puro, con mecanizado y recubrimiento según sea necesario.
Sí. Los alojamientos y las superficies de asiento que interactúan con las válvulas de cartucho se controlan mediante dibujo + mecanizado con verificación en proceso; la revisión DFM confirma tolerancias alcanzables según su plano antes de iniciar el utillaje.
Sí. El utillaje de prototipo se utiliza para validar la secuencia de embutición y el material, y luego la producción se transfiere a utillaje progresivo o de transferencia dimensionado para su volumen anual.
El zinc-níquel, el zinc, el níquel y la pasivación son las opciones comunes para carcasas hidráulicas; coordinamos con socios de recubrimiento calificados y verificamos el espesor del recubrimiento a petición.
Sí. Balford exporta carcasas de válvulas y componentes a OEMs de hidráulica y potencia fluida en Europa, América y Asia, con documentación alineada con PPAP bajo petición.
¿Tiene un dibujo o modelo 3D?
Envíenos su dibujo 2D o modelo STEP/IGES. Revisaremos material, tolerancias, requisitos de conformado y volumen de producción antes de cotizar.