Unión & fabricación de metales
Servicios de soldadura de metales
Soldadura TIG, soldadura MIG/MAG y soldadura fuerte para tubos metálicos, piezas de chapa metálica, soportes, carcasas y conjuntos fabricados — en acero inoxidable, acero al carbono, aluminio, cobre y latón.
- Soldadura TIG (arco de argón)
- Soldadura MIG/MAG
- Soldadura fuerte
- Uniones tubo a tubo y tubo a placa
- ISO 9001:2015
Respuesta directa: Balford ofrece servicios de soldadura a medida para tubos metálicos, piezas de chapa metálica, soportes, carcasas y conjuntos fabricados. Los procesos de soldadura utilizados son soldadura TIG, soldadura MIG/MAG, soldadura por puntos y soldadura fuerte, para componentes de acero inoxidable, acero al carbono, aluminio, cobre y latón. Desde la soldadura de prototipos hasta la producción repetitiva, el plano, el material, el diseño de la unión y los requisitos de inspección se revisan antes de la producción, y las piezas soldadas se suministran como componentes individuales o como conjuntos fabricados completos.
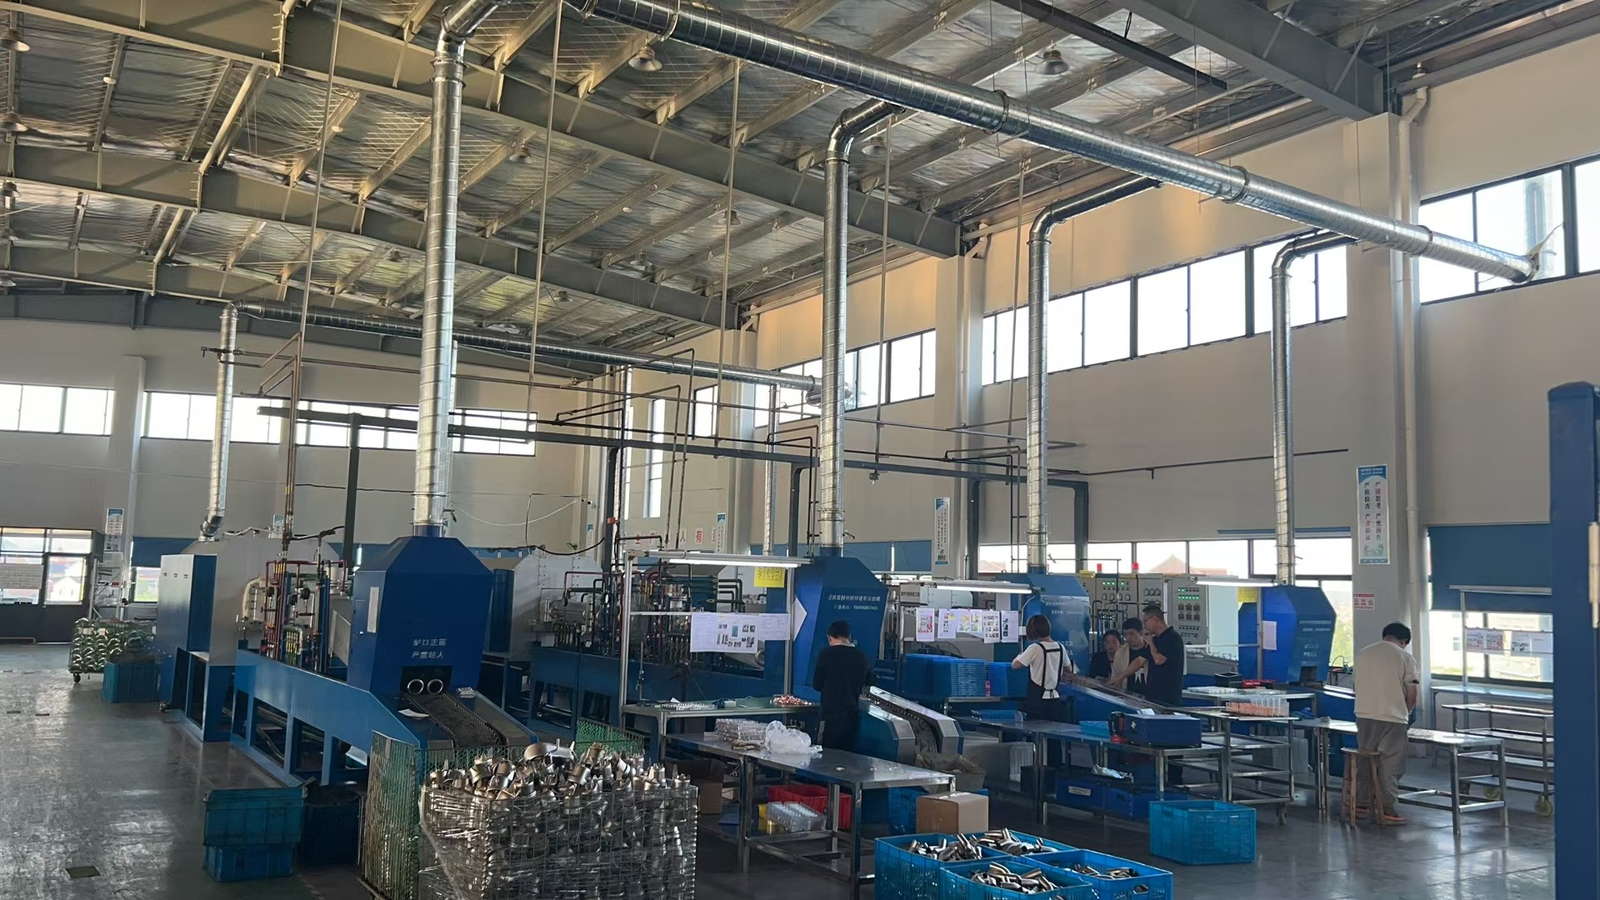
Soldadura a medida para componentes metálicos
La soldadura se combina con conformado de tubos, fabricación de chapa metálica, mecanizado y montaje para producir un componente metálico terminado a partir de un solo plano, en lugar de ensamblarlo a partir de varios proveedores. El proceso se elige según el material, el espesor de pared, la configuración de la unión, los requisitos de aspecto y el volumen de producción — no según lo que la máquina tenga configurado en ese momento.
Soldadura TIG (soldadura por arco de argón)
La soldadura TIG permite un control preciso del arco y del aporte térmico, que es lo que necesitan las uniones de pared delgada y visibles.
- Tubo y chapa de acero inoxidable
- Componentes de aluminio
- Piezas de cobre y latón
- Piezas de pared delgada donde la distorsión es crítica
- Soldaduras visibles que deben mantenerse limpias
- Soldadura de lotes pequeños y de precisión
La soldadura TIG puede realizarse con o sin varilla de aporte, según el diseño de la unión y el material.
Soldadura MIG/MAG (protegida por gas)
La soldadura MIG/MAG es el método eficiente para la soldadura en producción de piezas de acero al carbono, acero inoxidable y aluminio.
- Soportes y componentes estructurales
- Conjuntos de acero al carbono
- Fabricaciones en acero inoxidable
- Soldadura tubo a placa
- Conjuntos de chapa metálica
- Producción de volumen medio y alto
Los parámetros se establecen a partir del material, el espesor de pared, el tipo de unión y la resistencia de unión requerida.
Soldadura fuerte
La soldadura fuerte une piezas con un metal de aporte que se funde por debajo del punto de fusión de los materiales base, lo que mantiene bajo el aporte de calor.
- Conjuntos de tubos de cobre
- Racores y componentes de latón
- Conexiones de cobre a latón
- Componentes para intercambiadores de calor
- Conjuntos de líneas de refrigeración y fluidos
- Uniones pequeñas y complejas
Con la holgura de la unión y las condiciones de calentamiento controladas, la soldadura fuerte produce una unión limpia con deformación limitada. Ver servicios de soldadura fuerte de metales.
Selección del proceso de soldadura
El proceso se propone en la etapa de revisión y se confirma en las primeras piezas; si el plano no especifica un método, el que se indica a continuación es normalmente el que necesita la pieza.
| Requisito | Proceso recomendado |
|---|---|
| Piezas delgadas de acero inoxidable | Soldadura TIG |
| Soldaduras visibles limpias y precisas | Soldadura TIG |
| Soportes y bastidores de acero al carbono | Soldadura MIG/MAG |
| Conjuntos de tubos para producción | Soldadura MIG/MAG |
| Conexiones de tubo de cobre y latón | Soldadura fuerte |
| Uniones de metales disímiles | Soldadura fuerte o soldadura TIG |
| Conjuntos de precisión con baja distorsión | Soldadura TIG o soldadura fuerte |
| Carcasas, tapas y armarios de chapa metálica | Soldadura por puntos, soldadura TIG o MIG/MAG |
El método final se fija durante la revisión del plano y la validación de la muestra, de modo que el proceso presupuestado es el que se ejecuta.
Materiales que soldamos
Acero inoxidable
El material soldado más habitual — tubo, chapa y carcasas conformadas. Ver acero inoxidable.
Acero al carbono
Soportes, bastidores y piezas estructurales, incluidos conjuntos soldados. Ver acero al carbono.
Aluminio
Piezas y tubos soldados ligeros, con la capa de óxido eliminada antes de soldar. Ver aluminio.
Acero galvanizado y acero con recubrimiento
Soldable previa revisión del proceso; deben indicarse el recubrimiento en la unión y el requisito de retoque.
Piezas niqueladas o con recubrimiento
Sujetas a revisión del proceso, ya que el recubrimiento puede afectar a la estabilidad del arco y al aspecto de la soldadura.
El grado del material, el espesor, el tratamiento superficial y las condiciones de soldadura deben figurar en el plano o en la solicitud de oferta — determinan el metal de aporte, el gas de protección y los parámetros.
Soldadura de tubo y chapa metálica
La soldadura normalmente es la última operación de conformado en la pieza, por lo que se planifica junto con el corte, doblado y conformado previos. Las operaciones de soldadura típicas incluyen:
- Soldadura tubo a tubo
- Soldadura tubo a placa
- Soldadura de tubería y accesorios
- Soldadura de carcasas, cubiertas y gabinetes de lámina metálica
- Soldadura de soportes y bastidores
- Componentes soldados de válvulas y líneas de fluidos
- Soldadura después de estampado, doblado o maquinado
- Soldadura de carcasas metálicas conformadas y con embutido profundo
Los ensambles soldados pueden pasar directamente a esmerilado, desbarbado, pruebas de fugas, limpieza, tratamiento superficial e inspección final, de modo que la pieza llega terminada en lugar de requerir otro proveedor intermedio.
Revisión de ingeniería antes de la soldadura
Seis factores determinan si una pieza soldada se produce sin problemas o si complica el proceso. Se verifican en el plano, antes de fabricar la primera pieza.
Diseño y acceso de la junta
El acceso a la junta, la preparación de bordes y la posición de soldadura afectan tanto la calidad como la eficiencia de producción. Una junta a la que no se puede llegar con la antorcha no se puede soldar al estándar requerido.
Material y espesor
El tipo de material y el espesor de pared determinan el método de soldadura, el material de aporte y la ventana de parámetros. Las paredes delgadas y los metales disímiles reducen considerablemente esa ventana.
Apariencia de la soldadura
Las soldaduras visibles pueden especificarse con un perfil de cordón controlado, menos salpicaduras y esmerilado o pulido posterior a la soldadura. Si la soldadura es una superficie cosmética, indíquelo en la etapa de consulta.
Control de distorsión
Las piezas de pared delgada y los ensambles grandes necesitan una secuencia de soldadura, soporte mediante dispositivos de sujeción y aporte de calor controlado. El control de distorsión comienza antes del primer punteo, no después de que el ensamble se haya desplazado.
Tolerancias
La distorsión por soldadura y cualquier maquinado posterior a la soldadura se consideran al revisar las tolerancias dimensionales, de modo que las dimensiones funcionales se mantienen y las no funcionales quedan abiertas.
Requisitos de estanqueidad y resistencia
Para ensambles de manejo de fluidos o relacionados con presión, el requisito de estanqueidad y el método de prueba deben definirse antes de la producción, porque determinan tanto el diseño de la junta como el paso de inspección.
Operaciones secundarias
La soldadura suele ser un paso dentro de una pieza terminada, no toda la ruta. Las operaciones de apoyo que pueden combinarse con ella incluyen corte y conformado de tubos, corte y doblado de lámina metálica, maquinado CNC, taladrado y roscado, esmerilado y desbarbado, acabado de cordones de soldadura, pruebas de fugas, limpieza y pasivado, recubrimiento electrolítico y recubrimiento en polvo, y ensamble y empaque.
Las operaciones de acabado en volumen — recubrimiento en polvo, recubrimiento electrolítico, pasivado, anodizado y fosfatado — las realizan empresas asociadas auditadas y se declaran como tales en la cotización, de modo que la ruta de acabado y su plazo de entrega se conocen antes de realizar el pedido.
Aplicaciones típicas
Componentes automotrices
Soportes soldados, piezas para fluidos y ensambles de sensores. Ver Automoción.
Manejo de fluidos y gases
Líneas soldadas y con soldadura fuerte que deben ser herméticas. Ver hidráulica.
HVAC y refrigeración
Conjuntos de tubos soldados y con soldadura fuerte. Ver HVAC y refrigeración.
Bombas y válvulas
Carcasas, manguitos y componentes de líneas de fluidos soldados. Ver válvulas solenoides.
Maquinaria industrial y bastidores
Bastidores, protectores y estructuras de equipos soldados. Ver equipos industriales.
Gabinetes eléctricos y de control
Carcasas soldadas y con soldadura por puntos, con herrajes insertados después de la soldadura.
Calidad e inspección
Las piezas soldadas se producen bajo control de producción basado en planos, con inspección en puntos definidos. El control de calidad puede incluir verificación de material entrante, control de parámetros de soldadura, inspección de primera pieza, inspección dimensional, inspección visual y de aspecto de la soldadura, prueba de fugas cuando se requiera, inspección de ensamble final y documentación de materiales y cumplimiento.
- Calidad y certificaciones — ISO 9001:2015, con controles alineados con IATF 16949 cuando el programa de un cliente los exija.
- Cumplimiento de materiales para automoción — IMDS, REACH, RoHS y GADSL para programas de automoción.
- Laboratorio de inspección — cómo se generan y registran los resultados dimensionales.
Los documentos de cumplimiento, incluidos los registros IMDS y las declaraciones de materiales, se gestionan según los requisitos del cliente en lugar de un paquete fijo, por lo que un programa Tier 1 y un programa industrial se documentan de forma distinta.
Proyectos típicos de soldadura
Las cuatro formas a continuación son las que se repiten en producción. Son útiles porque muestran cómo se toma realmente la decisión del proceso.
Ensamble de tubo de acero inoxidable
- Material: Acero inoxidable
- Proceso: Conformado de tubo y soldadura TIG
- Requisitos clave: Soldadura de aspecto limpio y dimensiones de ensamble controladas
Ensamble de soporte de acero al carbono
- Material: Acero al carbono
- Proceso: Fabricación de lámina metálica y soldadura MIG/MAG
- Requisitos clave: Resistencia de la unión y dimensiones de producción repetibles
Unión de tubo de cobre y latón
- Material: Cobre y latón
- Proceso: Soldadura fuerte
- Requisitos clave: Conexión confiable con aporte térmico controlado
Carcasa metálica soldada
- Material: Acero inoxidable o acero al carbono
- Proceso: Corte, doblado, soldadura TIG o MIG/MAG
- Requisitos clave: Precisión dimensional y calidad de la superficie acabada
Qué necesitamos para cotizar
- Plano 2D o modelo 3D
- Grado del material
- Espesor del material o espesor de pared del tubo
- Método de soldadura, si ya está definido
- Ubicación de la soldadura y diseño de la junta
- Requisitos de apariencia de la soldadura
- Tolerancias dimensionales
- Requisitos de estanqueidad, resistencia o presión
- Requisitos de acabado superficial
- Cantidades de prototipo y de producción
Si aún no se ha seleccionado el método de soldadura, envíe el diseño y la aplicación, y el proceso — TIG, MIG/MAG o soldadura fuerte — se propone junto con la cotización. Consulte la lista de verificación de la RFQ antes de enviar los archivos.
Preguntas frecuentes
¿Qué métodos de soldadura ofrecen?
Soldadura TIG (también llamada soldadura por arco de argón), soldadura MIG/MAG (soldadura con gas de protección), soldadura por puntos y soldadura fuerte, para componentes metálicos y ensambles soldados.
¿Qué materiales pueden soldar?
Los materiales habituales son acero inoxidable, acero al carbono, aluminio, cobre y latón. El material galvanizado, recubierto o con baño se revisa antes de producir, porque el recubrimiento cambia el comportamiento del arco y el retoque requerido.
¿Cuál es la diferencia entre la soldadura TIG y la MIG/MAG?
La TIG ofrece mejor control y una apariencia más limpia, lo que la hace adecuada para soldaduras delgadas, de precisión o visibles. La MIG/MAG es más rápida y normalmente es la opción económica para soportes, marcos, ensambles de tubo y fabricaciones de mayor tamaño.
¿Cuándo es la soldadura fuerte la opción adecuada?
La soldadura fuerte es adecuada para cobre y latón, ensambles de tubo y juntas entre metales diferentes. También es la mejor ruta cuando se requiere menor aporte térmico y menos distorsión de la que permite una soldadura por fusión.
¿Pueden soldar piezas conformadas o maquinadas?
Sí. La soldadura se combina con el conformado de tubo, el doblado de lámina metálica, el estampado y el maquinado CNC, de modo que la pieza se puede conformar, maquinar y soldar antes de ensamblarla y enviarla.
¿Ofrecen acabado posterior a la soldadura?
Según la pieza, el trabajo posterior a la soldadura puede incluir esmerilado, desbarbado, pulido, limpieza, pasivado, prueba de fugas, recubrimiento electrolítico y pintura en polvo. El esmerilado, el desbarbado y la limpieza se realizan en planta; el recubrimiento electrolítico y la pintura en polvo en volumen los realizan empresas aliadas auditadas y se declaran en la cotización.
¿Pueden fabricar prototipos y producción repetitiva?
Sí. La ruta es revisión del plano, fabricación de prototipo o de primera pieza, validación de la muestra y luego producción repetitiva con el mismo proceso y los mismos herramentales, de modo que la soldadura validada es la que se envía.
¿Cómo se controla la distorsión por soldadura?
Planificando la secuencia y el herramental de fijación desde el plano, equilibrando el aporte térmico y, cuando es necesario, dejando un sobreespesor de maquinado en la cara que debe quedar plana. El control de la distorsión es una decisión de proceso que se toma antes de soldar, no una reparación posterior.
Capacidades relacionadas
Fabricación y procesamiento de lámina metálica
Corte láser, punzonado, doblado, soldadura y ensamble a partir de un plano.
Servicios de soldadura fuerte
Uniones de soldadura fuerte para cobre, latón y ensambles de metales disímiles.
Doblado de tubo CNC y enrollado de tubo
Piezas de tubo con múltiples dobleces y espirales helicoidales, soldadas o con soldadura fuerte, integradas en ensambles.
Ensamble y subensamble
Soldadura, remachado e inserción de herrajes integrados en un módulo entregado.
Revisión confidencial de proyecto
Envíe su plano a Balford
NDA antes del intercambio detallado de archivos. Revisión DFM con base en el plano de la junta, el material y el requisito de inspección. TIG, MIG/MAG y soldadura fuerte para proyectos de prototipo a producción. Consulte la lista de verificación de RFQ antes de enviar archivos.