Carcasas metálicas embutidas para sensores automotrices e industriales
Balford realiza embutición profunda y estampación de carcasas metálicas para sensores de oxígeno (O₂), NOx, ABS/velocidad de rueda, inyectores de combustible, temperatura de gases de escape y sensores de montaje tipo Denso — 398 configuraciones de catálogo con dimensiones en milímetros, producidas en una fábrica de 12.000 m² con más de 500 máquinas.

Lo que fabricamos — 10 series de catálogo
Cada tarjeta enlaza a una página de serie filtrable con dimensiones en milímetros; se puede solicitar cotización de cada producto directamente mediante el código de catálogo.
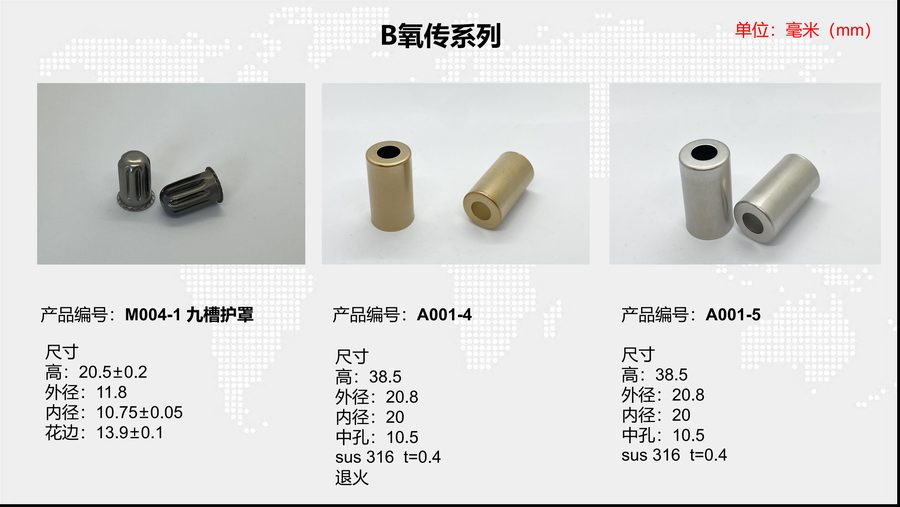 Carcasas para sensores de oxígeno (B)46 configuraciones
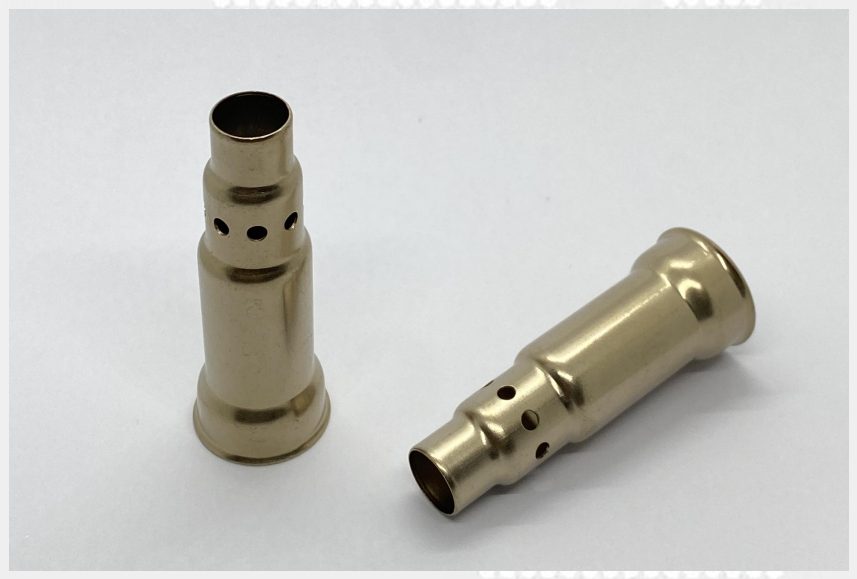 Carcasas para sensores de oxígeno (D)20 configuraciones
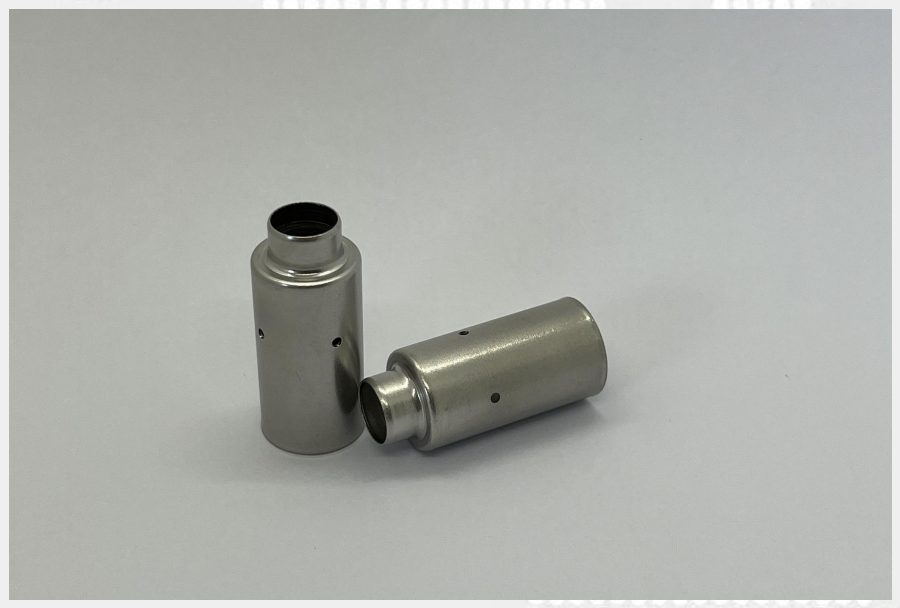 Carcasas para sensores de oxígeno (N)39 configuraciones
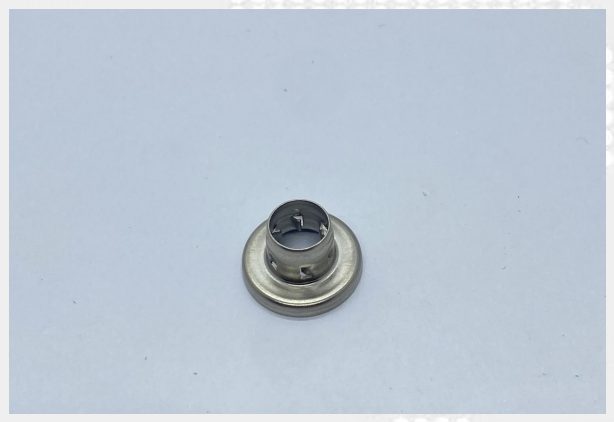 Carcasas para sensores de NOx21 configuraciones
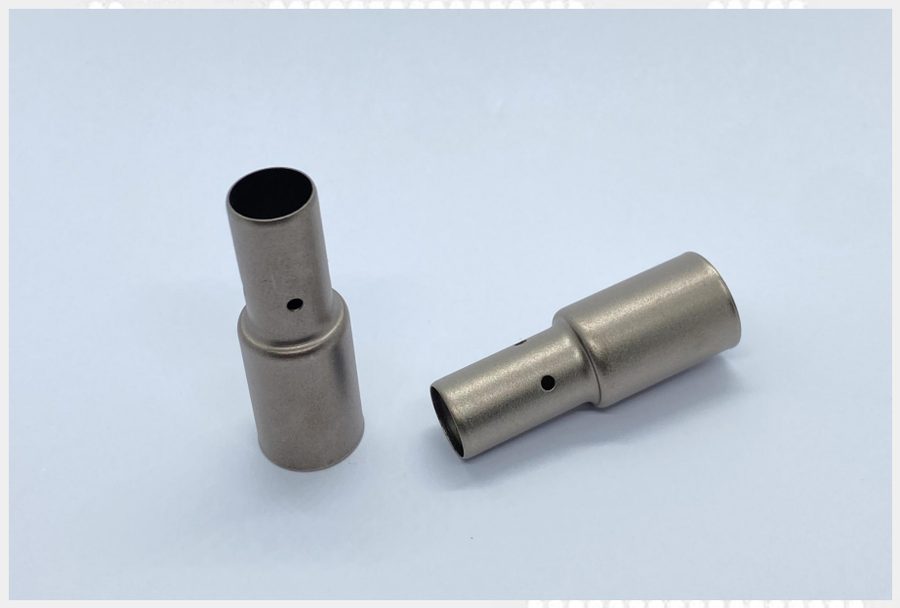 Carcasas para inyectores y sensores de temperatura de escape22 configuraciones
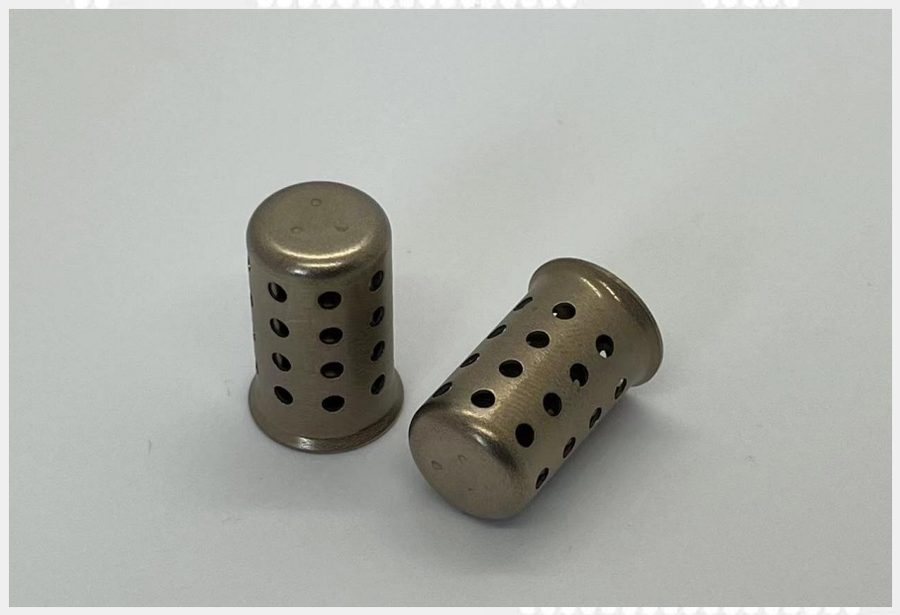 Carcasas con montaje estilo Denso41 configuraciones
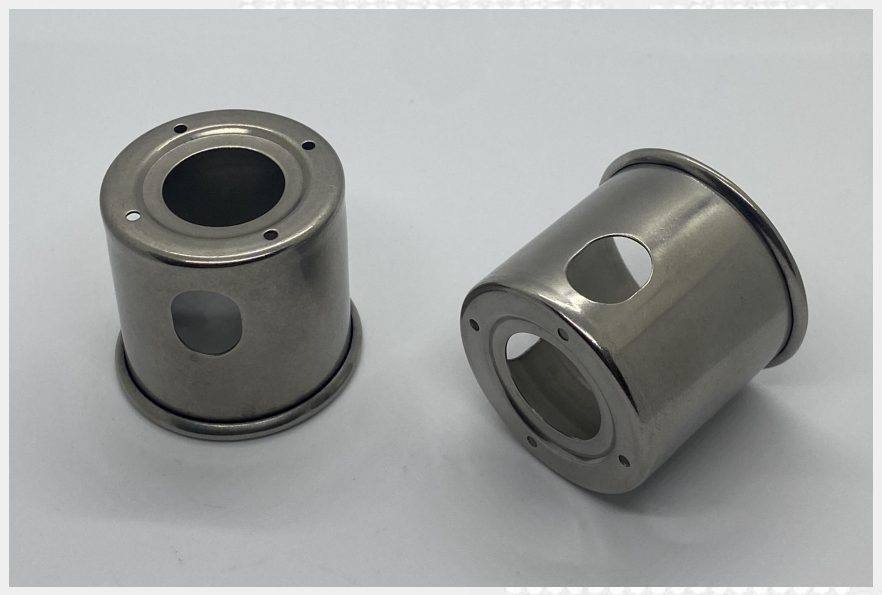 Escudos térmicos estilo Denso42 configuraciones
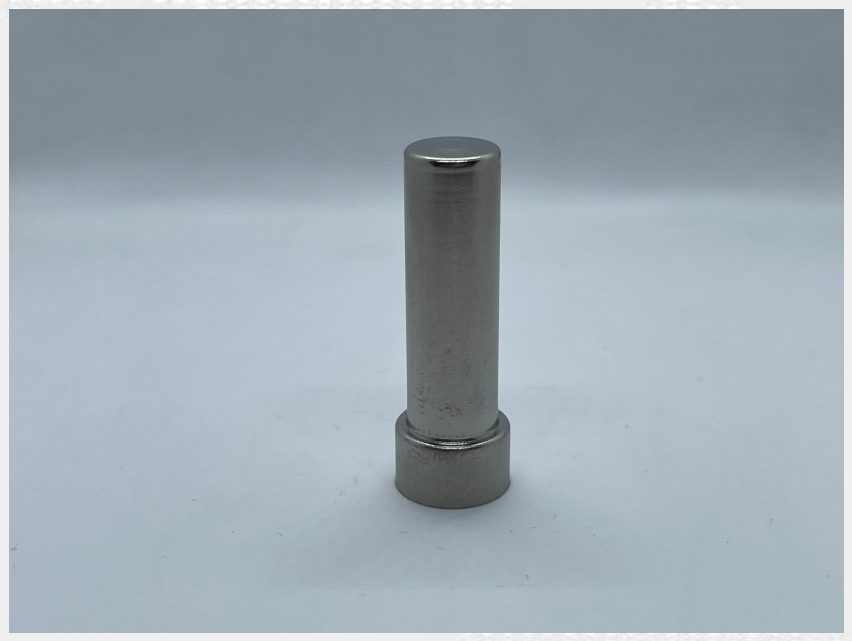 Carcasas ABS / para sensor de velocidad de rueda121 configuraciones
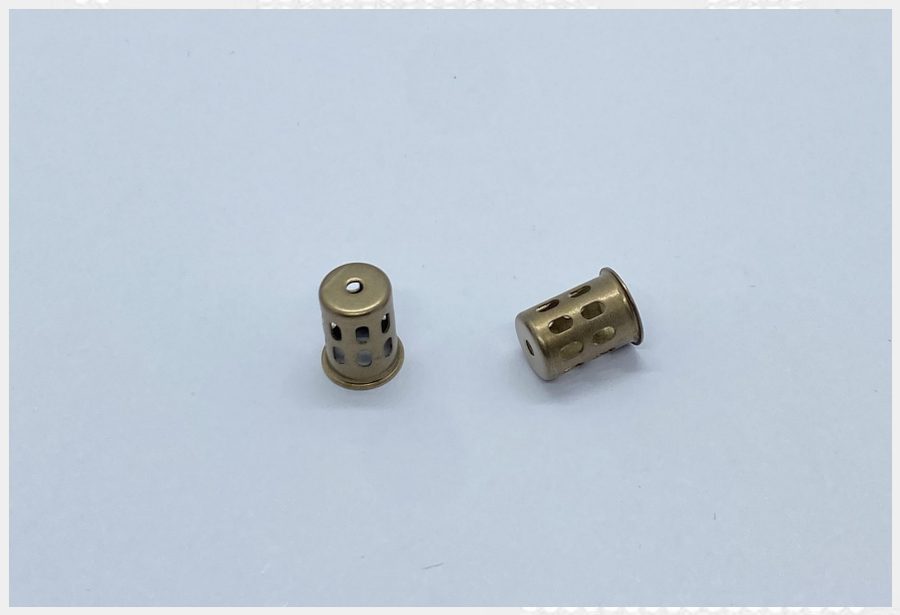 Carcasas para sensores de motocicleta21 configuraciones
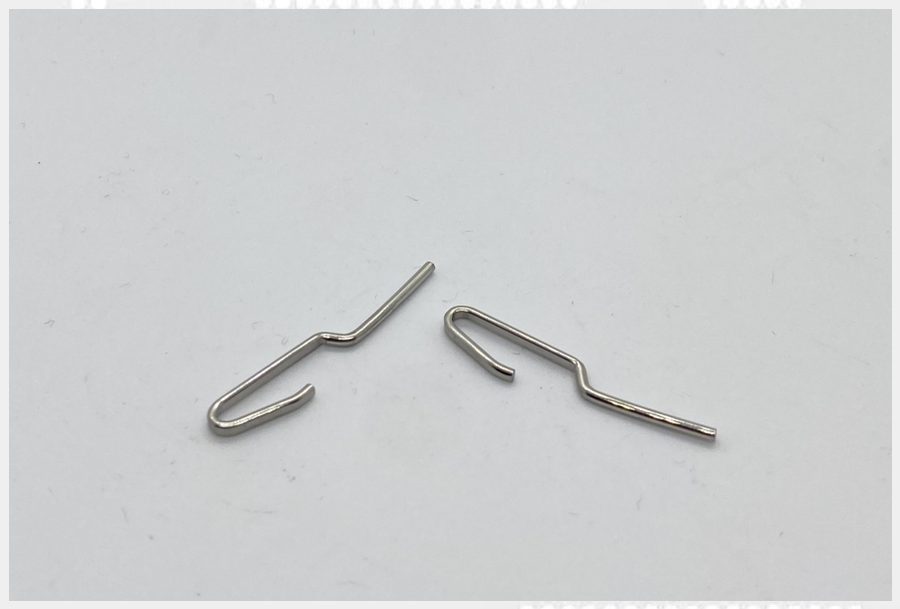 Otros componentes estampados25 configuraciones
Por qué el embutido profundo es ideal para las carcasas de sensores
Las carcasas para sensores protegen los elementos de detección y, al mismo tiempo, mantienen la precisión dimensional necesaria para el montaje por presión, soldadura o roscado. La embutición profunda producecazoletas sin soldadura, blindajes y tuboscon un espesor de pared controlado —el catálogo incluye paredes de 0,3 mm a 1,0 mm—, mientras que el estampado progresivo y de precisión cubre formas de perfil bajo y de gran volumen.
Balford combina el embutido profundo, la estampación de precisión yMecanizado CNCbajo un mismo techo, de modo que el control de rebabas, el acabado superficial, los diámetros de ajuste a presión y las dimensiones de preparación para soldadura se gestionan en el mismo circuito de calidad. El recocido magnético y el recubrimiento electrolítico pueden añadirse para conjuntos de sensores y solenoides que requieran un comportamiento magnético o frente a la corrosión definido.
Cada primera pieza se aprueba con una inspección de primera muestra (FAI), y los programas para el sector automotriz pueden documentarse conforme a los requisitos alineados con PPAP e IMDS.
Materiales habituales
| Material | Uso típico | Espesor de catálogo |
|---|---|---|
| Acero inoxidable 304 | Carcasas y protectores universales para sensores de oxígeno | t 0,4–0,6 mm |
| Acero inoxidable 310 / 316 | Componentes de alta temperatura para NOx, EGT y escape | t 0,4–1,0 mm |
| Acero inoxidable 430 | Pantallas térmicas y piezas con brida estilo Denso | t 0,5–1,0 mm |
| Aluminio | Sensores de presión y carcasas ligeras | según plano |
| Acero al carbono | Carcasas de ABS y estructurales | según plano |
Capacidades, Calidad y Cumplimiento Normativo
Control del espesor de pared, control de rebabas y superficie, dimensiones para ajuste a presión y preparación de soldadura, FAI en cada primera pieza, documentación alineada con PPAP, soporte de datos IMDS, recocido magnético y recubrimiento electrolítico de zinc-níquel / zinc / níquel.
Casos prácticos seleccionados
Programas reales del historial de producción de Balford: los datos de material, proceso y aplicación provienen del registro de cada caso.
Carcasa del sensor de velocidad de rueda ABSAcero inoxidable, embutido profundo, con ajuste a presión controlado.
 Carcasa de sensor de presión para automociónCarcasa de aluminio, conformada y posteriormente mecanizada.
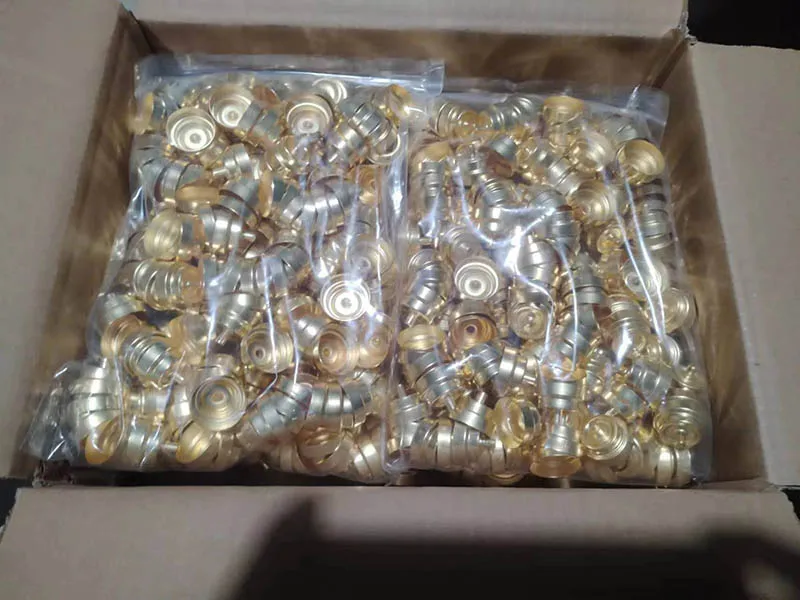 Carcasa del sensor de temperatura del refrigeranteCarcasa estampada a medida para la medición de temperatura del motor.
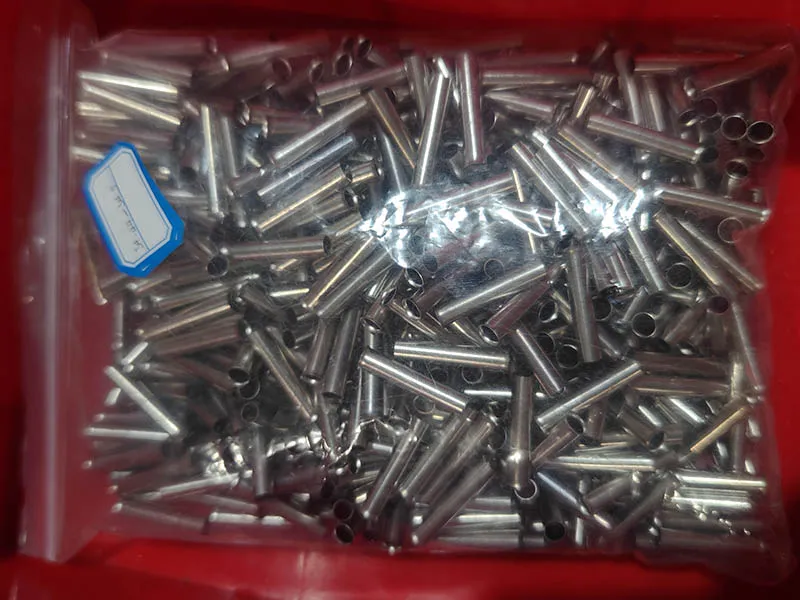 Tubo para sensor de temperatura de escapeTubo de conexión de acero inoxidable para arneses de sensores EGT.
Preguntas frecuentes sobre carcasas de sensores
¿Qué es una carcasa metálica para sensor?
Una carcasa de sensor es la envolvente metálica embutida o estampada que protege el elemento sensor y aloja la interfaz de ajuste a presión, soldadura o roscada con el conjunto. Balford fabrica carcasas de sensor embutidas y estampadas con espesor de pared, rebaba, superficie y concentricidad controlados.
¿Qué materiales utiliza para las carcasas de sensores de oxígeno, NOx y temperatura de escape?
El catálogo incluye los grados de acero inoxidable 304, 310, 316 y 430 con espesores de pared impresos de 0,3 mm a 1,0 mm, además de aluminio y acero al carbono para carcasas a presión y estructurales. El grado final se confirma en función de los requisitos de temperatura, corrosión y montaje.
¿Puede Balford realizar el embutido profundo de carcasas de sensor de pared delgada?
Sí. El embutido profundo de pared delgada con consistencia de pared controlada es uno de los procesos principales de Balford, y varias series del catálogo se embuten a partir de chapas de 0,3–0,5 mm. Confirme el plano y el volumen y nuestros ingenieros cotizarán conjuntamente la reducción de pared y la tolerancia.
¿Cuál es la diferencia entre las carcasas de sensores estampadas, embutidas y mecanizadas?
La embutición profunda conforma copas y blindajes sin costura; el estampado es óptimo para formas planas o de perfil bajo en grandes volúmenes; el mecanizado CNC aporta características secundarias de alta precisión. Balford combina las tres tecnologías en una sola fábrica y recomienda la ruta más adecuada durante la revisión de DFM.
¿Fabrica carcasas para sensores ABS y de velocidad de rueda?
Sí: la serie ABS / de velocidad de rueda incluye 121 configuraciones, y estudios de caso específicos documentan carcasas de velocidad de rueda de acero inoxidable suministradas a programas de automoción.
¿Pueden suministrar protectores para sensores de oxígeno y escudos térmicos estilo Denso?
Sí, como componentes compatibles. El catálogo incluye cubiertas exteriores estilo Denso (de 7, 9 y 13 orificios), camisas interiores y protectores térmicos. Balford no afirma fabricar piezas originales Denso y confirma la configuración final conforme a su plano o muestra.
¿Qué documentación proporciona para carcasas de sensores automotrices?
Los informes FAI sobre primeras piezas, la documentación alineada con PPAP, los certificados de material y el soporte de datos IMDS están disponibles bajo petición. La gestión de la calidad sigue la norma ISO 9001:2015 con prácticas alineadas con IATF 16949.
¿Realizan el recocido de las carcasas por motivos magnéticos o de conformado?
Sí — los hornos de recocido en vacío de cinta transportadora de malla forman parte de la planta. El recocido se emplea cuando es necesario eliminar el endurecimiento por deformación generado en el conformado o cuando las propiedades magnéticas son relevantes para los conjuntos de válvulas solenoides y sensores.
¿Qué tratamientos superficiales ofrecen?
Las opciones de recubrimiento de zinc-níquel, zinc, níquel y otros se cotizan junto con la pieza; los requisitos de corrosión, niebla salina y dimensionales se revisan antes de la fabricación del utillaje. Las piezas de aluminio pueden coordinarse para anodizado cuando sea necesario.
¿Puedo hacer mi pedido con el código de catálogo o enviar mi propio plano?
Ambas opciones. Inicie una solicitud de cotización (RFQ) en rfq.balford.net y añada el código del catálogo, o cargue su PDF 2D junto con el modelo STEP/IGES indicando material, tolerancia y volumen. La retroalimentación de ingeniería DFM normalmente se devuelve dentro de un día hábil.
Envíe su plano para una revisión de DFM
Cargue archivos PDF, STEP, IGES o DXF en rfq.balford.net — o indique un código de catálogo. Normalmente, la respuesta del departamento de ingeniería se envía en un día hábil.
Próximos pasos para esta familia de piezas
- Revisión de DFM— envíe el plano y obtenga la ruta de proceso y la lista de riesgos antes de cotizar.
- Diseño y fabricación de utillajes propios— los troqueles que hay detrás de estas piezas se fabrican en nuestro propio taller de utillaje.
- Capacidad de embutición profunda— prensas de hasta 350 t y diámetros de embutición de hasta Ø250 mm.
- Capacidad de PPAP— Documentación de nivel 3 para programas automotrices.
- Acero inoxidable para carcasas de sensores— por qué casi todas las carcasas de sensores para automoción son de acero inoxidable y qué grado conviene a cada sensor.
- Estampado y embutición profunda de aluminio— grados, conformabilidad y qué cambia respecto al acero.
Carcasas para sensores de automoción: material y proceso
Casi todos los alojamientos de sensores de automoción en producción -casi todos ellos- está fabricado en acero inoxidable en lugar de acero al carbono recubierto. La razón es el ciclo de trabajo: una carcasa debe permanecer sumergida en refrigerante, sal de carretera, combustible, aceite o condensado de escape y, aun así, mantener una pared delgada embutida dentro de tolerancia durante toda la vida útil del vehículo. Recubrir una carcasa de acero al carbono resuelve el problema de corrosión solo hasta que el recubrimiento se adelgaza en un borde cortado o una rosca, y añade una tolerancia de espesor de recubrimiento sobre la tolerancia de la pared.
Balford embute carcasas de sensores en acero inoxidable 304, 316L, 310S y 430. El grado se determina según el sensor, no por conveniencia: 304 y 316L para sensores de presión, ABS y temperatura del lado del escape; latón para carcasas de sensores de temperatura de refrigerante y agua, donde una respuesta térmica más rápida importa más que el margen frente a la corrosión; 310S donde las temperaturas de los gases de escape alcanzan los 800-900 °C; 430 donde la carcasa forma parte de un circuito magnético, ya que los grados austeníticos son efectivamente no magnéticos.
Lo que controlamos en una carcasa de sensor
- Espesor de pared.Embutición de pared delgada con el adelgazamiento de pared tratado como una característica del proceso de embutición, típicamente de 0,3 a 1,0 mm en carcasas de sensores.
- Secuencia de embutición.Embutición multietapa con recocido entre etapas cuando la relación de embutición así lo exige: planificada antes del corte del troquel, no corregida durante la puesta a punto.
- Concentricidad y descentramiento.La relación entre el diámetro interior y el diámetro exterior se verifica en un medidor de concentricidad, ya que dicha relación determina si el sensor asienta correctamente.
- Superficies de sellado.Mecanizado y rectificado donde la carcasa sella contra el resalte, con Ra verificado mediante un rugosímetro.
- Superficie.Pasivado después del conformado para eliminar el hierro libre; sin etapa de recubrimiento electrolítico, sin espesor de revestimiento en el plano.
- Resistente a la corrosión.Verificación de niebla salina en nuestro propio laboratorio sobre las piezas acabadas.
El detalle completo de los materiales, la selección grado por grado y el proceso de embutición para el acero inoxidable se encuentran en laPágina de materiales de acero inoxidable para embutición profunda y carcasas de sensoresPara conocer los límites de diseño y qué especificar en el plano, consulte laGuía de diseño de carcasas para sensores de automoción.
Cubiertas, tapas y escudos térmicos para sensores
Junto con las carcasas, Balford conforma las piezas metálicas que se colocan sobre o alrededor de un sensor: blindajes exteriores, cubiertas protectoras, tapas de cierre y escudos térmicos, incluidos los ajustes estilo Denso. Se trata de componentes embutidos y estampados suministrados a programas de sensores y escape: los mismos materiales, el mismo taller de utillaje y la misma inspección de primera pieza y documentación PPAP que una carcasa.
- Blindajes exteriores y cubiertas protectoras.Cubiertas de acero inoxidable embutidas o estampadas que protegen el elemento sensor de impactos, salpicaduras y calor radiante, incluidas las cubiertas exteriores estilo Denso de 7, 9 y 13 orificios.
- Deflectores térmicos.42 configuraciones de catálogo conformadas en acero inoxidable 304 o 430 para sensores de oxígeno y de temperatura de gases de escape.
- Manguitos y tapas interiores.Fundas de pared delgada y tapas de cierre que completan el conjunto del sensor y posicionan el elemento.
- Soportes y retenedores.Soportes de acero inoxidable estampados que posicionan y retienen la sonda en el escape o en la estructura del cuerpo.
Los espesores de pared oscilan entre aproximadamente 0,3 mm y 1,0 mm, y las tapas se producen en las mismas prensas que las carcasas: consulte laSerie de catálogo de protectores térmicos estilo Densoocapacidad de embutición profunda.
Preguntas frecuentes
¿Qué es una carcasa de sensor automotriz?
Es la carcasa metálica que aloja, posiciona y protege el elemento sensor, y lo conecta al vehículo. En un sensor de oxígeno, NOx o temperatura de gases de escape, es la envolvente embutida que se rosca en el racor del escape; en un sensor ABS o de velocidad de rueda, es la carcasa embutida que se monta en el buje de la rueda. Su función es mecánica: posicionar con precisión el elemento sensor, sellar frente al medio y resistir las condiciones del entorno.
¿Quién fabrica carcasas de sensores para automoción?
Normalmente, las piezas son embutidas o estampadas por un proveedor de conformado de metales en lugar de por el propio fabricante del sensor. Balford fabrica carcasas para sensores automotrices mediante embutición y estampado en una planta de 12.000 m² en Zhejiang, con utillaje, mecanizado e inspección propios, y cotiza a partir de un plano o de una de las series de catálogo que figuran en esta página.
¿Cómo se fabrican las carcasas de sensores?
El proceso habitual es el corte de chapa, el embutido profundo en varias etapas con recocido entre etapas, el recortado y el punzonado, seguido de cualquier mecanizado que requiera la cara de sellado o la rosca, la pasivación y la inspección. Las roscas y las características secundarias pueden ejecutarse dentro del utillaje mediante roscado en matriz, de modo que la pieza no se vuelve a fijar ni a referenciar.
¿Qué tolerancias pueden mantener en una carcasa de sensor?
Las tolerancias generales se rigen por el plano; cuando no están especificadas, trabajamos conforme a ISO 2768-m y señalamos las características que requieren un control más estricto durante la revisión de DFM. El espesor de pared y la concentricidad son las dos características que normalmente determinan si una carcasa de sensor se ensambla correctamente, y ambas se miden en nuestro propio laboratorio de inspección.
¿Fabrican carcasas para sensores en aluminio o latón?
Sí, siempre que la aplicación lo permita: aluminio para cuerpos de sensores de presión ligeros, latón para carcasas de temperatura de refrigerante y agua, donde el latón conduce el calor aproximadamente 10× más rápido que el acero inoxidable, por lo que el termopozo responde antes. El acero inoxidable sigue siendo la opción predeterminada para las carcasas de sensores de automoción porque no necesita recubrimiento.