یک قطعه پرس شده یا کشیده شده یا مونتاژ میشود یا نمیشود، و تفاوت معمولاً در دو یا سه بعد است. آزمایشگاه کنترل کیفیت Balford برای یافتن این ابعاد قبل از ارسال قطعات وجود دارد - و برای تولید شواهد اندازهگیری شده که یک ارسال PPAP، گزارش بازرسی اولین قطعه یا بررسی شکایت مشتری بر اساس آن است.
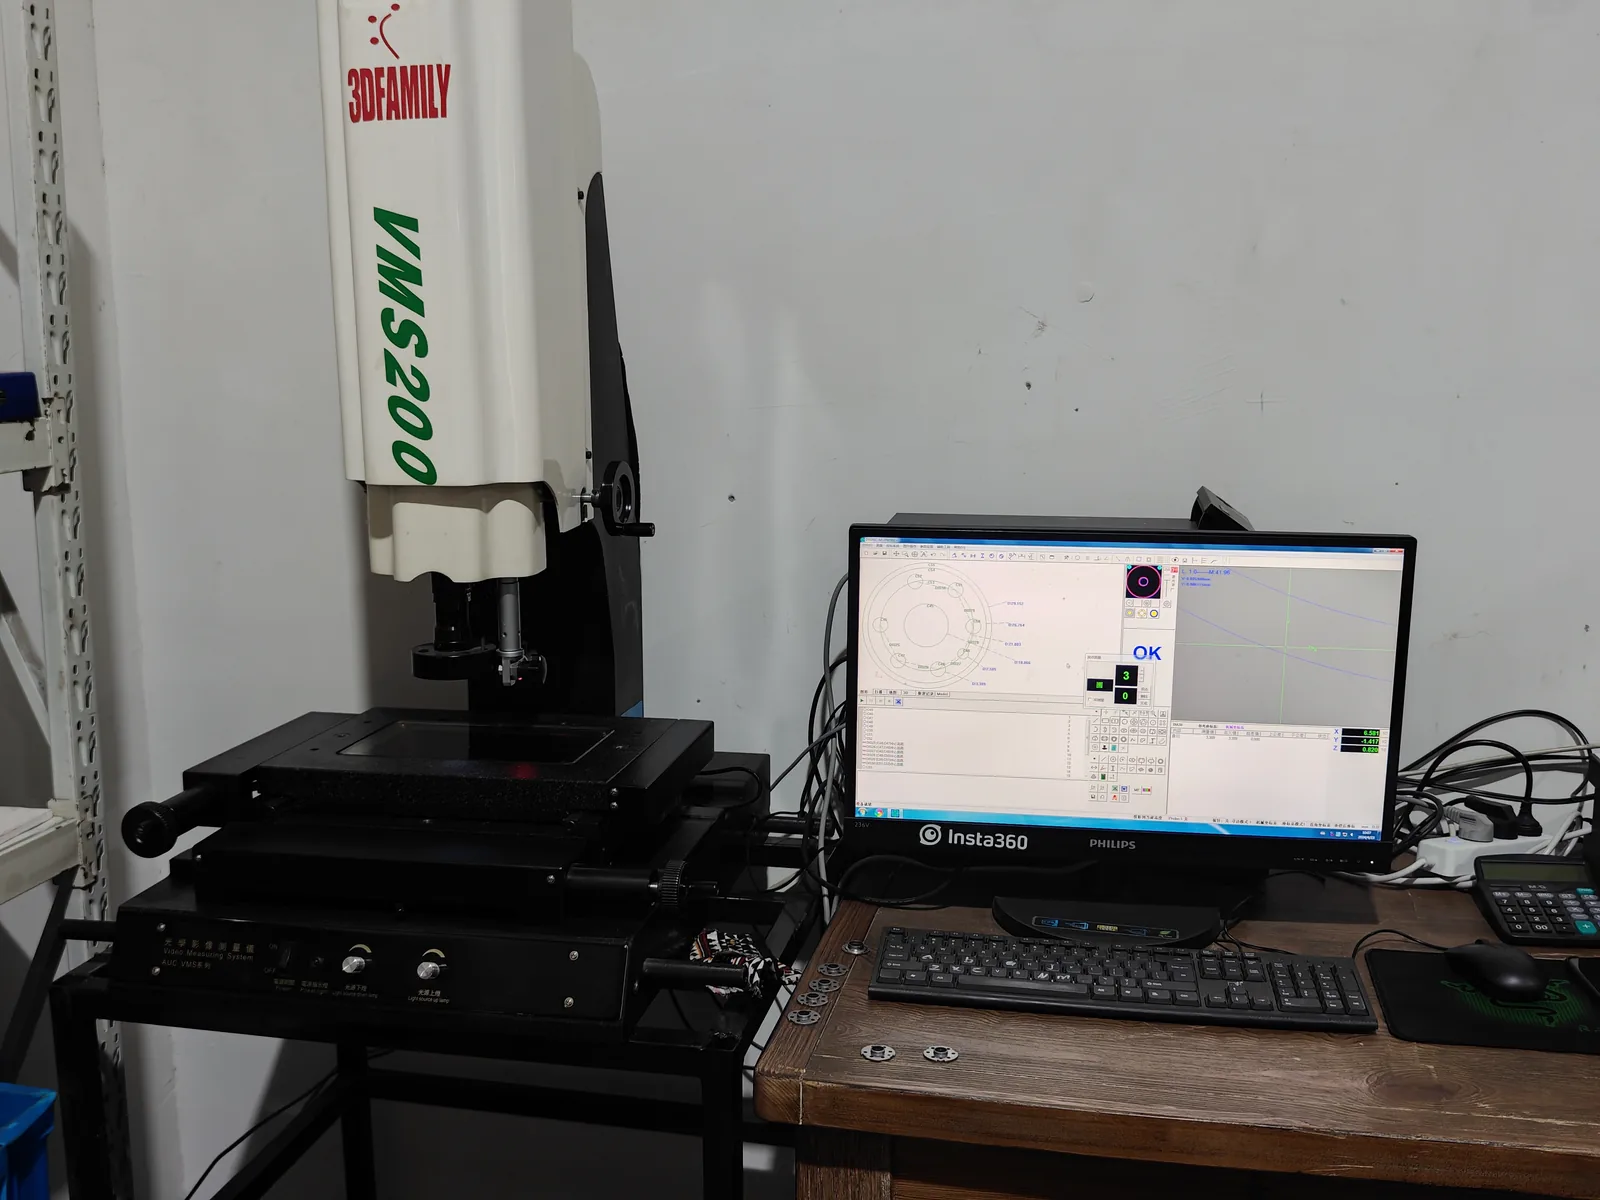
آنچه آزمایشگاه میتواند اندازهگیری کند
- ابعادی — قطرهای خارجی و داخلی، ضخامت دیواره، ارتفاع، عمق، موقعیتهای پله، هندسه فلنج.
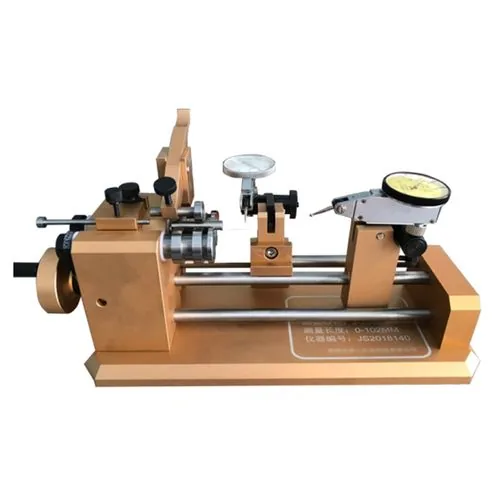
- هندسی — هممحوری و راناوت روی محفظههای استوانهای، به علاوه بررسیهای پروفیل روی لبههای کشیده و پرس شده.
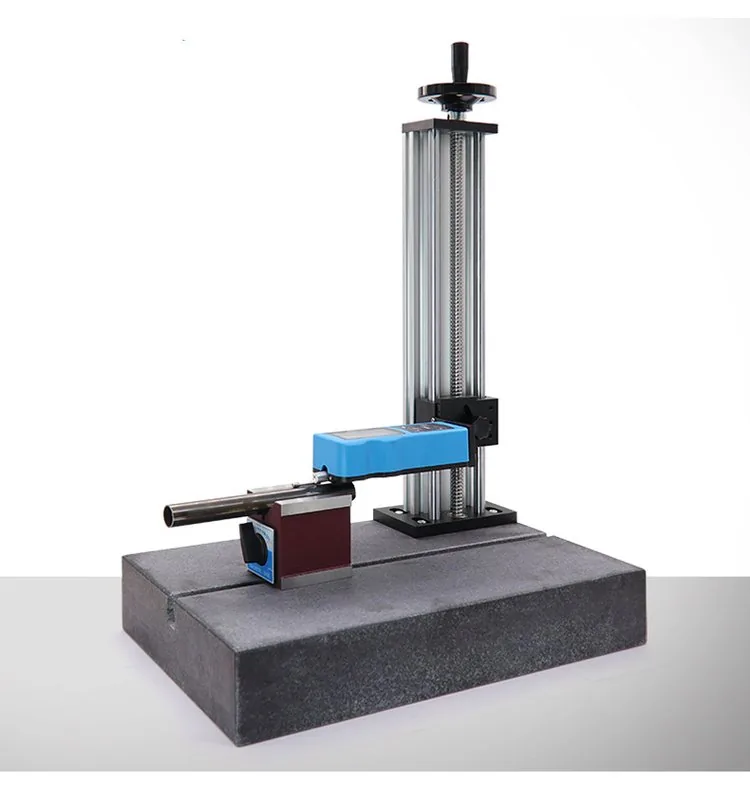
- پرداخت سطح — Ra روی سطوح فرم داده شده و ماشین کاری شده.
- سختی — مواد ورودی و قطعات فرم داده شده، اندازهگیری شده روی دستگاه راکول.
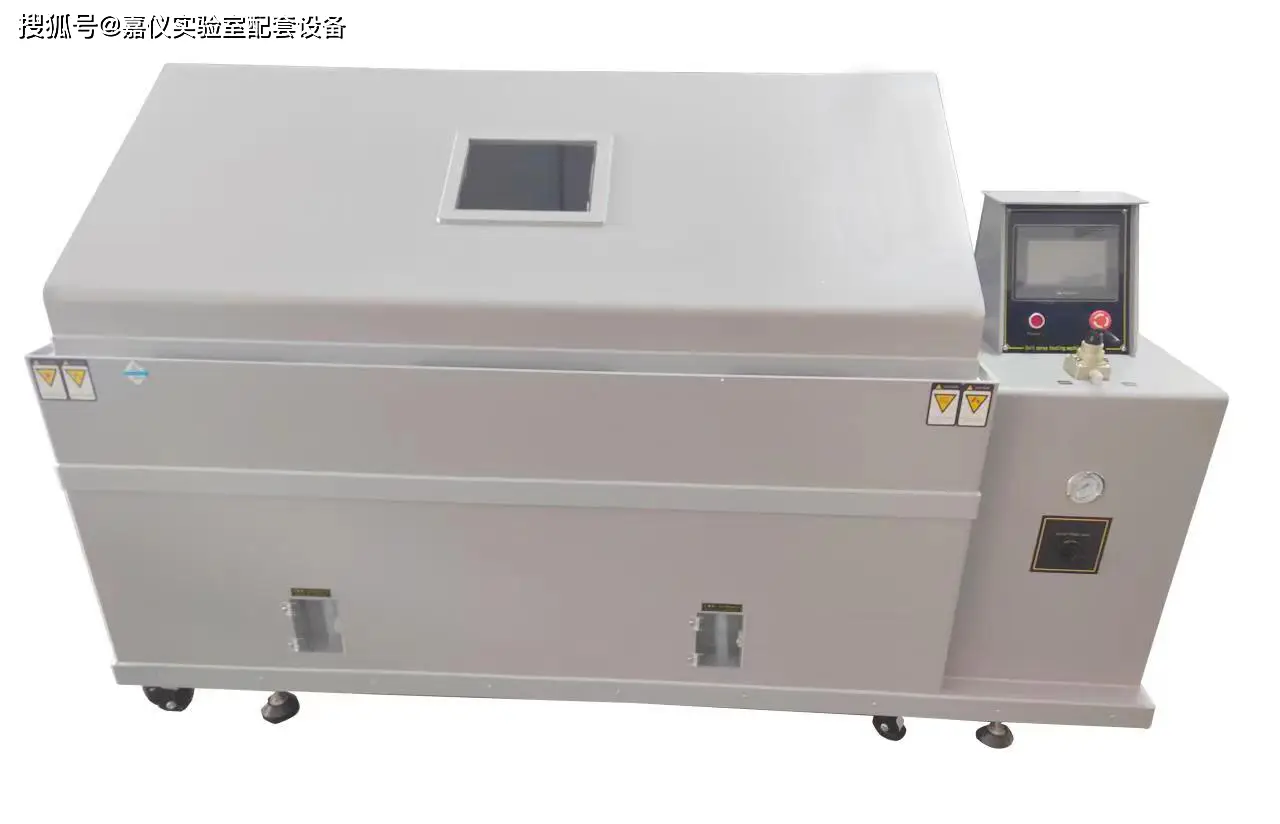
- خوردگی — آزمایش اسپری نمک روی قطعات آبکاری شده و پسیو شده.
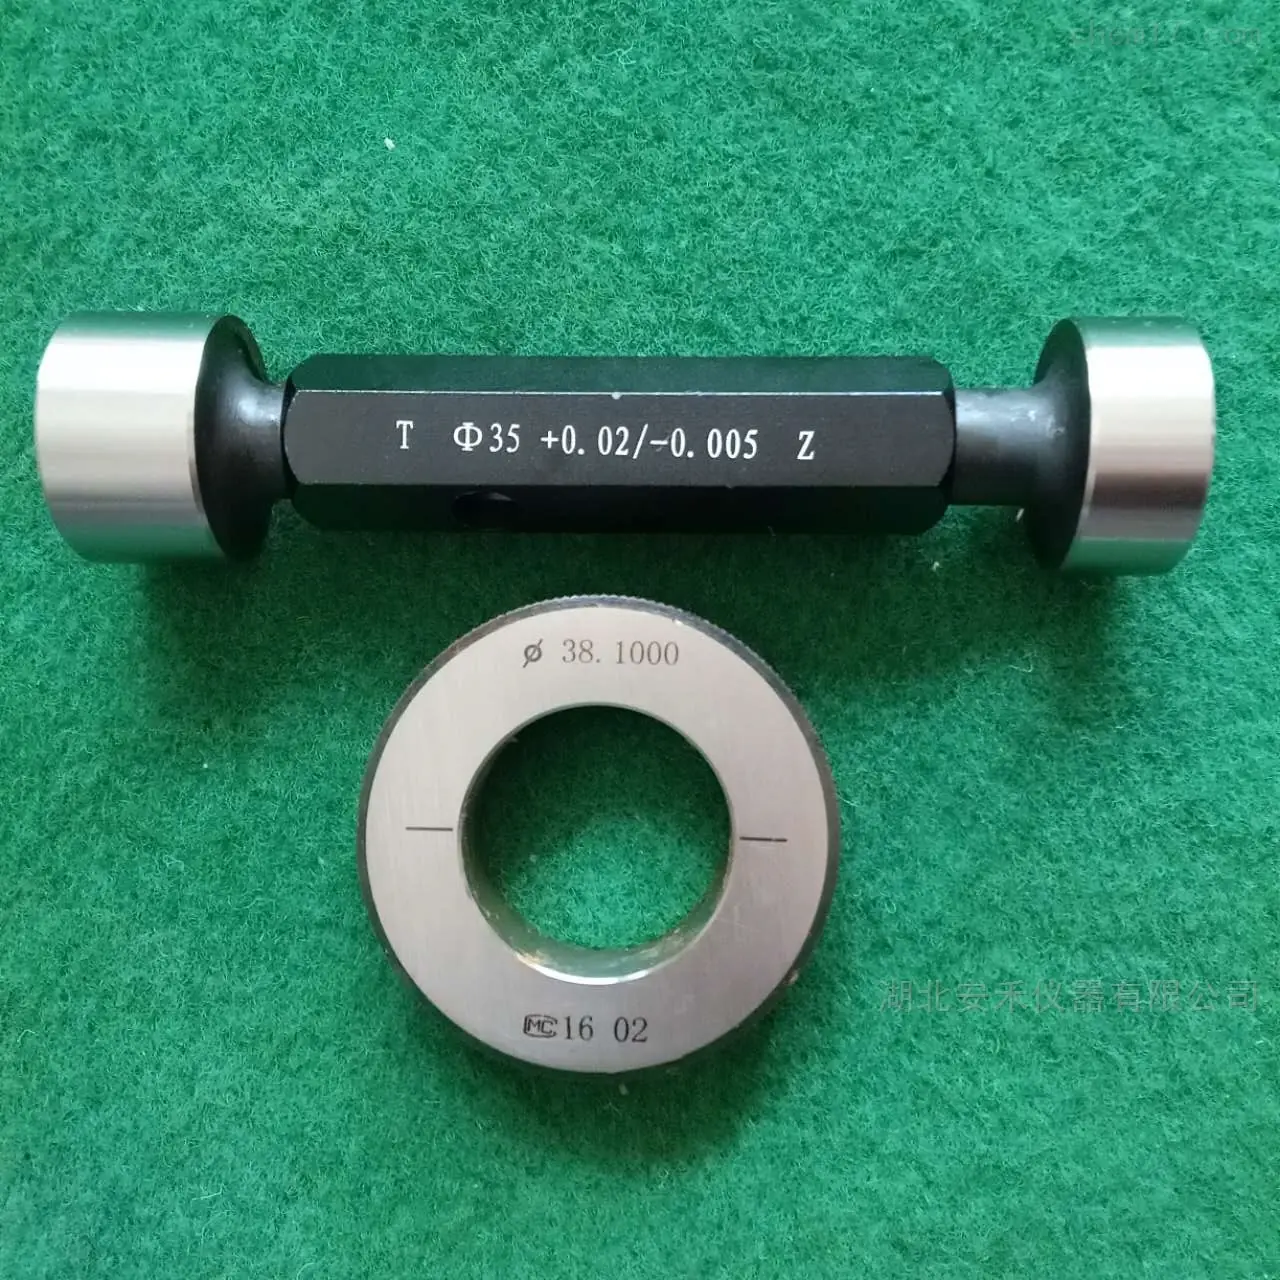
- بررسی ویژگیها — اندازهگیری go/no-go در پرس برای سوراخها، شیارها و موقعیتها.
تجهیزات در آزمایشگاه کنترل کیفیت
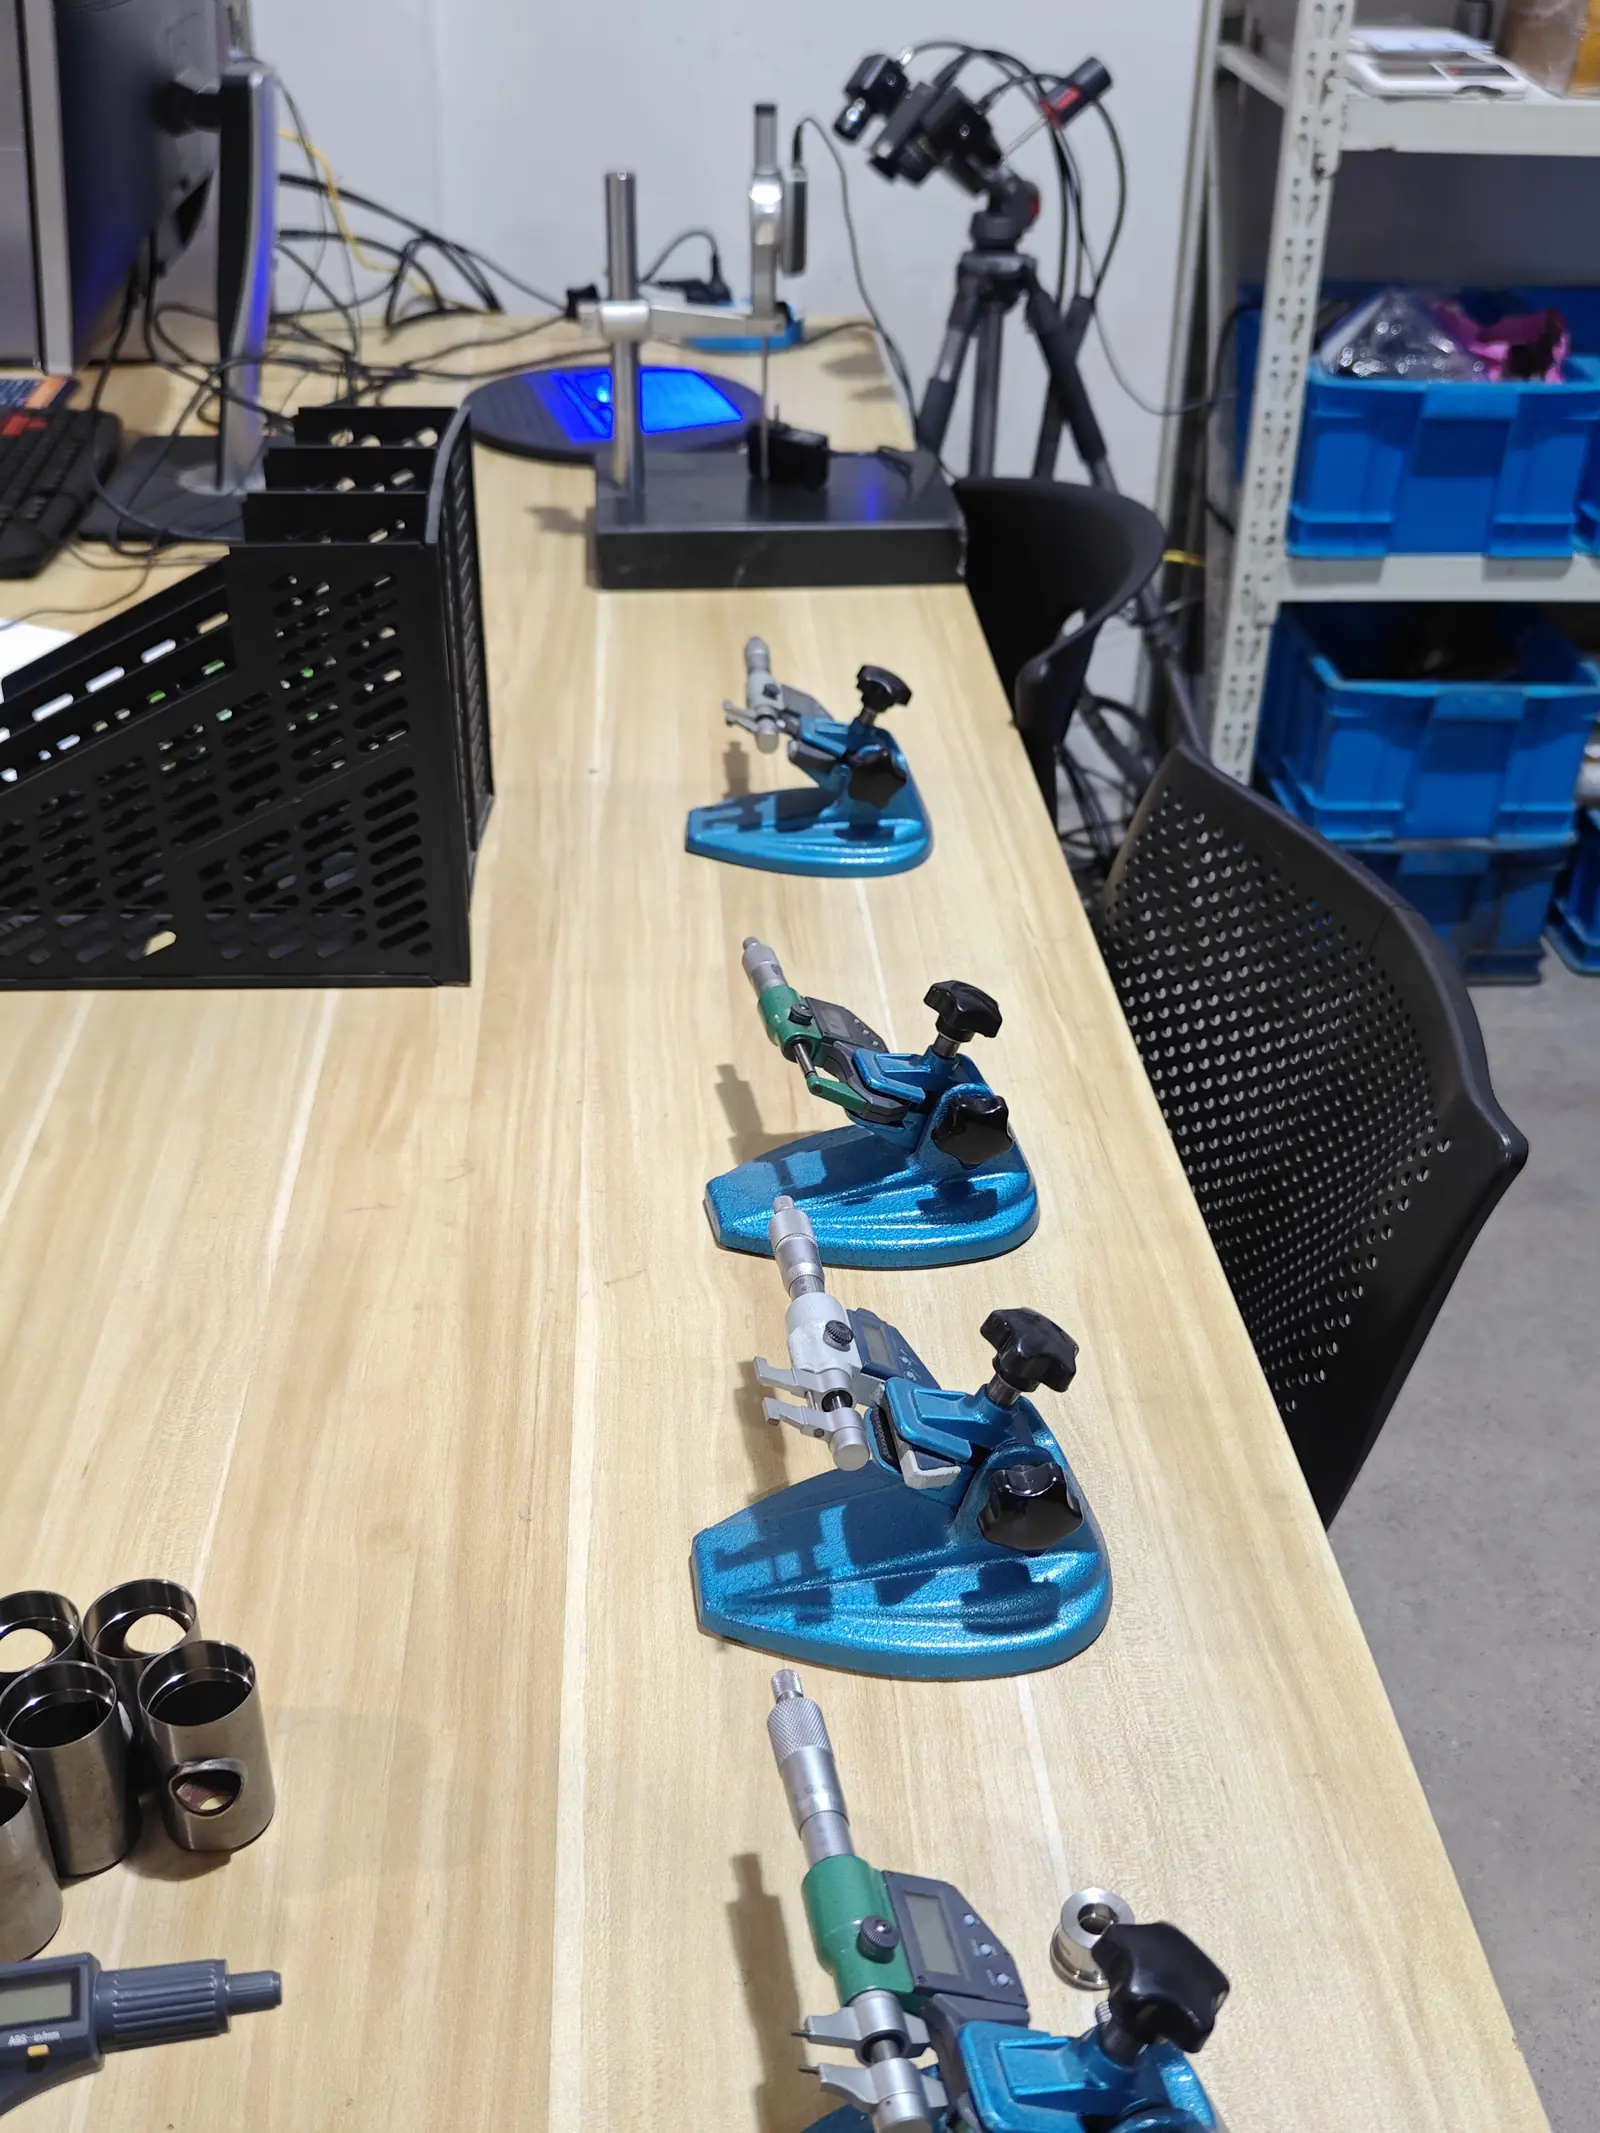
همچنین در آزمایشگاه
- اسکنر سهبعدی ×1 - برای هندسه آزاد و مقایسه نمونه اولیه با مدل.
- دستگاه سختیسنج راکول ×1 - بررسی سختی مواد ورودی و قطعات فرمدهی شده.
- گیج ارتفاع دیجیتال (دقت 0.001 میلیمتر) - اندازهگیری ارتفاع و موقعیت پلهها روی قطعات تخت و فرمدهی شده.
- کولیس داخلی و مجموعه کامل گیج Go/No-Go برای بررسی ویژگیها در خط تولید.
- دستگاه اندازهگیری فلاش ×1 - اندازهگیری سریع ویژگیهای با حجم بالا.
نحوه اجرای بازرسی نمونه اولیه
- نقشه به یک لیست ویژگی تبدیل میشود. هر بعد با تلرانس به یک ویژگی شمارهدار تبدیل میشود، با علامتگذاری موارد بحرانی.
- اولین قدم تأیید جنس و سختی است - اندازهگیری یک ویژگی فرمدهی شده روی جنس اشتباه، اتلاف وقت است.
- قطعه بر اساس لیست اندازهگیری میشود، با استفاده از ابزار مناسب برای هر ویژگی: پروژکتور نوری و میکرومتر برای پروفیلها و قطرها، گیج عمق برای عمقهای کشیده شده، گیج هممرکزی برای روابط سوراخ، دستگاه زبریسنج برای پرداختها.
- نتایج با مقدار اسمی، تلرانس و مقدار واقعی ثبت میشوند، بنابراین گزارش نه تنها قبولی یا رد قطعه، بلکه میزان حاشیه ایمنی آن را نیز نشان میدهد.
- هر مورد خارج از تلرانس به فرآیند بازگردانده میشود قبل از ادامه تولید، نه پس از اتمام دسته.
همان اندازهگیریها، که در طول تولید با برنامههای کنترل و بررسیهای درون فرآیندی گسترش مییابند، امکان تهیه بسته PPAP سطح 3 را فراهم میکنند. مشاهده کنید قابلیت PPAP برای بخش مستندات.
آنچه آزمایشگاه انجام نمیدهد
تعیین دقیق محدودهها برای خریدار مفیدتر از لیست طولانی تجهیزات است:
- دستگاه اندازهگیری مختصات (CMM) نداریم. برای هندسههای پیچیده و آزاد از اسکنر سهبعدی استفاده میکنیم و برای قطعاتی که نیاز به گزارش رسمی CMM دارند، اندازهگیری را با آزمایشگاه همکار هماهنگ میکنیم و قبل از ارائه پیشقیمت اطلاع میدهیم.
- آزمایشگاه متالورژی داخلی نداریم. سختیسنجی در محل انجام میشود؛ گواهی کامل مواد از کارخانه تولیدکننده دریافت میشود و عملیات حرارتی توسط کارخانههای همکار واجد شرایط انجام میشود.
- آزمایش خوردگی تأییدی است، نه صلاحیتسنجی. محفظه نمکسنجی عملکرد قطعات آبکاری شده ما را تأیید میکند؛ اما جایگزین صلاحیتسنجی تأمینکننده پرداخت سطحی نیست.
اندازهشناسی در عمل
استوانهای بودن یک لوله کشیده شده عمیق — نوعی اندازهگیری که پشت هر گزارش بازرسی قطعه اولیه قرار دارد.
پرسشهای متداول
آیا همراه با قطعات، گزارش بازرسی قطعه اولیه ارائه میدهید؟
بله. بازرسی قطعه اولیه مرحله استاندارد برای قالب جدید است و گزارش هر مشخصه را با مقدار اسمی، تلرانس و مقدار اندازهگیری شده فهرست میکند. معمولاً قبل از شروع تولید صادر میشود.
آیا میتوانم روش اندازهگیری را برای یک بعد بحرانی مشخص کنم؟
بله، و بهتر است این کار را انجام دهید. مشخصه، روشی که نقشه یا برنامه کنترل شما تعیین میکند و ابزار اندازهگیری مورد استفاده را به ما اطلاع دهید. اگر روش مشخص نشده باشد، بررسی DFM یک روش پیشنهاد میدهد و برنامه کنترل آن را ثبت میکند.
چگونه با ابعادی که خارج از تلرانس است برخورد میکنید؟
یافته به فرآیند بازگردانده میشود — تنظیم قالب، تغییر پارامترهای فرآیند یا اصلاح در توالی — و قطعه مجدداً اندازهگیری میشود. هیچ چیزی با این فرض که دسته بعدی بهتر خواهد بود ارسال نمیشود.
آیا آزمایشگاه بازرسی برای مواد ورودی نیز استفاده میشود؟
بله. مواد ورودی قبل از ارسال به پرس، بر اساس گواهی کارخانه و گرید مشخص شده در نقشه — ابعاد، سختی در صورت لزوم و شناسایی مواد — بررسی میشود.
آیا میتوانید قطعات ساخته شده از قالب شخص دیگری را اندازهگیری کنید؟
بله. آزمایشگاه هر چیزی که از کارخانه عبور میکند را بازرسی میکند، از جمله قطعاتی که از قالبهای منتقل شده به بالفورد ساخته شدهاند، و نتایج اندازهگیری به همان روش گزارش میشود.