ظرفیت و تجهیزات
چگونگی تبدیل لیست ماشینآلات به مسیرهای فرآیندی: طراحی فرز CNC برای قطعات فلزی سفارشی, خمکاری لوله CNC: شعاع، دیواره و برگشت فنری, ماشینکاری سیم EDM و تولید قطعات ماشینکاری سفارشی شما.
لیست ماشینآلات و تجهیزات
اعدادی که خریداران ابتدا میپرسند: تا 350 تن, کشش عمیق تا قطر Ø250 میلیمتر, ابزارهای انتقالی، پیشرفته و کشش عمیق، و یک کارگاه ابزارسازی کامل درونکارخانه که قالبهای خود را ماشینکاری، برش سیمی و جوش میدهد — با یک کوره کوچک برای تعمیرات اضطراری قالب و عملیات حرارتی انبوه که توسط شرکای مورد تأیید انجام میشود.
- 350 تن — حداکثر ظرفیت پرس
- Ø250 میلیمتر — حداکثر قطر کشش عمیق
- درونکارخانه — کارگاه ابزارسازی، EDM، اندازهگیری
- درونکارخانه — اندازهگیری و بازرسی
- برونسپاری — عملیات حرارتی، سیم EDM کند، پرداختها
ظرفیت شکلدهی و پرس
| آیتم | مشخصات | وضعیت |
|---|---|---|
| ظرفیت پرس | تا 350 تن | داخلی |
| حداکثر قطر کشش عمیق | Ø250 میلیمتر | داخلی |
| پرس انتقالی | ابزار چند ایستگاهی با انتقال قطعه بین ایستگاهها | داخلی |
| پرس قالب پیشرونده | ابزار نوار با حجم بالا همراه با شبکه حامل | داخلی |
| قالبهای ترکیبی، برش و خم | واشرها، درپوشها، براکتها و قطعات ورق فلزی فرمدار | داخلی |
| مراحل کشش عمیق | کشش چند مرحلهای با عملیات حرارتی بین مرحلهای در صورت نیاز | داخلی |
| مواد | فولاد کربنی، فولاد ضدزنگ، برنج، مس، آلومینیوم، آلیاژهای خاص | داخلی |
| جزئیات لیست پرس | تعداد پرسها در هر رده وزنی و ابعاد بستر | در صورت درخواست موجود است |
تجهیزات اتاق ابزار
| تجهیزات | نقش در ساخت قالب | وضعیت |
|---|---|---|
| ماشینهای سنگ زنی استوانهای داخلی/خارجی | سنگ زنی اجزای قالب گرد، پانچها، راهنماها، پینهای هسته و بوشینگها به اندازه نهایی | داخلی |
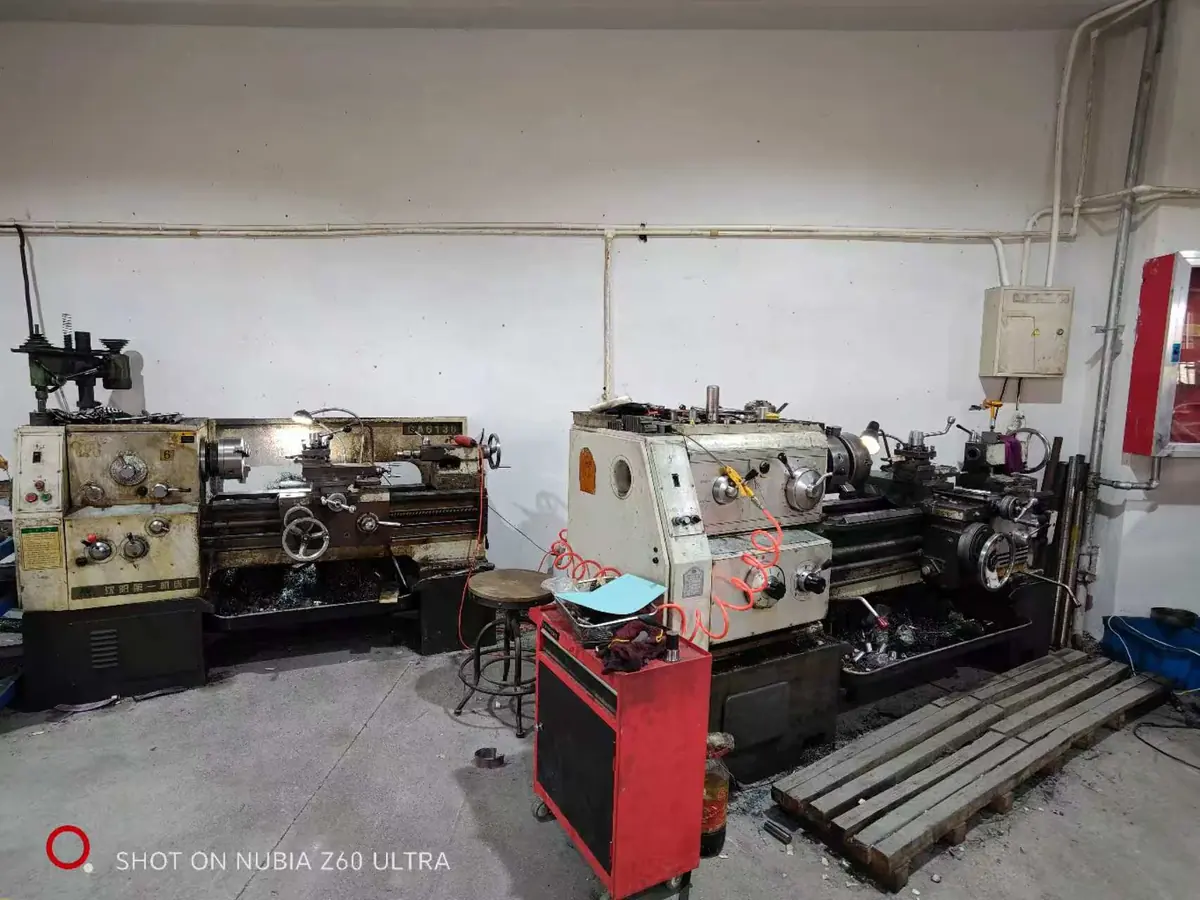
| دستگاه تراش معمولی (3 دستگاه) | تراشکاری بلانک پانچ، پین های اکستراکتور، گاید پست ها و قطعات ابزارسازی | داخلی |
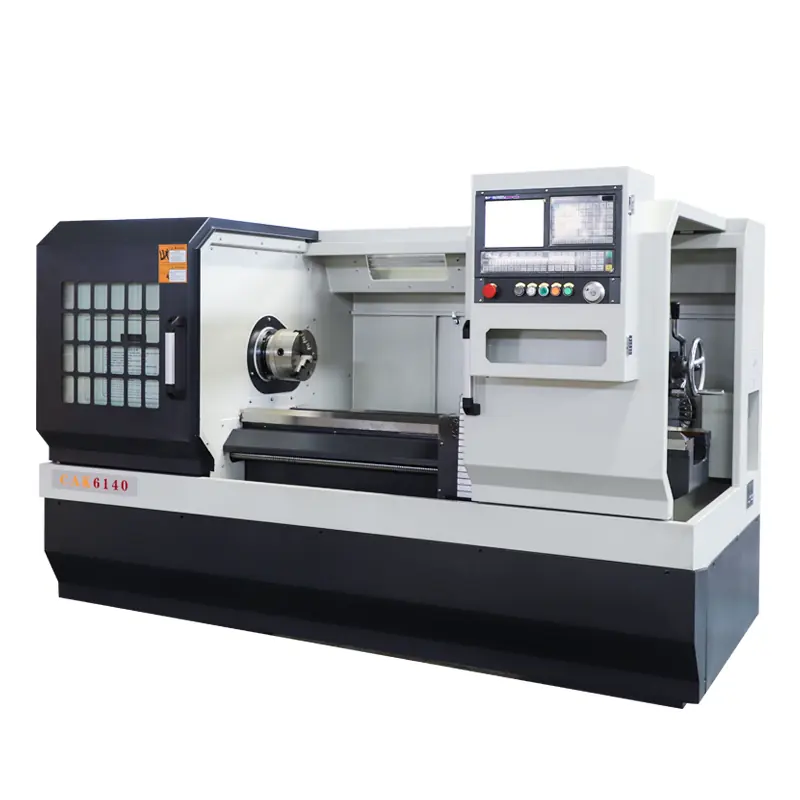
| دستگاه تراش CNC (1 دستگاه) | قطعات تراشکاری دقیق برای مجموعه های قالب و مدل | داخلی |
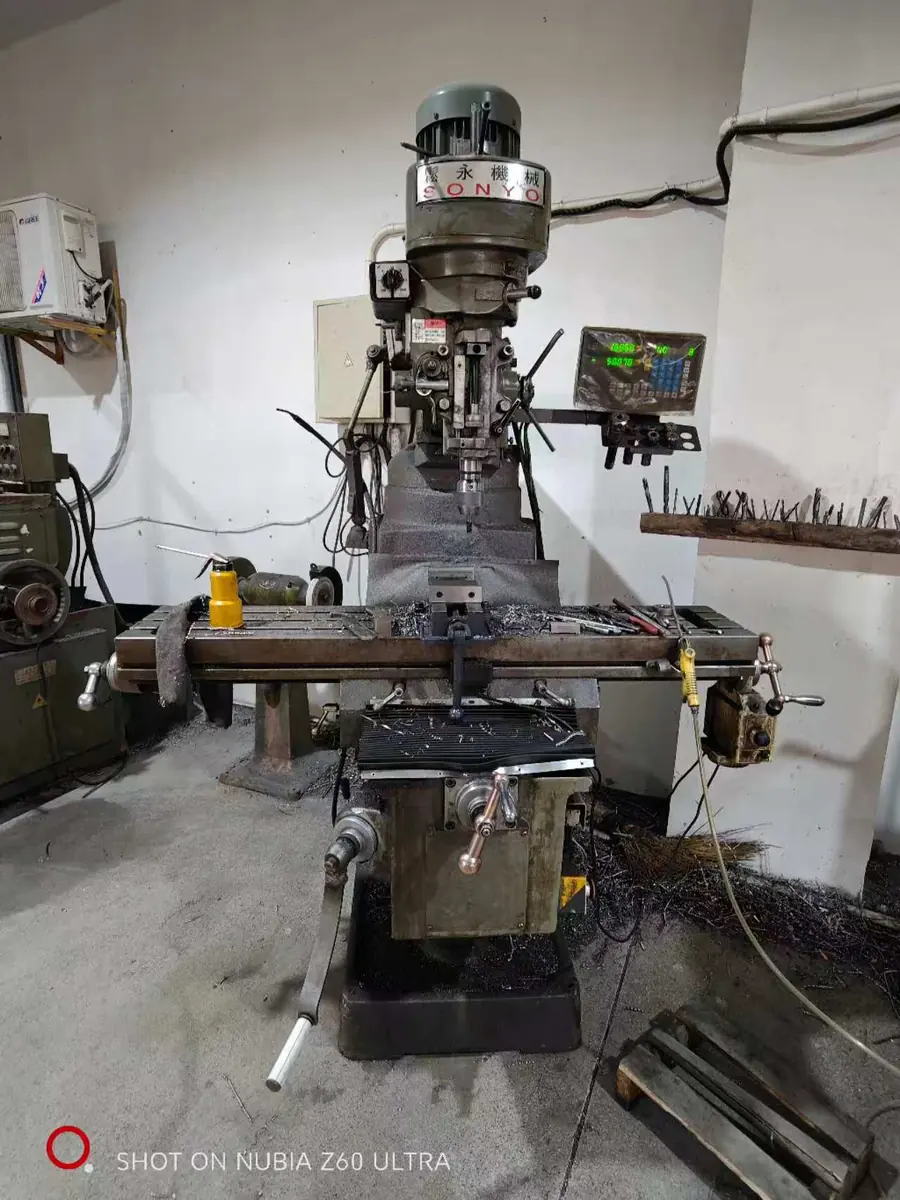
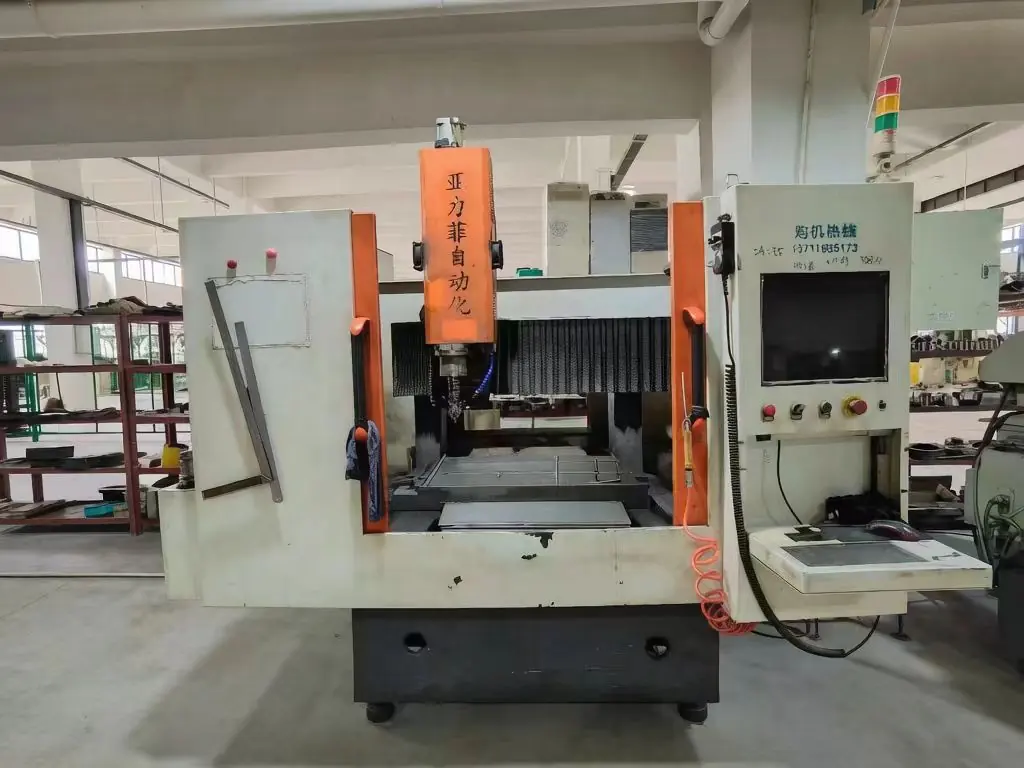
| دستگاه فرز CNC | صفحات قالب، حفره ها، کاویت ها و محل های نصب در فولادهای سخت شده و نیمه سخت | داخلی |
| دستگاه سنگ محور دقیق | سنگ زنی تخت صفحات قالب، استریپرها و قطعات جانبی با موازی بودن دقیق | داخلی |
| دستگاه سنگ محور بزرگ | صفحات قالب بزرگ و بدنه های ابزار که در دستگاه های استاندارد جا نمی شوند | داخلی |
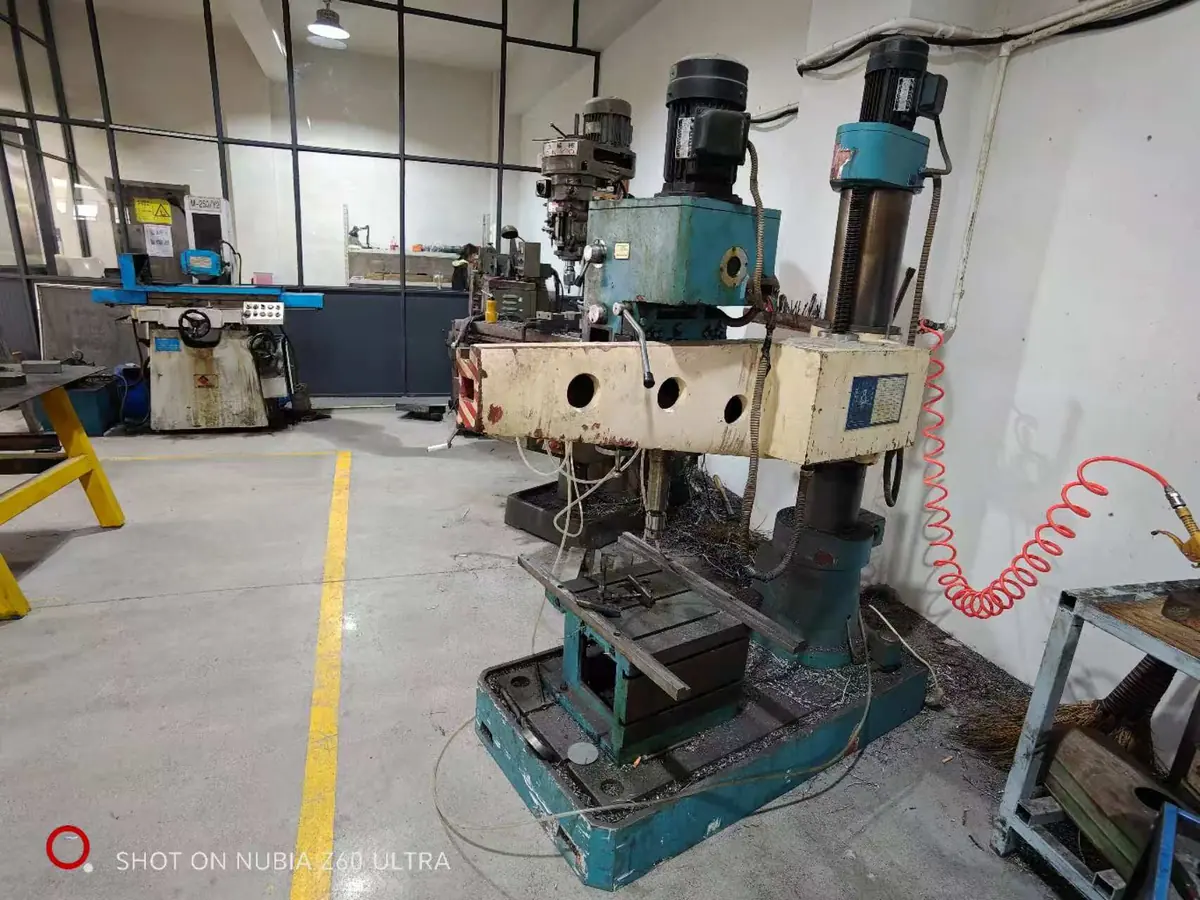
| دستگاه دریل | سوراخ های داول، پیچ و مسیرهای آب در ست های قالب و فیکسچرها | داخلی |
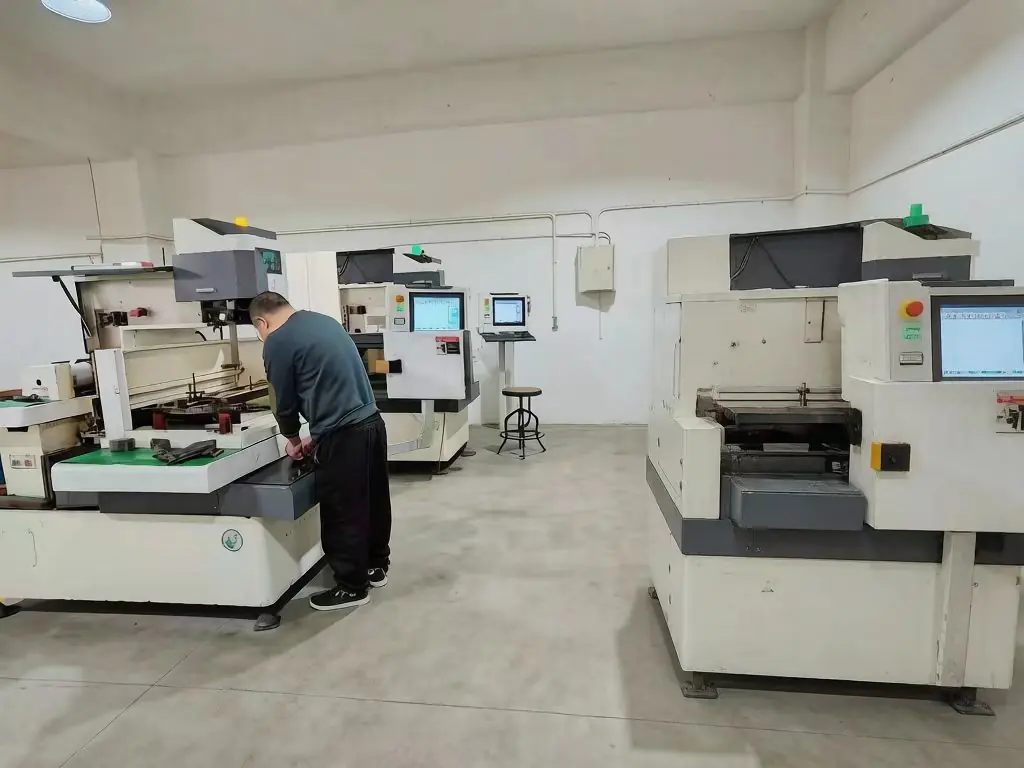
| دستگاه وایرکات متوسط سرعت (5 دستگاه) | فضاهای قالب، پروفیل پانچ و مقاطع منحنی | داخلی |
| دستگاه وایرکات پرسرعت (1 دستگاه) | پیش تراش و برش شیار یا هواکش در جاهایی که نیاز به پرداخت پایین است | داخلی |
| دستگاه سوراخزن EDM | سوراخ های راهنما برای وایرکات و سوراخ های عمیق کوچک دقیق | داخلی |
| دستگاه وایرکات کند | پرداخت فوق العاده و جزئیات بحرانی زاویه دار قالب | شریک برون سپاری شده |
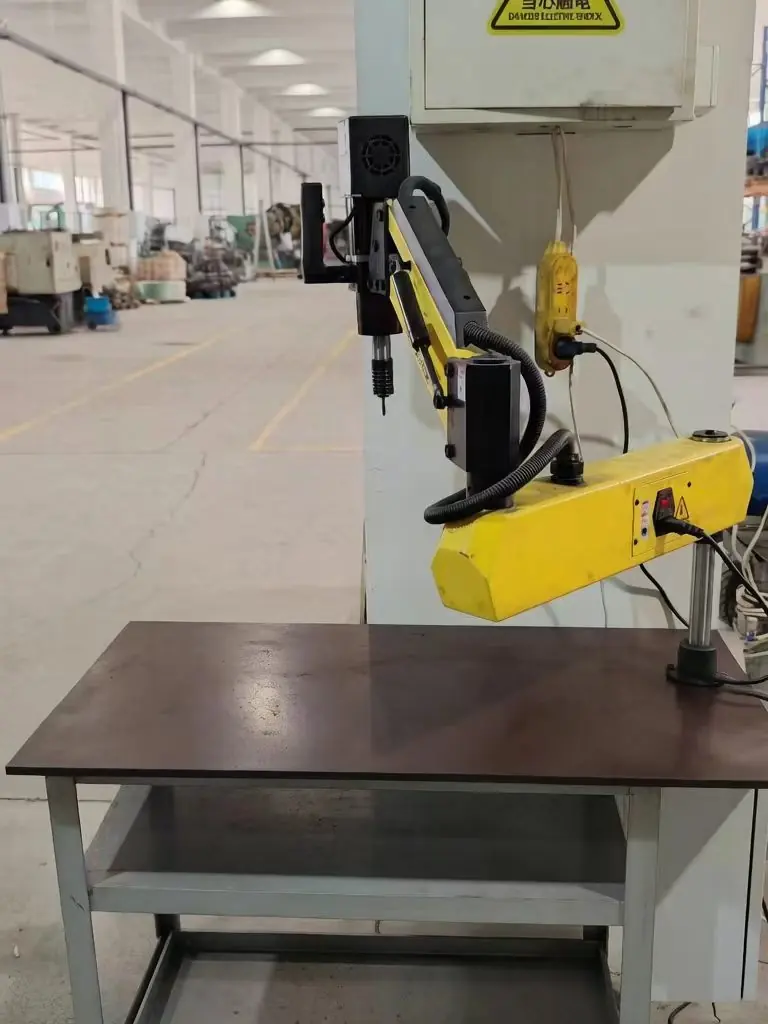
| ماشینهای رزوهزنی خودکار | صفحات قالب رزوه، جداکنندهها و قطعات با گام و عمق یکنواخت | داخلی |
| جوشکار سرد قالب | تعمیر سرد سایش، تراشهها و خطوخشهای قالب بدون اعوجاج حرارتی | داخلی |
| جوشکار آرگون (TIG) | ترمیم لبههای فرسوده و تعمیر فولاد ابزار با ورود حرارت کنترلشده | داخلی |
| سنبادههای بادی قالب | پرداخت نهایی رادیوس، فیلتها و سطوح کششی روی میز کار و دستی | داخلی |
| دستگاه مغناطیسزدایی | حذف مغناطیس باقیمانده پس از سنگزنی و EDM | داخلی |
| کوره عملیات حرارتی (کوچک) | سختکاری و بازپخت اضطراری قطعات قالب برای اتمام تعمیرات در محل | داخلی (استفاده اضطراری) |
| عملیات حرارتی انبوه قالب و ابزار | سختکاری و بازپخت قطعات قالب با ارائه مستندات سختی و ریزساختار | شریک برون سپاری شده |
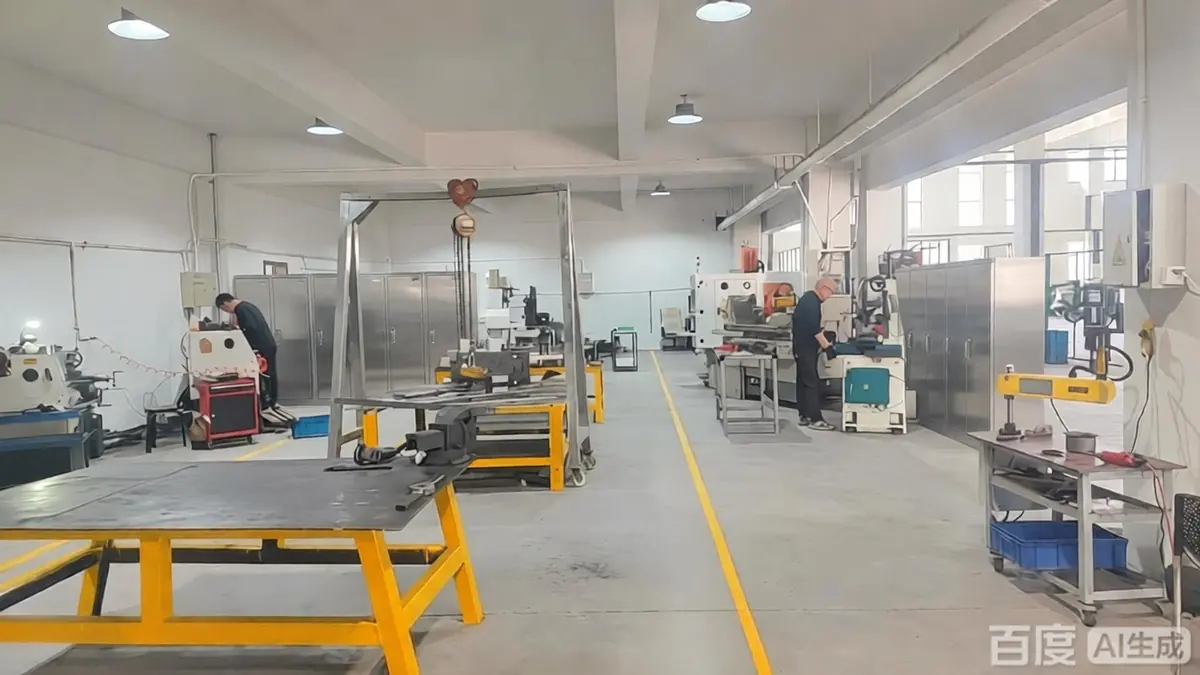
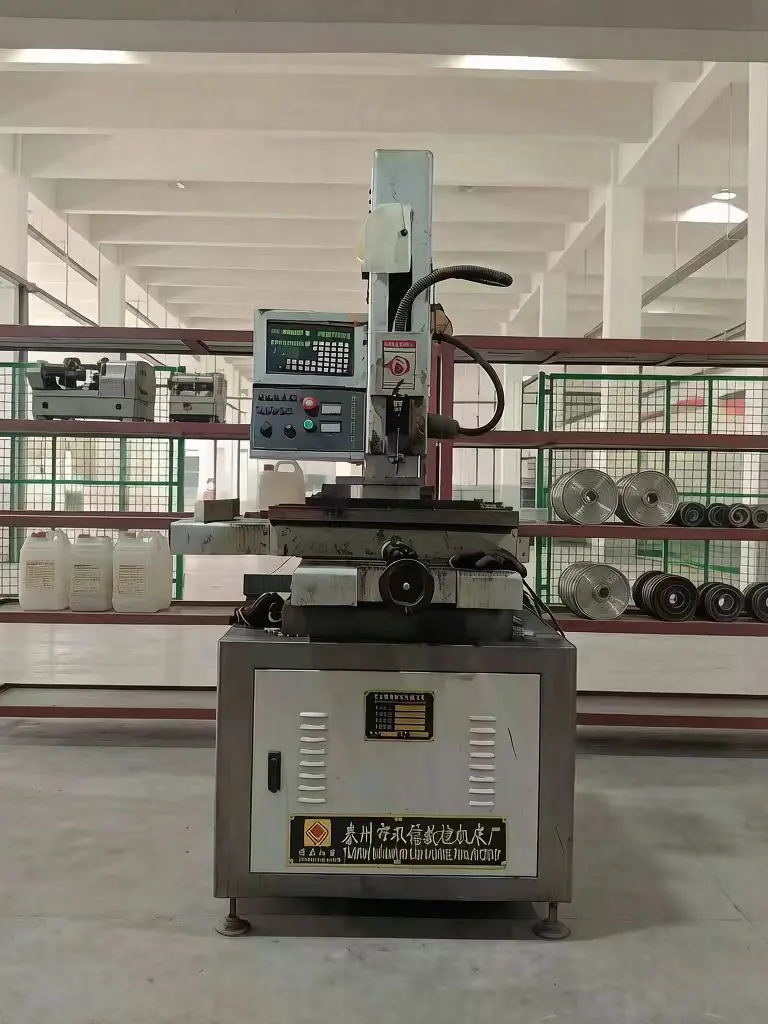
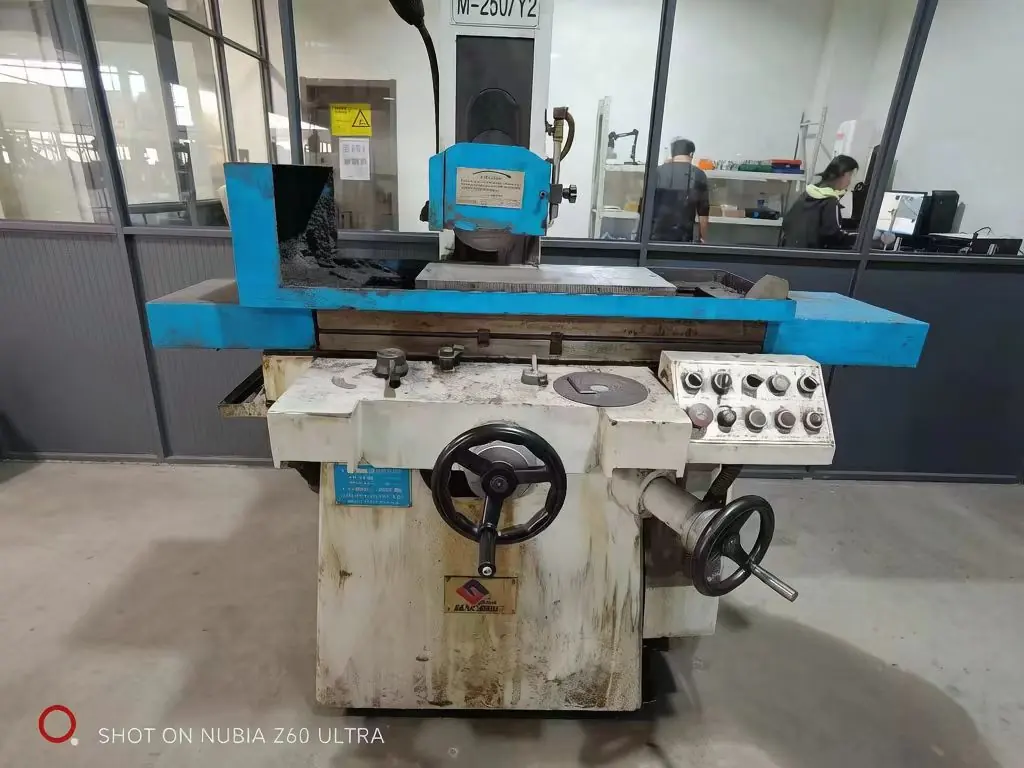
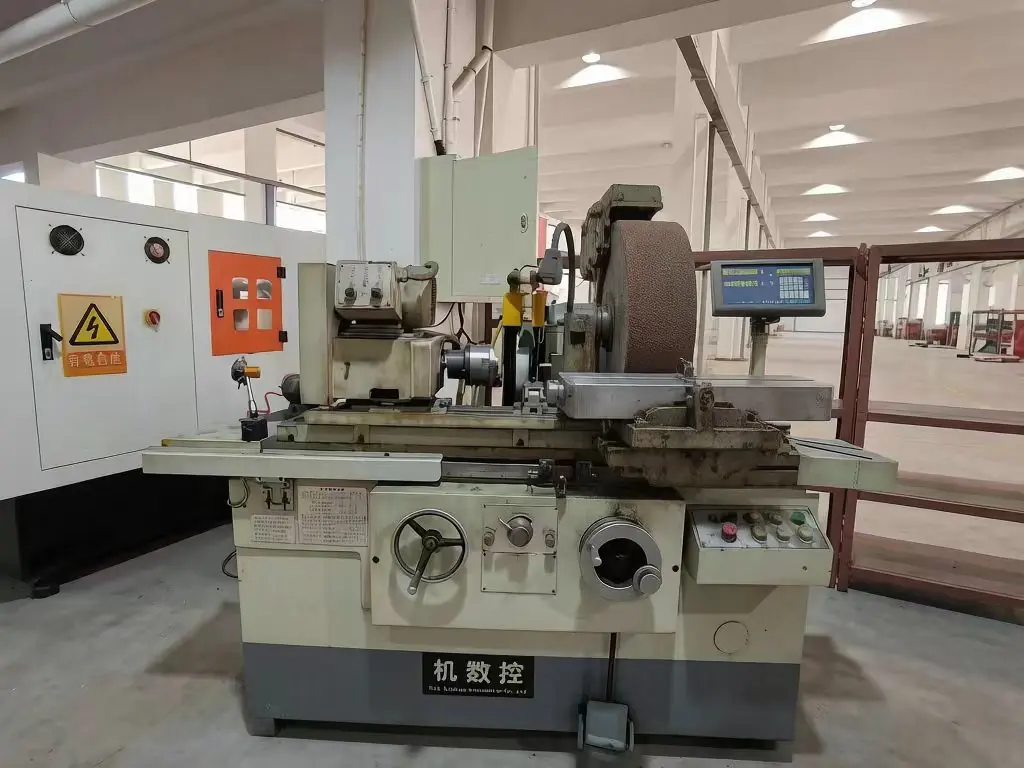
کارگاه ابزارسازی، عکسبرداری شده
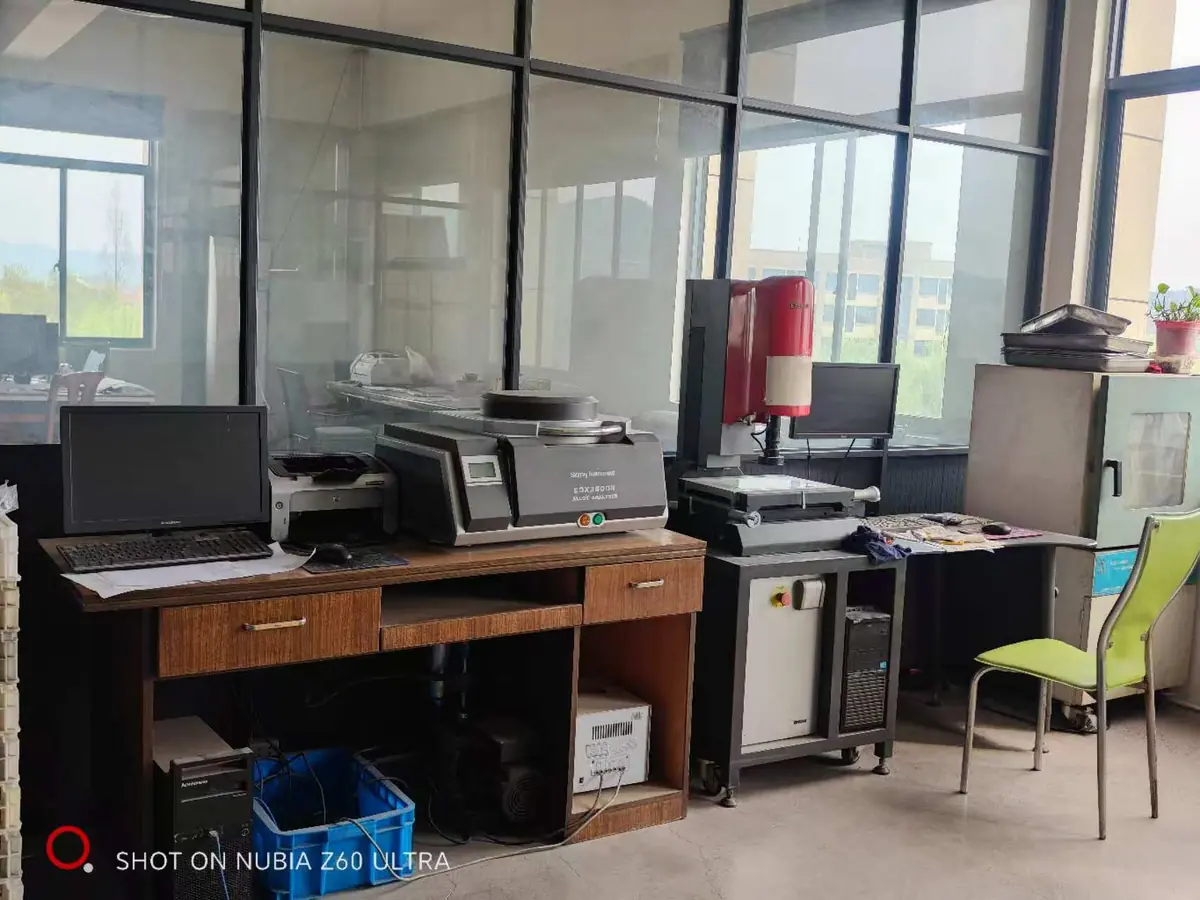
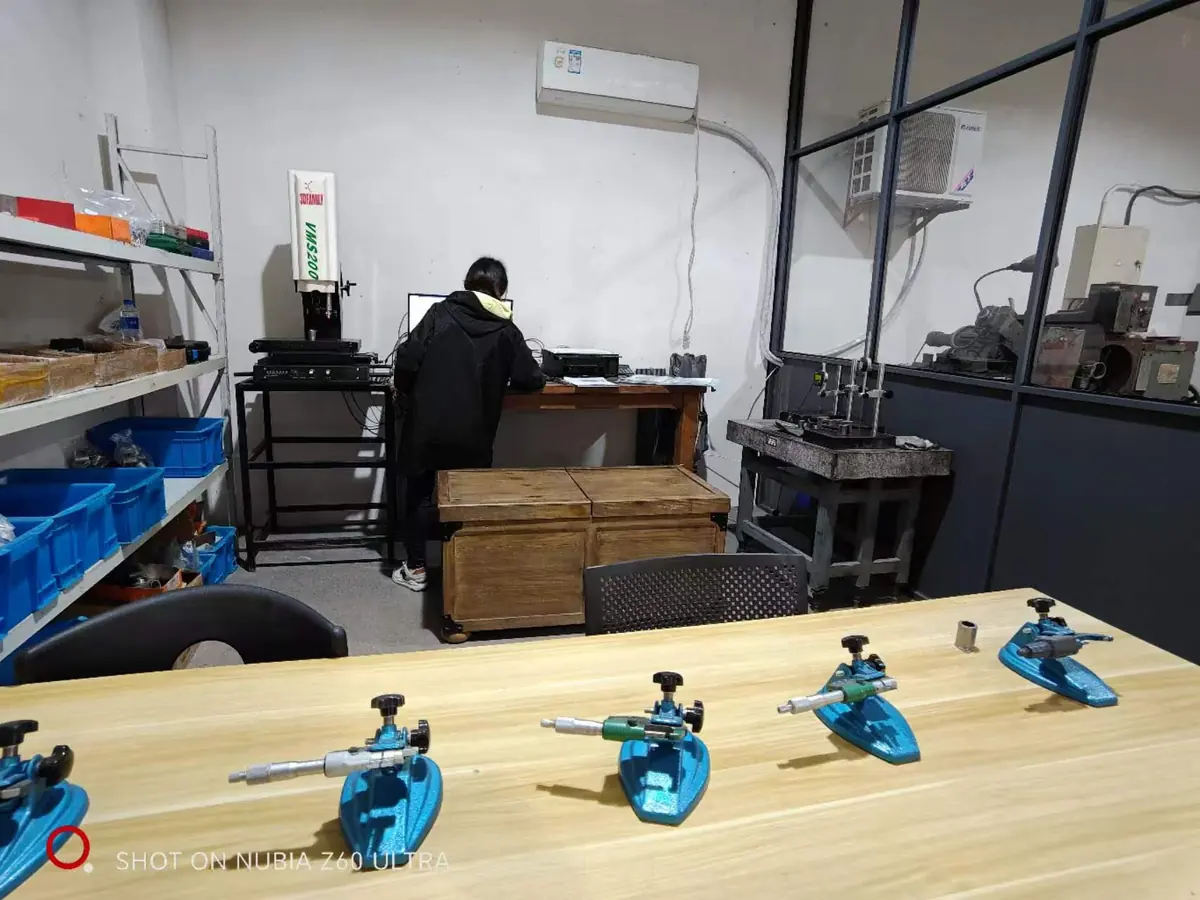
همه ماشینهای جدول بالا در کارگاه ابزارسازی اختصاصی بلفورد در جوجی، ژجیانگ قرار دارند. عکسهای زیر در کارگاه ما گرفته شدهاند - این تجهیزاتی است که قالبهای شما روی آن ساخته، نگهداری و تعمیر میشوند.
پرداخت و عملیات ثانویه
| عملیات | محل اجرا | اهمیت |
|---|---|---|
| پرداخت و شکستن لبه | داخل کارخانه | حمل و نقل ایمن، چسبندگی پوشش و سطوح تمیز برای اتصال |
| رزوهزنی (درون قالب یا ثانویه) | داخل کارخانه | کنترل گام و عمق رزوه بدون نیاز به فیکسچر مجدد |
| تراش و فرز CNC | داخل کارخانه | سطوح آببندی، نشیمنگاههای یاتاقان و هممحوری پس از کشش |
| سنگزنی (اتاق ابزار) | داخلی | صفحات قالب، پانچ ها و قطعات ابزار تا اندازه نهایی |
| سختکاری و بازپخت (قطعات تولیدی) | برونسپاری — شریک تأیید شده | سختی و چقرمگی پس از شکلدهی، با گواهینامههای بازگشتی به ما |
| بازپخت و تنشزدایی (قطعات تولیدی) | برونسپاری — شریک تأیید شده | بازیابی انعطافپذیری بین مراحل کشش |
| غیرمغناطیسسازی (قطعات تولیدی) | برونسپاری — شریک تأیید شده | کنترل مغناطیس باقیمانده در قطعات سولنوئید و سنسور |
| عملیات حرارتی اضطراری قالب | داخلی (کوره کوچک) | اجازه میدهد تعمیر قالب در محل بدون انتظار برای شریک انجام شود |
| پسیواسیون (فولاد ضدزنگ) | برونسپاری — شریک تأیید شده | بازیابی مقاومت به خوردگی پس از کشش و ماشینکاری |
| الکتروپولیش | برونسپاری — شریک تأیید شده | حذف قلههای سطحی، بهبود قابلیت تمیزکاری |
| آبکاری: روی، روی-نیکل، نیکل، کروم | برونسپاری — شریک تأیید شده | محافظت در برابر خوردگی و سطوح رسانا یا تزئینی |
| فسفاتهکاری و اسیدشویی | برونسپاری — شریک تأیید شده | پیشتیمار برای چسبندگی یا شکلدهی بیشتر |
| پوشش پودری و رنگآمیزی | قطعات ورقکاری بزرگ: داخلی (کابین دستی). قطعات کوچک: برونسپاری — شریک تأیید شده | رنگ، دوام و عایقکاری الکتریکی |
| پوشش الکتروفورتیک (ای-کوت) | برون سپاری - شریک واجد شرایط | محافظت در برابر خوردگی و پوشش یکنواخت لبه |
تجهیزات اندازهگیری و بازرسی
| دستگاه | چک میکند | تعداد |
|---|---|---|
| پروژکتور اندازهگیری نوری 2.5 بعدی (خانواده 3D) | پروفیل، شعاع، زاویه و فرم روی ویژگیهای کشیده و پرس شده | 1 دستگاه |
| سیستم اندازهگیری دید فوری (اندازهگیری فلش) | بررسیهای ابعادی سریع تمام قطعه روی اجزای کوچک | در حال استفاده |
| میزانسنج ارتفاع دیجیتال، دقت 0.001 میلیمتر | ارتفاعها، پلهها و سطوح مرجع | در حال استفاده |
| دستگاه قابل حمل تست زبری سطح | Ra / Rz روی سطوح آببندی و سطوح ماشینکاری شده | 1 دستگاه |
| دستگاه تست سختی راکول | تأیید سختی پس از عملیات حرارتی | 1 دستگاه |
| محفظه تست اسپری نمک (مدل 20) | مقاومت در برابر خوردگی قطعات آبکاری شده، پاسیو شده و پوشش داده شده | 1 دستگاه |
| میکرومتر خارجی | قطرهای خارجی و ضخامت دیواره | 10 دستگاه - 7 دستگاه در محدوده 50 میلیمتر، 1 دستگاه در محدوده 100 میلیمتر |
| میکرومتر سوراخ سه نقطهای | قطرهای داخلی سوراخهای کشیده شده و آستینها | 5 عدد |
| کولیس داخلی و گیج های پلاگ / گو-نو-گو | سوراخ ها، شیارها و فیت های رزوه | ست کامل |
| گیج هم مرکزی | هم محوری و راناوت روی هوزینگ و آستری ها | در حال استفاده |
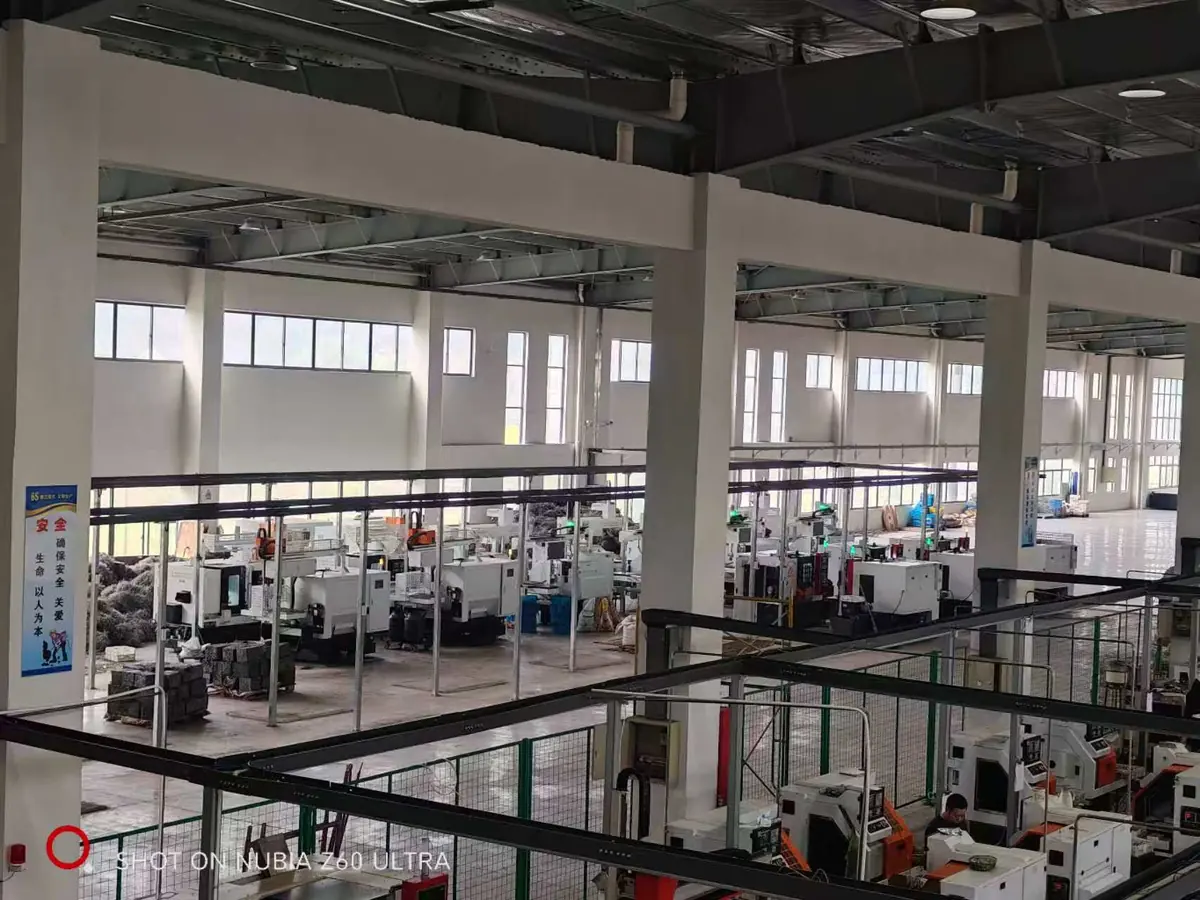
داخل کارخانه: بازرسی، انبار و ارسال
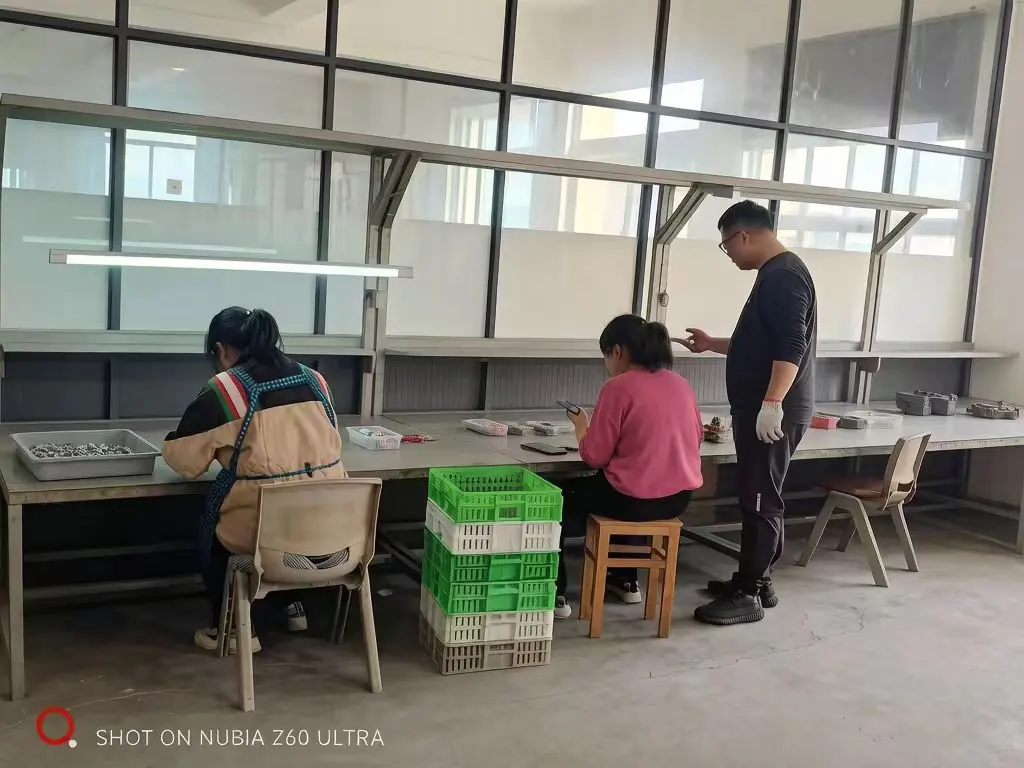
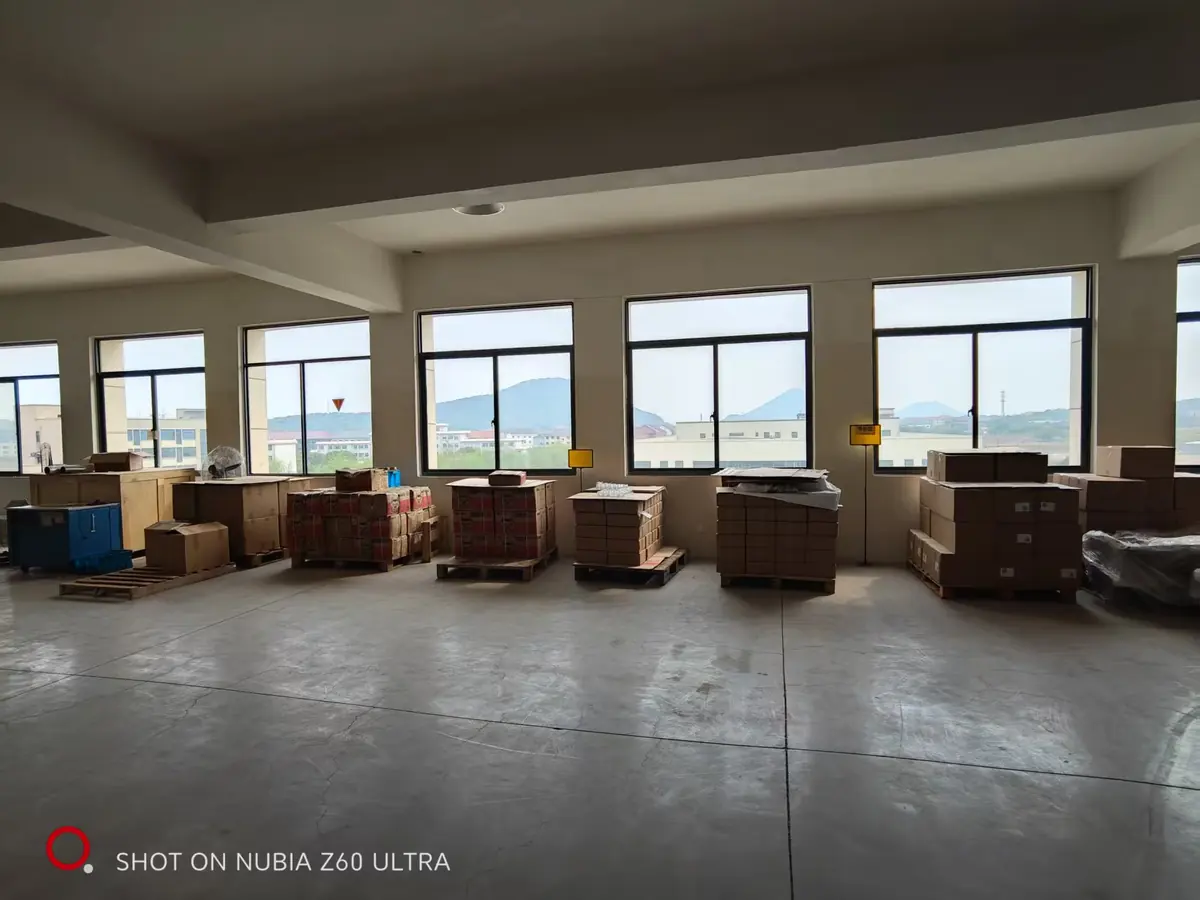
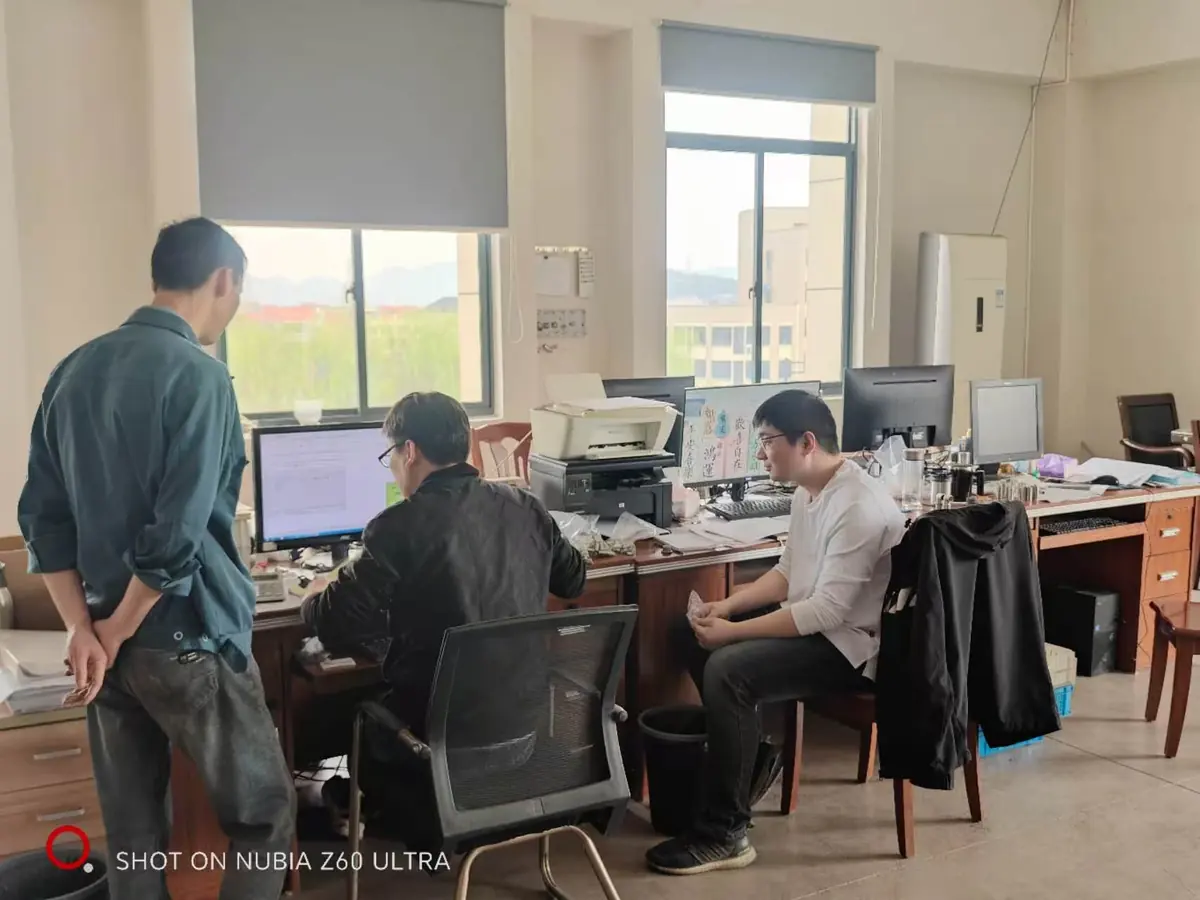
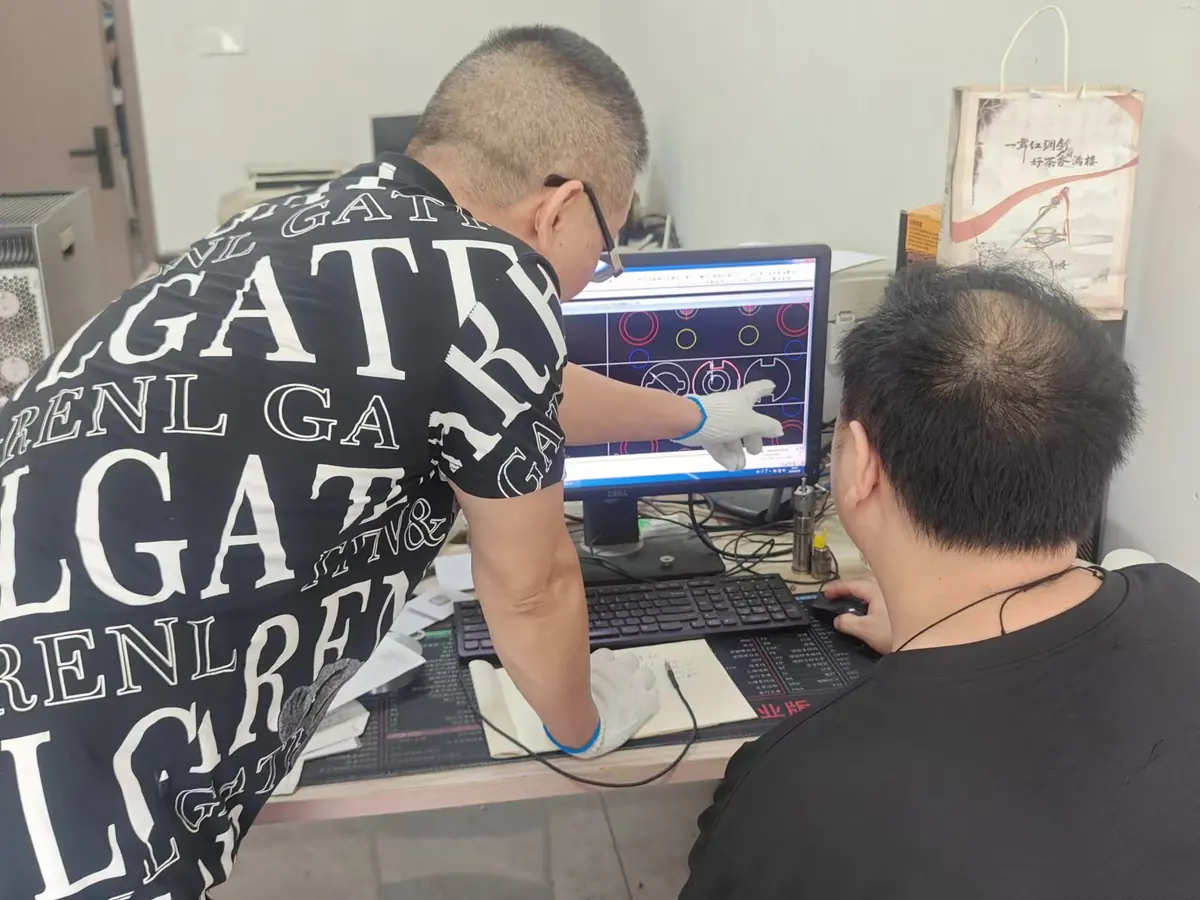
مناطقی که خریدار از آنها بازدید میکند، از بازرسی حین تولید تا بارگیری. پروژههای تایید شده میتوانند برای بازدید از کارخانه و مشاهده این بخشها به صورت حضوری هماهنگی انجام دهند.
سوالات متداول
حداکثر ظرفیت پرس شما چقدر است؟
ظرفیت پرس در بالفورد تا 350 تن میرسد که شامل هوزینگهای کشش عمیق و قطعات پرس شده میشود که نیروی فرمدهی مورد نیاز بر اساس نسبت کشش، گرید مواد و ضخامت دیواره تعیین میشود.
بزرگترین قطر قابل کشش عمیق شما چقدر است؟
حداکثر قطر کشش عمیق Ø250 میلیمتر است. برای قطعات بزرگتر، محدودیت معمولاً عمق کشش و جنس ماده است نه دستگاه پرس، بنابراین هر قطعه در مرحله DFM به صورت موردی بررسی میشود.
کدام مراحل برونسپاری میشوند؟
عملیات حرارتی — سختکاری، برگشتدهی، آنیل، تنشزدایی و غیرمغناطیسی کردن قطعات تولیدی، همچنین عملیات حرارتی حجیم قالبها — و همچنین EDM سیم آهسته، پسیوایش، الکتروپولیشینگ، آبکاری، فسفاتهکاری، پوشش الکتروفورتیک و رنگآمیزی. ماشینکاری، سنگزنی، EDM سیم متوسط و سریع، رزوهزنی و جوشکاری ابزارها درونکارخانه انجام میشود و یک کوره کوچک برای تعمیرات اضطراری قالب در محل نگهداری میشود.
آیا میتوانم از کارگاه بازدید کنم یا تجهیزات را ببینم؟
بله. لیست تجهیزات، عکسهای اتاق ابزار و — برای پروژههای واجد شرایط — بازدید از کارخانه یا ویدئوگردشی از خط پرس و اتاق ابزار از طریق فرم تماس قابل هماهنگی است.
از چه تجهیزات بازرسی استفاده میکنید؟
پروژکتور اندازهگیری نوری 2.5D، سیستم اندازهگیری دید لحظهای، ارتفاعسنج دیجیتال با دقت 0.001 میلیمتر، دستگاه قابل حمل اندازهگیری زبری سطح، دستگاه سختیسنج راکول و محفظه اسپری نمک مدل 20، همراه با میکرومترهای خارجی، میکرومترهای سوراخ سهنقطهای، کولیسهای داخلی، گیجهای پلاگ و گو-نو-گو و گیج هممرکزی.
قطعه را به ما بگویید، ما دستگاه مناسب را معرفی میکنیم
نقشه را همراه با جنس ماده، تلرانس و حجم سالانه ارسال کنید تا دستگاه پرس، روش ساخت قالب و ظرفیت تخمینی برای پروژه شما ارائه شود.
نقشه خود را برای بررسی DFM ارسال کنیدتجهیزات اندازهگیری و بازرسی به تفصیل
دستگاههای ذکر شده به صورت جداگانه همراه با عکس و کاربرد هر یک در صفحه آزمایشگاه بازرسیپوشش داده شدهاند.
قابلیتهای مرتبط با تولید: طراحی و ساخت ابزار در محل، پرس عمیق فلز یا پرس فلز — همه از روی یک نقشه بررسی میشوند قبل از ارائه پیشفاکتور.
جزئیات اندازهگیری و تلرانسهایی که یک محفظه کشیده میتواند حفظ کند، در بخش تلرانسهای محفظهپوشش داده شده است.
کارهای نمونهسازی و تولید کوتاهمدت از سمت کوچکتر محدوده پرس استفاده میکنند — ببینید چگونه ابزار تک عملیاتی برای نمونهسازی استفاده میشود.