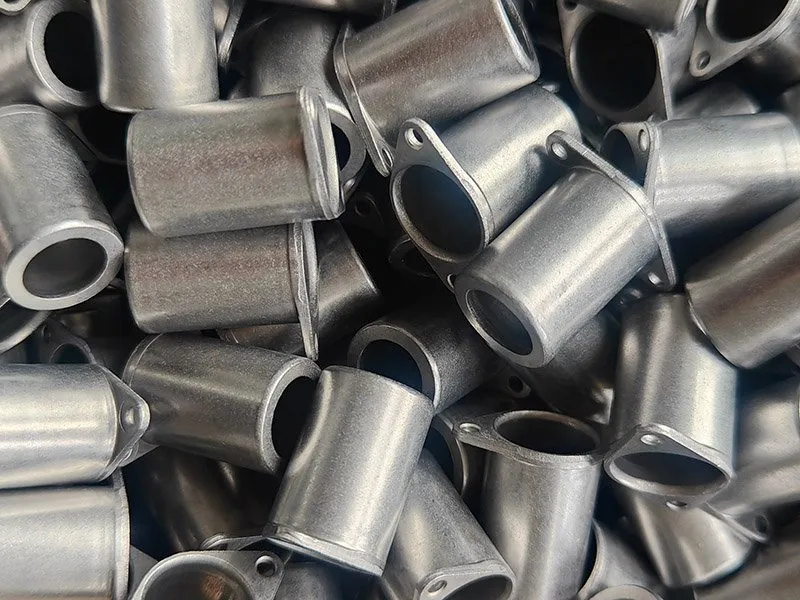
پاسخ مستقیم: بالفورد خدمات ماشینکاری CNC سفارشی شامل تراشکاری، فرز و وایرکات ارائه میدهد. ما نقشهها را از نظر مبنا، دسترسی ابزار، نگهدارنده قطعه، تلرانسها، مواد و پرداخت بررسی کرده و مسیر تولید از نمونهسازی تا انبوه را پیشنهاد میکنیم. قبل از ارسال فایلها، از چکلیست درخواست پیشفاکتور ماشینکاری CNC برای جمعآوری اطلاعاتی که پیشفاکتوردهی را سریعتر و دقیقتر میکند استفاده کنید.
مسیر ماشینکاری خود را انتخاب کنید
تراشکاری CNC
هندسه دورانی: شفتها، بوشها، آستینها، پینها، اتصالات، قطعات رزوهای.
- بهترین برای: سطح خارجی/داخلی، شیارها، رزوهها و ویژگیهای هممرکز روی قطعات گرد.
- قوت: دقت استوانهای قابل تکرار با یک بار بستن قطعه.
- بررسی: اشتراک مبنا، پایداری دیواره نازک، کلاس رزوه، راناوت.
خدمات تراشکاری CNC →
فرز CNC
هندسه منشوری: صفحات، بلوکها، محفظهها، براکتها و پروفیلهای سهبعدی.
- بهترین برای: سطوح، حفرهها، شیارها، سوراخها و سطوح منحنی.
- قوت: هندسه انعطافپذیر ویژگیها با کنترل موقعیتی دقیق.
- بررسی: دسترسی ابزار، شعاعهای داخلی، نگهدارنده کار، تعداد تنظیمات.
خدمات فرز CNC →
ماشینکاری سیم EDM
پروفایلهای پیچیده، ویژگیهای باریک و مواد هادی سختشده.
- بهترین برای: پروفایلهای عبوری، شیارها و ویژگیهایی که فرز نمیتواند به آنها دسترسی پیدا کند.
- قوت: نیروی برش کم، پروفایل دقیق، لبههای بدون براده.
- بررسی: سوراخ شروع، شعاع گوشه، مخروطی، پاسهای نهایی، دسترسی بازرسی.
ماشینکاری سیم EDM →
راهنمای انتخاب فرآیند CNC
| فرآیند | هندسه معمولی قطعه | مواد و سختی | مناسبترین ویژگیها | سوالات بررسی طراحی | ترکیبهای توصیهشده |
|---|
| تراش CNC | قطر خارجی/داخلی دوار، شیارها، رزوهها | آلومینیوم، فولادها، استنلس استیل، برنج، مس، پلاستیکها | سوراخها و قطرهای هممرکز، رزوهها | آیا قطرهای حیاتی میتوانند یک مبنا و تنظیمات مشترک داشته باشند؟ | تراش + فرز (ابزار زنده) |
| فرز CNC | سطوح، جیبها، شیارها، سوراخها، سطوح منحنی | آلومینیوم، فولادها، استنلس استیل، پلاستیکها | ویژگیهای منشوری، کانتورهای سهبعدی، الگوهای سوراخ دقیق | آیا ابزار میتواند با شعاع عملی به ویژگی دسترسی پیدا کند؟ | فرزکاری + وایرکات (شعاعهای کوچک) |
| وایرکات | پروفیلهای عبوری، شیارهای باریک، قطعات سخت رسانا | فولاد ابزار سختشده، استنلس استیل، کاربید، آلیاژهای رسانا | پروفیلهای فشرده، لبههای حساس به برادهریزی، مقاطع نازک | آیا سوراخ شروع لازم است و چه شعاع گوشهای قابل قبول است؟ | وایرکات پس از عملیات حرارتی |
| ماشینکاری ترکیبی | قطعات دارای ویژگیهای چرخشی و منشوری | به ازای هر گروه ویژگی | هندسه چندمحوره یا چندتنظیماتی | کدام تنظیمات از حیاتیترین روابط مبنا محافظت میکند؟ | تراشکاری + فرزکاری در یک برنامه |
| ساخت + ماشینکاری | قطعات خام پرسشده، کشیدهشده یا برشخورده با رابطهای ماشینکاریشده | فولاد، استنلس استیل، آلومینیوم | سطوح آببندی، رزوهها، سوراخهای دقیق روی قطعات فرمیافته | آیا ساخت نزدیک به شکل نهایی میتواند میزان برداشت ماده و زمان چرخه را کاهش دهد؟ | کشش عمیق/پرس + ماشینکاری CNC |
بسیاری از قطعات از بیش از یک عملیات استفاده میکنند. طرح مبنا و تنظیمات در طول مسیر روشن باقی میماند - مشاهده کنید ماشینکاری ترکیبی CNC برای چگونگی ترتیب عملیاتها.
طراحی برای ماشینپذیری و تکرارپذیری
یک مدل ماشینپذیر همچنان میتواند در تولید پر هزینه یا ناپایدار باشد. بررسی زودهنگام ویژگیهایی را شناسایی میکند که نیاز به ابزارهای بلند، نگهداری مشکل یا بازرسی بیش از حد دارند.
مبناها و نگهداری قطعه کار
قطعه باید بدون مسدود کردن ویژگیهای حیاتی یا تغییر شکل مقاطع نازک، موقعیتیابی شود. سطوح مرجع پایدار و دسترسی به گیرهها، همان هندسه را در تنظیمات متوالی تکرار میکنند. راهنمای طراحی فرز CNC را برای جزئیات مبنا و نگهداری قطعه کار مطالعه کنید.
دسترسی ابزار و شعاع داخلی
ابزارهای چرخشی نیاز به فضای کافی برای ورود، برش و خروج دارند. جیبهای عمیق، زیربرشهای پنهان و گوشههای داخلی تیز ممکن است نیاز به ابزار خاص یا فرآیند ثانویه داشته باشند؛ شعاع عملیاتی باعث بهبود پایداری و کاهش هزینه میشود. برای اطلاعات بیشتر درباره شعاعها و برنامهریزی سوراخ شروع، راهنمای ماشینکاری سیم EDM را مشاهده کنید.
تلرانس و پرداخت سطح
تلرانسهای دقیق و پرداختهای ظریف فقط در مواردی ضروری هستند که از عملکرد قطعه محافظت میکنند. الزامات خاص هر ویژگی، زمان راهاندازی، زمان چرخه و هزینه بازرسی را کاهش میدهد. ما هر مشخصه را در مقابل نقشه در فرآیند DFM بررسی میکنیم.
استراتژی بازرسی
ابعاد، رزوهها، موقعیت، راناوت، پروفیل و وضعیت سطح هر کدام نیاز به روش تعریفشده دارند. برنامه کنترل، مشخصههای بحرانی، نمونهبرداری و مستندات قطعه اولیه را تعیین میکند. برای آمادهسازی بسته خود، راهنمای تولید از نقشه را دنبال کنید.
مواد ماشینکاری و پرداخت نهایی
گرید مواد، وضعیت خام، عملیات حرارتی و پرداخت نهایی همگی بر عمر ابزار، اعوجاج، پایداری ابعادی و ترتیب فرآیند تأثیر میگذارند. این موارد را در RFQ مشخص کنید تا مسیر به درستی برنامهریزی شود.
آلیاژهای آلومینیوم
محفظههای سبکوزن، صفحات و قطعات تجهیزات؛ آلیاژ و تمپر رفتار برش، کیفیت رزوه و پاسخ به آندایزینگ را تعیین میکنند. برای اطلاعات بیشتر، ماشینکاری آلومینیومرا مشاهده کنید.
فولادهای کربنی و آلیاژی
شفتها، اتصالات، فیکسچرها و قطعات سازهای؛ سختی و ترتیب عملیات حرارتی، میزان ماشینکاری مجاز را تعیین میکنند. برای اطلاعات بیشتر، ماشینکاری فولاد کربنیرا مشاهده کنید.
فولادهای ضدزنگ
مقاومت در برابر خوردگی و استحکام؛ سختکاری ناشی از کار نیاز به کنترل پیشروی و سرعت دارد. برای اطلاعات بیشتر، ماشینکاری فولاد ضدزنگرا مشاهده کنید.
مس و برنج
قطعات رسانا، سیالاتی و دقیق؛ کنترل براده و محافظت سطح در رزوهها و آببندها اهمیت دارد. برای اطلاعات بیشتر، ماشینکاری مس و ماشینکاری برنجرا مشاهده کنید.
آلیاژها و پلاستیکهای ویژه
بررسی برای هر کاربرد با تأیید گواهینامه، پایداری و کنترل آلودگی از ابتدا. مشاهده کنید ماشینکاری آلیاژهای ویژه.
پرداخت سطح و عملیات حرارتی
آندایزینگ، آبکاری، پوششدهی و عملیات حرارتی با شرکای واجد شرایط هماهنگ میشود. بررسی کنید پرداخت سطح و عملیات حرارتی فرآیندها را قبل از قیمتدهی.
کاربردهای قطعات ماشینکاری سفارشی
خودرو و تحرک
محورها، فاصلهاندازها، اتصالات، محفظهها و رابطهای دقیق برای مجموعههای سنسور، موتور و سیالات — تلرانسهای تنگ با تکرارپذیری حجم بالا. مشاهده کنید ماشینکاری خودرو و محفظههای سنسور.
تجهیزات صنعتی
قطعات ماشین، جزئیات ابزار، براکتها، صفحات و قطعات جایگزین ماشینکاری شده طبق نقشههای کنترل شده. مشاهده کنید ماشینکاری صنعتی.
مطالعات موردی ماشینکاری
پروژههای منتخب که در آنها ماشینکاری با سایر فرآیندهای بالفورد ترکیب شده است. دادههای مواد، فرآیند و الزامات کلیدی از هر پرونده موردی استخراج شدهاند.
مطالعه کامل کتابخانه مطالعات موردی →
پیشفرض قطعه ماشینکاری شده از کجا شروع میشود
هزینه ماشینکاری توسط پیشفرض تعیین میشود نه توسط ماشین. هر قطعه ماشینکاری شده ابتدا به صورت یک ورق برش خورده، یک میله یا لوله گرد، یا یک پیشفرض نزدیک به نهایی خریداری شده شروع میشود و این انتخاب تعیین میکند که چه مقدار ماده بریده میشود، مسیر تولید به چند عملیات نیاز دارد و استحکام در قطعه نهایی چگونه خواهد بود. ما این مورد را در مرحله DFM، قبل از ارائه پیشفاکتور بررسی میکنیم. پیشفرضهای خریداری شده به تفصیل در پیشفرضهای ماشینکاریتوضیح داده شدهاند.
ورقهای برش خورده - تولید داخلی
برش، سوراخکاری و فرمدهی در پرسهای داخلی از 25 تن تا 350 تن انجام میشود و سپس ورق در همان کارخانه ماشینکاری میشود. یک بررسی هر دو مرحله را پوشش میدهد و هیچ انتقالی بین دو تامینکننده وجود ندارد. برای قطعاتی که پروفیل تخت یا کم فرم دارند و دارای ویژگی ماشینکاری شده هستند، این معمولا ارزانترین پیشفرض است.
میله گرد
پیشفرض استاندارد برای قطعات دوار در حجم کم و متوسط: بدون نیاز به قالب، بدون حداقل سفارش و مناسب برای هر قطری که فیدرهای میله میپذیرند. هزینه آن در برادهها نهفته است، بنابراین قطعهای که بیشتر ماده اولیه آن در فرآیند ماشینکاری حذف میشود، اولین گزینه برای پیشفرض نزدیک به نهایی است.
لوله فولادی
در مواردی انتخاب میشود که سوراخ داخلی از قبل وجود دارد. آستینها، فاصلهاندازها، بوشها و محفظههای ماشینکاری شده از لوله، قطر داخلی را به همان صورت خریداری شده حفظ میکنند و فقط سطوح عملکردی را پرداخت میکنند، بنابراین ضخامت دیواره و هممرکزی لوله بخشی از بررسی نقشه میشوند.
پیشفرضهای نزدیک به نهایی خریداری شده - برونسپاری
ریختهگری (红冲)، اکستروژن سرد (冷挤压)، هدینگ سرد (冷镦)، قطعات ریختهگری (铸件) و متالورژی پودر (粉末冶金) توسط تأمینکنندگان معتبر ارائه شده و سپس در اینجا ماشینکاری میشوند. بالفورد یک کارخانه ریختهگری، فورج یا متالورژی پودر نیست و این صفحه به وضوح بیان میکند. هر شریک تحت شرایط محرمانگی حداقل به اندازه NDA مشتری متعهد است، تنها اطلاعات لازم برای فرآیند خود را دریافت میکند و در صورت درخواست نام آن ذکر میشود. لیست تأمینکنندگان این پیشفرمها در حال گسترش است؛ مسیر قیمتدهی برای هر قطعه، پیشفرم مورد استفاده آن را مشخص میکند.
انطباق و کیفیت
یک RFQ ماشینکاری CNC واضح، دوبارهکاری را کاهش میدهد
فایلهای 3D و 2D هماهنگ با همان نسخه، گرید مواد، پرداخت، تعداد نمونه اولیه، اندازه دسته مورد انتظار و تقاضای سالانه را شامل شود. نقاط مرجع عملکردی و ابعاد بحرانی را مشخص کنید تا تنظیمات حول مونتاژ ساخته شود - نه اینکه هر ویژگی به یک اندازه دقیق در نظر گرفته شود. اگر آبکاری، آندایزینگ، عملیات حرارتی یا مونتاژ پس از آن انجام میشود، از ابتدا آن را در پیشفاکتور قرار دهید؛ ماسکگذاری، افزایش پرداخت و تغییرات اعوجاج، میزان ماشینکاری و ترتیب عملیات را تحت تأثیر قرار میدهد.
قبل از ارسال فایلها، چکلیست RFQ ماشینکاری CNC را بررسی کنید و نحوه ارزیابی یک تأمینکننده ماشینکاری را برای دیدگاه مستقل از مواردی که باید تأیید شوند، مطالعه کنید. سپس درخواست پیشفاکتور را با نقشه خود ارسال کنید.
سوالات متداول خدمات ماشینکاری CNC
چه فایلهایی برای پیشفاکتور ماشینکاری CNC مورد نیاز است؟
یک مدل 3D و یک نقشه 2D کنترل شده با همان نسخه، به همراه گرید مواد، پرداخت، تعداد نمونه اولیه و تولید، ابعاد بحرانی، استانداردهای رزوه و هرگونه نیازمندی گواهی یا اولین قطعه را ارسال کنید. فایلهای هماهنگ با یک نسخه به ما امکان میدهد قطعه را یک بار بررسی و مسیری را که مناسب آن است پیشفاکتور کنیم.
تفاوت بین تراشکاری CNC و فرزکاری CNC چیست؟
تراشکاری CNC قطعه کار را میچرخاند در حالی که ابزار ثابت آن را برش میدهد، بنابراین برای هندسه گرد و چرخشی مناسب است: شفتها، بوشها، آستینها، پینها، اتصالات و قطعات رزوهدار. فرزکاری CNC ابزار برش را میچرخاند و آن را روی قطعه کار ثابت حرکت میدهد، بنابراین برای هندسه منشوری مناسب است: سطوح، حفرهها، شیارها، سوراخها و پروفیلهای 3D. قطعاتی که دارای هر دو ویژگی چرخشی و منشوری هستند اغلب ابتدا تراشکاری شده، سپس با ابزار زنده یا در یک تنظیم دوم فرزکاری میشوند.
چه زمانی باید از وایر EDM به جای فرز استفاده کرد؟
از وایر EDM زمانی استفاده کنید که ویژگی مورد نظر سخت یا غیرممکن برای فرز باشد: پروفیلهای عبوری در مواد سخت شده، شیارهای باریک، شعاع گوشه کوچک، لبههای حساس به برادهریزی، یا قطعاتی که نیروی برش باعث اعوجاج بخشهای نازک میشود. وایر EDM نیاز به سوراخ شروع دارد و فقط روی مواد رسانای الکتریکی کار میکند، و در هندسه باز کندتر از فرز است. ما نقشه را بررسی و فرآیندی را پیشنهاد میکنیم که با تحمل مناسب، کمترین هزینه عملی را داشته باشد.
چگونه باید رزوهها، نقاط مرجع و پرداخت سطح را مشخص کنم؟
ابتدا طرح نقاط مرجع را تعریف کنید تا هر بعد بحرانی از همان مراجع اندازهگیری شود. برای رزوهها استاندارد (مثلاً متریک ISO، UNC/UNF، NPT)، کلاس و طول را ذکر کنید؛ برای نقاط مرجع سطوحی که قطعه را در مونتاژ قرار میدهند مشخص کنید؛ برای پرداخت مقادیر Ra یا معادل را با مناطق مورد نیاز ارائه دهید. تحملهای تنگ و پرداختهای ظریف فقط باید در جایی اعمال شوند که از تناسب، آببندی، حرکت یا تراز محافظت میکنند.
آیا بالفورد میتواند ماشینکاری را با штамп یا کشش عمیق ترکیب کند؟
بله. قطعات خام штамп شده، کشش عمیق یا ساخته شده از ورق فلز میتوانند در جایی که فرآیند شکلدهی نمیتواند رابط مورد نیاز را حفظ کند ماشینکاری شوند: سطوح آببندی، رزوهها، سوراخهای دقیق و سطوح مرجع. ما مسیر کامل را با هم بررسی میکنیم تا تحملها به فرآیندی اختصاص داده شوند که میتواند آنها را حفظ کند، و قطعات خام نزدیک به نهایی، برداشت ماده و زمان چرخه را کاهش میدهند.
چه مدارک و گواهینامههای مواد میتوانید ارائه دهید؟
گواهینامههای مواد (مدارک کارخانه)، اعلامیههای انطباق RoHS و REACH، دادههای IMDS برای برنامههای خودرویی، گزارشهای بازرسی نمونه اولیه و مستندات منطبق با PPAP در صورت درخواست موجود است. گواهی انطباق در صورت نیاز همراه محمولهها ارسال میشود.
Balford چگونه با NDA و محرمانگی نقشهها برخورد میکند؟
ما قبل از تبادل فایلهای دقیق NDA امضا میکنیم، فایلهای مشتری را در سیستمهای داخلی کنترلشده ذخیره کرده و دسترسی را به تیم پروژه محدود میکنیم. الزامات کنترل نسخه و محرمانگی شما میتواند قبل از به اشتراک گذاری هرگونه نقشه یا مدل در قرارداد نوشته شود.
آیا گوشههای داخلی تیز با فرز CNC قابل ماشینکاری هستند؟
یک کاتر چرخشی استاندارد شعاع باقی میگذارد. گوشههای داخلی تیز معمولاً نیاز به تخلیه، وایرکات EDM، بروشینگ یا فرآیند ثانویه دیگری دارند. اگر گوشه از نظر عملکردی تیز نیست، اجازه دادن به شعاع عملی باعث کاهش هزینه و بهبود پایداری ابزار میشود.
آیا میتوان پرداخت و مونتاژ را شامل کرد؟
بله. ما عملیات پخ زدایی، تمیزکاری، عملیات حرارتی، آبکاری، آندایزینگ، پوشش دهی، نشانهگذاری و مونتاژ انتخابی را هماهنگ میکنیم. قبل از تأیید مسیر، تأثیر این موارد بر ابعاد، ماسکینگ، وضعیت سطح و بستهبندی را بررسی میکنیم.
چه موادی قابل ماشینکاری CNC هستند؟
ما آلیاژهای آلومینیوم، فولادهای کربنی و آلیاژی، فولادهای ضدزنگ، مس و برنج، پلاستیکهای مهندسی و آلیاژهای خاص منتخب را ماشینکاری میکنیم. گرید، سختی، فرم اولیه، گواهینامه و الزامات پرداخت برای هر پروژه تأیید میشود.
بهترین روش برای تعیین تلرانسهای ماشینکاری چیست؟
تلرانسهای سفت را فقط برای ویژگیهایی که کنترل فیت، آببندی، حرکت یا تراز را بر عهده دارند اعمال کنید و در سایر نقاط از تلرانس عمومی معقول استفاده کنید. دیتومها، شرایط اندازهگیری و پرداخت سطح را به وضوح تعریف کنید. ما قابلیتهای خاص نقشه را در حین بررسی DFM تأیید میکنیم.
آیا Balford هم نمونهسازی و هم تولید تکراری را انجام میدهد؟
بله. کار نمونهسازی بر پایه تنظیمات انعطافپذیر و تحویل سریع است؛ تولید تکراری توجیهپذیر برای فیکسچرهای اختصاصی، ابزار بهینهشده و برنامه کنترل فرآیند مستند است. مقدار نمونه، اندازه دسته مورد انتظار و تقاضای سالانه را به ما بدهید تا مسیر مناسب را پیشنهاد دهیم.
بررسی امن پروژه
نقشه خود را برای Balford ارسال کنید
آخرین نسخه، ماده، مقدار، پرداخت و اولویتهای عملکردی را به اشتراک بگذارید. NDA قبل از تبادل فایل دقیق. بررسی DFM مبتنی بر نقشه. مسیر نمونهسازی تا تولید.