
زمان مناسب برای مهرزنی پیشرفته با قالبهای چند مرحلهای
مهرزنی پیشرفته معمولاً زمانی در نظر گرفته میشود که یک قطعه نیاز به چندین عملیات در یک برنامه تولید تکراری دارد و مواد میتوانند در طول توالی قالبسازی به یک نوار حامل متصل باقی بمانند.
حجم تولید بالا
توجیه اقتصادی قالبسازی اختصاصی زمانی آسانتر است که تقاضای سالانه قابل تکرار باشد.
چندین ویژگی
برش، سوراخکاری، فرمدهی و سایر عملیات میتوانند در یک قالب پیشرفته ادغام شوند.
خروجی یکنواخت قطعه به قطعه
فیدر نواری ایندکس شده امکان موقعیتیابی تکرارپذیر و جریان فرآیند را فراهم میکند.
عملیات ثانویه پاییندست
عملیات درون قالب میتواند نیاز به جابجایی جداگانه و پردازش ثانویه را کاهش دهد.
محصولات تولیدی با روش استامپینگ پیشرونده
خانواده قطعات واقعی تولید شده در خطوط استامپینگ پیشرونده ما — هر مورد به صفحه مربوط به کاربرد یا مطالعه موردی لینک شده است.
شیمها و واشرها
شیمها و واشرهای دقیق با پروفایل و صافی کنترل شده.
پلیتهای قفلی
پروفیلهای استامپ شده با ویژگیهای قفلی برای مونتاژهای مکانیکی.
براکتها
ترکیب برش، سوراخکاری و فرمدهی با موقعیتدهی کنترل شده خم.
ترمینالها و کلیپسها
ترمینالها و کلیپسهای هادی با جنس و هندسه کنترل شده.
قطعات سنسور
قطعات عملکردی کوچک برای مونتاژهای سنسوری که موقعیت ویژگیها عملکرد را تعیین میکند.
قطعات شیرآلات
قطعات فرمدهی شده شیرآلات و اجزای مرتبط با فنر برای سیستمهای هیدرولیک یا مغناطیسی.
محفظههای فرمدهی شده کوچک
محفظههای کشیده و فرمدهی شده فشرده که امکان یکپارچهسازی با فیدر نواری وجود دارد.
نگهدارندهها
نگهدارندههای فرم داده شده و نشیمنگاه فنر با عمق و روابط ویژگیهای یکنواخت.
چگونگی عملکرد پرسکاری با قالب پیشرونده
قالب پیشرونده نوار مواد را از طریق چندین ایستگاه تغذیه میکند. عملیات برش، سوراخکاری، خمکاری، فرمدهی، کشش یا سایر عملیات به ترتیب چیده شدهاند در حالی که نوار تحت هدایت کنترلشده و راهنمایی حامل باقی میماند.

طرحبندی نوار و برنامهریزی ایستگاه
طرحبندی نوار تعیین میکند که چگونه مواد از داخل قالب حرکت میکنند، چگونه ویژگیها در ایستگاهها توزیع میشوند و چگونه از مواد موجود به صورت کارآمد استفاده میشود. توالی ایستگاهها، طراحی حامل، بهرهوری مواد، هدایت پایلوت و زمانبندی ویژگیها قبل از آزادسازی ابزار بررسی میشوند.
چرا طراحی ابزار مهم استچرا طراحی ابزار مهم است
توالی ایستگاهها، حامل نوار، هدایت پایلوت، فاصله پانچ، جریان مواد، پشتیبانی نوار و انتقال قطعه تعیین میکنند که آیا یک قطعه به صورت تکرارپذیر اجرا میشود یا خیر. کارگاه ابزار داخلی Balford قالبهای پیشرونده را به صورت داخلی طراحی میکند و با تامینکنندگان ثابت فولاد ابزار و شرکای پوشش TD/PVD همکاری میکند.
رزوهزنی درون قالبی برای تشکیل یکپارچه رزوه
رزوهزنی درون قالبی رزوهها را مستقیماً داخل ابزار در حالی که نوار نمایهگذاری میشود تشکیل میدهد. این روش عملیات رزوهزنی جداگانه در پاییندست را حذف میکند و رزوههایی را ارائه میدهد که هممرکز با سوراخ سوراخشده هستند و تحمل موقعیتی واقعی را حفظ میکنند - عملیات ثانویه کمتر، دستکاری کمتر و ارسال مستندات تمیزتر.
انتخاب ابزار پرسکاری مناسب
چهار روش ساخت قالب برای حل مشکلات مختلف تولیدی - هیچکدام بهصورت جهانی "بهتر" نیست. مقایسه زیر راهنمای مهندسی است، نه یک قانون مطلق.
قالب پیشرونده
قالب چند ایستگاهی با تغذیه نوار برای قطعات تکراری با عملیات یکپارچه.
قالب مرکب
چندین عملیات برش در یک ضربه پرس در یک ایستگاه - مناسب برای قطعات تخت با عملیات غالب برش.
قالب انتقالی
قطعات بهصورت جداگانه بین ایستگاههای اختصاصی حرکت میکنند - زمانی مفید است که هندسه یا عمق فرمدهی استفاده از قالب پیشرونده با تغذیه نوار را کمتر عملی کند.
قالب تکعملیاتی متداول
هندسه سادهتر، پیچیدگی کمتر قالب یا نیازمندیهای خاص پروژه.
| نوع قالب | بهترین تطابق | نقاط قوت معمول | محدودیت اصلی |
|---|---|---|---|
| قالب پیشرونده | قطعات با حجم بالا با تغذیه نوار و چندین ایستگاه | عملیات یکپارچه و قابلیت تکرار | نیاز به قالب اختصاصی و چیدمان نوار |
| قالب مرکب | چندین عملیات در یک ضربه پرس | قالب فشرده و کاهش نیاز به تنظیم مجدد | برای هر قطعه چند مرحلهای یا سهبعدی ایدهآل نیست |
| قالب انتقالی | قطعات بزرگتر/عمیقتر که نیاز به ایستگاههای جداگانه دارند | فرمدهی چند مرحلهای انعطافپذیر | سیستم انتقال پیچیدهتر |
| قالب متداول/تکعملیاتی | قطعات با حجم کمتر یا سادهتر | پیچیدگی کمتر قالب اولیه | نیاز به جابجایی بیشتر و عملیات جداگانه |
انتخاب روش مناسب قالبسازی به هندسه قطعه، حجم سالانه، ماده، سرمایهگذاری قالب، توالی عملیات و پردازش ثانویه بستگی دارد - نه یک آستانه حجمی ثابت. روشهای مختلف قالبسازی مشکلات مختلف تولیدی را حل میکنند؛ هیچکدام بهصورت جهانی "بهتر" نیست.
مواد مورد استفاده در مهرزنی پیشرونده
گرید مواد، حالت عملیات حرارتی، ضخامت و وضعیت سطح بر روی طرح نوار، فاصله ابزار و توالی شکلدهی تأثیر میگذارند.
فولاد کربنی
متداول برای براکتها، واشرها، صفحات قفل و قطعات ساختاری.
فولاد فنری
برای قطعات عملکردی و شیمها که سختی و حالت عملیات حرارتی کنترل شدهای نیاز دارند.
فولاد ضدزنگ
قطعات مقاوم در برابر خوردگی با کنترل سختکاری و تشکیل براده.
آلومینیوم
قطعات سبکوزن که آلیاژ و حالت عملیات حرارتی بر رفتار شکلدهی تأثیر میگذارند.
مس
ترمینالهای رسانا و قطعات با وضعیت سطح کنترل شده.
برنج
گزینه مناسب برای قطعات رسانا یا قطعاتی که ظاهر آنها حائز اهمیت است.
آلیاژهای خاص
مواد انتخاب شده بر اساس نقشه قبل از ساخت ابزار بررسی میشوند.
تمامی مواد
گرید، حالت عملیات حرارتی، ضخامت و وضعیت سطح بر مسیر ساخت ابزار تأثیر میگذارند.
کاربردهای مهرزنی پیشرونده
جایی که قطعات مهرزنی پیشرونده در برنامههای تولیدی ما استفاده میشوند.
قطعات خودرویی
صفحات قفل، براکتها، قطعات سنسور و قطعات شکلداده شده برای مونتاژ خودرو.
قطعات سنسور
قطعات عملکردی کوچک که موقعیت ویژگی و تکرارپذیری عملکرد را تعیین میکنند.
قطعات سولنوئید / شیر
قطعات شیر شکلداده شده و قطعات مرتبط با فنر برای سیستمهای مایع یا مغناطیسی.
قطعات الکتریکی
ترمینالها، کلیپسها و قطعات رسانا با هندسه و وضعیت سطح کنترل شده.
قطعات صنعتی
براکتها، راهنماها و سختافزارها مطابق نقشههای مشخص ساخته میشوند.
واشرها و شیمها
قطعات تخت با دقت بالا و تلرانسهای کنترل شده در مواد مختلف.
چگونگی کنترل کیفیت در مهرزنی پیشرونده
کیفیت قبل از برش فولاد برنامهریزی میشود - ابزارسازی، تغذیه، بازرسی و کنترل مواد به عنوان یک سیستم واحد در نظر گرفته میشوند.
تایید مواد
گرید مواد، ضخامت و شرایط قبل از تولید مطابق با مشخصات تایید شده بررسی میشوند.
بازرسی در حین فرآیند
کنترلهای قطعه اول و بازرسیهای حین فرآیند ابعاد حیاتی و موقعیت ویژگیها را مطابق با برنامه کنترل پوشش میدهند.
نظارت بر ابزار/ماشین
وضعیت ابزار، تغذیه، تنظیمات و پایداری فرآیند برای حفظ تکرارپذیری در طول عمر برنامه نظارت میشوند.
بازرسی نهایی ابعادی
کنترلهای نهایی الزامات نقشه را تایید میکنند؛ FAI و مستندات خاص مشتری (مانند عناصر PPAP، IMDS، سوابق مرتبط با RoHS) در صورت نیاز پروژه قابل بحث هستند.
از نقشه تا ابزارسازی پیشرونده
Balford دارای کارگاه ابزارسازی داخلی است که تمام مراحل ساخت قالب را مدیریت میکند. از زمان سفارش تا تحویل نمونه، هر مرحله از تولید به دقت نظارت میشود.
بررسی نقشه
مواد، تلرانسها، جهتگیری قطعه، ویژگیهای حیاتی، حجم سالانه و عملیات بعدی.
طرحریزی نوار و برنامهریزی فرآیند
طراحی حامل، توالی ایستگاهها، بهرهوری مواد و زمانبندی ویژگیها قبل از انتشار ابزار تعریف میشوند.
طراحی قالب پیشرونده
معماری قالب بر اساس توالی فرمدهی، راهنمایی، فاصله و نقاط بازرسی ساخته میشود.
ساخت ابزار و اعتبارسنجی نمونه
نمونهها اجرا میشوند، ابعاد حیاتی تایید میشوند و فرآیند قبل از انتشار تولید تنظیم میشود.
رونمایی تولید
ابزار تأیید شده و کنترلهای تولید برای خروجی تکراری منتشر شد.
مطالعات موردی انتخاب شده از مهرزنی پیشرونده
قطعات واقعی، مواد واقعی، الزامات تولید واقعی — پروژههایی که در آنها پروفیلهای مهرزنی شده، هندسه فرمیافته و روابط ویژگیها در توالیهای کنترلشده ابزار تولید شدند.

صفحه قفل مهره محور دنده و پینیون
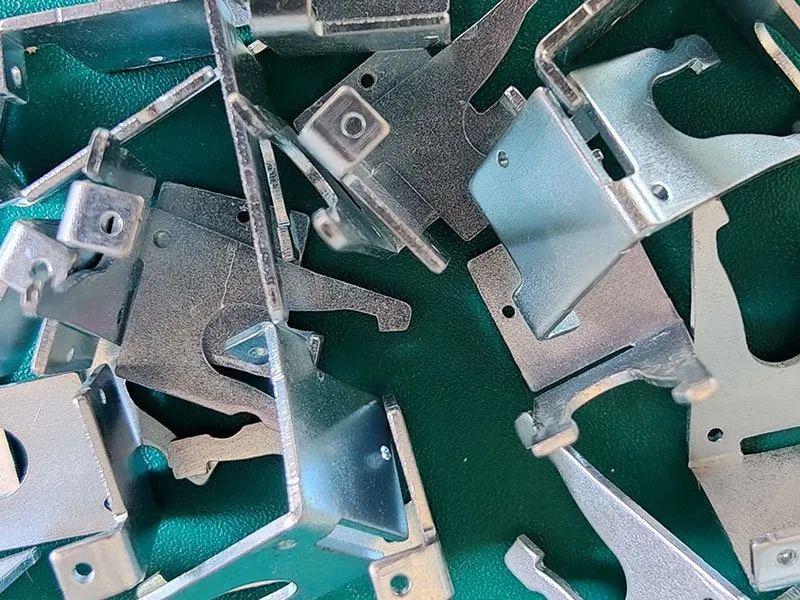
براکت فلزی مهرزنی شده

واشر مهره استیل ضدزنگ
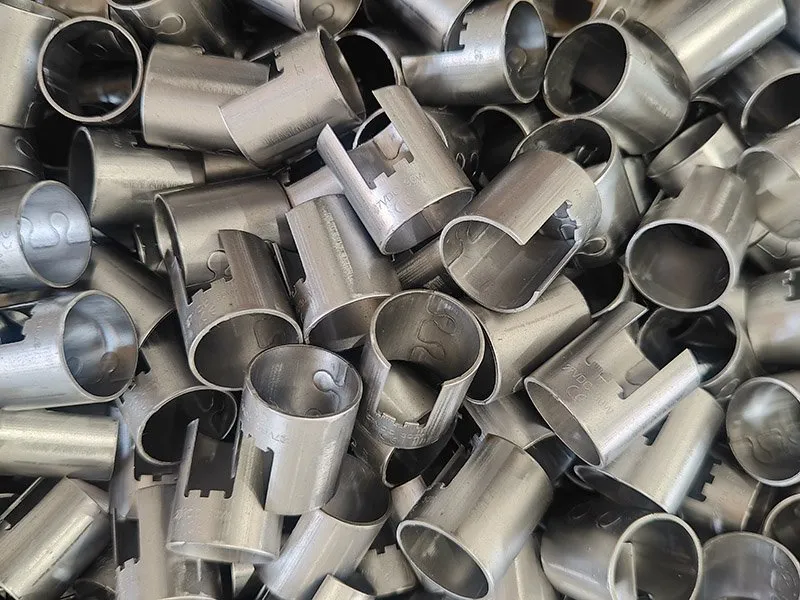
فرول شیاردار فولاد کربنی
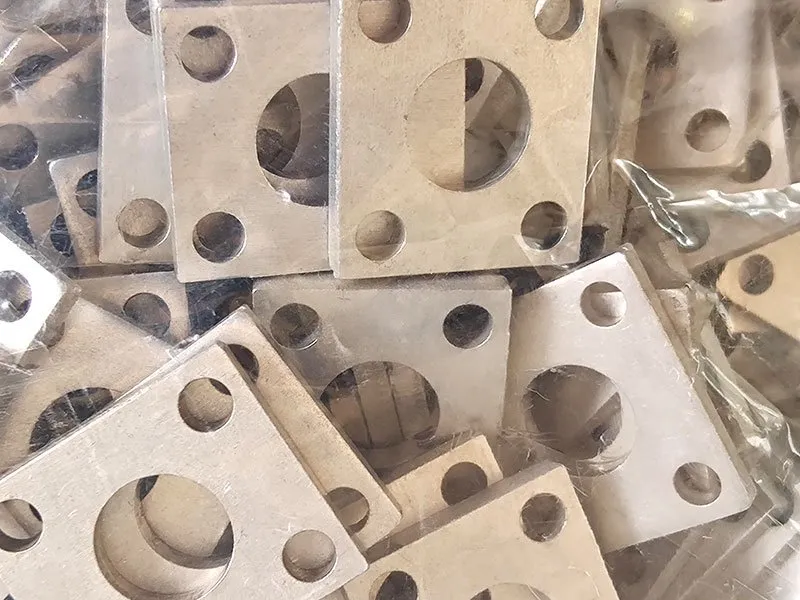
حلقه D با صفحه پشتیبان
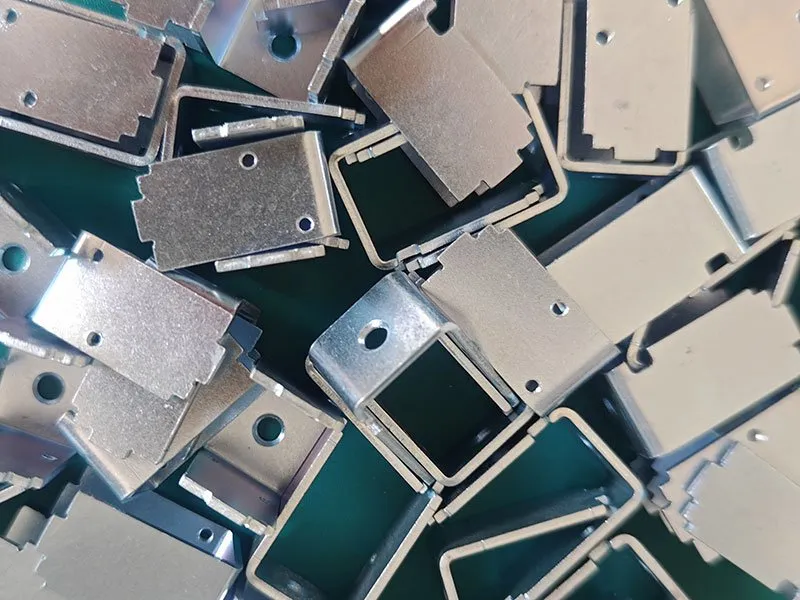
قاب فلزی برای سولنوئیدهای قاب باز
موضوعات مهندسی پرس پیشرونده
منابع فنی پشتیبانی در مورد عملیات درون قالب و فرمدهی پیشرفته.
رزوهزنی درون قالب
رزوههایی که مستقیماً داخل ابزار تشکیل میشوند - هممرکز با سوراخ ایجاد شده، با عملیات ثانویه کمتر.
رسم عمیق میکرو
ابزار پیشرونده تولید قطعات میکرو سهبعدی تکرارپذیر از فویل فلزی نازک.
پرس چهار اسلایدی و چند اسلایدی
پانچ جانبی و فرمدهی چند جهته در توالیهای پیشرونده.
برش چرخشی درون قالب
برش چرخشی یکپارچه در توالی پیشرونده.
داخل خط قالب پیشرونده
یک محفظه مربعی کوچک در حال تولید در قالب پیشرونده. برای نسخه رزوهدار، مشاهده کنید رزوهزنی درون قالبی.
راهنمای مهندسی قالب پیشرونده
قالب پیشرونده هم یک تصمیم تولیدی است و هم یک تصمیم فنی: این روش برای حجمهای بالاتر از یک آستانه، ارزانترین راه برای هر قطعه است و برای حجمهای پایینتر، پرهزینهترین اشتباه. اینها فصلهایی هستند که قبل از ارائه پیشفاکتور بررسی میکنیم.
فصل 1 - زمانی که قالب پیشرونده به صرفه است
هزینه قالب یکبار پرداخت میشود و هزینه هر قطعه هر بار. برای حجمهای کمتر از حدود 100,000 قطعه در سال، هزینه استهلاک قالب معمولاً از قالب سادهتر، پرس انتقالی یا قالب نرم بیشتر میشود؛ برای حجمهای بالاتر از چند صد هزار قطعه در سال، قالب پیشرونده با اختلاف زیاد برنده میشود، زیرا عملیات دستی، ثانویه و نیروی کار همه در قالب حذف میشوند. پاسخ صادقانه به اندازه حجم تولید به هندسه قطعه بستگی دارد: یک قطعه تخت کوچک با سوراخهای پانچ شده استهلاک بهتری نسبت به یک قطعه عمیق که نیاز به مراحل فرمدهی دارد، خواهد داشت. مقایسه کنید روشهای پرس انتقالی و قالب پیشرونده قبل از ثابت کردن فرض حجم تولید.
فصل 2 - نوار و نحوه چیدمان ایستگاهها
طرح نوار جایی است که قطعه برای تولید طراحی میشود. یک محفظه معمولی مراحل برش → پانچ → کشش → کشش مجدد → فرمدهی → تریم را طی میکند، با رزوهزنی درون قالبی که در آن میتوان رزوه را داخل قالب به جای عملیات دوم تولید کرد. عرض نوار، فاصله، طراحی حامل و تعداد ایستگاهها میزان استفاده از مواد را تعیین میکنند، و مواد معمولاً بزرگترین بخش هزینه هر قطعه هستند - به همین دلیل ما طرح را قبل از ساخت قالب برای تأیید به مشتری ارائه میدهیم.
فصل 3 - پرس و تن
پرسهای ما از 25 تن تا 350 تن هستند. تن از محیط برش، مقاومت برشی مواد و ضخامت، به علاوه بار فرمدهی مراحل کشش محاسبه میشود؛ سپس پرس با حاشیه انتخاب میشود، زیرا قالبی که با 90% ظرفیت پرس کار میکند، قالبی است که در حالت گرم تحمل ابعادی را حفظ نمیکند.
فصل 4 - عمر قالب، نگهداری و هزینه آن
قالب پیشرونده یک برنامه نگهداری با قیمت است. پانچها، راهنماها و شعاعهای کشش به صورت قابل پیشبینی فرسوده میشوند، و هزینه مالکیت فاصله تیز کردن ضرب در تعداد سالهایی است که برنامه اجرا میشود. ما این مدل را در عمر قالب پیشرونده و هزینه نگهداریپوشش میدهیم. گفتگوی پیشفاکتور زمانی آسانتر است که مشتری طول برنامه مورد انتظار را به جای فقط حجم سالانه بیان کند.
فصل 5 - تلرانسهای ارزش ذکر کردن
بیشتر نقشههای قطعات پرس شده نیازی به تلرانس ندارند؛ چند ویژگی نیاز دارند. موقعیت سوراخ پانچ شده نسبت به فرم، هممرکزی سوراخ کشیده شده نسبت به قطر خارجی، ارتفاع براده روی سطح اتصال، و تخت بودن سطح آببندی مواردی هستند که تعیین میکنند قطعه مونتاژ میشود یا نه. بقیه موارد تلرانس عمومی هستند. مشاهده کنید خواندن نقشه پرس برای نحوه تفسیر این مشخصات.
فصل 6 - عملیات ثانویه
آبکاری، پاسیویشن، الکتروپولیشینگ، فسفاتهکاری و رنگآمیزی فرآیندهای برونسپاری شده برای ما هستند و به همین صورت در پیشفاکتور ذکر میشوند. این موارد باید قبل از طراحی قالب در مسیر تولید قرار گیرند، زیرا قطعهای که قرار است آبکاری شود نیاز به میزان براده متفاوتی نسبت به قطعهای که فقط برادهبرداری میشود دارد.
فصل 7 - چه چیزی ارسال کنید
- نقشه قطعه با تلرانسهای مهم مشخص شده.
- حجم سالانه، اندازه دسته و طول دوره تولید مورد انتظار.
- جنس و ضخامت مواد، یا عملکرد مورد نیاز قطعه.
- محل اتصال و نحوه قرارگیری قطعه در مجموعه.
- پرداخت سطح و هرگونه نیاز به پوشش یا تمیزکاری.
سوالات متداول درباره مهرزنی پیشرونده
پاسخهای مستقیم برای تیمهای خرید و مهندسی — بر اساس قابلیتهای واقعی ابزارسازی و تولید ما.
در مهرزنی پیشرونده، نوار مواد به حامل متصل میماند و در ایستگاههای متعدد پیشروی میکند. در مهرزنی انتقالی، قطعات کار به صورت جداگانه بین قالبهای مختلف جابجا میشوند — این روش زمانی مفید است که هندسه قطعه یا عمق فرمدهی، استفاده از ابزار پیشرونده با نوار مواد را غیرعملی کند.
قالب مرکب چندین عملیات برش را در یک ضربه پرس و در یک ایستگاه انجام میدهد. این روش برای قطعات تخت مانند واشرها و دیسکها با ویژگیهای مرتبط که نیاز به فرمدهی چند ایستگاهی ندارند، انتخاب مناسبی است.
زمانی که قطعه نیاز به عملیات متعدد در تولید تکراری دارد و مواد میتوانند در طول توالی ابزار به نوار حامل متصل بمانند، مهرزنی پیشرونده را در نظر بگیرید. حجم تولید تکراری، تعداد عملیات، بهرهوری مواد و تغذیه خودکار همگی در این مقایسه مؤثرند.
بله، ابزار پیشرونده میتواند عملیات کشش یا فرمدهی را برای هندسههای مناسب ادغام کند، مشروط بر اینکه جنس مواد و طراحی قطعه از توالی مورد نیاز پشتیبانی کنند. کشش عمیق همچنین به عنوان یک فرآیند مستقل در مواردی که هندسه قطعه نیاز دارد اجرا میشود — مشاهده کنید قابلیت کشش عمیق.
رزوهزنی درون قالبی میتواند در مواردی که طراحی قطعه و ابزار از تشکیل رزوه در توالی پیشرونده پشتیبانی میکنند، ادغام شود — رزوههای تشکیل شده در قالب هممرکز با سوراخ سوراخکاری شده هستند و نیاز به پردازش بعدی را کاهش میدهند.
فولاد کربنی، فولاد فنری، فولاد ضدزنگ، آلومینیوم، مس، برنج و برخی آلیاژهای خاص همگی گزینههای عملی هستند که بستگی به گرید، عملیات حرارتی، ضخامت و نیازمندیهای ویژگیهای قطعه دارند. مشخصات مواد قبل از ساخت ابزار تأیید میشود.
هزینه استاندارد معناداری وجود ندارد زیرا قیمت ابزار به تعداد ایستگاهها، هندسه قطعه، جنس مواد، تلرانسها، عملیات ادغام شده و حجم تولید مورد انتظار بستگی دارد. بالفورد بر اساس نقشه واقعی و نیازمندیهای تولید، قیمتگذاری میکند.
حجم سالانه باید در برابر هزینه قالبسازی، نیازهای چرخه و هندسه قطعه ارزیابی شود - هیچ آستانه ثابتی وجود ندارد. سرمایهگذاری در قالبسازی زمانی توجیه میشود که قطعه به صورت مکرر در حجم کافی تولید شود و چندین عملیات بتوانند در فرآیند نوار ترکیب شوند.
ارسال نقشه 2D، مدل 3D در صورت موجود بودن، گرید مواد، ضخامت، حجم سالانه، تلرانسهای بحرانی، پرداخت سطح و هرگونه عملیات ثانویه. تیم مهندسی مسیر قالبسازی را قبل از پیشفاکتور بررسی میکند.
بررسی پروژه محرمانه
ما با شرکای خود قرارداد عدم افشا (NDA) امضا میکنیم تا محرمانگی نقشههای مشتری، مواد و نمونههای اولیه به شدت حفظ شود.
نقشه خود را برای ما ارسال کنید
برای بررسی سریعتر، ارسال کنید: آخرین نقشه 2D یا مدل 3D، گرید مواد، ضخامت، حجم سالانه، تلرانسهای بحرانی و پرداخت سطح. تیم مهندسی مسیر قالبسازی را قبل از پیشفاکتور بررسی میکند.
تواناییها و منابع مرتبط
مهرزنی پیشرونده به خوشه کامل مهرزنی، مواد، کاربردها، شبکه تامینکنندگان و منابع کیفیت متصل میشود.
مرتبط: آیرونینگ در کشش عمیق — نحوه نگهداری قطر داخلی و خارجی توسط دیواره نازک شده · آیرونینگ به جای تراشکاری · آیرونینگ برای محفظههای سوپاپ سولنوئید (DT4E, DC04) · تلرانسهای آیرونینگ و پرداخت سطح
قابلیت تولید مرتبط: ساخت سفارشی قطعات فلزی, ساخت دقیق قطعات فلزی, طراحی و ساخت قالب پیشرونده یا پرس انتقالی — همه از روی یک نقشه قبل از قیمتدهی بررسی میشوند.
هر قطعه با تیراژ بالا لزوما مناسب قالب پیشرونده نیست — کششهای عمیقتر و دیوارههای سنگینتر اغلب با ابزارسازی پرس انتقالیبهتر کار میکنند. مشخصات پرسهای این فرآیند شامل ظرفیت و حداکثر قطر کشش در لیست ماشینآلات و تجهیزاتآمده است.
در انتخاب بین روشها مرددید؟ مقایسه کشش عمیق در مقابل پرس پیشروندهرا ببینید.
قالبسازی پیشرفته فقط برای تیراژهای بالای حدود ۵۰٬۰۰۰ عدد مقرون به صرفه است - برای مقادیر کمتر، قالبسازی تک مرحلهای برای نمونهسازی و تولید کوتاهمدت معمولاً گزینه اقتصادیتری محسوب میشود.