
زمان مناسب برای مهرهزنی دقیق
زمانی از مهرهزنی دقیق استفاده کنید که موقعیت ویژگیها، وضعیت لبه، صافی یا هندسه فرمشده مستقیماً بر عملکرد قطعه تأثیر میگذارد.
موقعیت دقیق ویژگیها
برای سوراخها، پروفیلها و جزئیات فرمشده که روابط دیتوم اهمیت دارند.
لبه عملکردی
برای قطعاتی که جهت براده یا لبه برش صاف بر مونتاژ تأثیر میگذارد.
تولید تکرارپذیر
برای برنامههای پایدار که ابزارهای اختصاصی از خروجی یکنواخت پشتیبانی میکنند.
تختشدگی و فرم
برای قطعاتی که اعوجاج یا هندسه محلی بر عملکرد تأثیر میگذارد.
آنچه با مهرهزنی دقیق تولید میکنیم
خانوادههای قطعات واقعی تولید شده از طریق برنامههای مهرهزنی دقیق ما - هر کدام به صفحه کاربرد مربوطه پیوند دارند.
شیمها
شیمهای دقیق برش خورده از فولاد فنری یا کربنی با پروفایل کنترل شده، تختشدگی و جهت برادهبرداری.
واشرها
واشرهای تخت، دقیق و با اشکال خاص با تلرانسهای کنترل شده در مواد مختلف.
نگهدارندهها
نگهدارندههای فرم داده شده و نشیمنگاههای فنری با عمق و روابط ویژگیهای یکنواخت.
ترمینالها
ترمینالها و کنتاکتهای رسانا با مواد، هندسه و وضعیت سطح کنترل شده.
براکتها
براکتهای مهرهزنی شده با موقعیتهای سوراخ تکرارپذیر برای مونتاژ قابل اعتماد.
قطعات سنسور
قطعات کوچک عملکردی برای مجموعههای سنسور که محل ویژگیها عملکرد را هدایت میکند.
گزینههای فرآیند مهرهزنی دقیق
فرآیند صحیح نیازهای عملکردی، کیفیت لبه، سرمایهگذاری ابزار و حجم تولید را متعادل میکند.
مهرهزنی پیشرونده
ایستگاههای پیشرونده میتوانند عملیات برش و فرمدهی مرتبط را ترکیب کنند در حالی که کنترل نوار حفظ میشود.
بهترین گزینه برای- تولید تکرارشونده با چندین ویژگی مرتبط
- مشخصات مواد پایدار
برش دقیق
برش دقیق با استفاده از پشتیبانی کنترل شده مواد و شرایط ابزار، نسبت بالایی از لبه صاف را در قطعات مناسب تولید میکند.
بهترین گزینه برای- قطعاتی که نیاز به نسبت بالایی از لبه صاف دارند
- کاهش ماشینکاری لبه در مراحل بعدی در صورت پشتیبانی هندسه و حجم
ضرب سکه و کالیبراسیون
فشار موضعی میتواند ضخامت، صافی، شعاعها یا جزئیات عملکردی را اصلاح کند، با در نظر گرفتن جریان مواد، بار ابزار و اندازهگیری ابعادی.
بهترین گزینه برای- هندسه موضعی، صافی، ضخامت یا جزئیات عملکردی
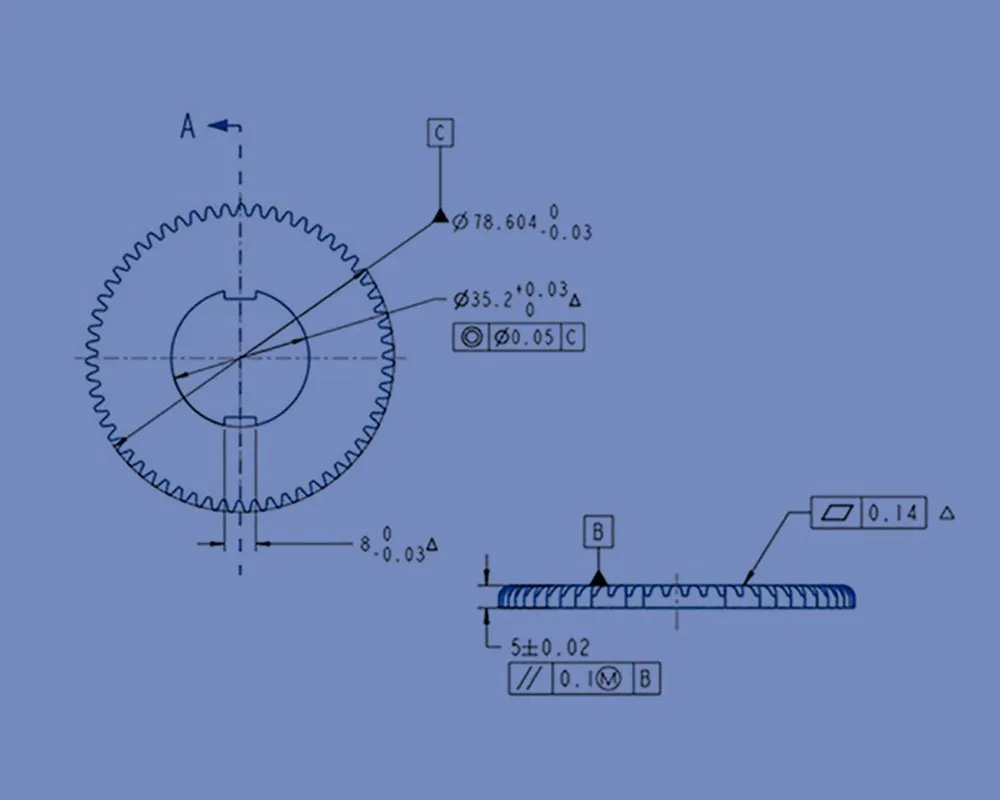
دقت با انتخاب صحیح مبناها آغاز میشود
نقشههای دقیق به تنهایی به فرآیندهای قابلیتدار تبدیل نمیشوند. ابزار، مواد، مبناها و برنامه اندازهگیری باید از الزامات پشتیبانی کنند. بالفورد قبلاً دقت کار در محدوده IT7 تا IT9 را برای ویژگیهای مناسب توصیف کرده است - این به عنوان یک وعده کلی برای هر بعد اعمال نمیشود. قابلیت واقعی به مواد، ضخامت، نوع ویژگی، مسیر ابزار، استراتژی مبنا و روش اندازهگیری بستگی دارد و در طول بررسی پروژه و نمونهگیری تأیید میشود.
چگونه تصمیم میگیریم که آیا مهرهزنی دقیق مسیر درستی است
این تصمیم بر اساس نقشه خاص است - موقعیت ویژگی، شرایط لبه، ثبات، جزئیات فرمدهی شده و اندازه قطعه با هم ارزیابی میشوند.
| نیاز | پاسخ مهرهزنی دقیق | جایگزین برای مقایسه | نقطه تصمیم |
|---|---|---|---|
| تکرار موقعیت ویژگی | ابزار اختصاصی سوراخها، لبهها و ویژگیهای فرمدهی شده مرتبط را تعیین میکند | ماشینکاری CNC یا مونتاژ ساخته شده | حجم، استراتژی مبنا و تلرانس تجمعی |
| لبه برش عملکردی | برش دقیق یا برش کنترل شده ممکن است شرایط لبه را بهبود بخشد | برش به همراه ماشینکاری یا سنگزنی | منطقه صاف مورد نیاز، محدودیت براده و مواد |
| ثبات بالای قطعه | نوار کنترل شده، راهنمایی ابزار و بررسیهای درون فرآیندی از تولید تکرارپذیر پشتیبانی میکنند | ساخت دستی | تعداد، تناوب تغییر و اقتصاد ابزارسازی |
| جزئیات فرمدهی پیچیده | ضرب سکه، برجستهکاری یا فرمدهی مرحلهای میتوانند ویژگی را ادغام کنند | ماشینکاری یا مونتاژ ثانویه | کرنش ماده، دسترسی ابزار و بازرسی |
| قطعه نازک یا فشرده | ابزار دقیق میتواند ویژگیهای کوچک مرتبط را ترکیب کند | حکاکی نوری، برش لیزری یا ماشینکاری | ماده، کیفیت لبه، تغییر شکل و مقیاس تولید |
اینها همان عواملی هستند که هنگام ارزیابی نقشه برای ابزارسازی، بازرسی و تولید بررسی میکنیم.
چه عواملی دقت و کیفیت لبه را هدایت میکنند
دقت به ابزار، ماده، مبناها و برنامه اندازهگیری بستگی دارد - نه فقط بازرسی.
استراتژی مبنا و تلرانس
مبناهای عملکردی باید نشان دهند که قطعه چگونه در مونتاژ قرار میگیرد. موقعیت، پروفیل، تختبودن و ابعاد فرمدهی شده در برابر آن مبناها بررسی میشوند تا گیجها و گزارشهای بازرسی عملکرد واقعی قطعه را توصیف کنند.
هدایت و فاصله ابزار
رابطه پانچ به قالب بر براده، وضعیت لبه، پایداری ابعادی و سایش ابزار تأثیر میگذارد. فاصله برای ماده و ویژگی مشخصشده انتخاب میشود، در حالی که هدایت قالب و نگهداری این رابطه را در تولید تکرارشونده حفظ میکنند.
تختبودن و اعوجاج
نیروی برش، تنش باقیمانده، ضرب سکه، فرمدهی و خروج قطعه میتوانند بر تختبودن تأثیر بگذارند. مهار، کنترل فشار، کالیبراسیون و جابجایی ممکن است در جایی که یک رابط تخت حیاتی است ارزیابی شوند.
اندازهگیری و قابلیت
تجهیزات بازرسی بر اساس ویژگی خاص و تلرانس مورد تأیید انتخاب میشوند. گزارشهای نمونه اولیه، ارسال نمونهها، گیجگذاری ویژگیها و بررسیهای درون فرآیندی همگی در دسترس هستند - برای ابعاد بحرانی توافقشده، انتظارات قابلیت از ابتدا تعریف میشوند.
مواد، پرداختها و عملیات ثانویه
قطعات دقیق اغلب پس از پرسکاری، آبکاری، عملیات حرارتی یا مونتاژ میشوند - این مراحل بعدی از همان روز اول در پشته تلرانس و برنامه پرداخت سطح لحاظ میشوند.
فولادهای کربنی و فنری
متداول برای کلیپس، واشرها، شیمها و قطعات عملکردی. سختی، عملیات حرارتی و پوششها میتوانند بر صافی یا تغییر ابعاد تأثیر بگذارند — در طراحی قالب و فرآیند برنامهریزی شده است.
فولادهای ضدزنگ
انتخاب شده برای مقاومت در برابر خوردگی و استحکام. سختکاری، تشکیل براده، سایش ابزار و محافظت سطحی همگی در طراحی قالب و عملیات ثانویه نیاز به توجه دارند.
مس و آلیاژهای مس
مناسب برای کاربردهای رسانا یا فنری. جهت دانهها، نیازهای آبکاری، تمیزی و حملونقل بر عملکرد نهایی تأثیر میگذارند — قبل از قفل کردن فرآیند بررسی میشود.
آلیاژهای آلومینیوم
استفاده میشود در جایی که جرم کم و مقاومت در برابر خوردگی مهم است. حالت ماده تأثیر مستقیمی بر تغییر شکل، ویژگیهای براده و برگشت فنری دارد — وضعیت ماده قبل از قالبسازی تأیید میشود.
برنج
گزینهای فرمپذیر برای قطعات پرسی دقیق. جهت دانهها، محافظت سطحی و هزینه مواد در حین پیشفاکتور و پردازش به دقت مدیریت میشوند.
آبکاری، پوشش و مونتاژ
ضخامت نهایی، ماسکگذاری، نگرانیهای تردی هیدروژنی، ویژگیهای پرسفیت و قطعات جفتشونده همگی قبل از آزادسازی فرآیند تولید بررسی میشوند.
کاربردهای قطعات پرسی دقیق
جایی که اجزای پرسی دقیق در برنامههای تولیدی ما استفاده میشوند.
قطعات خودرویی و سنسورها
شیمها، نگهدارندهها، واشرها، محفظهها و قطعات عملکردی که به رابطهای تکرارپذیر و تولید کنترلشده وابسته هستند.
قطعات الکتریکی و الکترونیکی
ترمینالها، محافظها، قطعات رسانا و سختافزار فشرده که نیاز به کنترل مواد، هندسه و وضعیت سطح دارند.
تجهیزات صنعتی
قطعات قفلی، راهنماها، براکتها، اجزای سایشی و سختافزار مونتاژ ساخته شده بر اساس نقشههای خاص.
قطعات تخصصی
قطعات دقیق انتخاب شده که در آن ردیابی مواد، دقت بازرسی، تمیزی و محرمانه بودن توسط پروژه تعریف شده است.
مطالعات موردی پرس دقیق
قطعات واقعی، مواد واقعی، نیازهای تولید واقعی — این مثالها نشان میدهند که چگونه نیازهای نقشه به یک برنامه تولیدی عملی و تکرارپذیر تبدیل میشوند.


مواردی که قبل از ساخت قالب بررسی میکنیم
در مرحله پیشفاکتور، ابعاد عملکردی از تلرانسهای عمومی تفکیک میشوند تا هزینههای ساخت قالب و بازرسی تحت کنترل باشد بدون تأثیر بر عملکرد مونتاژ.
ابعاد عملکردی
ابعادی که واقعاً عملکرد را هدایت میکنند از مواردی که میتوانند تحت تلرانس عمومی قرار گیرند تفکیک میکنیم - این کار هزینههای ساخت قالب و بازرسی را تحت کنترل نگه میدارد بدون تأثیر بر عملکرد مونتاژ.
استراتژی مبنا
نقشه شما از نظر ویژگیهایی که نیاز به مبناهای بهتر، جهتدهی برادهها یا مشخصات پرداخت سطح دارند قبل از ساخت قالب بررسی میشود.
اثرات بعدی
پوششدهی، عملیات حرارتی، موقعیت سوراخ، شعاع و تغییرات تمپر مواد قبل از اصلاح جدید بررسی میشوند - یک تغییر کوچک میتواند بر انتخاب فولاد قالب، هدایت، اندازهگیری یا نشست مونتاژ تأثیر بگذارد.
گردش کار کنترل شده پروژه
از ویژگیهای حیاتی تا تولید تکرارپذیر - یک توالی تعریفشده برای هر برنامه پرسکاری دقیق.
تعریف
ویژگیهای حیاتی، طرح مبنا، متریال، پرداخت، حجم سالانه و عملکرد.
انتخاب
مسیر فرآیند با وزندهی بین روشهای پیشرونده، برش دقیق، سکهزنی و عملیات ثانویه.
توسعه
طرح قالبسازی و روش بازرسی برای ویژگیهای مهم تعیین میشود.
تایید
نمونهها اندازهگیری شده؛ لبهها، سطح، فیت و اقدامات اصلاحی تکمیل میشوند.
راهاندازی
تنظیمات، متریال، نگهداری قالب، بازرسی و اصلاحات کنترل میشوند.
دامنه فرآیند مهرهزنی دقیق
به زبان ساده بیان شده تا بتوانید قبل از ارسال فایل، تناسب را ارزیابی کنید. هر مورد خارج از این دامنه به صورت جداگانه بررسی میشود.
| پارامتر | محدوده کاری بالفورد |
|---|---|
| حداکثر فشار پرس | 350 تن |
| حداکثر قطر کشش عمیق | Ø250 میلیمتر |
| ابزارسازی | قالبهای پیشرونده، انتقالی و تکعملیاتی در کارگاه ابزارسازی خودمان طراحی و ساخته میشوند؛ فقط وایرکات EDM با سرعت پایین برونسپاری میشود. |
| متریالها | فولاد ضدزنگ، فولاد کربنی، آلومینیوم، مس، برنج، آهن خالص الکتریکی و آلیاژهای خاص انتخابشده |
| عملیات ثانویه | تراش و فرز CNC، وایرکات EDM، رزوهزنی در قالب و ثانویه، پخزنی و تمیزکاری کنترلشده |
| عملیات برونسپاری | عملیات حرارتی و پرداخت سطحی تولید، توسط کارخانههای شریک واجد شرایط انجام میشود |
| تجهیزات بازرسی | پروژکتور نوری 2.5 بعدی، اسکنر سه بعدی، دستگاه اندازهگیری زبری سطح، دستگاه سختیسنج راکول، دستگاه تست مهنمک، ارتفاعسنج دیجیتال، میکرومتر و میکرومتر سوراخ، گیجهای Go/No-Go، دستگاه اندازهگیری فلاش و گیج هممرکزی |
| مستندات | بستههای بازرسی قطعه اولیه و PPAP سطح 3 |
تلرانسهای منتشر شده بستگی به جنس ماده، ضخامت و نوع ویژگی دارد — به مرجع تلرانسهای پرسکاری ما مراجعه کنید و با نقشه خود مقایسه نمایید.
سوالات متداول پرسکاری فلزات دقیق
پاسخها بر اساس بررسی نقشه ارائه میشوند، زیرا جنس ماده، هندسه و حجم تولید بر روی قابلیت اجرا تأثیر میگذارند.
بزرگترین پرس ما 350 تن است، با قابلیت کشش عمیق تا قطر 250 میلیمتر. انتخاب پرس بر اساس قطعه انجام میشود: چیدمان نوار، استحکام تسلیم ماده، ضخامت و تعداد ایستگاهها تعیینکننده پرس مورد استفاده هستند.
بله. سطح 3 استاندارد مورد درخواست اکثر مشتریان صنعتی و خودروسازی ماست و به صورت پیشفرض آماده میشود. این بستهها معمولاً شامل فرآیند جریان، برنامه کنترل، PFMEA، نتایج ابعادی، نتایج تست مواد و عملکرد و گواهی ارسال قطعه میشود. الزامات خاص مشتری خود را با ما در میان بگذارید تا تأیید کنیم چه مواردی را میتوانیم امضا کنیم.
بله — قالبهای پیشرونده، انتقالی و تک عملیاتی در کارگاه ابزارسازی داخلی ما طراحی و ساخته میشوند. تراش معمولی و CNC، فرز CNC، EDM سیم متوسط و سریع، رزوهزنی، سوراخکاری، سنگ سطح، جوش سرد و تعمیر ابزار همگی در داخل انجام میشوند؛ فقط EDM سیم کند برونسپاری میشود.
پرسکاری دقیق تأکید بیشتری بر هدایت ابزار، روابط مبنا، وضعیت لبه، تختبودن و اندازهگیری ویژگیهای مؤثر بر عملکرد دارد. بسته به نقشه و حجم تولید، ممکن است از ابزار پیشرونده، برش دقیق، سکهزنی یا کالیبراسیون استفاده کنیم.
ما میتوانیم دقت IT7 تا IT9 را در ویژگیهای مناسب پرسکاری دقیق تحقق بخشیم، اما این یک تلرانس کلی برای همه قطعات نیست. جنس ماده، هندسه، نوع ویژگی، فاصله از مبنا، ابزار و روش اندازهگیری همگی تأثیرگذار هستند. قابلیت اجرا به نقشه بستگی دارد — ما در مرحله پیشفاکتور و نمونهسازی قابلیتهای اجرایی نقشه شما را تأیید میکنیم.
برش دقیق زمانی مناسب است که به درصد بالایی از لبه صاف، تختبودن بهتر یا لبه عملکردی نیاز دارید که در غیر این صورت نیاز به ماشینکاری دارد. هندسه، جنس ماده، ضخامت، حجم و هزینه ابزار همگی در تصمیمگیری مؤثر هستند.
بله، این عملیاتها در صورت درخواست قابل هماهنگی هستند. تأثیرات آنها بر سختی، اعوجاج، ضخامت پوشش، وضعیت سطح و خطر تردی هیدروژنی در فرآیند و برنامه بازرسی در نظر گرفته میشوند.
جهت برادهها توسط جهت سنبه و ماتریس تعیین شده و در نقشه در جایی که بر مونتاژ، آببندی، ایمنی یا ظاهر تأثیر میگذارد، علامتگذاری میشود. جهت مطلوب در برابر چیدمان نوار، خروج قطعه و هر عملیات بعدی بررسی میشود.
یک نقشه دو بعدی کنترلشده، مدل سه بعدی در صورت موجود بودن، جنس و حالت ماده، پرداخت، مقادیر سالانه و دستهای، ابعاد بحرانی، نیازمندیهای لبه یا تختشدگی، مستندات بازرسی و زمینه مونتاژ را ارسال کنید.
نقشه آماده دارید؟
آخرین نسخه اصلاحشده، مشخصات ماده، مقدار، پرداخت و نیازمندیهای عملکردی را ارسال کنید. ما مسیر تولید را بررسی کرده و هرگونه سوال فنی را قبل از پیشفهرست شناسایی میکنیم. میتوانیم قبل از اشتراکگذاری فایلهای پروژه، قرارداد محرمانگی (NDA) امضا کنیم.
تواناییها و منابع مرتبط
پرس دقیق به خوشه کامل پرس، مواد، کاربردها و مطالعات موردی متصل میشود.
مقالات فنی مهرهزنی دقیق
مطالب مرتبط: آهنگری در کشش عمیق — چگونه دیواره نازک شده هم قطر داخلی و هم خارجی را حفظ میکند · آهنگری به جای تراشکاری · آهنگری برای محفظههای شیر سولنوئید (DT4E, DC04) · تلرانسها و پرداخت سطح در آهنگری
قابلیت تولید مرتبط: مهرهزنی فلزی سفارشی، مهرهزنی با قالب پیشرونده یا مهرهزنی کشش عمیق — همه از روی یک نقشه قبل از پیشفاکتور بررسی میشوند.
قالبهای دقیق برای قطعات با تلرانس بسته توسط کارگاه ابزارسازی داخلی بالفورد ساخته میشوند نه یک کارگاه قالبسازی خارجی.
ظرفیت پرس، حداکثر قطر کشش و لیست کامل ماشینآلات در صفحه لیست تجهیزات منتشر شده است.
ظرفیت در یک نگاه: ظرفیت پرس تا 350 تن · حداکثر قطر کشش عمیق Ø250 میلیمتر · لیست کامل ماشینآلات و تجهیزات بازرسی.
قطعاتی که در حال توسعه هستند معمولاً با ابزارهای تک عملیاتی شروع میشوند - مشاهده کنید نمونهسازی و مهر زنی کوتاه مدت.
در مواردی که یک قطعه کشیده شده نیاز به گوشه داخلی کاملاً تیز دارد، دیواره باید عمداً نازک شود به جای برش - مشاهده کنید چگونه اکستروژن با گوشههای تیز در مهر زنی عمیق مشخص و کنترل میشود.
در مواردی که نیاز به دقت از یک محفظه به جای یک قطعه تخت ناشی میشود، مشاهده کنید محفظههای سوپاپ سولنوئیدی و محفظههای سنسور.