متخصص محفظه شیر سولنوئید مغناطیسی
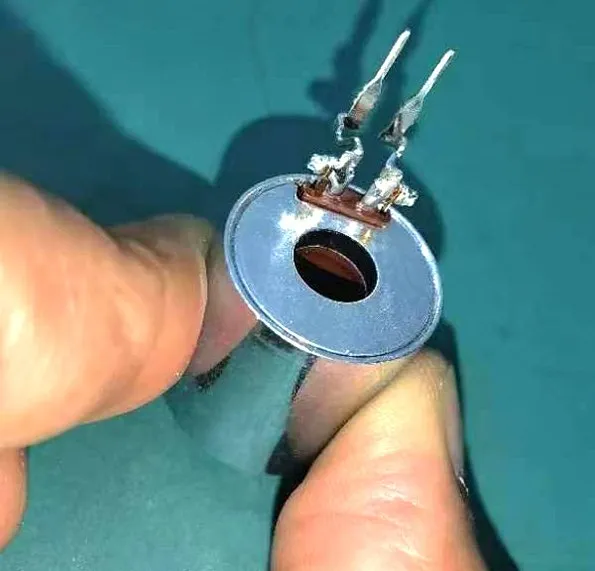
اکثر این محفظهها ابتدا به روش کشش عمیق شکلدهی شده و سپس با پرس نهایی تکمیل میشوند؛ در مواردی که کاهش عمدی ضخامت دیواره مدنظر باشد، این فرآیند تحت عنوان پرس کشش عمیق.
محفظه سولنوئید متخصص
محفظههای دقیق برای شیرهای سولنوئیدی سوئیچینگ و تناسبی. مزیت تامین آهن خالص. دو روش تولید اثبات شده. تخصص در عملیات حرارتی مغناطیسی. ماشینکاری دقیق. آبکاری با کیفیت بالا.
05 · هر مسیری که قیمتدهی میکنیم
هر روشی برای ساخت محفظه سولنوئید
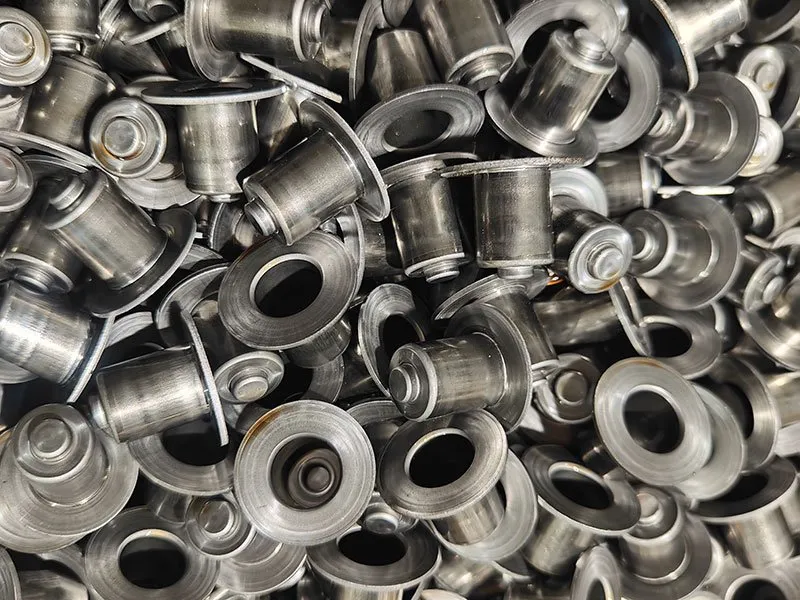
فرآیندهای کشش عمیق، اکستروژن سرد، هدینگ سرد، آهنگری گرم، ریختهگری با تراش کامل، تراشکاری میلگرد و تراشکاری لوله همگی میتوانند یک محفظه سولنوئید کاربردی تولید کنند - اما با هزینه، ضخامت دیواره و عملکرد مغناطیسی متفاوت. بلفورد روش مناسب برای هندسه و حجم شما را پیشنهاد میدهد و مشخص میکند کدام مراحل در کارخانه ما انجام میشود و کدام برونسپاری میگردد.
| روش | نحوه شکلدهی محفظه | مواد اولیه | محل اجرا |
|---|---|---|---|
| کشش عمیق | یک ورق خام به شکل فنجان کشیده میشود؛ سوراخ و کف در همان پرس شکل میگیرند، بنابراین درز طولی وجود ندارد. | ورق آهن خالص یا فولاد 10#، ضخامت 1.0 تا 3.0 میلیمتر | داخلی: پرسهای 25 تا 350 تن، قالبهای کشش ساخته شده در داخل |
| اکستروژن سرد | یک قطعه میلگرد به شکل معکوس به فنجان تبدیل میشود؛ ضخامت دیواره و کف توسط قالب تعیین میشود، نه تراشکاری. | میلگرد آهن خالص یا فولاد 10# | داخلی |
| هدینگ سرد | میلگرد برش داده شده و تحت فشار شکل میگیرد؛ مناسب برای محفظههای کوتاه و ضخیم که کشش به مراحل زیادی نیاز دارد. | میلگرد آهن خالص یا فولاد 10# | داخلی |
| آهنگری گرم | میلگرد گرم شده و آهنگری میشود، سپس ماشینکاری میگردد؛ برای مقاطع سنگین و هندسه درشت استفاده میشود. | میلگرد آهن خالص یا فولاد 10# | آهنگری توسط شریک معتبر، پرداخت نهایی در داخل |
| ریختهگری + تراش کامل | یک قطعه ریختهگری شده از داخل و خارج تراشیده میشود - بدون شکلدهی بدنه. | ریختهگری آهن یا فولاد | ریختهگری از کارخانههای معتبر؛ تمام تراشکاریها در داخل |
| تراشکاری میلگرد | محفظه از میلگرد جامد ماشینکاری میشود؛ قطر خارجی و سوراخ در یک مرحله تولید میشوند، بنابراین هممحوری به راحتی حفظ میشود. | میلگرد فولاد 1215 با قابلیت ماشینکاری بالا | تراشکاری CNC داخلی |
| تراشکاری لوله | لوله بریده و ماشینکاری میشود؛ دیواره پایینی برای فرمدهی وجود ندارد. | لوله فولادی 10# یا لوله آهن خالص | تراشکاری CNC درونکارگاهی |
مواد اولیه و مسیر فرآیند
فرم مواد اولیه تعیینکننده فرآیندهای ممکن است: میلگرد میتواند اکسترود، هد یا فورج شود؛ لوله قابل تراشکاری است اما دیواره پایینی ندارد؛ ورق نقطه شروع کشش عمیق و штампکاری است.
| مواد اولیه | مسیر فرآیند | کاربرد |
|---|---|---|
| میلگرد فولادی 1215 با قابلیت ماشینکاری آسان | تراشکاری CNC | محفظههای تراشخورده بدون دیواره پایینی |
| لوله فولادی 10# | تراشکاری CNC | محفظههای تراشخورده از لوله |
| لوله آهن خالص | تراشکاری CNC | محفظههای تراشخورده با اهمیت پاسخ مغناطیسی |
| ورق آهن خالص | کشش عمیق / штампکاری | محفظههای کشش عمیق و штампشده |
| میلگرد آهن خالص | اکستروژن سرد، هد سرد یا فورج گرم | محفظههای اکسترود، هد یا فورجشده |
| میلگرد فولادی 10# | اکستروژن سرد، هد سرد یا فورج گرم | محفظههای اکسترود، هد یا فورجشده |
مطمئن نیستید قطعه شما به کدام مسیر نیاز دارد؟ نقشه و حجم سالانه را ارسال کنید تا قبل از پیشنهاد قیمت، مسیرها را از نظر هزینه و عملکرد مغناطیسی مقایسه کنیم.
06 · سری استاندارد و محدوده اندازه
سری محفظههای سولنویید که قبلاً تولید کردهایم
این سریها و ابعاد هوزینگ در حال حاضر در خطوط ابزار و پرس ما تولید میشوند - سریهای 37، 45، 54 و 63، هوزینگهای سازگار با HydraForce، هوزینگهای اکسترود سرد، قطعات کلینچ شده نوردی، قطعات کشش عمیق و هوزینگهای کشش عمیق. از این مقادیر به عنوان نقطه شروع برای ضخامت دیواره، ضخامت کف و سوراخ مرکزی استفاده کنید؛ ابعاد سفارشی بر اساس نقشه شما قیمتگذاری میشوند.
| سری | عکس | قطر خارجی | ارتفاع | ضخامت دیواره | ضخامت کف | سوراخ مرکزی |
|---|---|---|---|---|---|---|
| سری 37 | 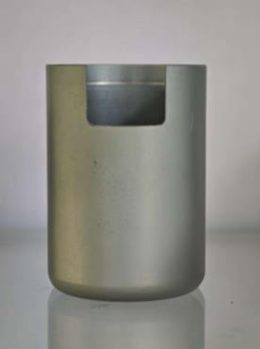 | 37 میلیمتر | 50 میلیمتر | 2 میلیمتر | 4 میلیمتر | 19 میلیمتر |
| سری 37 | 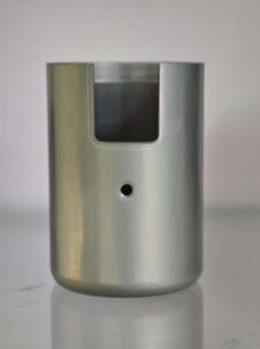 | 37 میلیمتر | 50 میلیمتر | 2 میلیمتر | 4 میلیمتر | 19 میلیمتر |
| سری 37 | 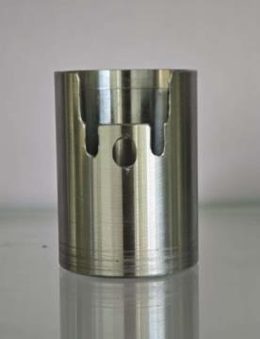 | 37 میلیمتر | 50 میلیمتر | 2 میلیمتر | 4 میلیمتر | 19 میلیمتر |
| سری 37 | 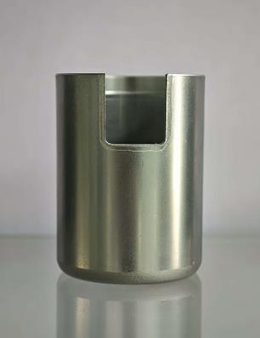 | 37 میلیمتر | 50 میلیمتر | 2 میلیمتر | 4 میلیمتر | 19 میلیمتر |
| سری 45 | 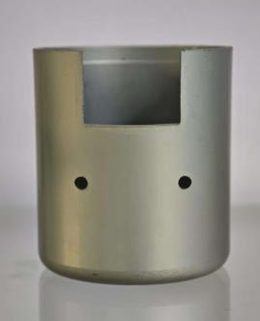 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 45 | 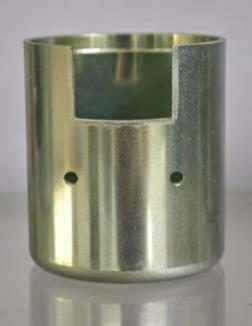 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 45 | 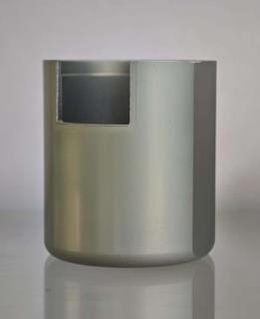 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 45 | 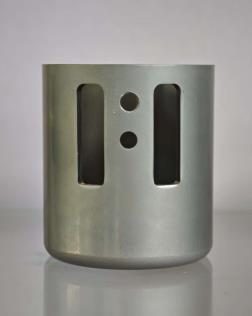 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 45 | 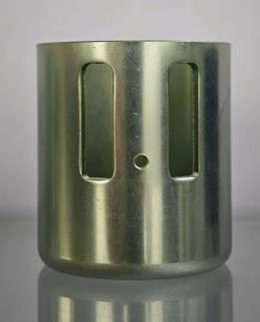 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 45 | 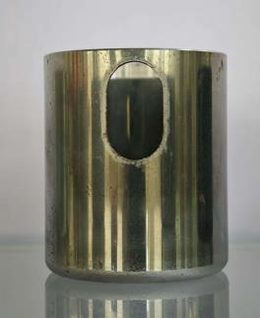 | 45 میلیمتر | 50.5 | 2 میلیمتر | 4 میلیمتر | 23.1 میلیمتر |
| سری 54 | 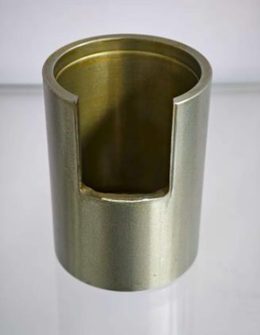 | 54 میلیمتر | — | 3 میلیمتر | — | — |
| سری 63 | 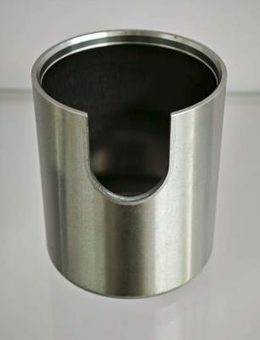 | 63 میلیمتر | 74 میلیمتر | 3 میلیمتر | 6 میلیمتر | 31.6 میلیمتر |
| سری 63 | 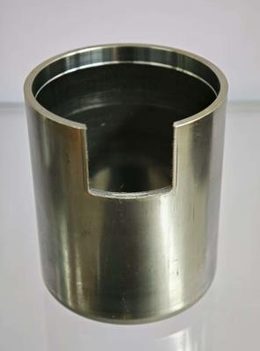 | 63 میلیمتر | 74 میلیمتر | 3 میلیمتر | 6 میلیمتر | 31.6 میلیمتر |
| سری HydraForce | 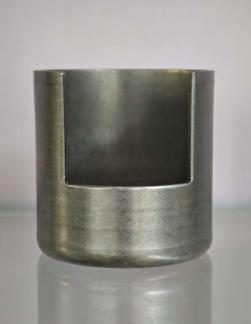 | 46 میلیمتر | 42.5 میلیمتر | 2 میلیمتر | 2 میلیمتر | ندارد |
| سری HydraForce | 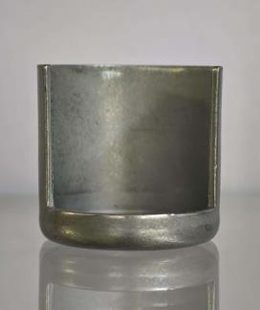 | 36 میلیمتر | 32 میلیمتر | 2 میلیمتر | 2 میلیمتر | ندارد |
| سری اکستروژن سرد | 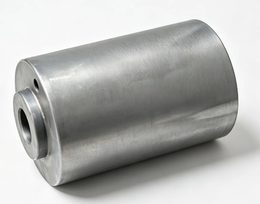 | 37 | 58 میلیمتر | 2.5 میلیمتر | 10 میلیمتر | 10 میلیمتر |
| سری اکستروژن سرد | 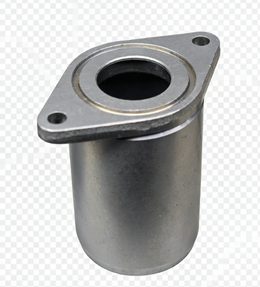 | 32 میلیمتر | 51 میلیمتر | 2 میلیمتر | 4.5 میلیمتر | 16 میلیمتر |
| سری اکستروژن سرد | 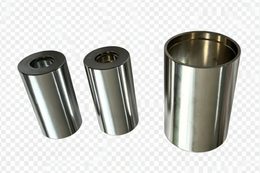 | 24 میلیمتر | 49 میلیمتر | 1.5 | 6 میلیمتر | 9 میلیمتر |
| سری اکستروژن سرد | 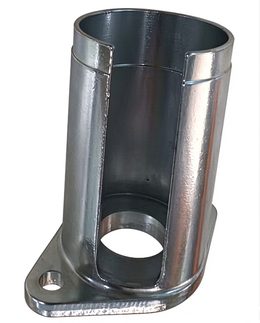 | 33 میلیمتر | 58 میلیمتر | 2 | 5 میلیمتر | 12 میلیمتر |
| رول-کلینچ | 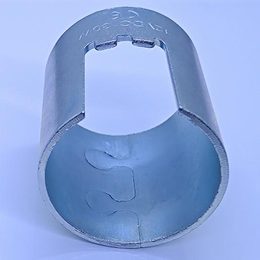 | 45 | 50 | 2 | ندارد | ندارد |
| کشش عمیق | 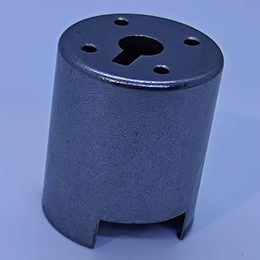 | 27 میلیمتر | 30 میلیمتر | 2 میلیمتر | 2 میلیمتر | 6 میلیمتر |
| کشش عمیق | 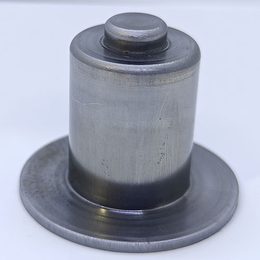 | 32 میلیمتر | 46 میلیمتر | 1.5 میلیمتر | 2 میلیمتر | ندارد |
| کشش عمیق | 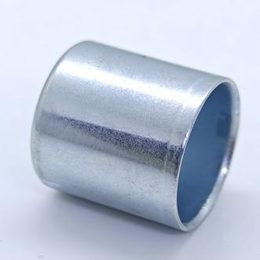 | 18 میلیمتر | 18.9 میلیمتر | 1 میلیمتر | 1.2 میلیمتر | 8 میلیمتر |
| کشش عمیق | 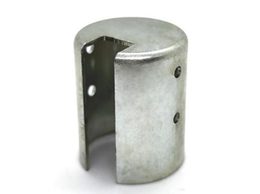 | 18 میلیمتر | 25 میلیمتر | 1 میلیمتر | 1.2 میلیمتر | ندارد |
| محفظه کشش عمیق | 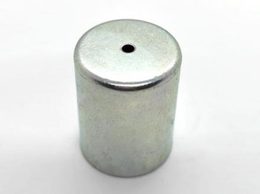 | 20 میلیمتر | 30 میلیمتر | 1 میلیمتر | 1.2 میلیمتر | 2 میلیمتر |
| محفظه کشش عمیق | 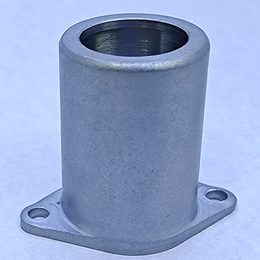 | 29.5 میلیمتر | 42.4 میلیمتر | 1.75 | 2.2 میلیمتر | 21 میلیمتر |
«ندارد» به این معنی است که نقشه نیاز به آن ویژگی ندارد (مثلاً عدم وجود سوراخ مرکزی در محفظه بسته). ابعاد بر حسب میلیمتر و اندازههای قطعه نهایی هستند.
اهمیت محفظه
محفظه سولنوید عملکرد کلی را بر عهده دارد
محفظه سولنوید - که به آن محفظه شیر سولنوید یا قوطی سولنوید نیز گفته میشود - یک پوسته فلزی معمولی نیست. این قطعه سیم پیچ را نگه میدارد، آرمیچر را هدایت میکند، سیال کاری را آببندی کرده و مدار مغناطیسی را کامل میکند. هر یک از این عملکردها به مواد، هندسه و کیفیت سطحی بستگی دارد که بالفورد از اولین مرحله فرمدهی تا بازرسی نهایی کنترل میکند.
نگهدارنده سیم پیچ
قطر خارجی (OD) تناسب سیم پیچ، ظاهر خارجی و رابط مونتاژ را تعیین میکند. ثبات ابعادی در این بخش تعیین میکند که مونتاژ سیم پیچ چقدر روان در خط تولید انجام میشود.
هدایت آرمیچر
قطر داخلی (ID) هدایت آرمیچر و پیستون، فاصله داخلی و مدار مغناطیسی را کنترل میکند. هندسه دقیق و تکرارپذیر ID است که پاسخ شیر را قابل پیشبینی میسازد.
مهر و موم و عملکرد
سطوح آب بندی، گردی و هم مرکزی تعیین کننده مونتاژ بدون نشتی هستند - و برای شیرهای تناسبی، عملکرد مغناطیسی تعیین کننده نیرو، پاسخ و تکرارپذیری است.
01 · مزیت مواد
تأمین رقابتی آهن خالص
بالفورد دارای شبکه تأمین بسیار قوی برای آهن خالص مورد استفاده در محفظه های سولنویید مغناطیسی است. مزیت خرید ما مستقیماً در هزینه مواد برنامه شما جریان می یابد.
مزیت تأمین ما می تواند هزینه مواد آهن خالص را تقریباً 40٪ در مقایسه با سطوح خرید معمول بازار در برنامه های قابل مقایسه کاهش دهد.
تحلیل تأمین داخلی - صرفه جویی ها بر اساس گرید، مشخصات و حجم برنامه متفاوت است. لطفاً نیازهای دقیق مواد خود را با مهندسان ما در میان بگذارید.
02 · مهندسی مغناطیسی
نیروی وادارندگی مهم است
برای محفظه های شیر سولنویید مغناطیسی، دقت ابعادی تنها بخشی از ماجرا است - عملکرد مغناطیسی اهمیت دارد. یکی از شاخص های کلیدی مغناطیسی، نیروی وادارندگی (Hc) است. نورد سرد، اکستروژن سرد و کشش عمیق می توانند تنش باقیمانده را افزایش داده و در نتیجه نیروی وادارندگی را افزایش دهند. این موضوع به ویژه برای شیرهای سولنویید تناسبی مهم است، جایی که ویژگی های مغناطیسی مستقیماً بر نیرو، پاسخ و تکرارپذیری تأثیر می گذارند.
از تنش فرمدهی تا عملکرد مغناطیسی
- فرمدهی باعث تغییر شکل پلاستیک و تنش باقیمانده در مواد مغناطیسی میشود.
- تنش باقیمانده میتواند کوئرسیویتی را افزایش داده و عملکرد مغناطیسی را کاهش دهد.
- برای کاربردهای حیاتی، بالفورد از آنیلینگ مغناطیسی کنترل شده برای بازیابی خواص مغناطیسی پس از فرمدهی و ماشینکاری استفاده میکند.
- کوئرسیویتی پایینتر به معنای نیروی پایدارتر و رفتار تکرارپذیرتر در شیرهای تناسبی است.
03 · تخصص فرآیندی
آنیلینگ مغناطیسی: از تنش فرمدهی تا عملکرد مغناطیسی
چرا آنیلینگ مهم است
- فرمدهی باعث ایجاد تنش باقیمانده میشود.
- تنش باقیمانده کوئرسیویتی را افزایش میدهد.
- آنیلینگ مغناطیسی تنش داخلی را کاهش داده و خواص مغناطیسی را بهبود میبخشد.
- برای شیرهای تناسبی، این میتواند برای دستیابی به نیروی مغناطیسی پایدار و عملکرد تکرارپذیر حیاتی باشد.
بالفورد دانش فنی اختصاصی در زمینه آنیلینگ مغناطیسی قطعات سولنوئید را در داخل شرکت توسعه داده است - پنجرههای فرآیندی، رفتار دیمغناطیس شدن و تغییرات خواص مغناطیسی در مواد و حالتهای فرمدهی. قابلیت داخلی ما میتواند صرفهجویی قابل توجهی در هزینههای پردازش در مقایسه با راهحلهای برونسپاری یا آنیلینگ معمولی ایجاد کند.

04 · دو مسیر تولیدی
اکستروژن سرد یا کشش عمیق — هر دو در داخل شرکت
بالفورد هر دو روش را برای هر محفظه سولنوئید ارزیابی کرده و بر اساس هندسه، ضخامت دیواره، مواد، حجم، الزامات ابعادی و عملکرد مغناطیسی، راهکار تولیدی مقرونبهصرفهتر را پیشنهاد میدهد.
محفظه اکستروژن سرد
برای شیرهای تناسبی پرتقاضا- ثبات ابعادی بالا
- هممحوری عالی
- استحکام ساختاری قوی
- مناسب برای شیرهای تناسبی پرتقاضا
- کنترل عالی هندسه ID / OD
- کیفیت سطح خوب پس از ماشینکاری دقیق
* آنیل مغناطیسی معمولاً برای کاربردهای شیرهای تناسبی که عملکرد مغناطیسی حیاتی است مورد نیاز میباشد.
محفظه کشش عمیق
تولید انبوه کارآمد- بهرهوری بالای مواد
- کارآمد برای تولید با حجم بالا
- هزینه تولید رقابتی
- تکرارپذیری عالی با ابزار کنترل شده
- مناسب برای محفظه های سوئیچینگ ولو
- قابل بهینهسازی برای کاربردهای ولو تناسبی
* آنیل مغناطیسی معمولاً برای کاربردهای ولو تناسبی اعمال میشود. محفظههای سوئیچینگ ولو عموماً به فرآیند آنیل مغناطیسی مشابه نیاز ندارند. انتخاب نهایی فرآیند به ماده، طراحی ولو و الزامات مغناطیسی بستگی دارد.
07 · مقایسه مهندسی
محفظه سوئیچینگ ولو در مقابل ولو تناسبی
هر محفظه سولنوئید ولو به فرآیند یکسانی نیاز ندارد. بالفورد فرآیند را بر اساس کاربرد ولو - نه از یک الگوی ثابت - انتخاب میکند.
| نیازمندی | سولنوئید ولو سوئیچینگ | سولنوئید ولو تناسبی |
|---|---|---|
| محفظه | حیاتی | حیاتی |
| دقت ابعادی | بالا | بسیار بالا |
| ویژگیهای مغناطیسی | مهم | بسیار مهم |
| تنش فرمینگ | نیاز به کنترل | نیاز به کنترل دقیق |
| آنیل مغناطیسی | معمولاً مورد نیاز نیست | معمولاً مورد نیاز است |
| کنترل کوئرسیویتی | مهم | پارامتر کلیدی |
| ماشینکاری CNC | الزامی | الزامی |
| آبکاری | وابسته به کاربرد | وابسته به کاربرد |
کاربردها
موارد استفاده این محفظهها
بیشترین درخواستها در این خانواده از چهار منبع اصلی میآید. نقشهها متفاوت است، اما منطق فرآیند یکسان است.
- سولنوئیدهای انتقال و تعویض دنده — مشاهده کنید محفظه سوپاپ سولنوئید گیربکس اتوماتیک مورد.
- کنترل ترمز و پایداری — محافظ مغناطیسی سولنوئید ترمز مورد.
- تعلیق هوایی ارتفاع سواره — محفظه سولنوئید تعلیق هوایی مورد.
- محفظههای سیم پیچ ESC و ABS — محفظه سیم پیچ برای سولنوئید ESC/ABS مورد.
- بدنههای شیر هیدرولیک و پنوماتیک — محفظههای جهتدار، تناسبی و پایلوت-اپراتور از همان قوانین نقشهکشی پیروی میکنند؛ مقایسه فرآیند برای محفظههای تناسبی در بخش 05 آمده است.
08 · سطح و هندسه
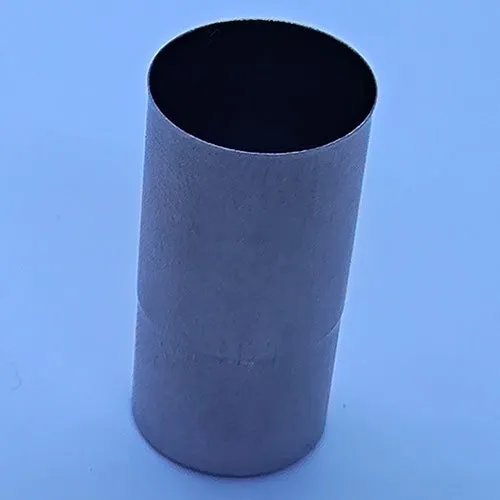
یک محفظه سولنوئید باید شبیه به یک لوله دقیق باشد
کشش عمیق میتواند علائم محیطی قابل مشاهده روی قطر خارجی باقی بگذارد. برای تولیدکنندگان شیرهای سولنوئیدی، این همیشه قابل قبول نیست. بلفورد ابزار، شرایط مواد، پارامترهای فرمدهی، ماشینکاری و پرداخت سطح را کنترل میکند تا ظاهر OD تمیزتر و پیوستهتری حاصل شود.
هدف ما: صاف. براق. پیوسته. یکنواخت.
نه: حلقههای کششی سنگین. سطح ناهموار. علائم فرمدهی قابل مشاهده.
OD تأثیر میگذارد بر
- تناسب کویل
- ظاهر خارجی
- رابطه مونتاژ
- ثبات ابعادی
ID تأثیر میگذارد بر
- هدایت آرمیچر / پلانجر
- فاصله داخلی
- مدار مغناطیسی
- آببندی / مونتاژ و عملکرد
بلفورد هندسه کامل محفظه را کنترل میکند - نه فقط قطر خارجی. ظاهر OD و دقت ID با هم طراحی میشوند.
09 · قابلیت کامل
یک تامینکننده. فرآیند کامل محفظه سولنوئید.
بلفورد یک تامینکننده عمومی قطعات فلزی نیست که اتفاقاً محفظههای سولنوئیدی تولید میکند. ما یک تولیدکننده تخصصی هستیم که حول محفظههای شیر سولنوئید و فناوریهای تولید مغناطیسی پشت آنها ساخته شدهایم.
تامین آهن خالص
مزیت قابل توجه در هزینه مواد از طریق شبکه تامین ما.
اکستروژن سرد
برای بدنههای با عملکرد بالا و دقیق با هممرکزی عالی.
کشش عمیق
برای تولید انبوه کارآمد با استفاده بهینه از مواد.
ماشینکاری CNC دقیق
کنترل بحرانی قطر خارجی / قطر داخلی / هممرکزی پس از شکلدهی.
آنیلینگ مغناطیسی
برای عملکرد مغناطیسی بهینه در ولوهای تناسبی.
آبکاری و بازرسی
کنترل حفاظت و ظاهر، همراه با کنترل ابعادی، بصری و عملکرد مغناطیسی.
10 · هزینه کل
چرا بالفورد میتواند از نظر هزینه رقابتی باشد؟
مزیت هزینه از طریق تخصص تولید — ما به دلیل کنترل بهتر فرآیند، هزینههایمان بهینه است، نه به دلیل کاهش کیفیت.
تأمین آهن خالص قوی — مزیت بالقوه ~40% در هزینه مواد در برنامههای مشابه.
تخصص فرآیند داخلی — هزینه بالقوه ~50% کمتر از پردازش خارجی متعارف در برنامههای کاربردی.
دو مسیر فرآیند — اکستروژن سرد یا کشش عمیق، بر اساس هندسه محصول، نیازهای مغناطیسی و حجم انتخاب میشوند.
هزینه کل کمتر بدون در نظر گرفتن کیفیت به عنوان کالا
ماده → شکلدهی → ماشینکاری → پردازش مغناطیسی → آبکاری → بازرسی — یک فرآیند یکپارچه تحت یک سقف.
11 · اثبات
مطالعات موردی محفظه سولنوئید
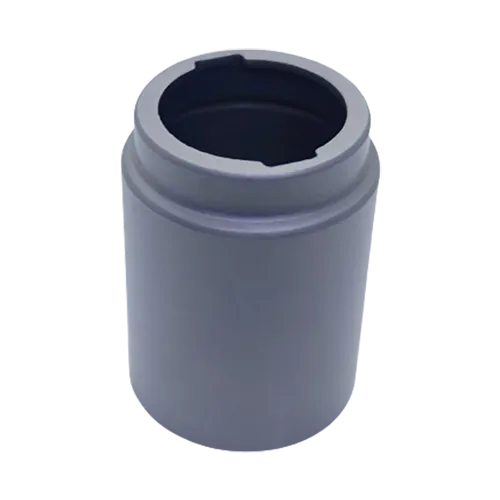
برنامههای واقعی، تصمیمات مهندسی مستند — کاربرد، ماده، مسیر تولید، ماشینکاری، پردازش مغناطیسی، آبکاری و الزامات حیاتی برای هر محفظه.
12 · سوالات متداول
محفظه سولنوئید — پاسخهای مهندسی
چه موادی برای محفظههای سوپاپ سولنوئید استفاده میشوند؟
Balford با فولادهای مغناطیسی و گریدهای آهن خالص مانند DC04، SPHE، DT4 و DT4C کار میکند، بسته به طراحی شیر و الزامات مغناطیسی.
آیا محفظه شیر سولنوئیدی نیاز به آنیل مغناطیسی دارد؟
نه همیشه. محفظههای شیرهای قطع و وصل ممکن است نیازی به آنیل مغناطیسی نداشته باشند. برای شیرهای تناسبی، آنیل مغناطیسی معمولاً بسیار مهمتر است زیرا وادارندگی و نفوذپذیری مغناطیسی مستقیماً بر عملکرد مغناطیسی تأثیر میگذارند.
چرا اکستروژن سرد یا کشش عمیق وادارندگی را افزایش میدهد؟
تغییر شکل پلاستیک تنش باقیمانده ایجاد میکند و ساختار حوزه مغناطیسی ماده را تغییر میدهد که میتواند وادارندگی را افزایش دهد.
کدام بهتر است: اکستروژن سرد یا کشش عمیق؟
هیچکدام بهطور جهانی بهتر نیستند. مسیر صحیح به هندسه، ضخامت دیواره، ماده، حجم تولید، الزامات ابعادی و عملکرد مغناطیسی بستگی دارد. Balford میتواند هر دو مسیر را ارزیابی کند و راهحل تولیدی مقرونبهصرفهتری را پیشنهاد دهد.
آیا Balford میتواند هم قطر داخلی و هم قطر خارجی را کنترل کند؟
بله. Balford با ترکیب فرآیند شکلدهی و ماشینکاری دقیق CNC، ابعاد حیاتی داخلی و خارجی را کنترل میکند.
آیا Balford میتواند پس از کشش عمیق، سطح صافی روی قطر خارجی ایجاد کند؟
بله. کیفیت سطح یک ملاحظه اصلی برای محفظههای سولنوئیدی است. Balford ابزار، شرایط ماده، شکلدهی و ماشینکاری ثانویه را بهینه میکند تا علایم کشش قابل مشاهده کاهش یابد و ظاهر صافتر و پیوستهتری روی قطر خارجی حاصل شود.
آیا Balford میتواند آنیل مغناطیسی ارائه دهد؟
بله. Balford دارای تخصص فرآیندی اختصاصی در آنیل مغناطیسی برای قطعات شیر سولنوئیدی است و میتواند فرآیند مورد نیاز را بر اساس ماده، سابقه شکلدهی و الزامات مغناطیسی ارزیابی کند.
محفظه سولنوئیدی شما از اینجا شروع میشود.
چه نیاز به محفظه شیر قطع و وصل داشته باشید و چه محفظه شیر تناسبی با عملکرد بالا، Balford میتواند به شما در انتخاب ماده مناسب، فرآیند شکلدهی، مسیر ماشینکاری و تیمار مغناطیسی کمک کند.
اکستروژن سرد · کشش عمیق · ماشینکاری CNC · آبکاری · آنیل مغناطیسی
یک شریک تولیدی. یک راهحل کامل برای محفظه.
BALFORD — متخصص محفظه سولنوئیدی
مراحل بعدی برای این خانواده قطعات
- راهنمای محفظه شیر سولنوئیدی — ماده، مسیر شکلدهی، وادارندگی و آنیل مغناطیسی در یک سند (همچنین بهصورت 10 صفحهای PDF).
- بررسی قابلیت تولید — نقشه را ارسال کنید و قبل از پیشفاکتور، مسیر فرآیند و لیست ریسکها را دریافت کنید.
- طراحی و ساخت ابزار درونکارخانه — قالبهای پشت این قطعات در کارگاه ابزارسازی خودمان ساخته میشوند.
- قابلیت کشش عمیق — پرسهای تا 350 تن و قطر کشش تا Ø250 میلیمتر.
- قابلیت PPAP — مستندات سطح 3 برای برنامههای خودرویی.
- پرس و کشش عمیق آلومینیوم — گریدها، قابلیت فرمدهی و تفاوتها با فولاد.
مطالب مرتبط: آیرونینگ در کشش عمیق — چگونه دیواره نازک شده هر دو قطر داخلی و خارجی را حفظ میکند · آیرونینگ به جای تراشکاری · آیرونینگ برای محفظههای سوپاپ سولنوئید (DT4E, DC04) · تلرانسها و پرداخت سطح در آیرونینگ
مطالب بیشتر: اگر از یک سوال تعمیراتی به جای سوال تأمین وارد شدهاید، حالتهای خرابی و توالی تشخیصی برای سوپاپ واحد اندازهگیری سوخت در خرابی و درمان سوپاپ واحد اندازهگیری سوختتوضیح داده شده است.
این محفظهها روی پرسهای تا 350 تن کشش میشوند — مشاهده کنید لیست تجهیزات و صفحه پرس انتقالی را.
سوالات مربوط به تلرانس و ظاهر محفظههای کشش شده اینجا پاسخ داده شدهاند: تلرانسهای محفظه و استانداردهای ظاهری.
ظرفیت در یک نگاه: ظرفیت پرس تا 350 تن · حداکثر قطر کشش عمیق Ø250 میلیمتر · لیست کامل ماشینآلات و تجهیزات بازرسی.
اکثر محفظههای سولنوئید ابتدا به عنوان نمونه اولیه با استفاده از ابزارهای تک عملیاتی شروع میشوند و سپس به تولید انتقالی یا پیشرفته منتقل میشوند - مشاهده کنید تمبرینگ حجم کم و نمونهسازی.
انتخاب بین DC04 و آهن خالص، و تأثیر مسیر کشش بر نتیجه مغناطیسی، در راهنمای مواد DC04 و آهن خالص.