ساخت لوله و پروفیل
خمکاری دقیق لوله برای لولههای گرد، مربعی و پروفیل
خمکاری دقیق لوله برای لولههای گرد، مربعی و پروفیل — خمکاری دورانی، ماندل، نورد و فشاری از نمونهسازی تا تولید انبوه.
پاسخ مستقیم: خدمات خمکاری لوله در بالفورد خمهای قابل تکرار با هندسه کنترلشده برای لولههای گرد، مربعی و پروفیل ارائه میدهد. ما از روشهای خمکاری دورانی، ماندل، نورد یا فشاری برای کنترل تختشدگی، چروکخوردگی، برگشت فنری و علائم سطحی استفاده میکنیم و از لولههای خمشده و مجموعههای لولهای برای پروژههای خودرویی، تهویه مطبوع، تبرید، صنعتی و تجهیزات پشتیبانی میکنیم.
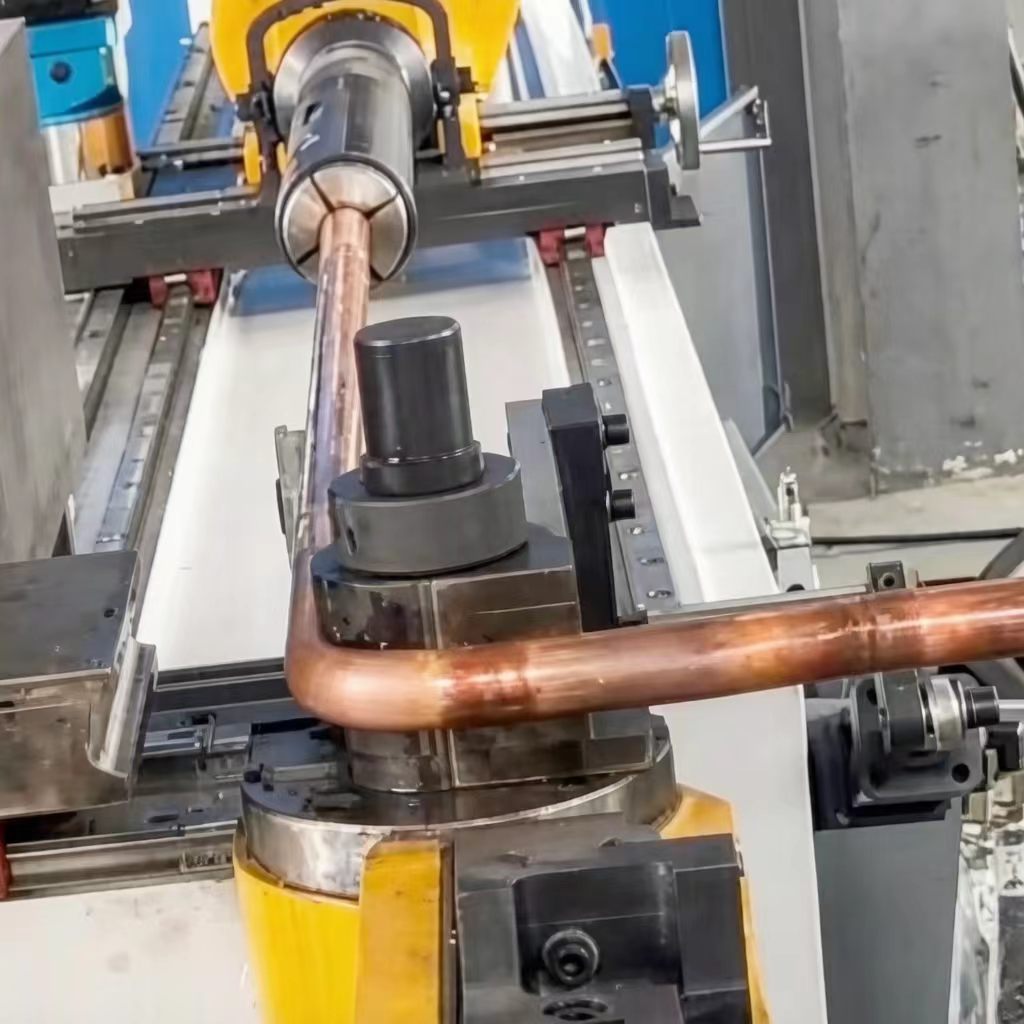
روشهای خمکاری لوله
خمکاری دورانی
مجموعه قالب کنترلشده برای خمهای دقیق و قابل تکرار و طراحیهای لوله با چند خم.
خمکاری ماندل
پشتیبانی داخلی برای حفظ مقطع در شعاعهای تنگ و لولههای دیواره نازک.
خمکاری نوردی
فرمدهی تدریجی برای شعاعهای بزرگ و صاف در قابها، محافظها و ریلها.
خمکاری فشاری
روش عملی برای خمهای ساده و شعاعهای بزرگ.
بررسی مهندسی برای خمهای لوله
شعاع خم و بیضویشدگی
نسبت شعاع به ضخامت دیواره خطر تختشدگی را تعیین میکند؛ حداکثر بیضویشدگی را در جایی که مقطع باید باز بماند مشخص کنید.
برگشت فنری و صفحه خم
برنامههای چند خم، برگشت فنری و صفحه خم را جبران میکنند تا قطعه با مدل سهبعدی مطابقت داشته باشد.
ابزار ماندل و وایپر
شعاعهای تنگ و دیوارههای نازک نیاز به پشتیبانی داخلی دارند؛ ابزار با روش برنامهریزی میشود.
فرمهای انتهایی و مونتاژ
طول برش، فرم انتهایی و رابطهای مونتاژ بررسی میشوند تا لوله با سیستم مطابقت داشته باشد.
مواد پشتیبانیشده
فولاد ضدزنگ
لولههای مقاوم در برابر خوردگی برای خطوط فرآیند و تجهیزات. مشاهده کنید فولاد ضدزنگ.
فولاد کربنی
لولههای سازهای و هیدرولیک. مشاهده فولاد کربنی.
لولههای آلومینیومی
خطوط و قابهای سبکوزن. مشاهده آلومینیوم.
تمرکز بر کیفیت
- تایید مواد اولیه ورودی
- ابزارسازی و بازرسی قطعه اولیه
- کنترل زاویه، شعاع و پروفیل
- تکرارپذیری یکسان قطعه به قطعه در تمامی مراحل تولید
موارد استفاده متداول
خودرو و تجهیزات
لولههای کاربردی در صنعت خودرو و صنعتی. مشاهده ماشینکاری خودرو.
تهویه مطبوع و تبرید
مجموعه خطوط و اتصالات. مشاهده قطعات تهویه مطبوع.
قابها، دستگیرهها و نردهها
محصولات لوله خم شده سازهای
زیرمجموعههای پزشکی و صنعتی
لولههای خم شده دقیق در مجموعههای نهایی
مطالعات موردی مرتبط
پروژههای فرمدهی لوله و پروفیل از سابقه تولید

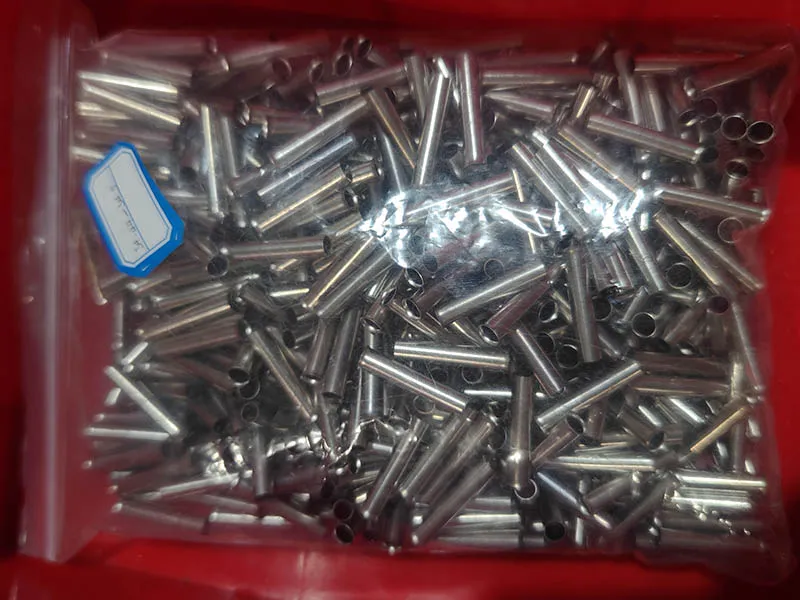
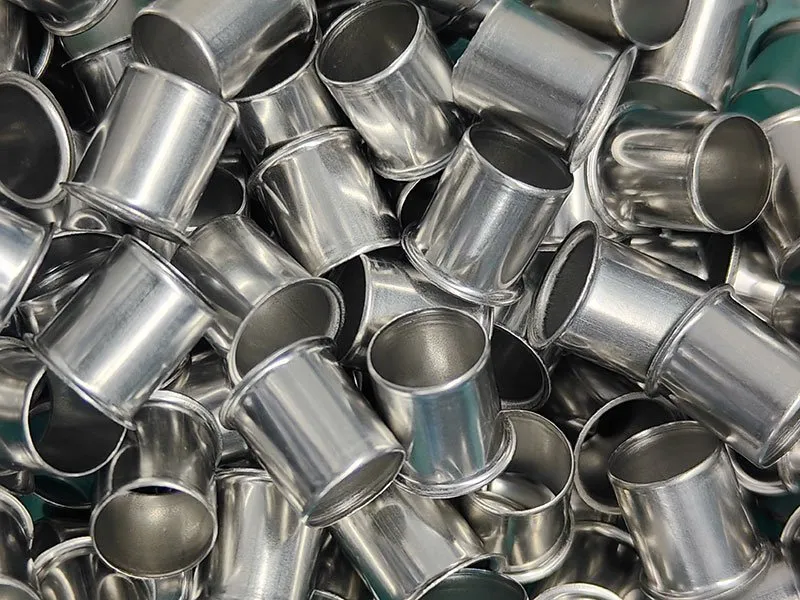
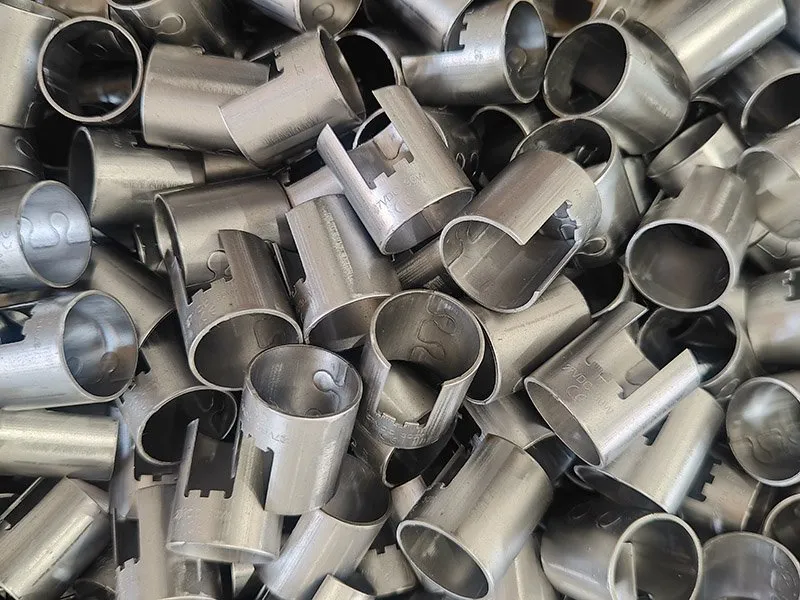
یادداشتهای درخواست پیشفاکتور
جنس لوله، قطر خارجی، ضخامت دیواره، شعاع خم، زوایا و حجم مورد نظر را ارسال کنید. راهنمای طراحی خمکاری لوله با CNC و راهنمای میزان خمرا مطالعه کرده و سپس درخواست پیشفاکتوردهید.
انطباق و کیفیت
- انطباق مواد خودرویی — IMDS، REACH، RoHS و GADSL برای برنامههای خودرویی.
- فرآیند IMDS بالفورد — دادههای مواد از مرحله پیشفاکتور تا تحویل.
- چکلیست انطباق IMDS — 15 مرحله برای تأمینکنندگان خودرویی.
- کیفیت و گواهینامهها — کنترلهای منطبق بر ISO 9001:2015 و IATF 16949.
پرسشهای متداول
از چه روشهای خمکاری لوله استفاده میکنید؟
خمکاری دورانی برای خمهای دقیق و تکرارپذیر با تلرانس بسته؛ خمکاری با ماندريل هنگام نیاز به حمایت داخلی برای شعاعهای تنگتر یا لولههای دیواره نازک؛ خمکاری نوردی برای شعاعهای بزرگ و صاف؛ و خمکاری فشاری برای خمهای ساده با شعاعهای باز.
چه مواد لولهای را خم میکنید؟
فولاد ضدزنگ، فولاد کربنی، لولههای آلومینیومی، مس و برنج، به همراه برخی آلیاژهای منتخب. گرید ماده، قطر خارجی، ضخامت دیواره و شعاع خم قبل از پیشفاکتور بررسی میشوند.
چگونه از تختشدگی و چینخوردگی جلوگیری میکنید؟
انتقال ابزار و روش کنترل بیضیشدن مقطع: ماندريلها و ابزارهای پاککننده داخل خم را حمایت میکنند و سرعت خم و روانکاری مدیریت میشود. الزاماتی مانند حداکثر بیضیشدن یا حداقل نازکشدن دیواره باید در نقشه ذکر شود.
آیا مجموعههای لولهای کامل ارائه میدهید؟
بله. خمکاری لوله میتواند با برش، فرمدهی انتها، هماهنگی جوش، پرداخت سطح و مونتاژ ساده ترکیب شود تا یک قطعه یا مجموعه لولهای کامل تحویل داده شود.
آیا میتوانید طرحهای چند خمشی را پردازش کنید؟
بله. برنامههای لولهکشی چند خمشی برای برگشت فنری، صفحه خم و جبران طول اعتبارسنجی میشوند تا لوله نهایی با مدل 3D مطابقت داشته باشد. مدل خط مرکزی یا جدول داده خم را همراه درخواست قیمت (RFQ) ارسال کنید.
برای قیمتگذاری خم لوله به چه اطلاعاتی نیاز دارید؟
جنس لوله، قطر خارجی (OD)، ضخامت دیواره، شعاع خم، زوایای خم، اطلاعات صفحه خم، حجم هدف و هرگونه نیازمندی بیضویشدن یا سطح. مدل 3D خط مرکزی واضحترین ورودی است.
بررسی امن پروژه
نقشه خود را برای بالفورد ارسال کنید
NDA قبل از تبادل فایلهای دقیق. بررسی DFM مبتنی بر نقشه. مسیر نمونهسازی تا تولید. چکلیست RFQ را قبل از ارسال فایلها بررسی کنید.
ماشینهای خم لوله CNC و خطوط فرمدهی خودکار لوله
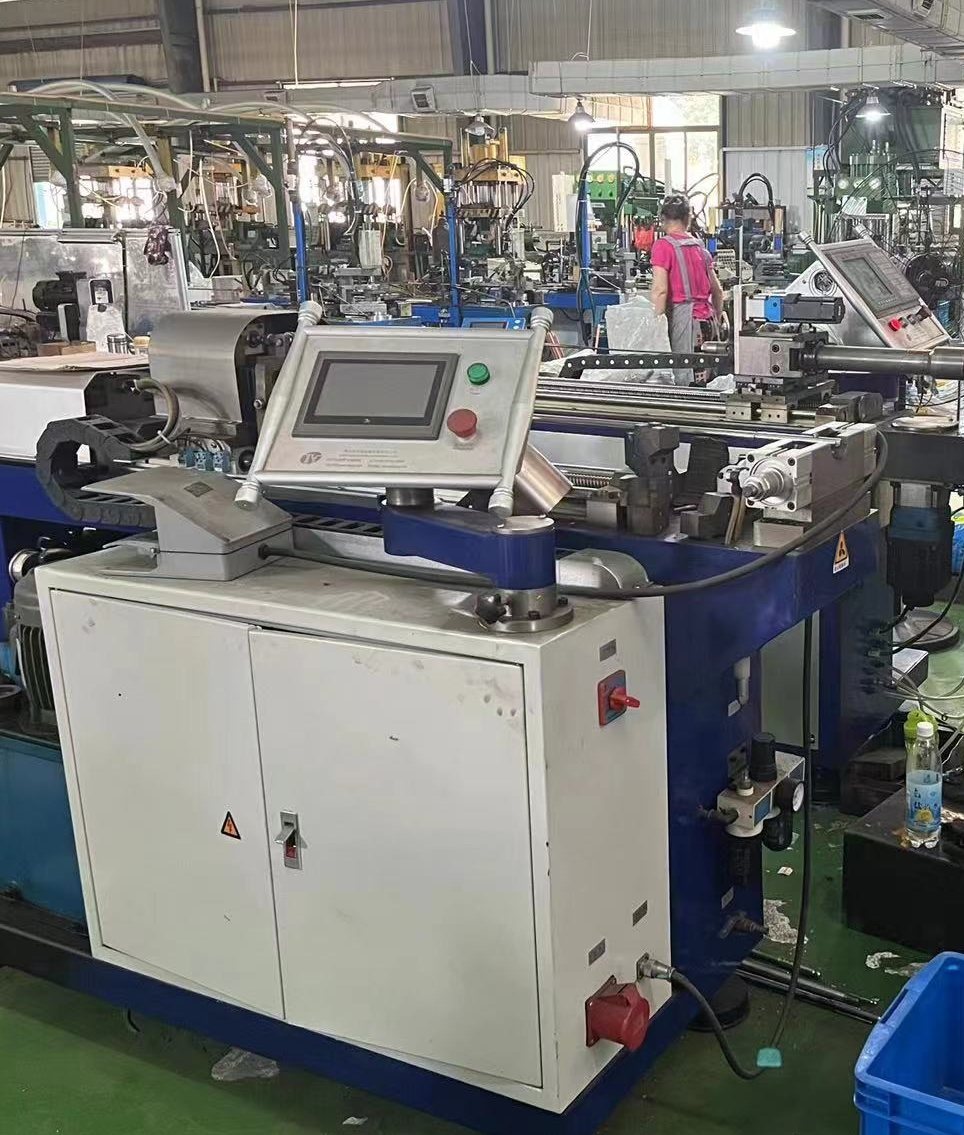
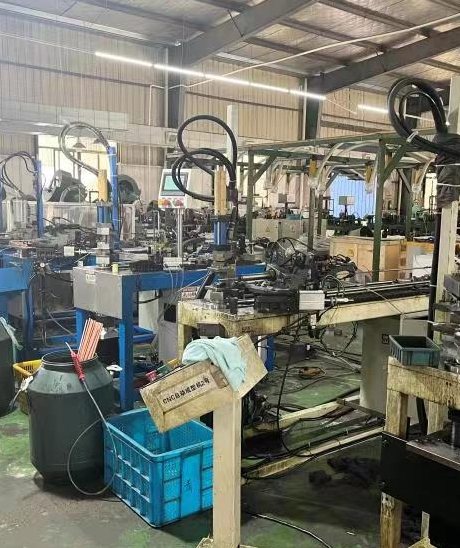
خم لوله در اینجا یک خط اختصاصی است، نه پرس بریک با ابزار شعاعی. خمکنهای CNC کاملاً خودکار برنامه خم را برای قطعات چند خمشی اجرا میکنند؛ خط تولید خم S شکل خودکار، توالیهای خم پیوسته را پردازش میکند؛ پرسهای هیدرولیک انتهای لوله را فرم میدهند؛ و ماشینهای حلقهای خودکار فرولها را روی انتهای لوله در همان جریان نصب میکنند. این ترکیب است که باعث میشود قطعات لولهای خم شده در حجم تکرارپذیر باشند، نه اینکه به تنظیمات اپراتور در آن صبح بستگی داشته باشد.
خمکن لوله CNC کاملاً خودکار
برنامه خم را برای قطعات چند خمشی اجرا میکند، بنابراین زاویه، صفحه خم، شعاع و طول پایه از قطعه به قطعه تکرار میشود.
خط تولید خم S شکل خودکار
خمهای S شکل پیوسته برای مسیرهای لوله و اتصالات کویل، جایی که توالی خم باید در طول یک اجرای تولید طولانی ثابت بماند.
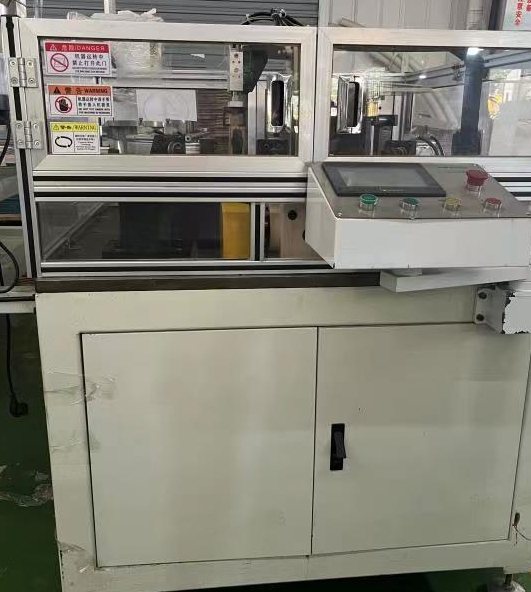
پرس هیدرولیک و ماشین حلقهای خودکار
فرمدهی انتها، مسطحسازی، بادکردن و اندازهگیری، به همراه نصب حلقه و فرول، در همان خط خودکار.
اتصالات لولهکشی تبرید و تهویه مطبوع
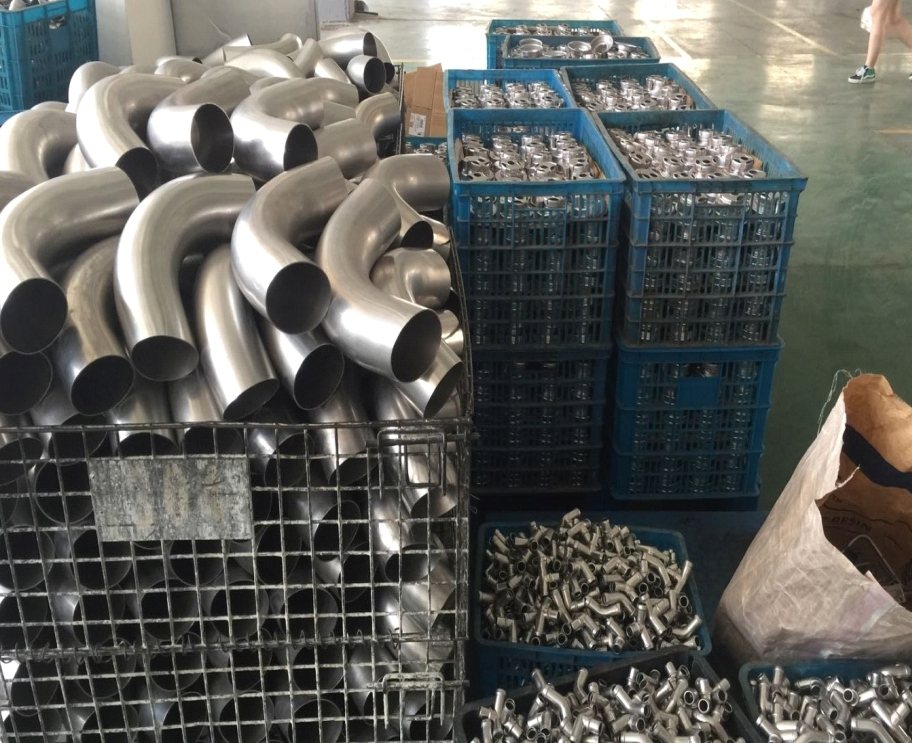
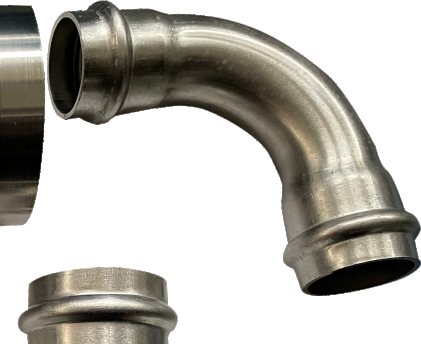
اتصالات لوله برای تهویه مطبوع و تبرید از لوله مسی TP2 ساخته شده و به صورت یک تکه با خم پیوسته، پرس سرد، چرخش CNC و اکستروژن پلاستیک هیدرولیک فرم میشوند، نه اینکه از چند قطعه بریده شده مونتاژ و جوش داده شوند. فرمدهی اتصال به صورت یک تکه، مفصلی را حذف میکند که در غیر این صورت مدار مبرد باید آن را مهر و موم کند.
پس از فرمدهی، قطعات چربیزدایی، اکسیدزدایی و پاسیو میشوند. این همان چیزی است که به اتصال مقاومت در برابر فشار و مقاومت در برابر خوردگی میدهد، سطح را برای لحیمکاری یا جوشکاری تمیز نگه میدارد و قطعه را در محدوده الزامات مواد RoHS که خریداران تبرید و HVAC مشخص میکنند، نگه میدارد.
- موارد استفاده معمول: سیستمهای تهویه مطبوع و تبرید، تجهیزات HVAC، کارخانههای دارویی و شیمیایی و لولهکشی دریایی.
- یکپارچگی اتصال با آزمایش فشار و نشتی به جای ظاهر اثبات میشود.
- قطعات خم و فرمدهی شده ادامه مییابند به لوله پیچی, بریزینگ, جوشکاری و مونتاژ در یک کارخانه.
- قوانین مهندسی برای هندسه در صفحه خم لوله CNC: شعاع، ضخامت دیواره و برگشت فنریو صفحه صنعت تهویه مطبوع و تبرید.
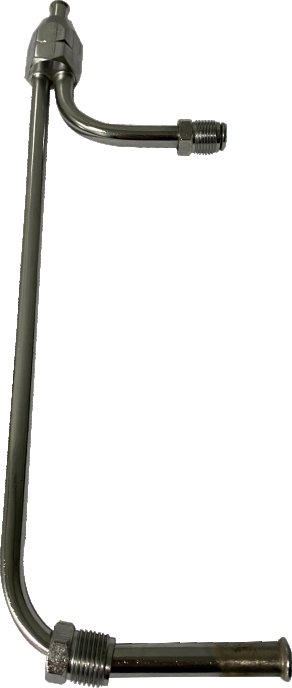
پس از خمکاری: تمیزکاری، پاسیویشن و تست
چربیزدایی و اکسیدزدایی
روانکنندههای فرمدهی و اکسید پس از خمکاری حذف میشوند تا سطح لوله برای بریزینگ یا جوشکاری تمیز باشد.
پاسیویشن
قطعات مسی و استنلس استیل برای مقاومت در برابر خوردگی پاسیویشن میشوند که این امر اتصالات تبرید را در محیطهای مرطوب یا شیمیایی قابل استفاده نگه میدارد.
تست فشار و نشتی
مجموعههای خم و بریزینگ شده برای آببندی فشار تست میشوند؛ فشار تست از نقشه شما گرفته میشود نه از یک تنظیم پیشفرض.
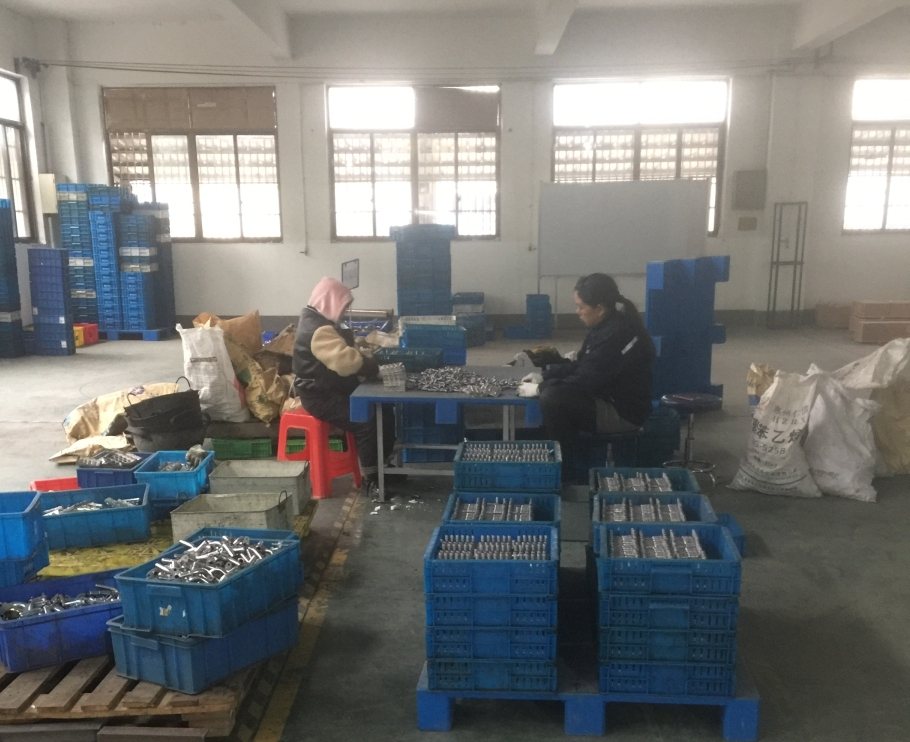
قابلیت تولید مرتبط: خدمات خم لوله CNC یا لوله پیچی — همه از روی یک نقشه بررسی میشوند قبل از پیشفاکتور.
قطعه شما به کدام روش خمکاری نیاز دارد؟
| روش | بهترین گزینه برای | ابزارسازی | آنچه به شما میدهد |
|---|---|---|---|
| خم CNC پرس-بریک | جعبهها، براکتها، پانلها، محفظهها و قطعات ورقکاری چندخم | ابزار استاندارد یا اختصاصی پرس-بریک | زاویههای کنترلشده، راهاندازی سریع، تکرارپذیر در طول یک بچ |
| خم لوله کششی دوار | لولههای سازهای و سیالاتی با شعاع تنگ و یکنواخت | قالبهای خم و ماندريل متناسب با لوله | شعاع و بیضوی کنترلشده؛ روش استاندارد برای لوله |
| خم با ماندريل | لولههای با دیواره نازک یا شعاع تنگ که باید از فروپاشی جلوگیری شود | سری ماندريل متناسب با قطر داخلی | باز نگه داشتن قطر داخلی، محدود کردن تختشدگی در محل خم |
| خم نوردی | منحنیها، کمانها و حلقههای با شعاع بزرگ | نورد، بدون قالب اختصاصی | خمهای بلند و ملایمی که پرس-بریک نمیتواند ایجاد کند |
| خم فشاری | خمهای ساده و کمتقاضا روی لولههای ضخیمتر | ابزار ساده | مقرونبهصرفه در جایی که تلرانس شعاع حیاتی نیست |
در مواردی که بیش از یک روش کاربرد دارد، عوامل تصمیمگیرنده شامل شعاع نقشه، ضخامت دیواره، تمایل دیواره لوله به تختشدن و تعداد هستند. نقشه را با شعاع خم و ضخامت دیواره مشخصشده ارسال کنید و بالفورد روش مناسب را پیشنهاد خواهد داد.
عملیات پس از خمکاری
یک قطعه خمشده معمولاً هنوز به پردازش انتها و سوراخها نیاز دارد. قطعات خمشده در همان کارخانه به مرحله بعدی منتقل میشوند: برش و بلنکینگ, ساخت ورق فلزی, جوشکاری و مونتاژ, ماشینکاری CNC برای رابطها و پرداخت نهایی. میزان خم و اندازه خام با در نظر گرفتن این عملیات برنامهریزی میشود، زیرا الگوی تخت، سوراخها و برشهای خم همگی به صورت یکپارچه حرکت میکنند.
صفحه قابلیتهای اصلی: ساخت و پرداخت فلزات ورقای.