
کدام فرآیند فلزکاری برای قطعه شما مناسب است؟
سه روش اصلی برای پاسخگویی به نیازهای مختلف هندسی و حجمی وجود دارد. بالفورد هر طرح را به صورت کامل ارزیابی میکند و آن را به یک روش خاص محدود نمیکند.
پرس پیشرونده
مناسب برای تولید انبوه قطعاتی که عملیات متعدد دارند و میتوانند در یک توالی قالبگیری با نوار فلزی یکپارچه شوند.
مشاهده پرس پیشرونده → 02کشش عمیق
مناسب برای تولید لیوان، آستری، پوسته و محفظههایی که نیاز به فرمدهی به عمق یا هندسه بسته دارند.
مشاهده کشش عمیق → 03مهرزنی فلزی دقیق
مناسبترین گزینه برای قطعاتی که موقعیت ویژگیها، وضعیت لبهها، تختبودن یا تکرارپذیری ابعادی مستقیماً بر عملکرد تأثیر میگذارد.
مهرزنی دقیق را بررسی کنید →چگونگی انتخاب روش مهرزنی
مرجع مهندسی برای جهتگیری اولیه - روش نهایی پس از بررسی نقشه تأیید میشود.
| نیازمندی | قالب پیشرونده | کشش عمیق | مهرزنی دقیق |
|---|---|---|---|
| عملیات چندگانه تغذیه نوار | تناسب قوی | محدود / وابسته به هندسه | ممکن |
| هندسه محصور عمیق | محدود / وابسته به هندسه | تناسب قوی | ممکن |
| کنترل بالای موقعیت ویژگیها | قوی | ویژه کشش | قوی |
| حجم تکرار بالا | تناسب قوی | تناسب قوی هنگام توجیه ابزار | تناسب قوی |
| هندسه فنجان/پوسته یکپارچه | محدود | تناسب قوی | محدود |
| لبه برش دقیق | ممکن | معمولاً مسیر اصلی نیست | مقاوم با برش دقیق |
| پیچزنی در قالب | ممکن | وابسته به پروژه | وابسته به پروژه |
مسیر مناسب به هندسه، مواد، حجم سالانه، سرمایهگذاری ابزار و نیازهای بعدی بستگی دارد — این ماتریس راهنمای مهندسی است، نه یک قانون مطلق.
فرآوری فلز چیست؟
نقشه فرآیند را هدایت میکند. همان آلیاژ فلزی ممکن است بسته به ضخامت، هندسه، تلرانسها، عمق فرمدهی، حجم سالانه و عملیات بعدی، نیاز به مسیر فرآوری متفاوتی داشته باشد.
فرآوری فلز سفارشی متناسب با قطعه
بالفورد با نقشه شما، مشخصات مواد، پیشبینی تقاضا و ابعاد حیاتی برای عملکرد شروع میکند. بررسی مهندسی شامل توسعه بلانک، توالی فرمدهی، دسترسی به ابزار، جهت برادهگیری، برگشت فنری، روشهای بازرسی و هرگونه عملیات اتصال یا پرداخت پس از فرآوری میشود. هدف یک فرآیند آماده تولید است که نقاط مرجع عملکردی را حفظ میکند، تغییرات طبیعی مواد را جذب میکند و نقاط بازرسی عملی ارائه میدهد — ابزارسازی، انتخاب پرس، تغذیه، روانکاری و برنامهریزی کیفیت به عنوان یک سیستم تولید یکپارچه در نظر گرفته میشوند.
چه مواردی را قبل از ابزارسازی بررسی میکنیم
همان عوامل هنگام ارزیابی نقشه برای ابزارسازی، بازرسی و تولید استفاده میشوند.
هندسه قطعه
عمق فرم، فاصله ویژگیها، شعاعها و جهت کشش در برابر نقشه بررسی میشوند.
مواد و ضخامت
گرید، تمپر، ضخامت و وضعیت سطح قبل از ابزارسازی تأیید میشوند.
حجم سالانه
الگوی تقاضا در برابر سرمایهگذاری ابزارسازی و اتوماسیون فرآیند سنجیده میشود.
ابعاد حیاتی برای عملکرد
کنترلهای عملکردی از ابعاد عمومی ساخت جدا شدهاند.
بررسی DFM قبل از ساخت قالب
تیم بررسیهای مربوط به فاصله خم، فاصله سوراخ تا لبه، فاصله ویژگیهای فرمدهی شده، شعاع گوشهها، جهت کشش و نقاط مرجع قابل دسترس را انجام میدهد. مشکلات احتمالی مانند شکافخوردگی، چروکشدگی، اعوجاج، برشکاری دشوار یا کارهای ثانویه غیرضروری در مراحل اولیه شناسایی میشوند تا طراحی و فرآیند قبل از ساخت قالب هماهنگ شوند.
نحوه انتخاب قالب فلزکاری
قالبسازی بر اساس عملیات مورد نیاز، رفتار ماده و الگوی تولید مورد انتظار برنامهریزی میشود - با در نظر گرفتن مناطق سایش، قطعات قابل تعویض، حذف ضایعات، تغذیه و جلوگیری از خطا.
| مسیر قالبسازی | بهترین گزینه |
|---|---|
| قالب پیشرونده | قطعات تکرارشونده با تغذیه نوار و چندین ایستگاه کاری |
| قالب مرکب | چندین عملیات در یک ضربه پرس |
| قالب انتقالی | قطعاتی که نیاز به ایستگاههای فرمدهی جداگانه و انتقال قطعه کار دارند |
| قالب معمولی / تک عملیاتی | هندسه سادهتر، پیچیدگی کمتر قالب یا نیازمندیهای خاص پروژه |
انتخاب قالب بر اساس نقشه بررسی میشود - برای مقایسه دقیق قالبها به فرآیند پرسکاری پیشرونده مراجعه کنید.
گزینههای فرآیند پرسکاری فلز
عملیات بر اساس قطعه انتخاب میشوند نه به عنوان یک بسته استاندارد.
برش کاری
پروفیل مورد نیاز را از ورق یا نوار مواد جدا میکند.
سوراخ کاری
سوراخها یا بازشوها با فاصله ابزار کنترل شده ایجاد میکند.
خم کاری
ایجاد زوایا و فلنجها با کنترل محل خمشدگی.
فرمدهی
خمکاری یا تغییر شکل مواد برای ایجاد ویژگیهای عملکردی.
کشش عمیق
ایجاد عمق و هندسه بسته از مواد تخت.
امباسینگ
اضافه کردن برجستگیهای کم عمق یا ویژگیهای سفتکننده.
کویینینگ
بهبود موضعی ضخامت، صافی یا جزئیات.
برش دقیق
تولید لبههای برش خورده صاف برای قطعات عملکردی.
رزوهزنی در قالب
ایجاد رزوه در طی فرآیند پیشرونده.
عملیات ثانویه پیرامون قطعه پرس شده
رزوهزنی، پخزنی، شستشو، عملیات حرارتی، آبکاری، پوششدهی، جوشکاری یا مونتاژ جزئی میتوانند در صورت نیاز هماهنگ شوند. ترتیب عملیات بررسی میشود زیرا تجمع پرداختکاری، حرارت و جابجایی میتواند ابعاد، پرداخت سطح، تناسب، ظاهر یا انباشت تلرانس پس از پرس را تغییر دهد.
مواد برای پرس فلز سفارشی
گرید مواد، تمپر، ضخامت و وضعیت سطح بر رفتار فرمدهی و طراحی قالب تأثیر میگذارند.
فولادهای کربنی و کمآلیاژ
متداول برای براکتها، واشرها، نگهدارندهها و قطعات ساختاری؛ استحکام، برگشت فنری و محافظت در برابر خوردگی به صورت همزمان بررسی میشوند.
فولادهای ضدزنگ
مقاومت در برابر خوردگی با برنامهریزی دقیق فرآیند برای سختکاری کاری، گالینگ و جهت دانه.
آلیاژهای آلومینیوم
اولویتهای وزن و خوردگی؛ آلیاژ و تمپر مستقیماً بر محدودیتهای خمشدگی، علامتگذاری و قابلیت کشش تأثیر میگذارند.
مس و برنج
هدایت الکتریکی و ظاهر با محافظت سطح و برنامهریزی جابجایی در فرآیند.
تیتانیوم و آلیاژهای ویژه
امکانپذیر برای کاربردهای خاص پس از بررسی کامل مواد و هندسه.
تمام مواد
فرم پذیری، برگشت فنری، سختکاری کار، برادهگیری، تمپر و شرایط سطحی همگی بر مسیر تولید تأثیر میگذارند.
کاربردهای قطعات فلزی سفارشی پرسکاری شده
جایی که قطعات سفارشی پرسکاری شده در برنامههای تولیدی ما استفاده میشوند.
قطعات خودرو
محفظههای سنسور، براکتها، نگهدارندهها، واشرها و قطعات فرمداده شده که به صورت یکنواخت مونتاژ میشوند.
قطعات سنسور و الکتریکی
قطعات سنسور، ترمینالها، شیلدها و کلیپها با کنترل مواد و هندسه.
قطعات سولنوئید و شیر
محفظههای کشش عمیق، آستینها، نشیمنگاههای فنر و قطعات کنترل مغناطیسی یا سیال.
تجهیزات صنعتی
کلیپها، پوششها، قطعات نصب و زیرمجموعههایی که طبق نقشههای خاص تولید میشوند.
قطعات تخصصی
قطعات دقیق انتخاب شده با قابلیت ردیابی مستند و پردازش محرمانه، که به صورت جداگانه بررسی میشوند.
واشرها و شیمها
قطعات تخت دقیق با تلرانسهای کنترل شده در مواد مختلف.
چگونه کیفیت پرسکاری فلز را کنترل میکنیم
یک قطعه پرسکاری شده پایدار به تصمیماتی بستگی دارد که قبل از برش فولاد گرفته میشود - در مرحله پیشفاکتور، ابزارسازی و تأیید نمونه بررسی میشود.
تأیید مواد
گرید مواد، ضخامت و شرایط مطابق با مشخصات تولید تأیید شده بررسی میشود.
کنترل ابزار و فرآیند
وضعیت ابزار، تغذیه، تنظیم و پایداری فرآیند طبق برنامه تولید نظارت میشود.
بازرسی در حین فرآیند
کنترلهای قطعه اول و در حین فرآیند ابعاد، وضعیت بصری و نیازهای مواد را پوشش میدهد.
بازرسی نهایی
بررسیهای نهایی نقشه را تأیید میکنند؛ اسناد PPAP، IMDS، مدارک مرتبط با RoHS و سایر مستندات مشتری در صورت نیاز پروژه قابل بحث هستند.
نمونههای مطالعات موردی فلزکاری و پرسکاری
قطعات واقعی، مواد واقعی، الزامات تولید واقعی — از برنامههای پیشرفته، کشش عمیق و برنامههای دقیق.

واشر مهره استیل ضدزنگ دقیق
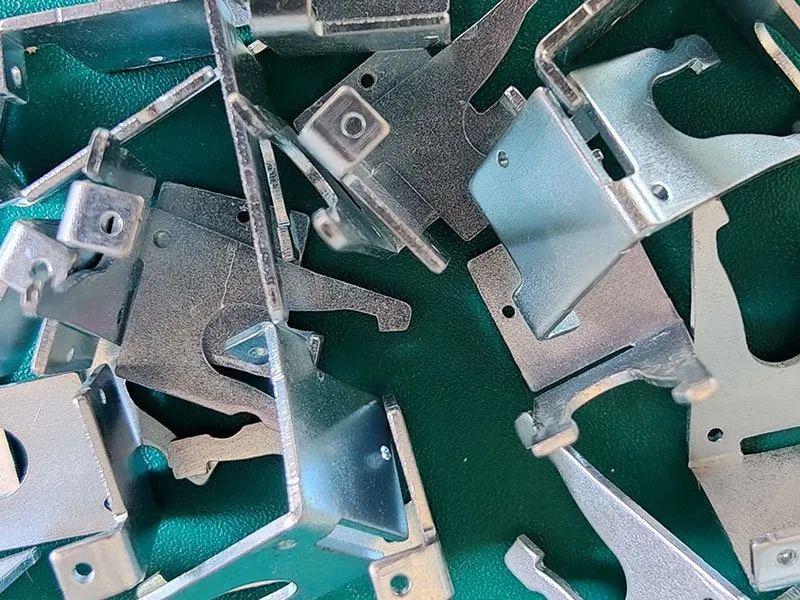
براکت فلزی پرس شده
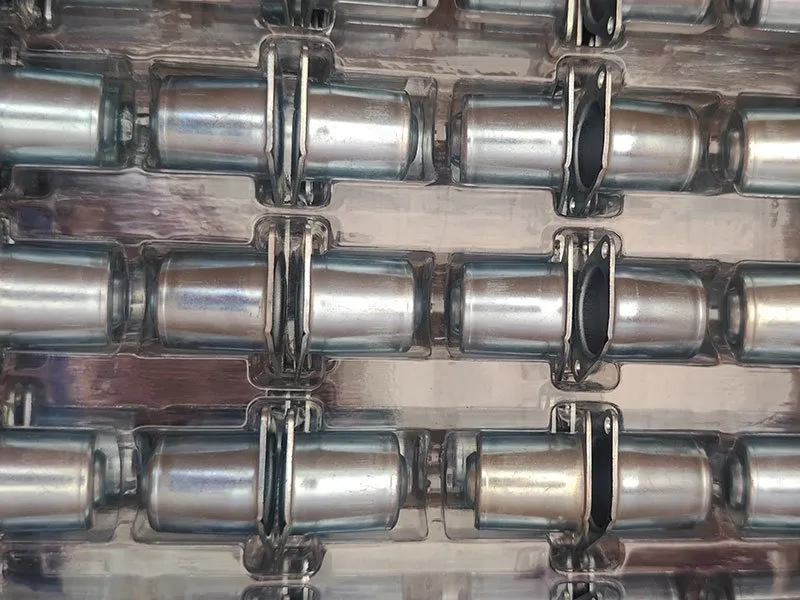
فنجان فنری برای کاربرد شیرآلات
از درخواست پیشفاکتور تا تولید تکراری
یک بسته پیشفاکتور کامل شامل نقشه دو بعدی کنترل شده، مدل سه بعدی در صورت موجود بودن، گرید و شرایط مواد، مقادیر سفارش مورد انتظار، پرداخت سطحی، نیازمندیهای عملکردی و هرگونه نیاز خاص بازرسی یا مستندات میباشد.
ارسال بسته درخواست پیشفاکتور
نقشه، مدل CAD، مشخصات مواد، حجم هدف، پرداخت و برنامه زمانبندی تحویل.
بررسی مهندسی
مسیر تولید، ویژگیهای حیاتی، مفهوم قالبسازی، عملیات ثانویه و سوالات باز.
قالبسازی و نمونهسازی
طرح قالب تایید شده توسعه مییابد؛ نمونهها تولید شده و بررسیهای ابعادی یا عملکردی مستند میشوند.
تایید و راهاندازی تولید
پس از تایید نمونه، تولید با کنترلهای بازرسی در فرآیند و نهایی توافق شده راهاندازی میشود.
تولید تکراری
فرآیند کنترل شده حفظ میشود در حالی که تغییرات مهندسی، نگهداری قالب و تحویل مورد بررسی قرار میگیرند.
سوالات متداول درباره مهرزنی فلزات
پاسخها بر اساس بررسی نقشه ارائه میشوند زیرا مواد، هندسه و حجم تولید تعیینکننده موارد عملی هستند.
مهرزنی فلزات از قالبها و تجهیزات پرس برای برش، خمش، فرمدهی یا کشش ورق یا نوار فلز به قطعات تکرارپذیر استفاده میکند. مسیر قالبسازی مناسب به هندسه قطعه، مواد، تلرانس، حجم تولید و نیازمندیهای بعدی بستگی دارد.
مهرزنی پیشرونده نوار مواد را از طریق چندین ایستگاه برای انجام عملیات مرتبط حرکت میدهد، در حالی که کشش عمیق یک بلنک را به عمق فرم میدهد تا فنجان، آستین، پوسته یا محفظه ایجاد کند. برخی پروژهها ممکن است هر دو روش را ترکیب کنند زمانی که هندسه و مسیر تولید اجازه دهد.
در نظر گرفتن مهرزنی پیشرونده زمانی مناسب است که یک قطعه نیاز به عملیات متعدد در یک برنامه تولید تکراری دارد و ماده میتواند در طول توالی ابزار به یک نوار حامل متصل باقی بماند — به صفحه مهرزنی پیشرونده با قالب پیشرونده مراجعه کنید.
کشش عمیق راه عملی برای تولید فنجانها، آستینها، پوستهها و محفظههای بدون درز است که در آنها یک بدنه یکپارچه شکلداده شده نسبت به یک مجموعه جوشداده شده یا چند تکه ترجیح داده میشود — به صفحه کشش عمیق مراجعه کنید.
مهرزنی دقیق زمانی اعمال میشود که شرایط لبه، موقعیت ویژگی، تختبودن یا تکرارپذیری ابعادی مستقیماً بر مونتاژ یا عملکرد تأثیر بگذارد — به صفحه مهرزنی دقیق فلز مراجعه کنید.
فولادهای کربنی و کمآلیاژ، فولادهای ضدزنگ، آلومینیوم، مس، برنج و برخی آلیاژهای خاص همگی گزینههای عملی هستند. گرید، تمپر، ضخامت و وضعیت سطح بر رفتار شکلدهی و طراحی ابزار تأثیر میگذارند — قابلیت نهایی از مشخصات واقعی ماده تأیید میشود.
حجم سالانه یکی از عواملی است که برای توجیه سرمایهگذاری در ابزار و اتوماسیون فرآیند استفاده میشود. این عامل همراه با هندسه قطعه، ماده، توالی عملیات و عملیات ثانویه سنجیده میشود — هیچ آستانه حجمی ثابتی وجود ندارد.
هزینه استاندارد مفیدی وجود ندارد زیرا پیچیدگی ابزار، ماده، هندسه قطعه، تلرانسها، حجم سالانه، عملیات ثانویه و الزامات بازرسی همگی بر هزینه پروژه تأثیر میگذارند. بالفورد بر اساس نقشه واقعی و الزامات تولید قیمتگذاری میکند.
نقشه 2D، مدل 3D در صورت موجود بودن، گرید ماده، ضخامت، حجم سالانه، تلرانسهای بحرانی، پرداخت سطح، عملیات ثانویه و هرگونه الزامات مستندسازی را ارسال کنید.
بررسی پروژه محرمانه
نقشههای مشتری و جزئیات پروژه به عنوان اطلاعات محرمانه تولیدی مدیریت میشوند. الزامات NDA میتواند قبل از تبادل فایلهای دقیق مورد بحث قرار گیرد و اطلاعات پروژه فقط برای فعالیتهای قیمتگذاری، مهندسی، کیفیت و تولید مرتبط با برنامه مجاز استفاده میشود.
طرح خود را برای ما ارسال کنید
برای بررسی سریعتر، ارسال کنید: نقشه 2D، مدل 3D، گرید مواد، ضخامت، حجم سالانه، تلرانسهای بحرانی، پرداخت سطحی و عملیات ثانویه. بالفورد مسیر تولید را بررسی کرده و هرگونه سوال فنی را قبل از ارائه پیشنهاد قیمت شناسایی میکند.
تواناییها و منابع مرتبط
مهرزنی فلزات به تمامی خوشههای قابلیت، مواد، کاربردها، مطالعات موردی و منابع کیفیت متصل میشود.
قابلیت تولید مرتبط: مهرزنی با قالب پیشرونده، مهرزنی فلزات با کشش عمیق، پرسکاری فلزات دقیق یا طراحی و ساخت ابزارآلات درون کارخانه — همه از روی یک نقشه بررسی میشوند قبل از ارائه پیشفاکتور.
وقتی قطعه به بیش از چند مرحله فرمدهی نیاز دارد، پرسکاری انتقالی معمولاً روشی مقرونبهصرفهتر نسبت به قالب پیشرفته بزرگتر است.
سوالات تجاری اینجا پاسخ داده میشوند: هزینه و زمان ساخت قالب.
ظرفیت در یک نگاه: ظرفیت پرس تا ۳۵۰ تن · حداکثر قطر کشش عمیق Ø۲۵۰ میلیمتر · لیست کامل ماشینآلات و تجهیزات بازرسی.
نمونههای اولیه و دستههای آزمایشی با ابزار تک عملیاتی اجرا میشوند نه با نوار — مشاهده کنید پرسکاری حجم کم و نمونهسازی.