
کششهای عمیق بلفورد DC04 و آهن خالص ( سری DT4) برای محفظه های شیر برقی، فولاد ضد زنگ برای محفظه های سنسور، و برنج، مس و آلومینیوم، روی پرس های 25 تن تا 350 تن با حداکثر قطر کشش عمیق Ø250 میلیمتر. در مواردی که نیاز به دیواره کنترل شده باشد، قطعه آهنگری میشود، و ابزار میتواند تک عملیاتی، پیشرفته یا انتقالی باشد — همه در کارگاه ابزارسازی داخلیطراحی و ساخته میشوند.
آیا کشش عمیق برای قطعه شما مناسب است؟
کشش عمیق یک ورق فلزی مسطح را به یک فنجان، پوسته، آستین یا محفظه سه بعدی با کشیدن ماده به داخل حفره قالب تبدیل میکند. این فرآیند میتواند درزهای جوش را حذف کند، تعداد قطعات را کاهش دهد و یک مسیر تولید کارآمد برای قطعاتی که نیاز به عمق، دیوارههای کنترل شده و فرم خارجی تمیز دارند ایجاد کند. با چهار بررسی زیر شروع کنید.
قطعات عمیق
برای فنجانها، آستینها، پوستهها و محفظههایی با عمق قابل توجه.
فرم بدون درز
مفید زمانی که بدنه یک تکه فرم داده شده نسبت به مجموعه جوش داده شده ترجیح داده میشود.
تولید تکراری
بهترین گزینه برای تولید تکراری که هزینه ابزار میتواند در حجم تولید پخش شود.
هندسه دیواره کنترل شده
مناسب برای مواردی که شرایط دیواره، قطر و عمق باید به صورت هماهنگ مدیریت شوند.
محصولات تولیدی با کشش عمیق
خانواده قطعات معمول تولید شده در برنامههای کشش عمیق ما — هر کدام به صفحه مربوطه لینک شدهاند.
محفظههای سنسور
محفظههای کشش عمیق فولاد ضدزنگ یا آلومینیوم برای مجموعههای سنسور فشار، دما و سرعت چرخ.
محفظههای شیر سولنوئید
محفظههای بدون درز، آستینها و قطعات مرتبط با فنر برای سیستمهای سیال یا مغناطیسی.
آستینهای مغناطیسی
آستینهای کشش عمیق با دیواره نازک و ضخامت کنترل شده برای عایقبندی مغناطیسی و محافظت روتور.
پوششهای موتور
پوستهها و پوششهای کشش عمیق موتور ساخته شده برای تکرارپذیری، آببندی و مونتاژ روان در مراحل بعدی.
فنجانهای فنر
فنجانها و نگهدارندههای کشش عمیق که بار اولیه فنر را با عمق و شعاع کنترل شده تحمل میکنند.
فنجانها و پوستههای کشش عمیق
فنجانها، پوستهها و محفظههای سفارشی در محدوده کاربرد ما — نقشه خود را برای مسیر عملی بررسی کنید.
گزینههای فرآیند کشش عمیق
ما مسیر نهایی را بر اساس عمق قطعه، قطر یا عرض، نیازمندیهای دیواره، رفتار ماده و حجم تولید انتخاب میکنیم.
کشش عمیق معمولی
یک ورق خام از طریق یک یا چند مرحله کنترل شده کشیده میشود تا یک فنجان یا پوسته تشکیل شود. شکل ورق خام و توالی کشش برای تعادل جریان ماده و به حداقل رساندن شکاف، چروک یا گوشههای اضافی توسعه داده میشود.
بهترین برای- نمونهسازی تا تولید تکراری
- فنجانها، محفظهها، آستینها و پوستهها
- عمق کشش، هندسه ورق خام، رفتار ماده و توالی کشش
پرس کششی پیشرونده
برای برنامههای تکرارپذیر مناسب، عملیات کشش و مرتبط در ایستگاههای پیشرونده توزیع میشود. طراحی نوار حامل، پایداری تغذیه و کنترل مرحله به مرحله مواد برای محافظت از قطعه فرم داده شده حیاتی است. بهترین گزینه برای تولید تکراری که در آن عملیات تغذیه نوار یکپارچه میتواند توجیه اقتصادی ابزار پیشرونده را داشته باشد.
مرتبطکشش مجدد و آهنگری
زمانی استفاده میشود که عمق قطعه، شرایط دیواره یا الزامات قطر در یک کشش واحد قابل دستیابی نباشد. این عملیات هرگز به صورت خودکار فرض نمیشوند - پس از بررسی کامل هندسه و واکنش مواد انتخاب میگردند.
مرتبط- کشش عمیق
- آهنگری
- بازپخت
- ضربه نهایی
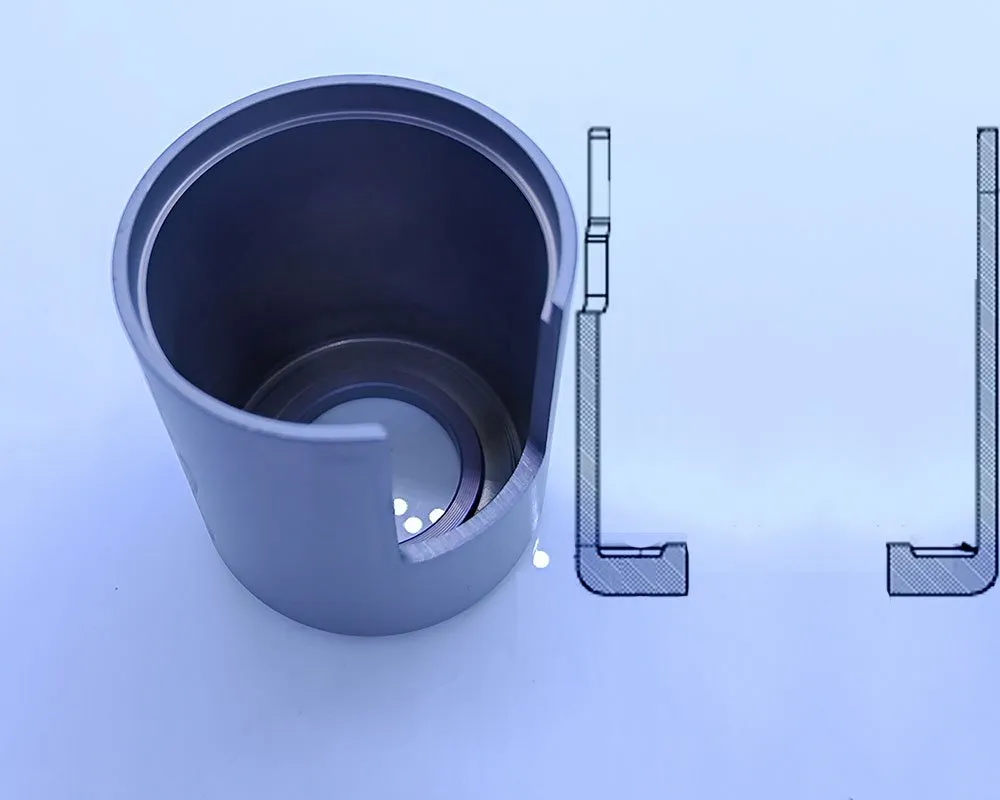
کشش عمیق یک مسئله جریان مواد است
نتیجه بستگی به چگونگی حرکت مواد در هر مرحله دارد - نه فقط تناژ پرس. هندسه بلنک، گرید مواد، ضخامت، شعاعها، روانکاری، نیروی نگهدارنده بلنک و توالی کشش همگی در تعامل هستند. شدت کشش به قطر قطعه، عمق، اندازه بلنک، گرید و تمپر مواد، ضخامت، شعاعها و تعداد مراحل کشش موجود بستگی دارد - هیچ حداکثر واحدی برای همه قطعات وجود ندارد.
عوامل فنی که بررسی میکنیم
هر قطعه کشش عمیق قبل از ساخت قالب و ارائه پیشفاکتور بر اساس همین عوامل فنی بررسی میشود.
| عامل طراحی | اهمیت آن | نحوه بررسی | خروجی پروژه |
|---|---|---|---|
| عمق قطعه و اندازه دهانه | تعیین کننده تعداد و شدت مراحل کشش مورد نیاز | هندسه نهایی، فرمهای میانی و رفتار ماده | توالی پیشنهادی کشش و مفهوم قالبسازی |
| شعاع گوشه و کف | کنترل جریان ماده، نازکشدگی و خطر ترکیدگی | نیاز عملکردی در مقابل قابلیت فرمپذیری و دسترسی به قالب | شعاع تولید پیشنهادی یا ویژگی ثانویه کنترلشده |
| شرایط دیواره | نازکشدگی، ضخیمشدگی و کرنش موضعی میتواند بر عملکرد تأثیر بگذارد | نیازمندیهای مقطع، مدل ماده و اندازهگیری نمونه | طرح بازرسی خاص کشش |
| فلنج، برش و لبه | ماده اضافی و جهت برش بر هندسه نهایی تأثیر میگذارد | توسعه بلانک، مهرههای کشش، دسترسی برش و جهت براده | استراتژی برش تعریفشده و دیتوم نهایی |
| گرید و تمپر ماده | استحکام، انعطافپذیری و سختشدگی کار پنجره فرآیند را تغییر میدهد | مشخصات واقعی، نیازهای گواهی و سوابق فرمدهی | ماده تأییدشده و نیازمندی کنترل تغییرات |
این همان عواملی است که هنگام بررسی نقشه قبل از ساخت قالب و پیشفاکتور استفاده میکنیم.
نقصهای رایج در کشش عمیق و روشهای کنترل آنها
نقصهای کشش عمیق معمولاً به هم مرتبط هستند - کاهش چینخوردگی میتواند باعث نازکشدگی شود و شعاع تنگتر خطر ترکخوردگی را افزایش میدهد. این فرآیند حول عملکرد کشش متعادل میشود.
نازکشدگی و پارگی
تمرکز کرنش در اطراف شعاعها و مناطق انتقالی رخ میدهد. شعاع مناسب، مراحل کشش، روانکاری و شرایط ماده به توزیع کرنش کمک میکنند. بخشهای بحرانی دیواره در حین نمونهگیری اندازهگیری میشوند.
ابزارهای کنترل- طراحی بلنک
- شعاع کشش
- مراحل کشش
- روانکاری
- شرایط ماده
چینخوردگی و لبههای ناهموار
نیروی نگهدارنده بلنک، شکل بلنک، ناهمسانگردی و استراتژی مهره کشش بر چینخوردگی و ارتفاع ناهموار لبه تأثیر میگذارند. میزان برش و رفتار دانه قبل از نهاییسازی بلنک و ابزار در نظر گرفته میشود.
ابزارهای کنترل- نیروی نگهدارنده بلنک
- شکل بلنک
- ناهمسانگردی
- استراتژی مهره کشش
- میزان برش
گوشههای تیز و ویژگیهای موضعی
شعاع بسیار کوچک یا گوشههای عملکردی تیز ممکن است نیاز به عملیات مرحلهای مانند اکستروژن کنترلشده، کوینینگ یا فرمدهی موضعی داشته باشد. بالفورد بررسی میکند که آیا ویژگی واقعاً عملکردی است و مسیری را پیشنهاد میدهد که دیواره اطراف را محافظت کند.
ابزارهای کنترل- عملیات مرحلهای
- کوینینگ / اکستروژن
- فرمدهی موضعی
بازگشت فنری و پایداری ابعادی
استحکام ماده، کارسختی و تنش باقیمانده میتوانند قطعه را پس از خروج از ابزار یا پس از برش تغییر دهند. جبران ابزار، عملیات ضربه مجدد و بازرسی بر اساس مبنا زمانی استفاده میشوند که هندسه نیاز به کنترل دقیقتری دارد.
ابزارهای کنترل- جبران ابزار
- ضربه مجدد
- بازرسی مبتنی بر دیتوم
مواد کشش عمیق و نکات انتخاب
تنها مشخص کردن نام ماده کافی نیست. گرید، تمپر، ضخامت، شرایط سطح و ثبات بین دستهها همگی مستقیماً بر قابلیت کشش تأثیر میگذارند - و قبل از تأیید قالب تأیید میشوند.
فولاد ضدزنگ
مناسب برای پوستهها و آستینهای مقاوم در برابر خوردگی؛ سختکاری، گالینگ، روانکاری و آنیلینگ میانی ممکن است بر توالی کشش تأثیر بگذارد.
فولاد کمکربن
انتخابی مناسب و عملی برای اکثر پوستهها و فنجانهای فرمدهی شده؛ الزامات پوشش یا پرداخت نهایی را همراه با مشخصات ماده تعریف کنید.
آلومینیوم
سبک و مقاوم در برابر خوردگی؛ آلیاژ و تمپر بر گوشهزنی، نشانهگذاری سطح، پارگی و برگشت فنری تأثیر میگذارند.
مس و برنج
گزینههای فرمپذیر برای قطعات رسانا یا تزئینی؛ محافظت سطح و هزینه مواد نیاز به مدیریت دقیق دارند.
تیتانیوم و آلیاژهای ویژه
امکانپذیر برای پروژههای واجد شرایط، اما محدوده فرآیند محدود است - برگشت فنری و سایش قالب نیاز به تأیید مهندسی واقعی دارد.
تمام مواد
گرید، تمپر، ضخامت، شرایط سطح و ثبات بین دستهها بر قابلیت کشش تأثیر میگذارند - قبل از ساخت قالب بررسی کنید.
موارد استفاده از قطعات کشش عمیق
تجربه کاربری در اجزای سولنوئید و شیر، سنسورها و موتورهای خودرو و قطعات صنعتی.
پوستههای سولنوئید و شیر
پوستههای بدون درز، آستینها و قطعات مرتبط با فنر برای سیستمهای سیال یا مغناطیسی که تمیزی، یکپارچگی دیواره و هندسه کنترلشده غیرقابل مذاکره هستند.
پوستههای سنسور و موتور خودرو
پوستههای سنسور، کاورهای موتور و پوستههای فرمدهی شده برای نصب تکرارشونده، آببندی محیطی و مونتاژ روان طراحی شدهاند.
آستینهای مغناطیسی
آستینهای کششدهی دیواره نازک که در آن شرایط دیواره و هندسه مدار مغناطیسی باید بهطور همزمان مدیریت شوند.
قطعات صنعتی
پوستهها و محفظههای خاص کاربردی در مواد کنترلشده، مشمول الزامات کامل طراحی، مستندسازی و تأیید صلاحیت.
فنجانها و نگهدارندههای فنر
قطعات کششدهی شده که پیشبار فنر را با عمق، شعاع و سطوح آببندی کنترلشده حمل میکنند.
کاورها و درپوشهای موتور
کلاهکها و پوششهای کشیده شده با ثبات ابعادی برای مونتاژ خودکار.
مطالعات موردی انتخاب شده کشش عمیق
این نمونهها نشان میدهند که چگونه نیازهای کششی را به یک برنامه تولید عملی تبدیل میکنیم - نه فقط روی کاغذ، بلکه در کارگاه.

محفظه سنسور سرعت چرخ ABS
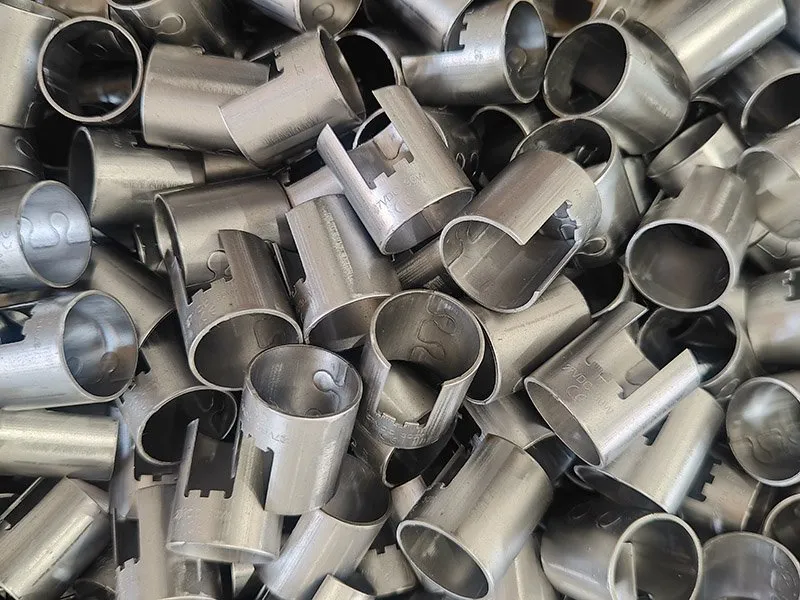
محفظه شیر کارتریج هیدرولیک

لوله آلومینیومی دیواره نازک
چگونه یک قطعه کشش عمیق را توسعه میدهیم
اولین بازبینی مهندسی مشخص میکند که کدام ابعاد واقعاً کنترل آببندی، هدایت، عملکرد مغناطیسی، مونتاژ یا ظاهر را بر عهده دارند - بنابراین نقاط مرجع معناداری تعیین شده و یک تلرانس تنگ برای تمام سطوح اعمال نمیشود. نمونهها قبل از تأیید نهایی تولید، در برابر فرآیند پیشبینی شده اعتبارسنجی میشوند.
بررسی نقشهکشی، مواد و عملکرد
ما نقاط مرجع عملکردی، گرید و حالت ماده، عمق کشش، شعاعها، الزامات دیواره، مقدار سالانه و پرداخت سطح را تأیید میکنیم.
توسعه توالی برش و کشش
ما هندسه قطعه خام، جهت کشش، مراحل میانی، کشش مجدد، برش و هر عملیات ثانویه مورد نیاز را برنامهریزی میکنیم.
تأیید ابزار و نمونه
ما نمونهها را تولید کرده و ابعاد توافق شده، مقاطع دیواره، ظاهر و تطابق عملکردی با نقشه را تأیید میکنیم.
تأیید مشتری
ما موارد باز را بسته، نمونههای تأیید شده را مستند و فرآیند کنترل شده را برای تولید تکراری قفل میکنیم.
تولید کنترل شده
ما الزامات تعریف شده برای راهاندازی، مواد و بازرسی را دنبال میکنیم در حالی که نگهداری ابزار و تغییرات مهندسی را مدیریت میکنیم.
محدوده فرآیند کشش عمیق
این محدودههایی است که بر اساس آن قیمتدهی میکنیم. هندسه خارج از این محدودهها به صورت موردی بررسی میشود قبل از پذیرش، و اگر قطعه مناسب نباشد به شما اطلاع میدهیم به جای اینکه صرفاً قیمت ارائه کنیم.
| پارامتر | محدوده کاری بالفورد |
|---|---|
| حداکثر نیروی پرس | 350 تن |
| حداکثر قطر کشش | Ø250 میلیمتر |
| ابزارسازی | طراحی و ساخت در کارگاه ابزارسازی خودمان — فقط برش سیم آهسته (EDM) برونسپاری میشود |
| مواد | فولاد ضدزنگ، فولاد کربنی، آلومینیوم، مس، برنج و برخی آلیاژهای خاص |
| عملیات ثانویه | تراش و فرز CNC، برش سیم (EDM)، پخزنی و تمیزکاری کنترل شده |
| عملیات برونسپاری شده | عملیات حرارتی تولید (سختکاری، بازپخت، آنیلینگ، مغناطیسزدایی) و پرداخت سطحی مانند الکتروپولیش و پاسیویشن |
| تجهیزات بازرسی | پروژکتور نوری 2.5D، اسکنر سهبعدی، دستگاه قابل حمل اندازهگیری زبری سطح، دستگاه سختیسنج راکول، دستگاه تست نمکپاش، ارتفاعسنج دیجیتال، میکرومتر و میکرومتر سوراخ، کولیس داخلی، مجموعه کامل گیجهای GO/NOGO، دستگاه اندازهگیری فلاش و گیج هممرکزی |
| مستندات | بستههای بازرسی قطعه اولیه و PPAP سطح 3 |
اگر قطعه شما خارج از این محدوده است، در هر صورت نیاز خود را مطرح کنید - ما اعلام میکنیم که آیا قابل تحقق است یا خیر و در چه مواردی امکانپذیر نیست.
نمایش فرآیند کشش عمیق در حال اجرا
یک محفظه استیل ضدزنگ و بوش کشششده، فیلمبرداری شده در خط تولید آنها.
راهنمای مهندسی کشش عمیق
این نسخه کاری از چکلیستی است که هنگام دریافت نقشه بررسی میکنیم: اعدادی که تعیین میکنند آیا یک قطعه در یک مرحله، سه مرحله یا اصلاً قابل کشش است یا خیر. این راهنما برای مهندسی نوشته شده است که باید نقشه را تأیید کند، نه برای بروشور تبلیغاتی.
فصل 1 — نسبت کشش: تعداد مراحل مورد نیاز برای یک قطعه
نسبت کشش، قطر خام تقسیم بر قطر پانچ برای آن مرحله است. اگر از این نسبت فراتر بروید، قطعه بدون توجه به کیفیت روانکاری در نوک پانچ پاره میشود. نسبتهای مرحله اول که با آنها کار میکنیم:
| جنس ماده | نسبت کشش مرحله اول | توضیحات |
|---|---|---|
| فولاد کم کربن (DC01–DC04) | 1.8 – 2.0 | DC04 برای کششهای عمیقتر؛ DC01 به مراحل بیشتری نیاز دارد |
| استیل ضدزنگ (304، 430) | 1.6 – 1.8 | سختکاری بیشتر، بنابراین مراحل بیشتر و آنیلینگ بیشتر مورد نیاز است |
| آهن خالص (گریدهای DT4E / DC04 آهن) | 1.8 – 2.0 | چکشخواری خوب است، اما ضخامت دیواره در مرحله دوم را کنترل کنید |
مراحل کشش مجدد به تدریج کمعمقتر از مرحله اول هستند. قطعات مسی و آلومینیومی به صورت جداگانه بررسی میشوند، زیرا آلیاژ و عملیات حرارتی بیشتر از خانواده مواد بر محدودیت تأثیر میگذارند. همچنین ببینید نحوه محاسبه حداکثر نسبت کشش.
فصل 2 — فاصله قالب
فاصله به ازای هر طرف، به عنوان مضربی از ضخامت ورق t بیان میشود. اگر خیلی کم باشد، دیواره خراشیده شده و ابزار فرسوده میشود؛ اگر خیلی زیاد باشد، قطعه چروک شده و دیواره به صورت ناهمگون نازک میشود.
| ماده | فاصله به ازای هر طرف |
|---|---|
| فولاد | 1.1 – 1.3 t |
| آلومینیوم | 1.0 – 1.2 t |
| فولاد ضدزنگ | 1.2 – 1.4 t |
فصل 3 — اندازه اولیه قبل از برش
برای یک فنجان استوانهای با قطر d و ارتفاع h، قطر اولیه تقریباً √(d² + 4dh) است. این یک تخمین است، نه جایگزینی برای آزمایش قالب: اندازه نهایی که عملیاتی میشود، اندازهای است که ارتفاع نهایی را با مقدار فلنج مورد نیاز در نقشه تولید میکند و ما آن را در اولین تست تأیید میکنیم، نه اینکه فقط به فرمول اعتماد کنیم.
فصل 4 — ضخامت دیواره یک گرادیان است، نه یک عدد ثابت
دیواره کشیده شده در ناحیه فلنج ضخیمتر از ماده اولیه و در نزدیکی نوک پانچ نازکتر است و این توزیع به فاصله قالب، شعاعها، نیروی نگهدارنده و روانکاری بستگی دارد. به همین دلیل است که یک نقشه که فقط میگوید «دیواره 1.0 میلیمتر» بدون مشخص کردن محل اندازهگیری، به صورت نوشته شده قابل تولید نیست: همان قطعه میتواند در پایه دیواره 1.08 میلیمتر و در بالای دیواره 0.92 میلیمتر باشد. محل اندازهگیری و محدوده مجاز را مشخص کنید تا ما بتوانیم آن را کنترل کنیم. ببینید نحوه تعیین ضخامت دیواره در یک محفظه کشیده شده.
فصل 5 — شعاعها و زاویه شیبی که نیاز ندارید
دیواره کشیده شده نیازی به زاویه شیب ندارد. یک زاویه 1 درجه در عمق 20 میلیمتر فقط حدود 0.35 میلیمتر شعاع در لبه دور ایجاد میکند که در محدوده تحمل فرم و ضخامت اکثر قطعات است و به ندرت ارزش مشخص کردن دارد. آنچه مهم است شعاع نوک پانچ و شعاع ورودی قالب است: اینها تعیین میکنند که ماده در کجا خم میشود، چقدر نازک میشود و آیا قطعه در اولین ضربه پاره میشود یا نه.
فصل 6 — مراحل، آنیل و هزینه عمق
هر مرحله اضافی یک موقعیت اضافی در ابزار است و وقتی ماده چکشخواری خود را از دست بدهد، یک عملیات آنیل بین مراحل اضافه میشود. قطعهای که نیاز به سه کشش و دو آنیل دارد، از نظر تجاری با قطعهای که فقط یک کشش نیاز دارد متفاوت است، حتی اگر هندسه نهایی در نقشه مشابه به نظر برسد.
فصل 7 — محدوده اجرایی این فرآیند
- پرسها از 25 تن تا 350 تن.
- کشش عمیق تا حداکثر قطر 250 میلیمتر.
- بیش از 4000 قالب کشش تک مرحلهای از سال 2000 تاکنون طراحی و ساخته شدهاند، تماماً در کارگاه ابزارسازی داخلی ما.
- مراحل مختلف معمولاً در قالبهای پیشرفته یا انتقالی اجرا میشوند تا ضخامت دیواره در تمام قطعات یکسان باشد.
فصل 8 - مدارک مورد نیاز همراه نقشه
- نقشه نهایی با مشخص کردن نقاط اندازهگیری ضخامت دیواره.
- حجم تولید سالانه و الگوی سفارش - این عوامل تعیین میکنند که ابزارسازی باید قالب ساده، قالب پیشرفته یا خط انتقال باشد.
- جنس و گرید مواد، یا مشخصات فنی مورد نیاز در صورتی که گرید مواد هنوز تعیین نشده باشد.
- نیازمندیهای سطح و پرداخت نهایی، شامل مواردی مانند نیاز به حذف روانکار یا پوشش پس از تولید.
- سطوح بحرانی که نباید جابجا شوند: هممحوری با سوراخ، صافی سطح آببندی، موقعیت رزوه.
با ارسال این پنج مورد، پاسخ بررسی امکانسنجی معمولاً در همان روز کاری ارائه میشود. مشاهده کنید مقایسه کشش عمیق با مهرزنی پیشرفته و نمودار تنش-کرنش چه اطلاعاتی درباره فرمدهی ارائه میدهد.
پرسشهای متداول کشش عمیق
پاسخها بر اساس بررسی واقعی نقشه ارائه میشوند زیرا جنس مواد، هندسه و حجم تولید تعیینکننده محدودیتهای عملی هستند.
بزرگترین پرس ما 350 تن ظرفیت دارد و حداکثر قطر کشش قابل پیشنهاد Ø250 میلیمتر است. امکان تولید هر قطعه خاص به گرید مواد، ضخامت ورق، نسبت عمق به قطر، نیازمندیهای دیواره و تعداد مراحل کشش مجاز بستگی دارد. توالی عملیات بر اساس نقشه شما قبل از پیشنهاد قیمت تأیید میشود.
بله. قالبهای کشش، برش و عملیات تکمیلی همگی در کارگاه ابزارسازی داخلی ما طراحی و ساخته میشوند. به همین دلیل میتوانیم زمان تحویل را کنترل کرده و در حین توسعه قالب را اصلاح کنیم. فقط وایرکات با سرعت پایین برونسپاری میشود؛ تراش معمولی، تراش CNC، فرز CNC، وایرکات با سرعت متوسط و بالا، رزوهزنی، سوراخکاری، سنگ محوری و تعمیر قالب همگی در داخل انجام میشوند.
قطعات کشش شده معمولاً با تراش یا فرز CNC، وایرکات، پخزنی و شستشوی کنترل شده تکمیل میشوند. عملیات حرارتی مانند سختکاری، برگشت، آنیل و مغناطیسزدایی، و پرداخت سطحی مانند الکتروپولیش، پاسیویشن و آبکاری در کارخانههای همکار واجد شرایط انجام میشود. مستندات PPAP سطح 3 میتواند تمام مراحل از جمله برونسپاری را پوشش دهد.
هیچ عدد ثابتی برای تمام قطعات قابل تعریف نیست. شدت کشش به گرید و شرایط مواد، ضخامت ورق، هندسه قطعه خام، شکل نهایی، شعاعها، نیازمندیهای دیواره و تعداد مراحل کشش مجاز بستگی دارد. بالفورد نقشه واقعی را بررسی کرده و توالی تأییدشده را قبل از تعهد به قابلیت تولید پیشنهاد میدهد.
بله، ما میتوانیم کشش عمیق پیشرفته را برای هندسه مناسب و تولید تکراری ارزیابی کنیم. نوار حملکننده، گام تغذیه، تعداد مراحل کشش، جریان مواد و برش نهایی همگی باید بررسی شوند تا مناسب بودن این روش تأیید شود.
شرایط دیواره از طریق طراحی بلنک، شعاعها، توالی کشش، روانکاری، فشار نگهدارنده بلنک و در صورت نیاز، عملیات آهنگری یا ضربه مجدد مدیریت میشود. نقاط بحرانی دیواره و روش اندازهگیری باید در نقشه یا برنامه کنترل مشخص شود.
گوشههای تیز عملکردی ممکن است نیاز به عملیات مرحلهای مانند سکهزنی، اکستروژن موضعی یا مرحله فرمدهی ثانویه داشته باشند. ما نیاز عملکردی، کرنش مواد اطراف و روش بازرسی را قبل از توصیه فرآیند بررسی میکنیم.
مواد متداول شامل فولاد کم کربن، فولاد ضد زنگ، آلومینیوم، مس و برنج میشوند. تیتانیوم و سایر آلیاژهای ویژه ممکن است پس از بررسی امکانپذیر باشند. گرید، حالت، ضخامت و شرایط سطح مهمتر از خانواده کلی مواد به تنهایی هستند.
نقشه کنترل شده و مدل، مشخصات مواد، تعداد، پرداخت، ابعاد بحرانی، نیازهای دیواره یا بخش، تستهای عملکردی و هر نیاز ردیابی یا مستندسازی را ارسال کنید. نمونههای موجود یا زمینه مونتاژ نیز به شفافسازی اولویتهای عملکردی کمک میکنند.
نقشه دارید؟
آخرین نقشه یا مدل سهبعدی، مشخصات مواد، حجم سالانه و نیازهای بحرانی را ارسال کنید. ما مسیر فرمدهی، عملیات ثانویه و نیازهای بازرسی را قبل از پیشفاکتور بررسی خواهیم کرد. میتوانیم در مورد نیازهای NDA قبل از تبادل فایلهای پروژه مفصل بحث کنیم.
برای بررسی سریعتر، شامل موارد زیر باشید: نقشه / مدل سهبعدی · گرید مواد · ضخامت · حجم سالانه · تلرانسهای بحرانی · پرداخت سطح.
قابلیتها و منابع مرتبط
کشش عمیق به خوشه کامل штамп، مواد، کاربردها و مطالعات موردی متصل میشود.
مقالات فنی کشش عمیق
قطعات آلومینیومی کشش عمیق
ملاحظات فرمپذیری، هزینه و خوردگی برای کشش عمیق آلومینیوم.
کشش عمیق در مقابل مهرزنی پیشرونده
چگونگی ارتباط مسیر ابزار و فرآیند شکلدهی برای قطعات OEM.
محفظههای شیر سولنویید کشش عمیق
انتخاب مواد و فرآیند کشش عمیق برای کاربردهای خودرویی.
مهرزنی فلز: فرآیندها و مواد
راهنمای فرآیندهای مهرزنی، مواد و کاربردها.
مرتبط: آهنگری در کشش عمیق — چگونگی حفظ قطر داخلی و خارجی توسط دیواره نازک شده · آهنگری به جای تراشکاری · آهنگری برای محفظههای شیر سولنویید (DT4E, DC04) · تلرانسهای آهنگری و پرداخت سطح
قابلیت تولید مرتبط: مهرزنی فلز سفارشی, مهرزنی پیشرونده, ظرفیت پرس و لیست تجهیزات یا مهرزنی پرس انتقالی — همه موارد قبل از ارائه پیشفاکتور از روی یک نقشه بررسی میشوند.
قطعاتی که نیاز به چند مرحله فرمدهی دارند معمولاً با ابزار انتقالی تولید میشوند — مشاهده کنید پرس انتقالی چگونه با قالبهای پیشرفته و تک عملیاتی مقایسه میشود. ظرفیت پرس تا ۳۵۰ تن و حداکثر قطر کشش عمیق Ø۲۵۰ میلیمتر است — لیست کامل ماشینآلات در صفحه لیست تجهیزات موجود است.
عملیات حرارتی بین مرحلهای و نهایی از طریق شرکای مورد تأیید انجام میشود — مشاهده کنید چگونه این مراحل مدیریت میشوند.
مطالعه بیشتر: کشش عمیق چیست و تصمیمات طراحی که هزینه را تعیین میکنند.
ظرفیت در یک نگاه: ظرفیت پرس تا ۳۵۰ تن · حداکثر قطر کشش عمیق Ø۲۵۰ میلیمتر · لیست کامل ماشینآلات و تجهیزات بازرسی.
قبل از تعیین توالی کشش روی نوار، روی ابزار تک عملیاتی آزمایش میشود — مشاهده کنید نمونهسازی و کشش عمیق با حجم کم چگونه کار میکند و چرا قالب نمونهسازی ریسک قالب تولید را کاهش میدهد.
در مواردی که یک قطعه کشششده نیاز به گوشه داخلی کاملاً تیز دارد، دیواره باید عمداً نازکتر شود تا بریده نشود — مشاهده کنید اکستروژن با گوشههای تیز در کشش عمیق چگونه مشخص و کنترل میشود.
محفظههایی که این فرآیند برای آنها طراحی شده در صفحه محفظه شیر برقی کشش عمیق توضیح داده شدهاند، شامل انتخاب مواد DC04 و آهن خالص و مسیر آهنگری.
گریدهایی که معمولاً برای محفظههای مغناطیسی مشخص میشوند در بخش DC04 و آهن خالصمقایسه شدهاند.