
قابلیتهای ساخت قطعات فلزی ما
چهار گروه تولیدی یک مجموعه کامل را تشکیل میدهند - هر بخش به صفحه اختصاصی خود متصل است و شامل فرآیندهای تولید، مواد اولیه، تلرانسها و کنترل کیفیت میشود.
پرسکاری فلزات
برای قطعات ورق و نوار فلزی، روش پرسکاری - شامل پرس پیشرفته، کشش عمیق یا پرس دقیق - بر اساس هندسه قطعه، جنس ماده، دقت و حجم تولید انتخاب میشود.
مشاهده مرور پرسکاری فلزات →ماشینکاری فلزات
برای قطعات دوار، قطعات بلوکی، اتصالات دقیق و پروفیلهای پیچیده - شامل تراشکاری CNC، فرز CNC و برش سیم EDM.
نمای کلی ماشینکاری →فرآوری ورق فلزی
برای براکتها، پنلها، قابها، محفظهها و پوستهها - برش، خمکاری، اتصال، پرداخت سطح و مونتاژ.
نمای کلی ورق فلزی →فرآوری لوله
برش لوله با لیزر، خمکاری لوله CNC و حلقهزنی برای قطعات لولهای، لولههای فرمدار و مجموعههای مرتبط.
نمای کلی لوله →کدام روش تولید برای قطعه شما مناسب است؟
چه قطعاتی میتوانیم تولید کنیم؟
انواع قطعات زیر از کاربردهای واقعی و موارد عملی گرفته شدهاند - هر کدام به صفحه مربوطه لینک شدهاند.
محفظههای سنسور
کشش عمیق / مهرهزنی دقیق · استیل ضدزنگ، آلومینیوم
قطعات شیر سولنوئیدی
محفظهها و آستینهای کشیده شده · فولاد، استیل ضدزنگ
آستینهای مغناطیسی
کشش دیواره نازک · استیل ضدزنگ
محفظههای موتور
پوستهها و درپوشهای کشیده شده · فولاد، آلومینیوم
فنجانهای فنری
فرم دهی کششی · فولاد، استیل ضدزنگ
واشرها
مهرهزنی دقیق · مواد مختلف
مجموعههای لولهای
برش / خم / مونتاژ · فولاد، مس
درپوشهای انتهایی
فرم دهی کششی · فولاد، استیل ضدزنگ
چه موادی را پشتیبانی میکنیم؟
گرید مواد، تمپر، ضخامت و وضعیت سطح مستقیماً بر رفتار فرمدهی و طراحی قالب تأثیر میگذارند و قبل از ساخت قالب تأیید میشوند.
استیل ضدزنگ
برای عملیات پرسکاری، کشش عمیق و فرم دهی دقیق؛ بررسی وضعیت مواد، سختکاری کار، وضعیت سطح و عملیات بعدی.
فولاد کربنی
براکتها، واشرها، پوستهها؛ استحکام، برگشت فنری و محافظت در برابر خوردگی در فرآیند ارزیابی میشود.
آلومینیوم
اولویتهای وزن و مقاومت در برابر خوردگی؛ آلیاژ و عملیات حرارتی مستقیماً بر خمش، کشش و برگشت فنری تأثیر میگذارد.
مس
قطعات هادی و ظاهری؛ محافظت سطحی و نحوه حملونقل در برنامه فرآیند گنجانده شده است.
برنج
هدایت الکتریکی، ظاهر و قابلیت فرمدهی؛ جهت دانهها و عملیات سطحی از ابتدا تأیید میشود.
آلیاژهای ویژه
تیتانیوم و آلیاژهای ویژه پس از بررسی کامل مواد و هندسه ارزیابی میشوند.
به کدام صنایع خدمت میکنیم؟
صنایع اصلی بر اساس تجربه پروژههای واقعی.
خودرو
پوسته سنسورها، براکتها، واشرها و قطعات شیر سولنوئیدی که نیاز به مونتاژ یکنواخت دارند.
سولنوئید / شیر
پوستههای کشیده شده، آستینها، نشیمنگاه فنرها و اجزای کنترل مغناطیسی یا سیال.
تهویه مطبوع و تبرید
مجموعههای لولهای، پوستهها و قطعات ساختاری که هندسه و تمیزی در آنها مهم است.
تجهیزات صنعتی
براکتها، راهنماها، قطعات قفلی و سختافزار مونتاژ مطابق نقشههای خاص ساخته میشوند.
ماتریس قابلیت مواد × فرآیند
ماتریس زیر قابلیتهای اصلی تولیدی بالفورد را به عنوان مرجع مهندسی برای جهتدهی اولیه پروژه خلاصه میکند.
| فرآیند | آلومینیوم | برنج | فولاد نورد سرد | فولاد نورد گرم | فولاد ضد زنگ | فولاد گالوانیزه | مس | تیتانیوم |
|---|---|---|---|---|---|---|---|---|
| پانچینگ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | بررسی پروژهای |
| خمکاری / ورق | 0.4–10 میلیمتر | 0.4–10 میلیمتر | 0.4–10 میلیمتر | 0.4–10 میلیمتر | 0.4–10 میلیمتر | 0.4–10 میلیمتر | 0.4–10 میلیمتر | بررسی پروژهای |
| خمکاری / لوله | قطر خارجی لوله تا حدود 65 میلیمتر (بستگی به جنس ماده، ضخامت دیواره و شعاع خم دارد) | |||||||
| کشش عمیق | حداکثر قطر حدود 300 میلیمتر (بستگی به هندسه، جنس ماده و روش فرآیند دارد) | |||||||
| حلقهپیچی / لوله | قطر خارجی لوله تا حدود 200 میلیمتر (بستگی به جنس ماده و وضعیت لوله دارد) | |||||||
| رزوهزنی | ✓ | |||||||
| پرداخت کاری | ✓ | |||||||
| سنگ زنی سنترلس | ✓ | |||||||
| پولیش کاری | ✓ | |||||||
| آنیلینگ | ✓ | |||||||
| پوشش دهی سطحی | ✓ | |||||||
| جوشکاری نواری | ✓ | |||||||
| پرچ کاری | ✓ | |||||||
| ماشینکاری | ✓ | |||||||
این محدوده قابلیتها برای جهتدهی اولیه پروژه ارائه شده است. قابلیت ساخت نهایی، ابعاد، تلرانسها و مسیر فرآیند بر اساس نقشه خاص، شرایط ماده، تعداد و نیازهای عملکردی تأیید میشود. پارامترهای خاص مانند حداقل قطر پانچ یا نیروی فرمدهی پس از بررسی نقشه تأیید میگردد.
کیفیت و بازرسی
کنترل کیفیت تنها به بازرسی نهایی محدود نمیشود. برای پروژههای OEM، مواد، فرآیند، ابعاد حیاتی، پرداخت سطح و روابط مونتاژ به طور مستمر از مرحله بررسی اولیه نقشه مدیریت میشوند.
تأیید مواد
گرید مواد، ضخامت و شرایط مطابق با مشخصات تولید تأیید شده بررسی میشود.
بازرسی قطعه اولیه
کنترلهای قطعه اولیه و در حین تولید ابعاد حیاتی، ظاهر و نیازهای مواد را پوشش میدهد.
بازرسی در حین تولید
وضعیت ابزار، تغذیه، تنظیمات و پایداری فرآیند مطابق با برنامه تولید نظارت میشود.
بازرسی نهایی و مستندسازی
بررسیهای نهایی مطابق نقشه؛ مستندات FAI، PPAP، IMDS، سوابق مرتبط با RoHS و سایر مدارک مشتری در صورت نیاز پروژه قابل بحث است.
یک پروژه، یک بررسی هماهنگ
بسیاری از قطعات OEM با یک فرآیند تکمیل نمیشوند. قطعات پرسکاری ممکن است نیاز به ماشینکاری، پرداخت سطح و مونتاژ داشته باشند؛ قطعات ورق فلزی ممکن است نیاز به جوشکاری و پوشش داشته باشند؛ قطعات لولهای ممکن است نیاز به برش و فیکسچر داشته باشند. بالفورد در مرحله بررسی، معیارها، تلرانسها، پرداخت سطح و الزامات بازرسی را در این عملیات در نظر میگیرد — بالفورد هر قطعه را به یک فرآیند محدود نمیکند، بلکه مسیر ساخت را از روی نقشه قطعه انتخاب میکند.
از نقشه تا تولید
گردش کامل پروژه، از بررسی نقشه و الزامات تا بازرسی و تحویل.
مطالعات موردی تولید نماینده
قطعات واقعی، مواد واقعی، الزامات تولید واقعی — هر مورد به صفحات مربوط به قابلیتها، مواد و کاربردها پیوند دارد.

محفظه سنسور سرعت چرخ ABS

واشر مهره فولاد ضدزنگ با دقت پرس شده

واشر فنری فولاد 65Mn
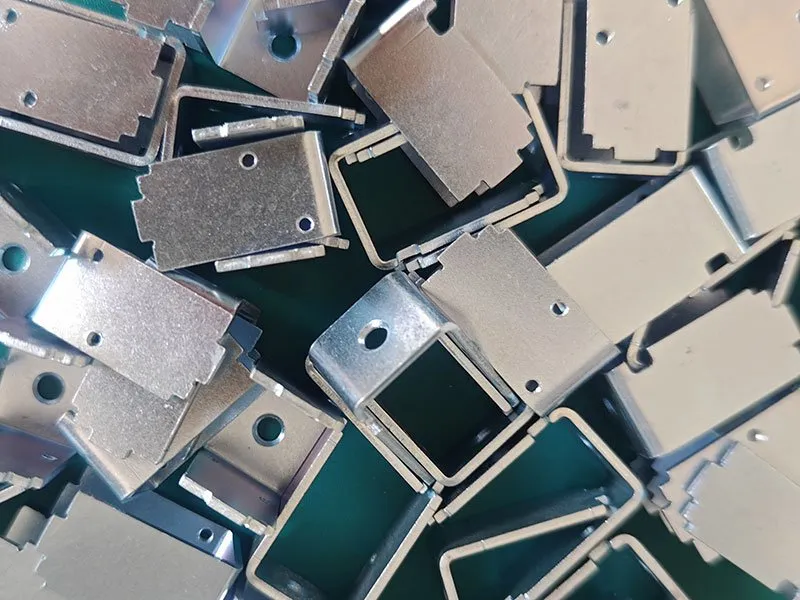
محفظه شیر سولنوئیدی
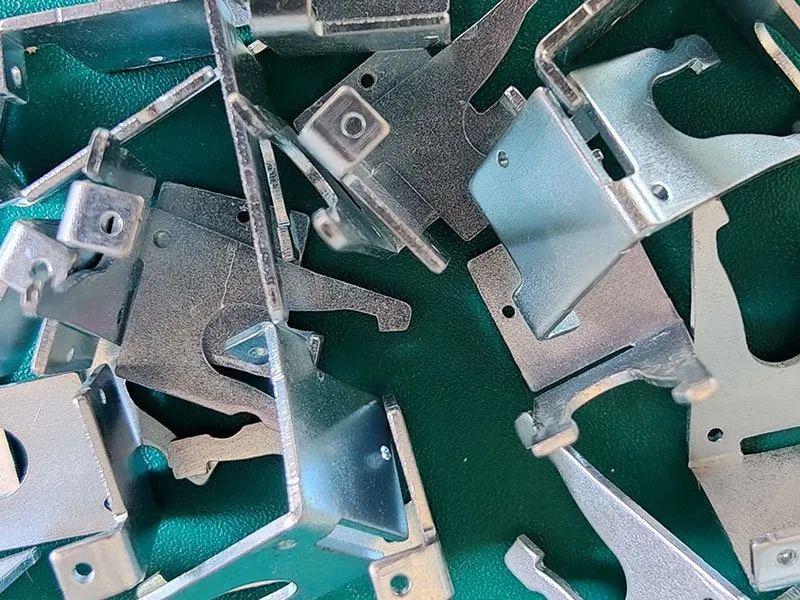
براکت فلزی پرس شده

لوله آلومینیومی دیواره نازک
پاسخ پروژه
تعهدات زمانی شفاف از مرحله پیشفاکتور تا نمونهسازی.
پاسخ پیشفاکتور
معمولاً ظرف 24 ساعت پس از دریافت نقشهها و الزامات کامل — یا ما تأیید میکنیم که چه اطلاعاتی هنوز مورد نیاز است.
بازخورد DFM
بازخورد اولیه DFM معمولاً ظرف 48 ساعت پس از دریافت اطلاعات کامل؛ زمانبندی بستگی به پیچیدگی و کامل بودن پروژه دارد.
زمان تحویل نمونه
نمونهها معمولاً ظرف 7 تا 30 روز بسته به فرآیند، ابزارسازی و نیازمندیهای پروژه ارسال میشوند.
سوالات متداول ساخت فلزات
پاسخها بر اساس بررسی نقشه — جنس، هندسه و حجم تولید تعیین میکنند چه چیزی عملی است.
تواناییهای اصلی Balford شامل مهرزنی فلزات، مهرزنی با قالب پیشرونده، کشش عمیق، مهرزنی دقیق، تراشکاری CNC، فرز CNC، وایرکات، برش ورق، خمکاری فلزات، برش لوله با لیزر، خمکاری لوله CNC، حلقهپیچی و مونتاژ/زیرمونتاژ میشود. مسیر خاص بر اساس نقشه قطعه، جنس، تعداد و نیازمندیهای عملکردی تعیین میشود.
عمدتاً به ساختار قطعه، جنس، دقت، تعداد و عملیات بعدی بستگی دارد. مهرزنی برای قطعات تکراری ورق/نوار مناسب است؛ CNC برای قطعات دوار یا بلوکی با ویژگیهای محلی پیچیده مناسب است؛ ورقکاری برای قطعات با ساختار ورق مناسب است.
بله. بر اساس نقشه 2D، مدل 3D، جنس، تعداد، ابعاد بحرانی و نیازمندیهای بعدی، Balford مهرزنی، CNC، ورقکاری، لوله یا مسیرهای ترکیبی را ارزیابی و ابزارسازی، فیکسچرها و طرح بازرسی مورد نیاز را تأیید میکند.
برای پروژههای مناسب، میتوان عملیات پرسکاری، ماشینکاری، ورقکاری، پردازش لوله، عملیات سطحی، عملیات حرارتی و مونتاژ را هماهنگ کرد، با در نظر گرفتن مبناها، تلرانسها و الزامات بازرسی در طول فرآیند در مرحله بررسی اولیه.
مواد اصلی شامل فولاد ضدزنگ، فولاد کربنی، آلومینیوم، مس، برنج و برخی آلیاژهای خاص میشود. گریدهای خاص، وضعیت ماده و ضخامت بر اساس نیازهای قطعه و فرآیند تأیید میشود.
ارائه آخرین نقشه 2D، مدل 3D (در صورت موجود بودن)، گرید و وضعیت ماده، مقدار تخمینی خرید، نیازهای پرداخت سطحی، ابعاد بحرانی و زمینه مونتاژ. هرچه اطلاعات کاملتر باشد، ارزیابی فرآیند و پیشنهاد قیمت دقیقتر خواهد بود.
Balford هر قطعه را به یک فرآیند واحد محدود نمیکند. با در نظر گرفتن هندسه قطعه، ماده، حجم تولید، ابعاد بحرانی، نیازهای عملکردی و عملیات بعدی، امکانسنجی روشهای پرسکاری، CNC، ورقکاری، لولهکشی و مسیرهای ترکیبی را مقایسه کرده و سپس مسیر ساخت مناسب را انتخاب میکنیم.
نقشه دارید؟ ابتدا مسیر ساخت را بررسی کنیم
آخرین نقشه 2D و مدل 3D (در صورت موجود بودن) را همراه با گرید ماده، مقدار تخمینی، نیازهای پرداخت سطحی، ابعاد بحرانی و زمینه مونتاژ ارسال کنید. Balford مسیر ساخت، ابزارها یا فیکسچرها، عملیات ثانویه و نیازهای بازرسی پروژه شما را ارزیابی خواهد کرد.
مواد · کاربردها · صنایع · نمونهکارها · منابع
توانایی ساخت فلزات به شبکه کامل دانش داخلی متصل است.
خلاصه ظرفیت: ظرفیت پرس تا 350 تن، کشش عمیق تا قطر 250 میلیمتر، و پرس انتقالی با ابزارسازی داخلی.
قطعاتی که نیاز به سختکاری، برگشتدهی، آنیل، آبکاری یا پاسیو دارند در مسیر کنترلشده پردازش میشوند - مشاهده کنید پرداخت نهایی و عملیات ثانویه فلزات.
همه پروژهها با حجم بالا شروع نمیشوند - مشاهده کنید پرس کمحجم و نمونهسازی برای مسیر تکعملیاتی.
دو صفحه کاربردی بر اساس این قابلیتها طراحی شدهاند: محفظههای شیر سلونوئیدی و محفظههای سنسور.