ساخت لوله و پروفیل
خدمات برش لیزری دقیق برای قطعات لوله، پروفیل و ورق فلزی
برش لیزری لوله و پروفیل ورق - لبههای تمیز و برشهای دقیق برای قطعاتی که به مراحل خمکاری، فرمدهی یا مونتاژ میروند.
پاسخ مستقیم: خدمات برش لیزری لوله در بالفورد شامل برش پروفیلها، سوراخها و کانتورها در لوله و ورق فولادی، استیل و آلومینیوم با لبههای تمیز برای قطعاتی است که به مراحل خمکاری، فرمدهی یا مونتاژ میروند. ما جنس ماده، ضخامت دیواره، هندسه برش و حجم را قبل از پیشفاکتور بررسی میکنیم و میتوانیم مجموعههای لولهای تمامشده را از یک تأمینکننده تحویل دهیم.
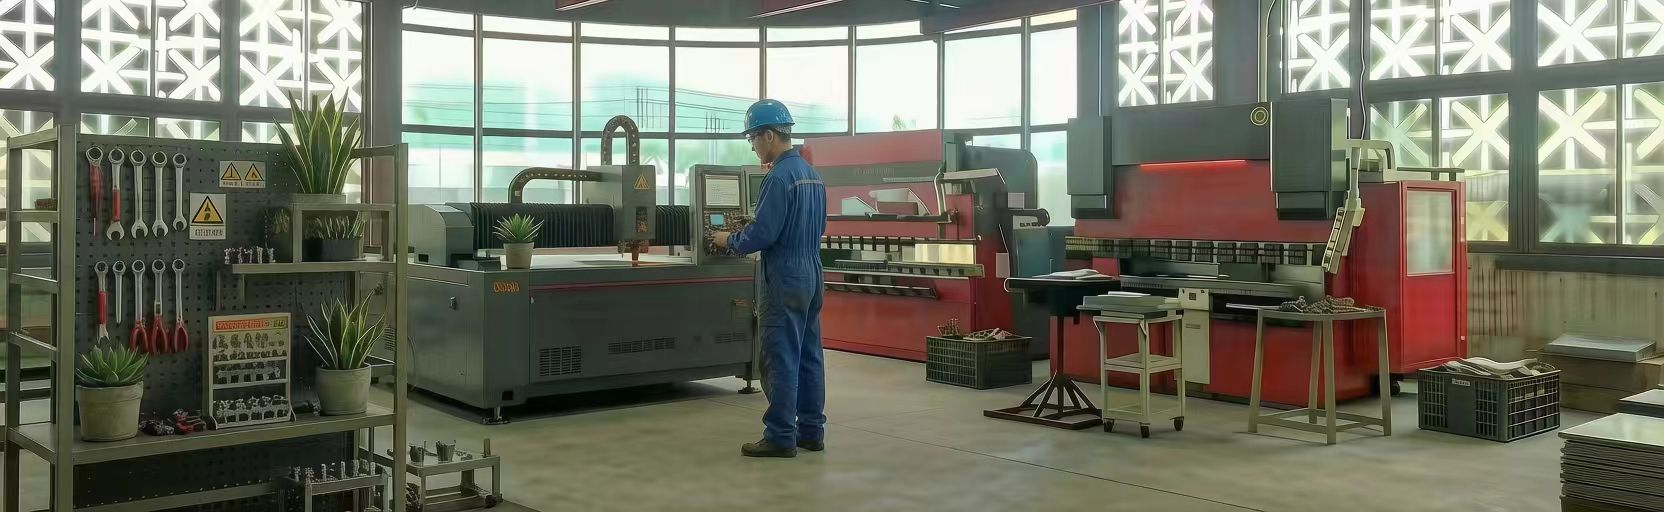
قابلیت اصلی: برش لیزری
پروفیلهای لوله
برش به طول و پروفیلدهی انتهای لوله برای مراحل بعدی خمکاری و مونتاژ.
کانتورهای ورق
برشهای دقیق، سوراخها و خطوط دور در ورق فلزی.
لبههای تمیز
کیفیت کنترلشده لبه با حداقل براده برای اتصال جوش و آببندی.
چیدمان و بهرهوری
چیدمان لوله و ورق به گونهای برنامهریزی میشود که هزینه مواد در حجم تولید کاهش یابد.
بررسی طراحی برای برش لیزری
جنس و ضخامت
گرید و ضخامت دیواره محدوده عملی برش را تعیین میکنند؛ هر دو را در نقشه تأیید کنید.
اندازه ویژگی
سوراخهای کوچک و شیارهای باریک نسبت به ضخامت محدودیت دارند؛ هندسه ویژگی را زودتر بررسی کنید.
نیازمندیهای لبه
براده، زبری لبه و ناحیه متأثر از حرارت برای آببندی یا اتصال جوش مهم هستند - موارد حیاتی را مشخص کنید.
فرآیند بعدی
اگر قطعه پس از برش خم یا فرم میشود، فرآیند بعدی را به اشتراک بگذارید تا هندسه برش از آن پشتیبانی کند.
مواد
فولاد ضدزنگ
پروفیلهای لوله و ورق مقاوم در برابر خوردگی. مشاهده کنید فولاد ضدزنگ.
فولاد کربنی
لوله و ورق سازهای. مشاهده فولاد کربنی.
آلومینیوم
پروفیلهای سبکوزن. مشاهده آلومینیوم.
کاربردها
مجموعههای لولهای
لوله برش خورده برای فرآیند خمکاری و مونتاژ. مشاهده خدمات خمکاری لوله.
خطوط تهویه مطبوع
لوله با برش دقیق برای اتصالات تبرید. مشاهده قطعات تهویه مطبوع.
تجهیزات و قابها
پروفیلها و قطعات سازهای. مشاهده ماشینکاری صنعتی.
مطالعات موردی مرتبط
پروژههای لوله، آستین و پروفیل از سوابق تولید.

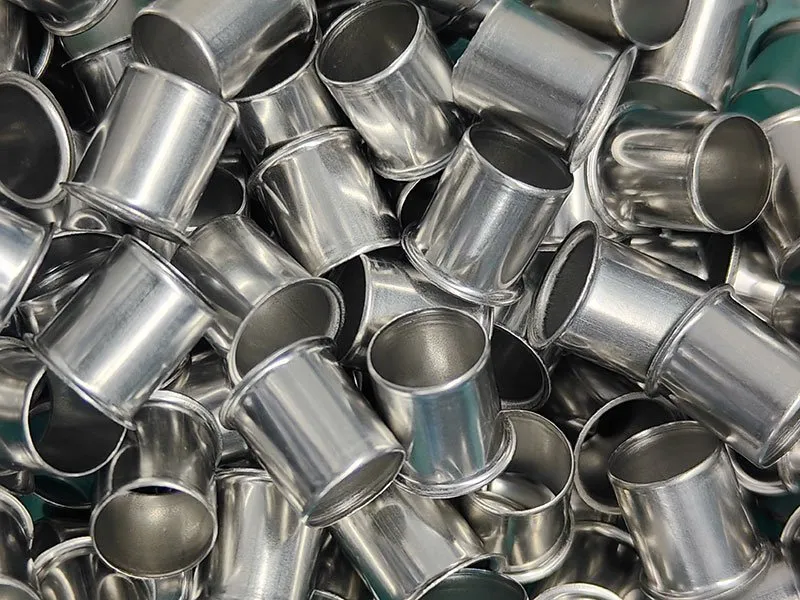
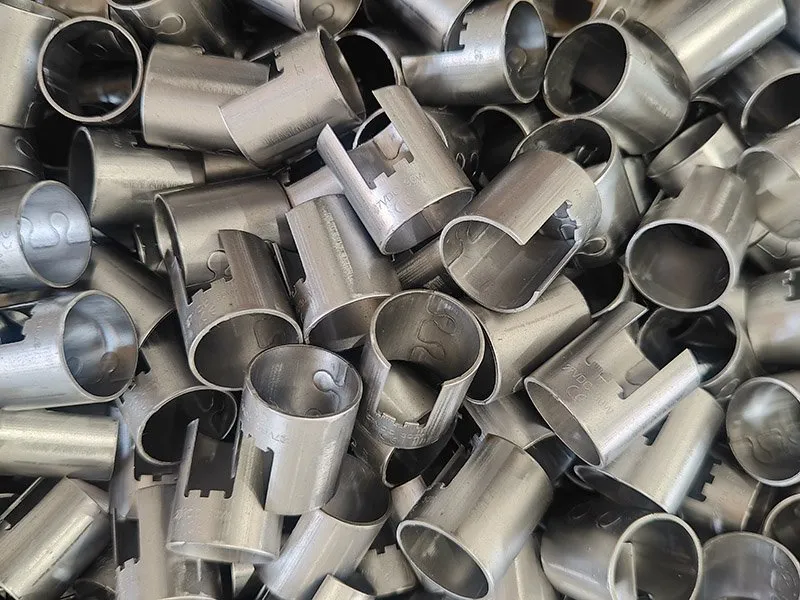

مشاهده کامل کتابخانه مطالعات موردی →
یادداشت های درخواست پیش فاکتور
فایل DXF/DWG یا STEP همراه با جنس و ضخامت ارسال کنید. راهنمای طراحی خمکاری لولهرا مطالعه کنید، سپس درخواست پیش فاکتوردهید.
انطباق و کیفیت
- رعایت الزامات مواد خودرویی — IMDS، REACH، RoHS و GADSL برای برنامههای خودرویی.
- فرآیند IMDS بالفورد — دادههای مواد از مرحله پیشفاکتور تا تحویل.
- چکلیست رعایت IMDS — 15 مرحله برای تأمینکنندگان خودرویی.
- کیفیت و گواهینامهها — کنترلهای منطبق بر ISO 9001:2015 و IATF 16949.
پرسشهای متداول
با لیزر چه موادی را میتوان برش داد؟
برش لیزری برای پروفیلهای لوله و ورق، سوراخها و کانتورها در فولاد، استیل و آلومینیوم مناسب است. این روش برای برشهای دقیق و الزامات کیفیت لبه که برش مکانیکی امکانپذیر نیست، کاربرد دارد.
حداکثر ضخامت دیواره قابل برش با لیزر چقدر است؟
محدوده عملی بستگی به ماده و دستگاه دارد - لوله و ورق با دیواره نازک تا متوسط معمول است و مقاطع سنگینتر به صورت موردی بررسی میشوند. ما حد مجاز را برای ماده شما بر اساس نقشه تأیید میکنیم.
کیفیت لبه در برش لیزری چگونه است؟
لبههای لیزر تمیز با ناحیه حرارتدیده کوچک هستند؛ برادهها و زبری لبه با پارامترهای فرآیند کنترل میشوند. در مواردی که لبهها حیاتی هستند (مانند آببندی، اتصال جوش)، الزامات باید در نقشه ذکر شود تا ما بتوانیم تأیید کنیم.
آیا برش لیزری به عنوان بخشی از مجموعههای لوله ارائه میشود؟
بله. لوله برشخورده با لیزر میتواند برای خمکاری، فرمدهی انتها، جوشکاری و مونتاژ در بالفورد استفاده شود، بنابراین قطعه لولهای نهایی از یک تأمینکننده مستند میشود.
قیمتگذاری برش لیزری چگونه انجام میشود؟
قیمت بر اساس ماده، ضخامت دیواره، طول برش، پیچیدگی ویژگی و مقدار تعیین میشود. چیدمان و استفاده بهینه از لوله برای کاهش هزینه مواد در حجم تولید برنامهریزی میشود.
برای برش لیزری به چه فایلهایی نیاز دارید؟
الگوهای مسطح DXF/DWG یا هندسه STEP همراه با ماده، ضخامت و مقدار. برای قطعات خمشده یا فرمشده، مدل سهبعدی و فرآیند پاییندستی مورد نظر را ارسال کنید.
بررسی امن پروژه
نقشه خود را برای بالفورد ارسال کنید
NDA قبل از تبادل فایلهای جزئی. بررسی DFM بر اساس نقشه. مسیر نمونهسازی تا تولید. چکلیست درخواست پیشفاکتور را قبل از ارسال فایلها بررسی کنید.
قابلیت تولید مرتبط: برش ورق فلزی یا خم لوله — همه از روی یک نقشه بررسی میشوند قبل از ارائه پیشنهاد قیمت.
دامنه خدمات برش لیزر
لیزرهای بالفورد لوله، پروفیل و ورق را برش میدهند. لوله و پروفیل با طول مشخص و فرمهای انتهایی، برشها و سوراخها برش داده میشوند؛ ورق برای قطعاتی که بعداً خم، فرم یا جوش میخورند، به کانتورهای تخت برش داده میشود. دستههای کوچک و پروفیلهای پیچیده بدون قالب برش داده میشوند، که این امر لیزر را به روشی مقرونبهصرفه برای نمونهسازی، قطعات اولیه و هر شکلی که پانچ نیاز به ابزار دارد، تبدیل میکند.
- لوله و پروفیل - گرد، مربعی و مستطیلی، با طول مشخص و فرمهای انتهایی و برشها
- ورق - کانتورهای تخت، برشهای داخلی و الگوهای سوراخ
- نمونههای تکبار تا دستههای تولیدی تکراری
- آمادهسازی ورق برای خم، فرم، جوش و مونتاژ
قطعه شما به کدام فرآیند برش نیاز دارد؟
| روش | بهترین برای | ابزار | چه چیزی به شما میدهد |
|---|---|---|---|
| برش لیزر | کانتورهای پیچیده، نمونهسازی و قطعات تکبار، لوله و ورق | ندارد | لبههای تمیز بدون قالب؛ قطعات بهینه برای صرفهجویی در مواد |
| قیچیکاری | برشهای مستقیم و ورقهای مستطیلی | ندارد | سریعترین و ارزانترین روش وقتی همه لبهها مستقیم هستند |
| پانچ CNC | پروفیلهای تکراری، الگوهای سوراخ، دریچهها | ابزار پانچ | مقرونبهصرفه وقتی همان پروفیل تکرار میشود |
| برش خالی / برش قالب | قطعات تخت با حجم بالا و تلرانسهای دقیق | قالب اختصاصی | بالاترین تکرارپذیری؛ هزینه ابزار در حجم تولید تقسیم میشود |
در مواردی که بیش از یک روش برش قابل استفاده باشد، عوامل تعیینکننده شامل تعداد قطعات، کیفیت لبهها و نیاز به قالب برای عملیات شکلدهی بعدی هستند. در مرحله استعلام، مقدار سالانه و لبههای حساس را مشخص کنید تا بلفورد روشی را پیشنهاد دهد که با نیازهای شما سازگار باشد، نه روشی که صرفاً در دسترس است.
عملیات پس از برش
قطعه برشخورده به ندرت یک قطعه نهایی است. قطعات برشخورده مستقیماً به عملیات بعدی در همان کارخانه منتقل میشوند: خمکاری ورق فلزی، خمکاری لوله، فرمدهی، جوشکاری و مونتاژ، یا پرس کاری فلز و کشش عمیق در صورتی که تعداد قطعات توجیه اقتصادی برای ساخت قالب را داشته باشد. برش با اندازه نادرست یکی از متداولترین دلایل شکست در عملیات بعدی است، به همین دلیل ابعاد قطعه خام باید همزمان با برنامهریزی برای عملیات بعدی تعیین شود - نه پس از آن.
برای اطلاعات بیشتر به صفحه اصلی قابلیتها مراجعه کنید: تولید و پردازش ورق فلزی.