خدمات ماشینکاری CNC
خدمات فرز CNC
فرز CNC برای صفحات، بلوکها، محفظهها، براکتها و قطعات فلزی چند سطحی با جیبها، شیارها، سوراخها و پروفیلهای منحنی. از بررسی DFM و نمونهسازی تا تولید تکراری.
پاسخ مستقیم: فرز CNC برای قطعات فلزی منشوری و چند سطحی استفاده میشود: صفحات، بلوکها، محفظهها، براکتها و اجزای ابزار با جیبها، شیارها، سوراخها و پروفیلها. بالفورد ساختار دیتوم، دسترسی ابزار، شعاع گوشه داخلی، نگهداری قطعه و تعداد تنظیمات را قبل از ارائه مسیر نمونهسازی تا تولید بررسی میکند و در صورت نیاز فرز را با تراشکاری یا وایر EDM ترکیب مینماید.
قطعات معمولی فرزکاری شده
صفحات و بلوکها
سطوح، سوراخها و پروفیلها با کنترل صافی و موقعیت.
محفظهها و براکتها
قطعات چند سطحی با جیبها، شیارها و ویژگیهای نصب.
اجزای ابزار
فیکسچرها، جیگها و inserts ماشینکاری شده طبق نقشههای کنترل شده.
قطعات چند سطحی
ویژگیهایی در چند سطح با یک برنامه تنظیم و دیتوم مشخص.
چکلیست DFM فرزکاری
- تعریف ساختار دیتوم قبل از اعمال تلرانسها
- شعاع گوشه داخلی در مقابل دسترسی کاتر
- عمق جیب در مقابل ضخامت دیواره
- دسترسی ابزار برای ویژگیهای عمیق یا زاویهدار
- نگهداری و بستن قطعه بدون اعوجاج
- تعداد تنظیمات و تداوم دیتوم
- تلرانسهای دقیق فقط در جاهایی که عملکرد نیاز دارد اعمال شود
فرز در مقابل وایر EDM
از این راهنمای سریع تصمیمگیری هنگام مسیریابی قطعه جدید استفاده کنید:
- ابزار میتواند به ویژگی دسترسی پیدا کند → فرز CNC
- گوشه داخلی تیز، شیار باریک یا ماده سخت شده → وایرکات (EDM سیمی)
- هندسه دایرهای یا چرخشی → تراشکاری CNC
- سطوح باز بزرگ با برداشت زیاد ماده → ابتدا فرزکاری، وایرکات فقط برای کانتور نهایی
برای راهنمایی سطح کشش به راهنمای طراحی فرز CNCمراجعه کنید.
مواد برای قطعات فرزکاری شده
آلومینیوم
صفحات، محفظهها و براکتها با قابلیت ماشینکاری خوب. مشاهده فرزکاری آلومینیوم.
فولاد ضدزنگ
قطعات فرزکاری شده مقاوم در برابر خوردگی؛ مدیریت سختشدگی حرارتی و کاری با استراتژی ابزار. مشاهده فرزکاری فولاد ضدزنگ.
فولادهای کربنی و آلیاژی
قطعات ساختاری و اجزای ابزار با سختی کنترل شده. مشاهده فرزکاری فولاد کربنی.
آلیاژهای ویژه و پلاستیکها
ارزیابی شده برای هر کاربرد با تأیید گواهی و پایداری. مشاهده فرزکاری آلیاژهای ویژه.
کاربردها
خودرو و حملونقل
محفظهها، براکتها و رابطهای دقیق با تلرانسهای موقعیتی دقیق. مشاهده ماشینکاری خودرو.
تجهیزات صنعتی
محفظههای ماشین، صفحات و قطعات یدکی بر اساس نقشههای کنترل شده. مشاهده ماشینکاری صنعتی.
سیستمهای سیال و شیرآلات
سطوح آببندی و رابطهای فرزکاری شده روی قطعات شیر. مشاهده قطعات شیر سولنوئیدی.
محصولات سنسور و موتور
ویژگیهای فرزکاری شده روی محفظههای سنسور و موتور. مشاهده محفظههای سنسور و محفظههای موتور.
مطالعات موردی مرتبط
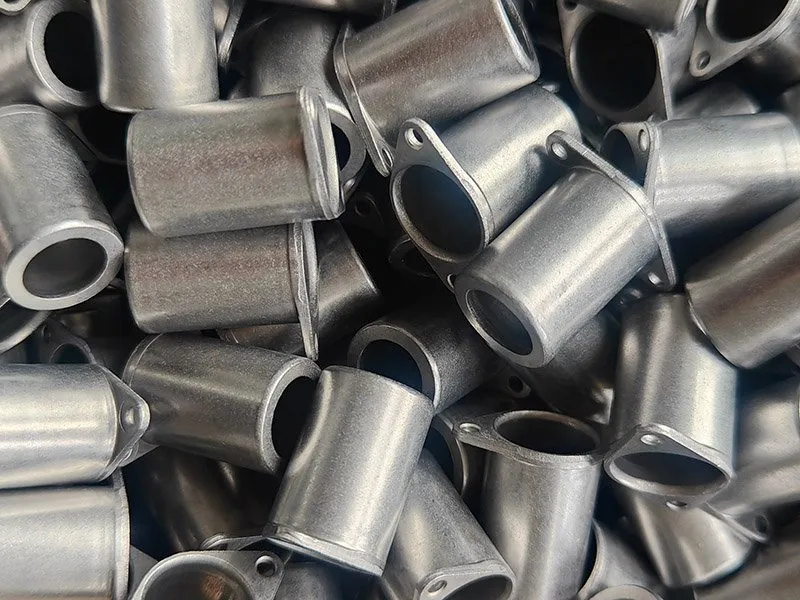
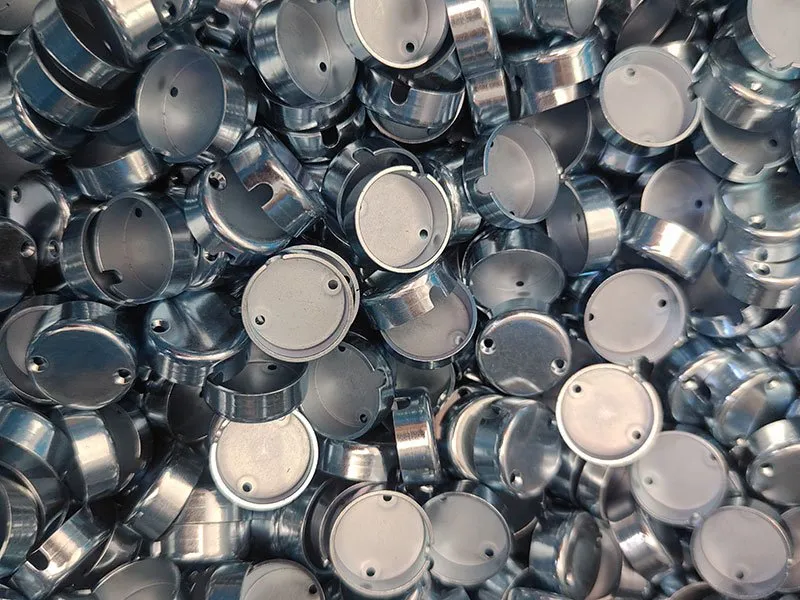
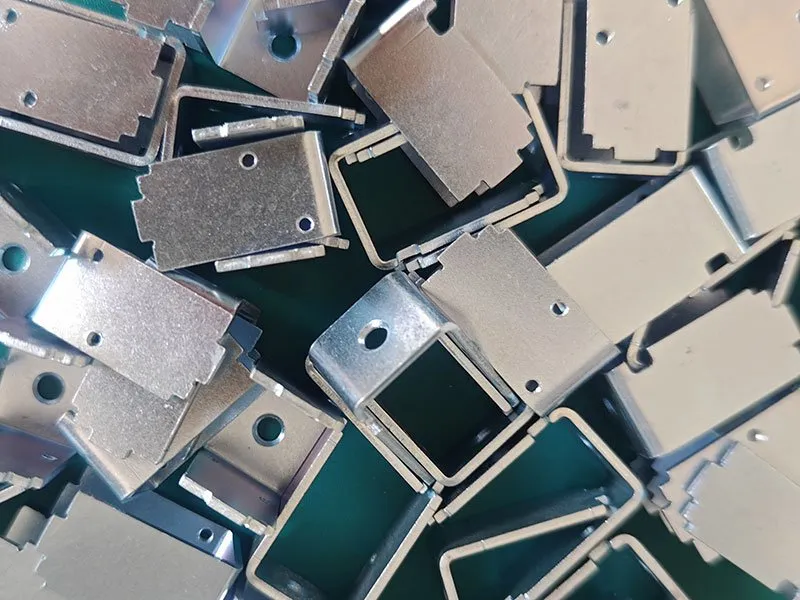
پروژههای منتخب مرتبط با فرزکاری از سابقه تولید بالفورد؛ هر مورد مرحله ماشینکاری را در یک مسیر کامل نشان میدهد.


انطباق و کیفیت
- انطباق مواد خودرویی — IMDS، REACH، RoHS و GADSL برای پروژه های خودرویی.
- فرآیند IMDS بالفورد — داده های مواد از مرحله پیش فاکتور تا تحویل.
- چک لیست انطباق IMDS — 15 مرحله برای تامین کنندگان خودرویی.
- کیفیت و گواهینامه ها — کنترل های منطبق بر ISO 9001:2015 و IATF 16949.
سوالات متداول
چه قطعاتی برای فرز CNC مناسب هستند؟
قطعات منشوری: صفحات، بلوکها، محفظهها، براکتها، اجزای ابزار و قطعات چند سطحی که نیاز به جیبها، شیارها، سوراخها، سطوح یا پروفیلهای منحنی دارند. اگر بیشتر ویژگیها روی سطوح تخت یا متعامد باشند و نیاز به ابزار چرخشی داشته باشند، فرز گزینه طبیعی است.
محدودیت عملی برای شعاع گوشه داخلی چیست؟
ابزار چرخشی استاندارد شعاعی برابر با خودش باقی میگذارد. جیبهای عمیق و گوشههای کوچک ممکن است نیاز به ابزارهای کوچکتر (و در نتیجه پاسهای بیشتر) یا فرآیند ثانویه مانند وایر EDM برای گوشههای تیز داشته باشند. ما شعاع گوشه را در برابر عملکرد در طول DFM بررسی میکنیم.
چگونه صافی و دقت چند تنظیمه را کنترل میکنید؟
ابتدا ساختار دیتوم تعریف میشود، سپس نگهدارنده کار (فکهای نرم یا فیکسچرهای اختصاصی) روابط بحرانی را در یک تنظیم حفظ میکند. در صورتی که تنظیم دوم اجتنابناپذیر باشد، ویژگیها از همان دیتومها مکانیابی شده و با بازرسی در فرآیند تأیید میشوند.
آیا میتوانید دیوارههای نازک را ماشین کنید؟
بله، در محدودههایی که به جنس ماده، ارتفاع دیواره و پرداخت بستگی دارد. ما ضخامت دیواره را در مقابل ارتفاع زود بررسی میکنیم، زیرا دیوارههای نازک میتوانند تحت نیروی برش خم شوند؛ پشتیبانی قطعه کار و استراتژی مسیر ابزار بر این اساس برنامهریزی میشوند.
چه موادی را فرز میکنید؟
آلومینیوم، فولادهای کربنی و آلیاژی، فولادهای ضد زنگ، مس و برنج، و برخی پلاستیکهای مهندسی و آلیاژهای خاص. سختی و فرم قطعه کار بر اساس پروژه تأیید میشود.
چگونه فرز را با تراشکاری یا پرسکاری ترکیب میکنید؟
ویژگیهای چرخشی میتوانند با تراشکاری یا ابزار زنده به قطعه فرز شده اضافه شوند؛ قطعات خام پرس یا کشش عمیق میتوانند در جایی که فرآیند شکلدهی نمیتواند یک رابط را نگه دارد، فرز شوند. مسیر به عنوان یک دنباله بررسی میشود تا دیتوم و تنظیمات ثابت بمانند.
بررسی امن پروژه
نقشه خود را برای بالفورد ارسال کنید
NDA قبل از تبادل فایلهای دقیق. بررسی DFM مبتنی بر نقشه. مسیر نمونهسازی تا تولید. چکلیست درخواست پیشفاکتور را قبل از ارسال فایلها بررسی کنید.
قابلیتهای تولید مرتبط: خدمات ماشینکاری CNC، تراشکاری CNC یا وایر EDM — همه از روی همان نقشه قبل از پیشفاکتور بررسی میشوند.
صفحات قالب و اجزای ابزار در همان کارخانه توسط کارگاه ابزار داخلی پشت قالبهای بالفوردماشینکاری میشوند.
صفحات قالب و قطعات ابزارسازی ذکر شده در اینجا در همان کارخانه ماشینکاری میشوند - مشاهده کنید لیست کامل تجهیزات.