Un pezzo stampato o imbutito profondo o si assembla o non si assembla, e la differenza è solitamente di due o tre dimensioni. Il laboratorio di ispezione Balford esiste per individuare quelle dimensioni prima che i pezzi vengano spediti — e per produrre le prove misurate su cui si basa una presentazione PPAP, un rapporto di ispezione del primo articolo o un'indagine su un reclamo del cliente.
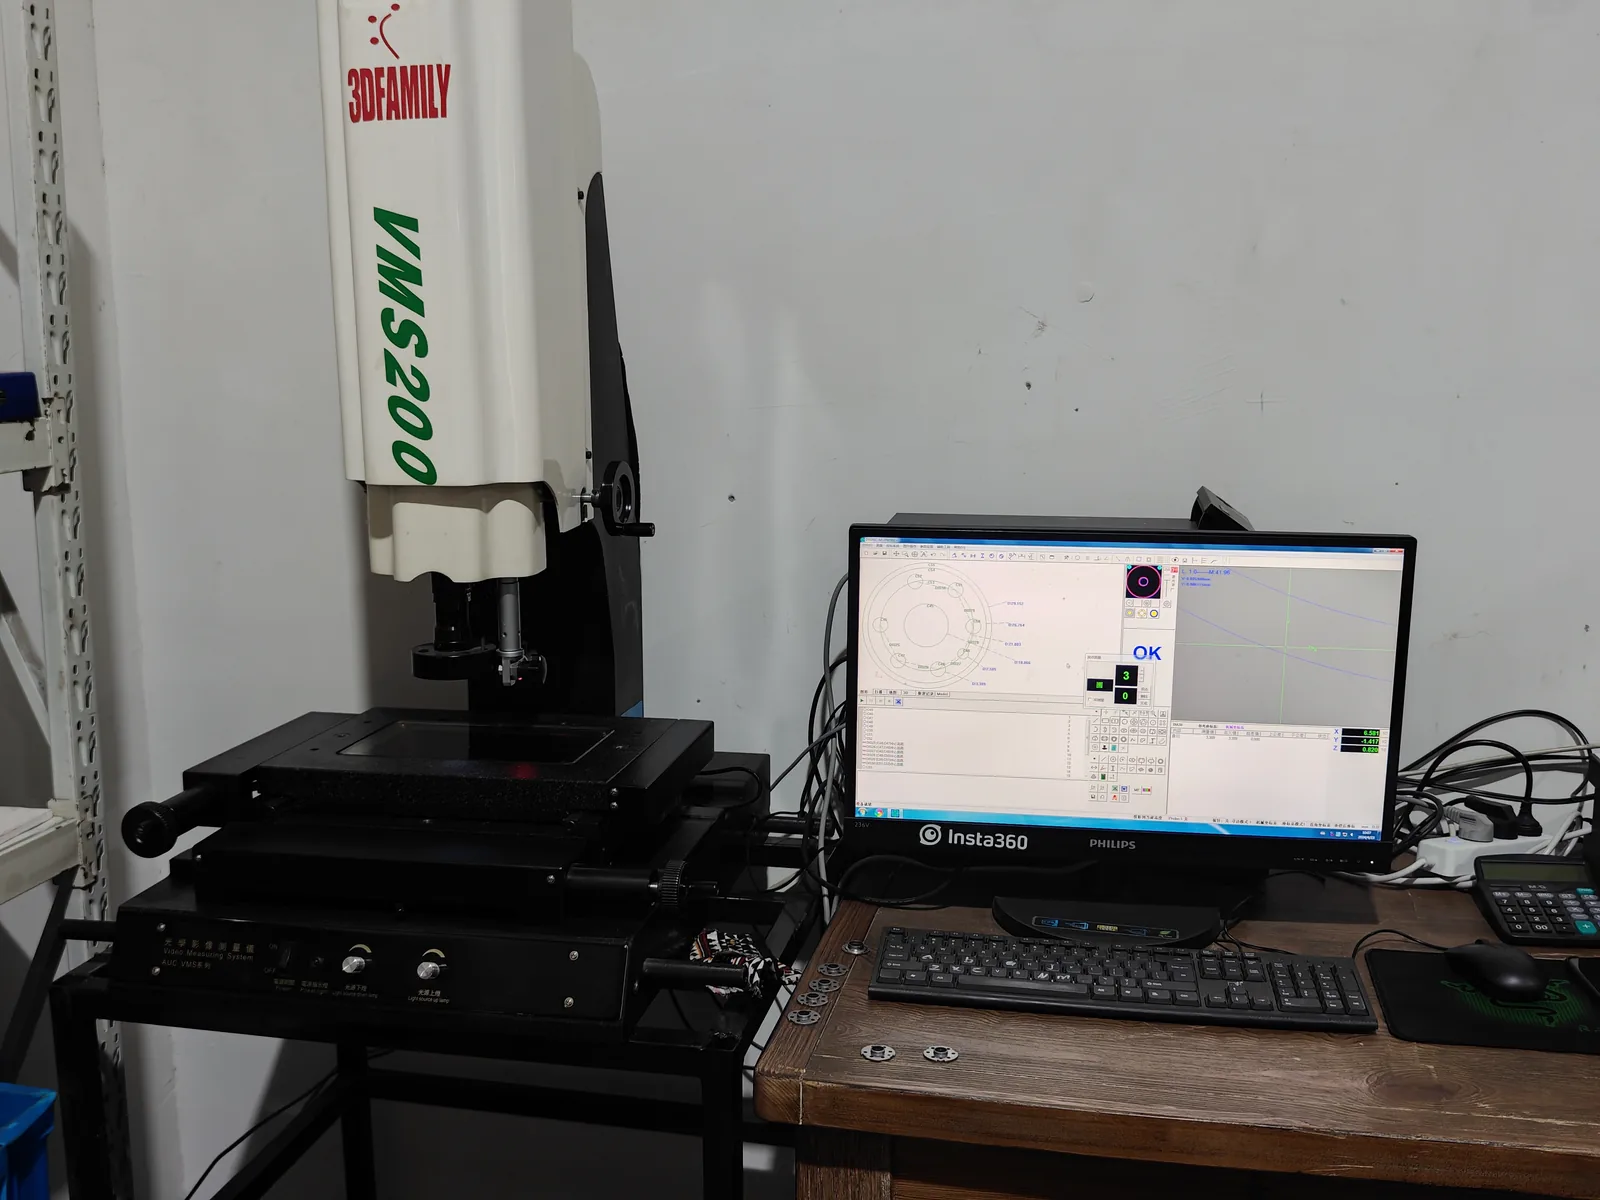
Cosa può misurare il laboratorio
- Dimensionale— diametri esterni e interni, spessore della parete, altezze, profondità, posizioni dei gradini, geometria della flangia.
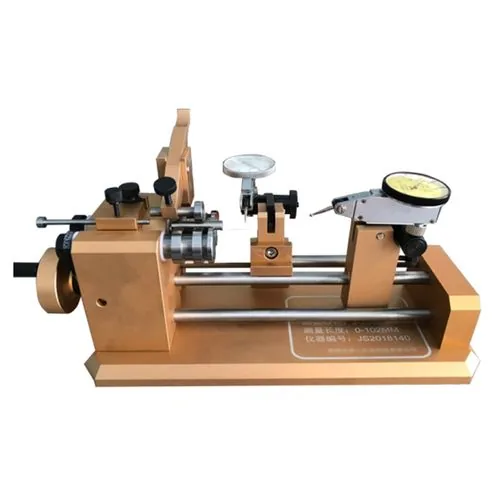
- Geometrico— concentricità e runout su alloggiamenti cilindrici, oltre a controlli del profilo sui bordi trafilati e stampati.
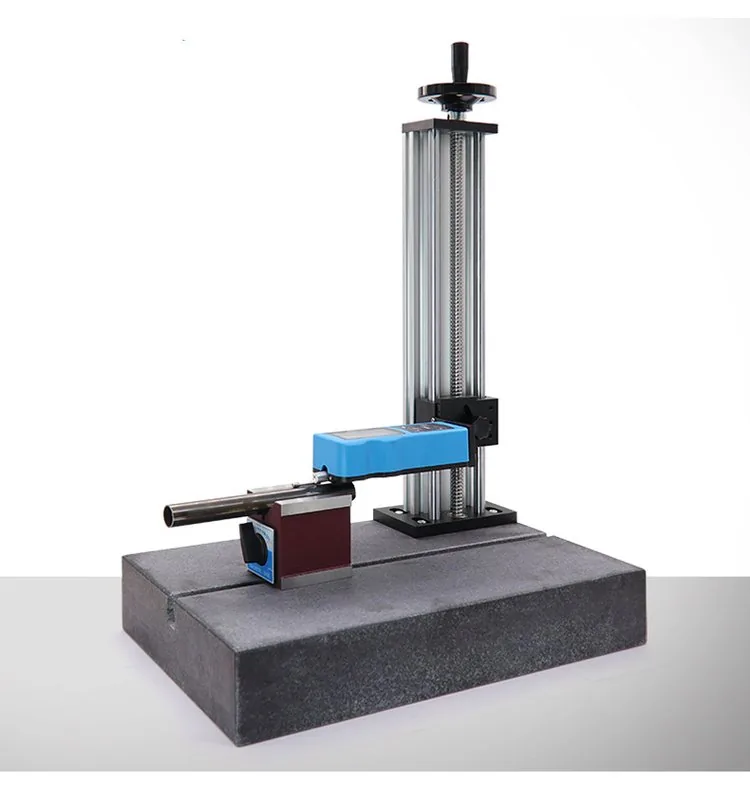
- Finitura superficiale— Ra sulle superfici imbutite e lavorate meccanicamente.
- Durezza— materiale in entrata e particolari formati, misurati con un durometro Rockwell.
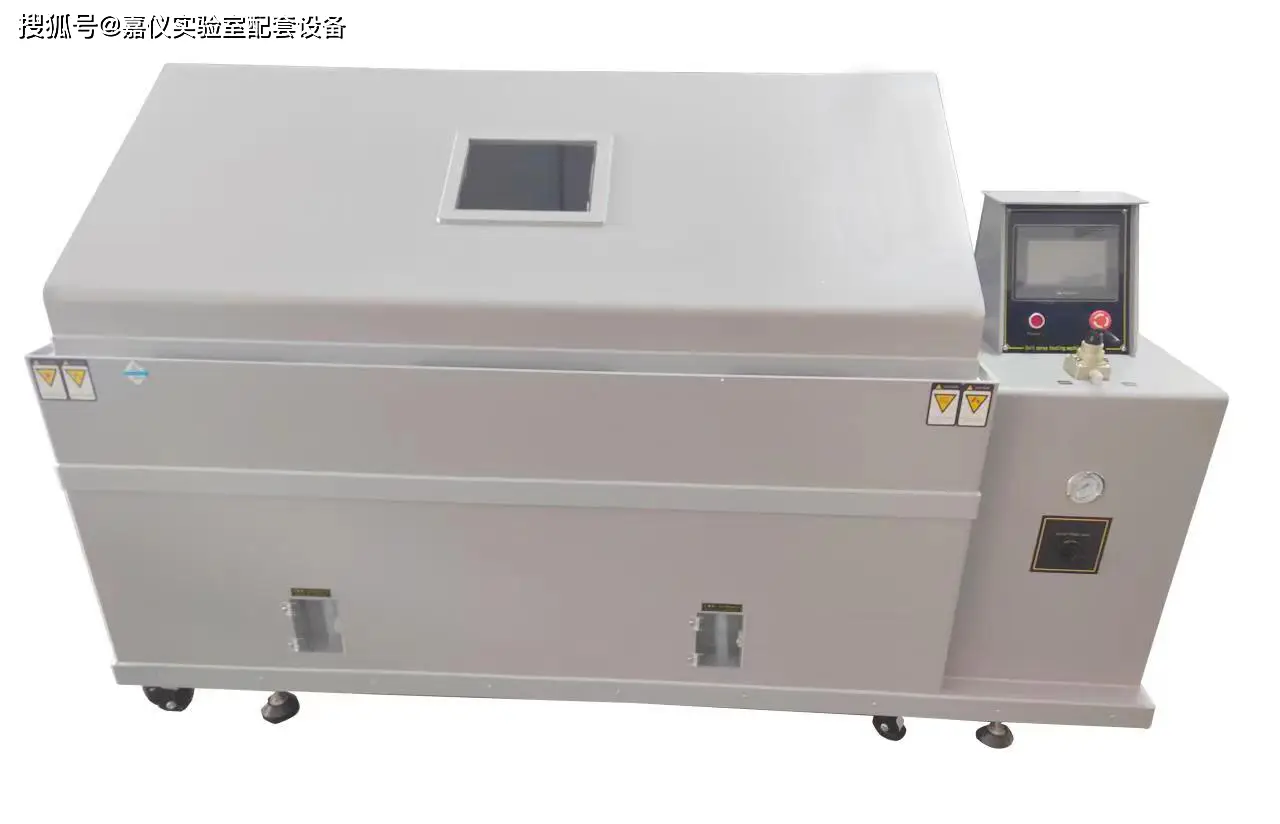
- Corrosione— test in nebbia salina su parti placcate e passivate.
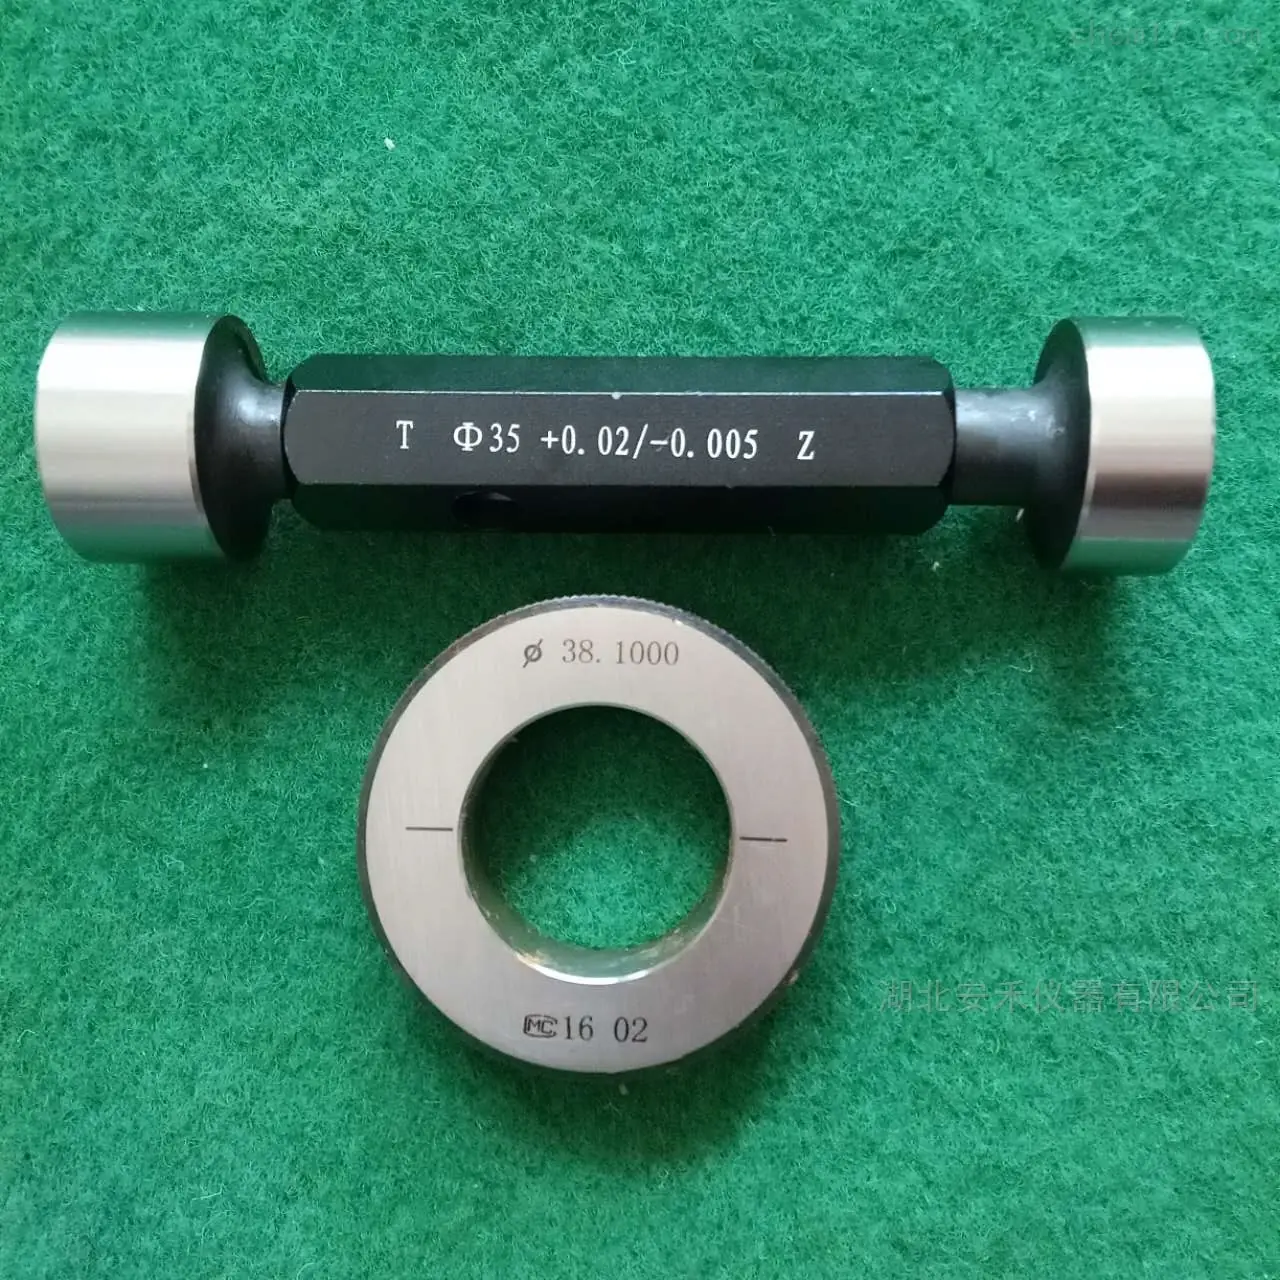
- Verifica degli attributi— controllo con calibri passa/non passa alla pressa per fori, asole e posizioni.
Attrezzature del laboratorio di collaudo
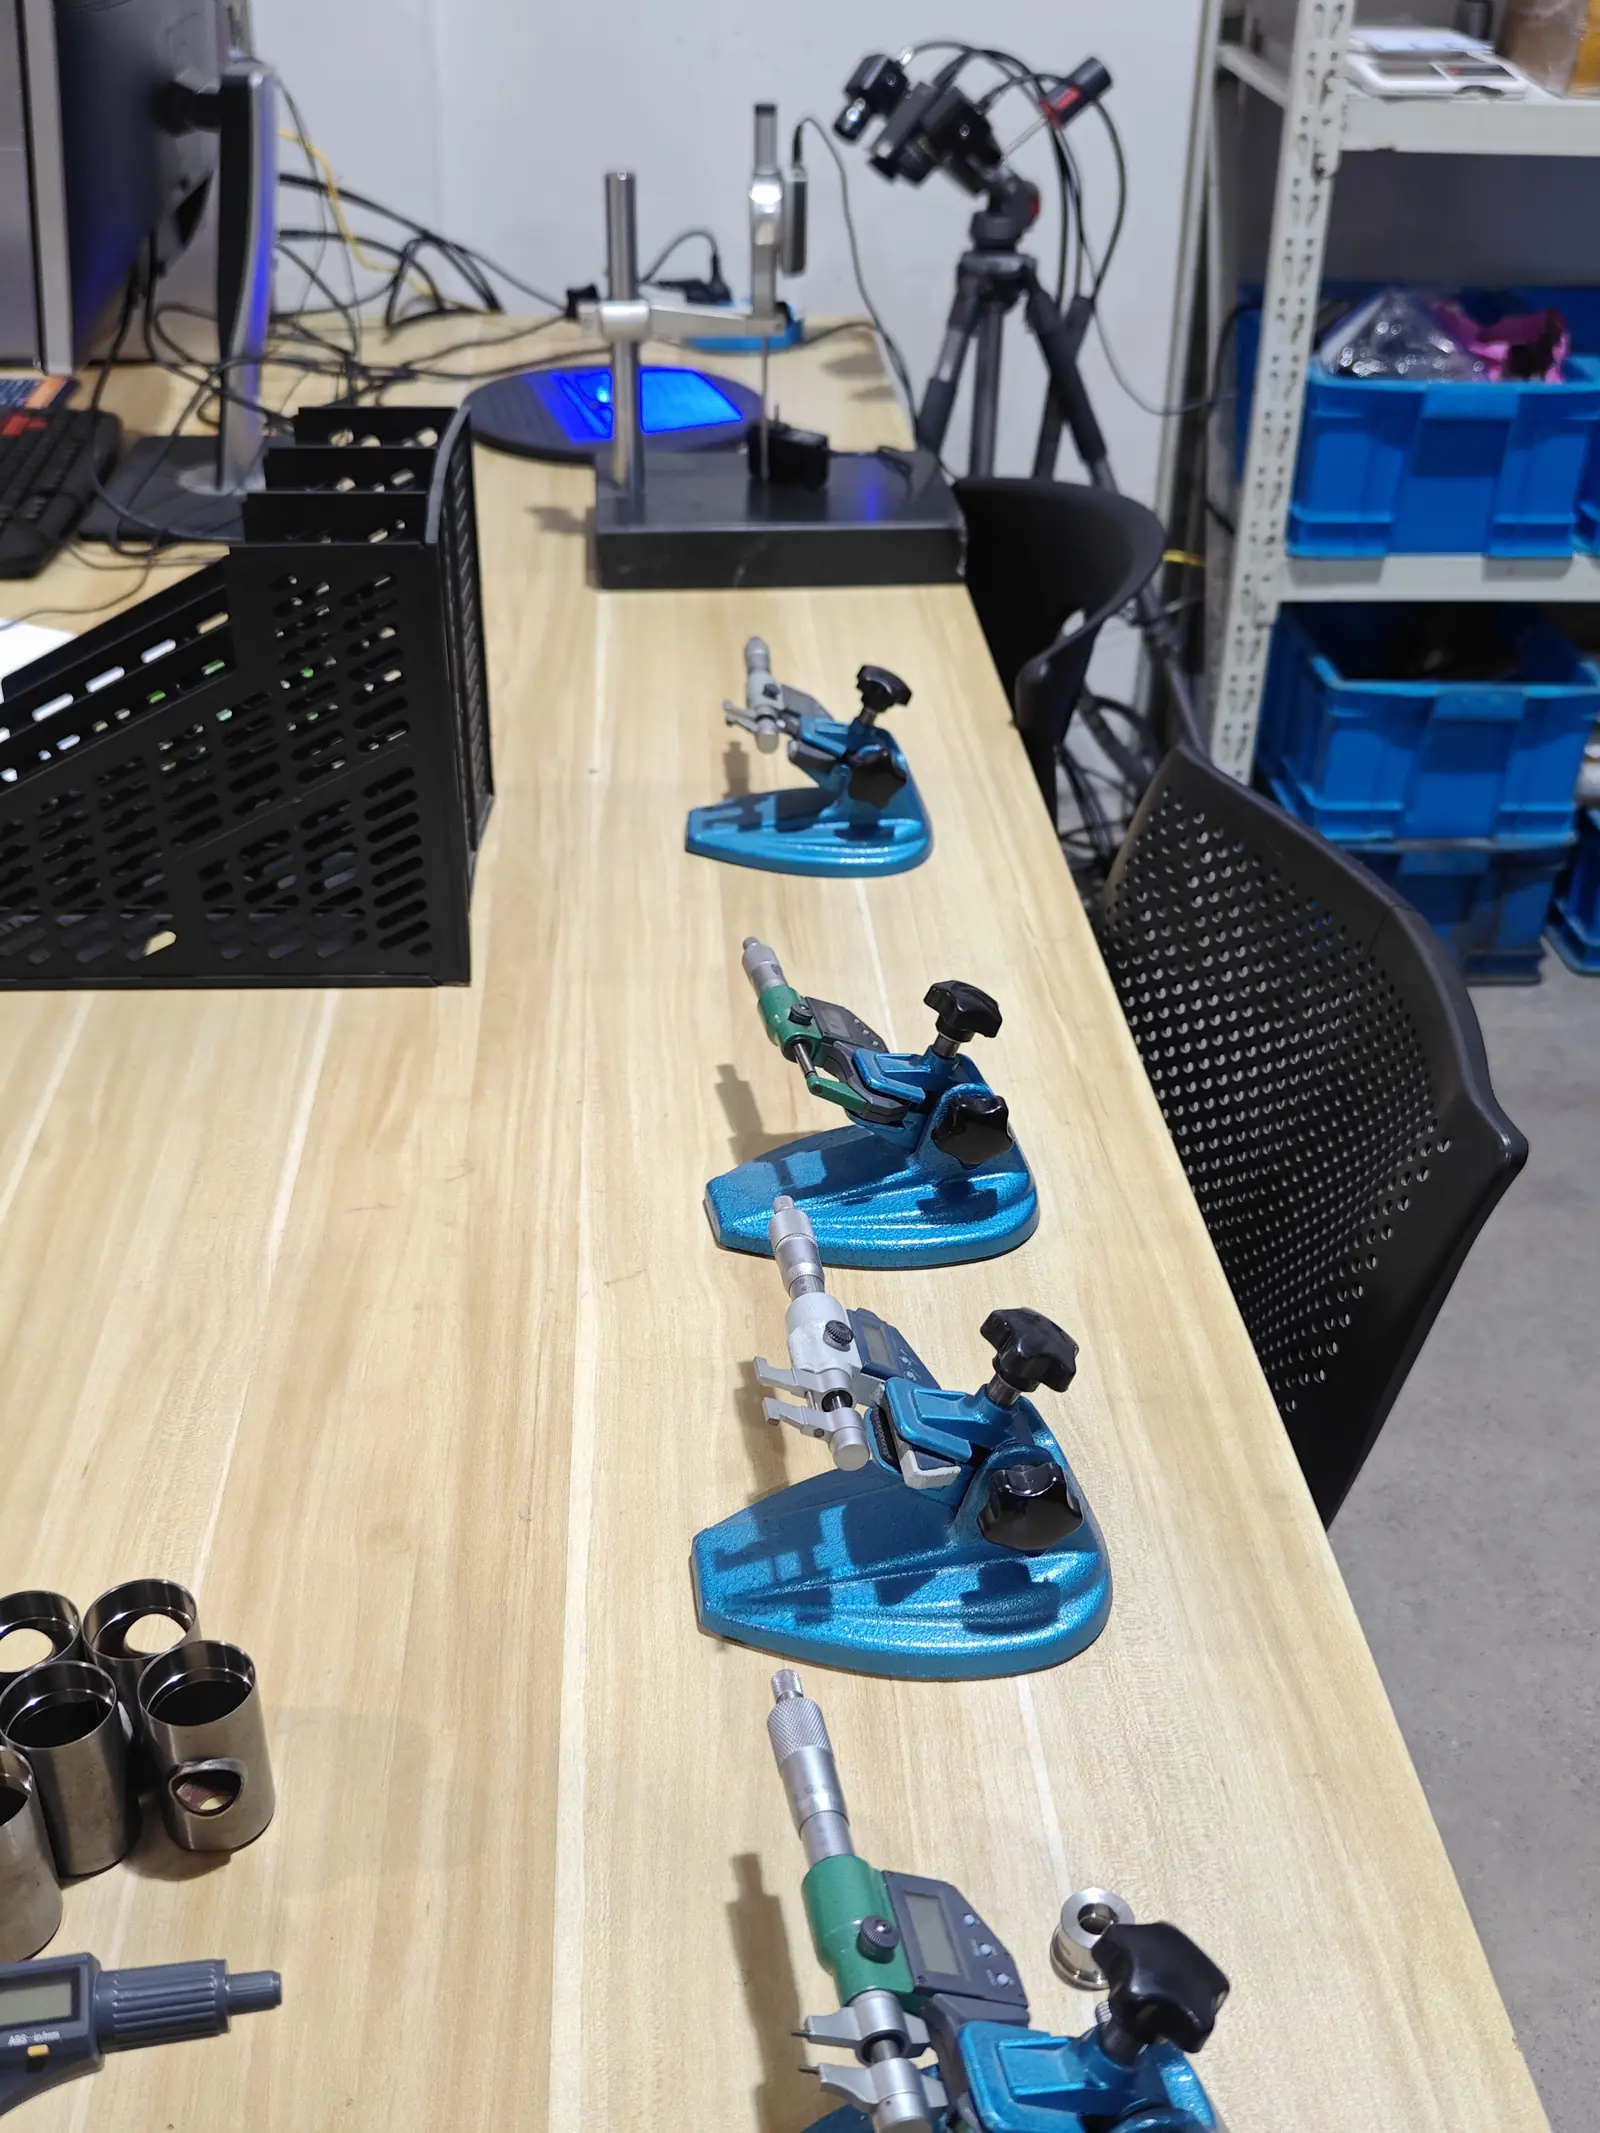
Anche in laboratorio
- Scanner 3D ×1 — per geometrie a forma libera e confronto del primo articolo con il modello.
- Durometro Rockwell ×1 — controlli di durezza sul materiale in ingresso e sui particolari formati.
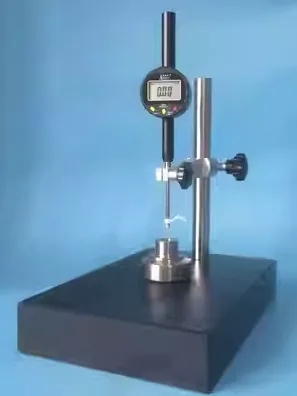
- Comparatore digitale di altezza (risoluzione 0,001 mm) — altezze e posizioni di gradino su parti piane e formate.
- Calibri interni e un set completo di calibri passa/non passa per il controllo attributivo in officina.
- Strumento di misurazione delle bave ×1 — misurazione rapida in lotti di caratteristiche ad alto volume.
Come si svolge l'ispezione del primo articolo
- Il disegno diventa un elenco di caratteristiche.Ogni dimensione con tolleranza diventa una caratteristica numerata, con quelle critiche contrassegnate.
- Innanzitutto vengono confermati il materiale e la durezza— misurare una caratteristica formata sul materiale sbagliato è uno sforzo sprecato.
- Il pezzo viene misurato rispetto alla distinta, utilizzando lo strumento più adatto a ciascuna caratteristica: proiezione ottica e micrometri per profili e diametri, calibro di profondità per le profondità di imbutitura, calibro di concentricità per le relazioni tra alesaggi, rugosimetro per le finiture.
- I risultati vengono registrati con il valore nominale, la tolleranza e il valore effettivo, così il report mostra non solo se il pezzo ha superato il test, ma anche quanto margine aveva.
- Qualsiasi scostamento dalla tolleranza viene rinviato al processoprima che il ciclo di produzione prosegua, non dopo il completamento del lotto.
Le stesse misurazioni, estese all'intero ciclo produttivo con piani di controllo e verifiche in-process, sono ciò che rende possibile un pacchetto PPAP di Livello 3. VediCapacità PPAPper quanto riguarda la documentazione.
Ciò che il laboratorio non fa
Per un acquirente è più utile avere precisione sui limiti che un elenco più lungo di attrezzature:
- Nessuna macchina di misura a coordinate (CMM).Per geometrie complesse a forma libera utilizziamo lo scanner 3D, mentre per i particolari che richiedono un report formale CMM organizziamo la misurazione presso un laboratorio partner e lo indichiamo già in fase di quotazione.
- Nessun laboratorio metallurgico interno.La durezza viene verificata qui; la certificazione completa del materiale proviene dall'acciaieria, e il trattamento termico è eseguito da stabilimenti partner qualificati.
- I test di corrosione sono una verifica, non una qualifica.La camera per nebbia salina conferma ciò che fanno i nostri pezzi placcati; non sostituisce la qualifica del fornitore stesso del trattamento superficiale.
Domande frequenti
Fornite un rapporto di ispezione del primo articolo insieme ai pezzi?
Sì. L'ispezione del primo articolo è una fase standard su uno stampo nuovo e il rapporto elenca ogni caratteristica con il valore nominale, la tolleranza e il valore misurato. Di norma viene emesso prima del rilascio della produzione.
È possibile specificare il metodo di misurazione per una dimensione critica?
Sì, ed è preferibile che lo facciate. Indicateci la caratteristica, il metodo previsto dal vostro disegno o piano di controllo e lo strumento di misura da utilizzare. Laddove il metodo non sia specificato, la revisione DFM ne propone uno e il piano di controllo lo registra.
Come gestite una dimensione fuori tolleranza?
Il risultato dell'analisi viene reintegrato nel processo — regolazione dell'attrezzatura, modifica dei parametri di processo o correzione della sequenza — e il pezzo viene rimisurato. Nulla viene spedito sulla base del presupposto che il lotto successivo sarà migliore.
Il laboratorio di ispezione viene utilizzato anche per il materiale in ingresso?
Sì. Il materiale in ingresso viene verificato rispetto al certificato del produttore e alla qualità indicata sul disegno — dimensioni, durezza ove pertinente e identificazione del materiale — prima di essere rilasciato alla pressa.
È possibile misurare componenti realizzati con attrezzature di terzi?
Sì. Il laboratorio ispeziona tutto ciò che transita nello stabilimento, compresi i particolari provenienti da attrezzature trasferite a Balford, e i risultati delle misurazioni vengono riportati allo stesso modo.