Giunzione & fabbricazione dei metalli
Servizi di saldatura per metalli
Saldatura TIG, MIG/MAG e brasatura per tubi metallici, particolari in lamiera, staffe, alloggiamenti e assiemi fabbricati — in acciaio inossidabile, acciaio al carbonio, alluminio, rame e ottone.
- Saldatura TIG (ad arco in argon)
- Saldatura MIG/MAG
- Brasatura
- Giunti tubo-tubo e tubo-piastra
- ISO 9001:2015
Risposta diretta: Balford fornisce servizi di saldatura personalizzati per tubi metallici, particolari in lamiera, staffe, alloggiamenti e assiemi fabbricati. I processi di saldatura utilizzati sono saldatura TIG, saldatura MIG/MAG, saldatura a punti e brasatura, per componenti in acciaio inossidabile, acciaio al carbonio, alluminio, rame e ottone. Dalla saldatura di prototipi alla produzione ripetitiva, disegno, materiale, progetto del giunto e requisiti di ispezione vengono esaminati prima della produzione, e i particolari saldati vengono forniti come componenti singoli o come assiemi fabbricati completi.
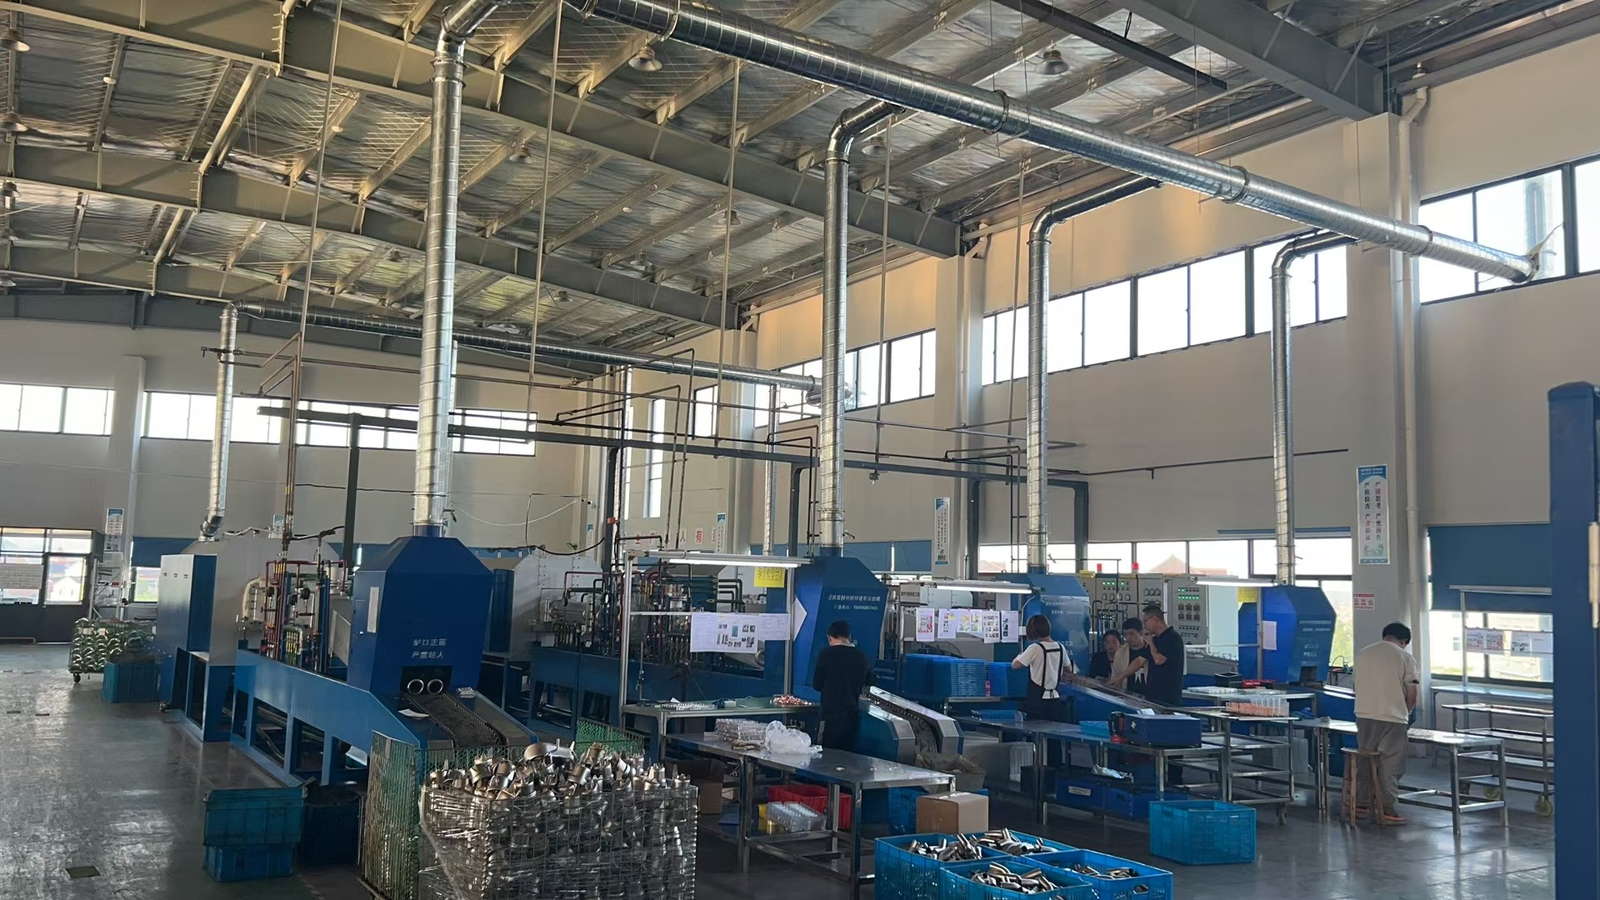
Saldatura personalizzata per componenti metallici
La saldatura viene combinata con la formatura dei tubi, la fabbricazione della lamiera, la lavorazione meccanica e l'assemblaggio, così un componente metallico finito viene prodotto da un unico disegno invece di essere assemblato da diversi fornitori. Il processo viene scelto in base al materiale, allo spessore della parete, alla configurazione del giunto, ai requisiti estetici e al volume di produzione — non in base a ciò per cui la macchina è attrezzata al momento.
Saldatura TIG (saldatura ad arco in argon)
La TIG consente un controllo preciso dell'arco e dell'apporto termico, ciò di cui hanno bisogno i giunti a parete sottile e le saldature visibili.
- Tubi e lamiera in acciaio inossidabile
- Componenti in alluminio
- Particolari in rame e ottone
- Particolari a parete sottile dove la deformazione è critica
- Saldature visibili che devono restare pulite
- Saldatura in piccoli lotti e di precisione
La TIG può essere eseguita con o senza filo di apporto, in base al progetto del giunto e al materiale.
Saldatura MIG/MAG (con gas di protezione)
La MIG/MAG è la soluzione efficiente per la saldatura di produzione di particolari in acciaio al carbonio, acciaio inossidabile e alluminio.
- Staffe e componenti strutturali
- Assiemi in acciaio al carbonio
- Fabbricazioni in acciaio inossidabile
- Saldatura tubo-piastra
- Assiemi in lamiera
- Produzione a medio e alto volume
I parametri sono impostati in base al materiale, allo spessore di parete, al tipo di giunto e alla resistenza del giunto richiesta.
Brasatura
La brasatura unisce i componenti con un metallo d'apporto che fonde a una temperatura inferiore a quella di fusione dei materiali base, mantenendo basso l'apporto termico.
- Assiemi di tubi in rame
- Raccordi e componenti in ottone
- Connessioni rame-ottone
- Componenti per scambiatori di calore
- Assiemi per linee di refrigerazione e fluidi
- Giunti piccoli e complessi
Con gioco del giunto e condizioni di riscaldamento controllati, la brasatura garantisce un giunto pulito e deformazioni contenute. Vedi servizi di brasatura dei metalli.
Selezione del processo di saldatura
Il processo viene proposto in fase di revisione e confermato sui primi pezzi; se il disegno non indica un metodo, quello indicato di seguito è normalmente il processo adatto al particolare.
| Requisito | Processo consigliato |
|---|---|
| Particolari sottili in acciaio inossidabile | Saldatura TIG |
| Saldature visibili, pulite e precise | Saldatura TIG |
| Staffe e telai in acciaio al carbonio | Saldatura MIG/MAG |
| Assiemi di tubi per produzione | Saldatura MIG/MAG |
| Connessioni per tubi in rame e ottone | Brasatura |
| Giunti tra metalli dissimili | Brasatura o saldatura TIG |
| Assiemi di precisione a bassa distorsione | Saldatura TIG o brasatura |
| Involucri, coperchi e armadi in lamiera | Saldatura a punti, TIG o MIG/MAG |
Il metodo finale viene stabilito in fase di revisione del disegno e validazione del campione, quindi il processo indicato nel preventivo è quello che verrà eseguito.
Materiali che saldiamo
Acciaio inossidabile
Il materiale saldato più comune nella nostra produzione — tubi, lamiera e involucri formati. Vedi acciaio inossidabile.
Acciaio al carbonio
Staffe, telai e parti strutturali, inclusi assiemi saldati. Vedi acciaio al carbonio.
Alluminio
Parti e tubi saldati leggeri, con lo strato di ossido rimosso prima della saldatura. Vedi alluminio.
Acciaio zincato e rivestito
Saldabile previa revisione del processo; il rivestimento sul giunto e il requisito di ritocco devono essere specificati.
Parti nichelate o rivestite
Soggette a revisione del processo, perché il rivestimento può influire sulla stabilità dell'arco e sull'aspetto della saldatura.
Grado del materiale, spessore, trattamento superficiale e condizioni di saldatura devono figurare sul disegno o nella RFQ — determinano il materiale d'apporto, il gas di protezione e i parametri.
Saldatura di tubi e lamiera
La saldatura è normalmente l'ultima operazione di formatura sul pezzo, quindi viene pianificata insieme al taglio, alla piegatura e alla formatura che la precedono. Le tipiche operazioni di saldatura includono:
- Saldatura tubo-tubo
- Saldatura tubo-piastra
- Saldatura di tubazioni e raccordi
- Saldatura di involucri, coperchi e armadi in lamiera
- Saldatura di staffe e telai
- Componenti saldati per valvole e linee di fluido
- Saldatura dopo stampaggio, piegatura o lavorazione meccanica
- Saldatura di contenitori metallici formati e imbutiti
Gli assiemi saldati possono quindi passare direttamente alla molatura, alla sbavatura, alla prova di tenuta, alla pulizia, al trattamento superficiale e al collaudo finale, così il pezzo arriva finito senza dover ricorrere a un altro fornitore nel mezzo.
Revisione tecnica prima della saldatura
Sei fattori decidono se un pezzo saldato si produce senza problemi o se crea difficoltà al processo. Vengono verificati sul disegno, prima di realizzare il primo pezzo.
Progettazione del giunto e accessibilità
L'accessibilità del giunto, la preparazione dei lembi e la posizione di saldatura influiscono sia sulla qualità sia sull'efficienza produttiva. Un giunto che non è raggiungibile con la torcia non può essere saldato secondo lo standard richiesto.
Materiale e spessore
Il tipo di materiale e lo spessore di parete determinano il metodo di saldatura, il materiale d'apporto e la finestra dei parametri. Pareti sottili e metalli dissimili restringono notevolmente tale finestra.
Aspetto della saldatura
Le saldature a vista possono essere specificate con un profilo del cordone controllato, spruzzi ridotti e molatura o lucidatura dopo la saldatura. Se la saldatura è una superficie estetica, indicarlo già in fase di richiesta.
Controllo della deformazione
I pezzi a parete sottile e gli assiemi di grandi dimensioni richiedono una sequenza di saldatura, supporti di fissaggio e apporto termico controllato. Il controllo della deformazione inizia prima della prima puntatura, non dopo che l'assieme si è deformato.
Tolleranze
La deformazione da saldatura e le eventuali lavorazioni meccaniche dopo la saldatura vengono considerate in fase di riesame delle tolleranze dimensionali, in modo da mantenere le quote funzionali e lasciare aperte quelle non funzionali.
Requisiti di tenuta e resistenza
Per gli assiemi destinati alla gestione dei fluidi o in pressione, il requisito di tenuta e il metodo di prova devono essere definiti prima della produzione, perché determinano sia la progettazione del giunto sia la fase di collaudo.
Operazioni secondarie
La saldatura è di solito una fase nel pezzo finito, non l'intero ciclo. Le operazioni di supporto che possono essere combinate con essa includono taglio e formatura di tubi, taglio e piegatura di lamiera, lavorazione CNC, foratura e maschiatura, molatura e sbavatura, finitura del cordone di saldatura, prova di tenuta, pulizia e passivazione, placcatura e verniciatura a polvere, assemblaggio e imballaggio.
Le operazioni di finitura in massa — verniciatura a polvere, placcatura, passivazione, anodizzazione e fosfatazione — sono eseguite da aziende partner sottoposte ad audit e vengono dichiarate come tali nel preventivo, così il ciclo di finitura e il relativo tempo di consegna sono noti prima di effettuare l'ordine.
Applicazioni tipiche
Componenti automobilistici
Staffe saldate, componenti per fluidi e assiemi per sensori. Vedi Automotive.
Gestione di fluidi e gas
Linee saldate e brasate che devono essere a tenuta stagna. Vedi idraulica.
HVAC e refrigerazione
Assiemi di tubazioni brasate e saldate. Vedi HVAC e refrigerazione.
Pompe e valvole
Corpi saldati, boccole e componenti per linee fluido. Vedi elettrovalvole.
Macchinari industriali e telai
Telai saldati, protezioni e strutture per attrezzature. Vedi attrezzature industriali.
Quadri elettrici e di controllo
Involucri saldati e saldati a punti con minuteria inserita dopo la saldatura.
Qualità e controllo
I particolari saldati sono gestiti in produzione secondo disegno, con controlli in punti definiti. Il controllo qualità può includere la verifica dei materiali in ingresso, il controllo dei parametri di saldatura, il controllo del primo pezzo, il controllo dimensionale, il controllo visivo e dell'aspetto della saldatura, la prova di tenuta ove richiesta, il controllo finale di assemblaggio e la documentazione dei materiali e di conformità.
- Qualità e certificazioni — ISO 9001:2015, con controlli allineati a IATF 16949 dove richiesti da un programma cliente.
- Conformità materiali automotive — IMDS, REACH, RoHS e GADSL per programmi automotive.
- Laboratorio di controllo — come vengono prodotti e registrati i risultati dimensionali.
I documenti di conformità, incluse le voci IMDS e le dichiarazioni dei materiali, sono gestiti in base ai requisiti del cliente e non secondo un pacchetto fisso; di conseguenza un programma Tier 1 e un programma industriale sono documentati in modo diverso.
Progetti di saldatura tipici
Le quattro forme riportate di seguito sono quelle che si ripetono in produzione. Sono utili perché mostrano come viene effettivamente presa la decisione sul processo.
Assemblaggio di tubi in acciaio inossidabile
- Materiale: Acciaio inossidabile
- Processo: Formatura di tubi e saldatura TIG
- Requisiti chiave: Aspetto pulito della saldatura e dimensioni di assemblaggio controllate
Assemblaggio di staffe in acciaio al carbonio
- Materiale: Acciaio al carbonio
- Processo: Lavorazione della lamiera e saldatura MIG/MAG
- Requisiti chiave: Resistenza del giunto e dimensioni di produzione ripetibili
Giunto di tubi in rame e ottone
- Materiale: Rame e ottone
- Processo: Brasatura
- Requisiti chiave: Connessione affidabile con apporto termico controllato
Involucro metallico saldato
- Materiale: Acciaio inossidabile o acciaio al carbonio
- Processo: Taglio, piegatura, saldatura TIG o MIG/MAG
- Requisiti chiave: Precisione dimensionale e qualità della superficie finita
Cosa ci serve per il preventivo
- Disegno 2D o modello 3D
- Grado del materiale
- Spessore del materiale o spessore di parete del tubo
- Metodo di saldatura, se già specificato
- Posizione della saldatura e geometria del giunto
- Requisiti di aspetto della saldatura
- Tolleranze dimensionali
- Requisiti di tenuta, resistenza o pressione
- Requisiti di trattamento superficiale
- Quantità per prototipi e produzione
Se il metodo di saldatura non è ancora stato selezionato, inviare il disegno e l'applicazione: il processo — TIG, MIG/MAG o brasatura — viene proposto insieme al preventivo. Leggere la Checklist RFQ prima di inviare i file.
Domande frequenti
Quali metodi di saldatura offrite?
Saldatura TIG (detta anche saldatura ad arco in argon), saldatura MIG/MAG (saldatura con gas di protezione), saldatura a punti e brasatura, per componenti metallici e assiemi saldati.
Quali materiali potete saldare?
I materiali comuni sono acciaio inossidabile, acciaio al carbonio, alluminio, rame e ottone. I materiali galvanizzati, placcati o rivestiti vengono valutati prima della produzione, perché il rivestimento modifica il comportamento dell'arco e la necessità di ritocchi.
Qual è la differenza tra saldatura TIG e MIG/MAG?
La TIG offre un controllo migliore e un aspetto più pulito, adatta a saldature sottili, precise o visibili. La MIG/MAG è più veloce ed è normalmente la scelta economica per staffe, telai, assiemi tubolari e carpenteria di dimensioni maggiori.
Quando la brasatura è la scelta giusta?
La brasatura è adatta a rame e ottone, assiemi tubolari e giunti tra metalli dissimili. È anche la soluzione migliore quando servono un apporto termico inferiore e una minore deformazione rispetto a quanto consentirebbe una saldatura per fusione.
Potete saldare parti formate o lavorate meccanicamente?
Sì. La saldatura è combinata con formatura dei tubi, piegatura della lamiera, stampaggio e lavorazione CNC, così il componente può essere formato, lavorato e saldato prima di essere assemblato e spedito.
Potete fornire finiture post-saldatura?
A seconda del componente, le lavorazioni post-saldatura possono includere molatura, sbavatura, lucidatura, pulizia, passivazione, prova di tenuta, placcatura e verniciatura a polvere. Molatura, sbavatura e pulizia vengono eseguite internamente; la placcatura in grandi lotti e la verniciatura a polvere sono eseguite da aziende partner sottoposte ad audit e dichiarate nel preventivo.
Potete produrre prototipi e produzione ripetitiva?
Sì. Il percorso è: revisione del disegno, produzione del prototipo o del primo articolo, validazione del campione, quindi produzione ripetitiva con lo stesso processo e le stesse attrezzature di fissaggio, così la saldatura validata è quella che viene spedita.
Come viene controllata la deformazione da saldatura?
Pianificando la sequenza e le attrezzature di fissaggio a partire dal disegno, bilanciando l'apporto termico e, dove necessario, lasciando un sovrametallo di lavorazione per una superficie che deve risultare piana. Il controllo della deformazione è una decisione di processo presa prima della saldatura, non una riparazione eseguita dopo.
Capacità correlate
Fabbricazione e lavorazione della lamiera
Taglio laser, punzonatura, piegatura, saldatura e assemblaggio da un unico disegno.
Servizi di brasatura dei metalli
Giunti brasati per rame, ottone e assemblaggi in metalli dissimili.
Piegatura CNC di tubi e avvolgimento di tubi
Particolari tubolari con più pieghe e serpentine elicoidali saldati o brasati in assemblaggi.
Assemblaggio e sottoassemblaggio
Saldatura, rivettatura e inserimento di minuteria combinati in un modulo consegnato.
Revisione progetto protetta
Invia il tuo disegno a Balford
NDA prima dello scambio di file dettagliati. Revisione DFM basata sul disegno del giunto, del materiale e dei requisiti di controllo. TIG, MIG/MAG e brasatura per progetti dal prototipo alla produzione. Consulta la checklist RFQ prima di inviare i file.