
Le Nostre Capacità di Lavorazione dei Metalli
Quattro gruppi di produzione formano un cluster completo di capacità — ciascuno è collegato alla propria pagina dettagliata che copre il percorso di processo, i materiali, le tolleranze e il controllo qualità.
Stampaggio metalli
Per componenti in lamiera e nastri, il percorso di stampaggio — stampaggio progressivo, imbutitura profonda o stampaggio di precisione — viene selezionato in base a geometria, materiale, precisione e volume di produzione.
Visualizza panoramica sullo stampaggio metalli →Lavorazione dei metalli
Per parti rotative, componenti a blocco, interfacce di precisione e profili complessi — percorsi di tornitura CNC, fresatura CNC ed elettroerosione a filo.
Visualizza panoramica lavorazioni →Lavorazione della lamiera
Per staffe, pannelli, telai, involucri e custodie — taglio, piegatura, giunzione, trattamento superficiale e assemblaggio.
Visualizza panoramica della lamiera →Lavorazione tubi
Taglio laser di tubi, curvatura e avvolgimento CNC per componenti tubolari, tubi sagomati e relativi assemblaggi.
Visualizza panoramica tubi →Quale percorso produttivo si adatta al vostro componente?
Lamiera / Nastro
Produzione ripetitiva + tranciatura / piegatura / formatura / imbutitura
→ Stampaggio metalliParti rotative / a blocco
Fori / filettature / profili complessi / interfacce di precisione
→ Lavorazione CNCQuali componenti possiamo produrre?
Le tipologie di componenti elencate di seguito provengono da applicazioni e casi reali — ciascuna rimanda alla relativa pagina applicativa.
Alloggiamenti per sensori
Imbutitura profonda / stampaggio di precisione · acciaio inox, alluminio
Componenti per valvole solenoidi
Custodie / manicotti trafilati · acciaio, inox
Manicotti magnetici
Trafilatura a parete sottile · acciaio inossidabile
Carter motore
Gusci trafilati / fondelli · acciaio, alluminio
Tazze per molle
Formatura profonda · acciaio, inox
Rondelle
Stampaggio di precisione · materiali multipli
Gruppi tubi
Taglio / piegatura / assemblaggio · acciaio, rame
Tappi di chiusura
Formatura profonda · acciaio, inox
Quali materiali supportiamo?
Il grado del materiale, la tempra, lo spessore e le condizioni superficiali influenzano direttamente il comportamento di formatura e la progettazione degli stampi, e vengono confermati prima dell'utensileria.
Acciaio inossidabile
Per stampaggio, imbutitura profonda e formatura di precisione; verificare le condizioni del materiale, l'incrudimento, lo stato superficiale e i trattamenti successivi.
Acciaio al carbonio
Staffe, rondelle, alloggiamenti; resistenza, ritorno elastico e protezione dalla corrosione valutati con il processo.
Alluminio
Priorità di peso e resistenza alla corrosione; lega e tempra influenzano direttamente piegatura, imbutitura e ritorno elastico.
Rame
Componenti conduttivi e di aspetto estetico; protezione superficiale e movimentazione integrate nel piano di processo.
Ottone
Conducibilità, aspetto e formabilità; direzione della fibra e trattamento superficiale confermati in fase preliminare.
Leghe Speciali
Titanio e leghe speciali valutati dopo una completa revisione di materiale e geometria.
Quali settori serviamo?
Principali settori industriali basati su esperienza progettuale reale.
Automotive
Alloggiamenti per sensori, staffe, rondelle e componenti per valvole solenoidi che richiedono assemblaggio costante.
Solenoide / Valvola
Custodie trafilate, manicotti, sedi per molle e componenti magnetici o per il controllo dei fluidi.
HVAC e Refrigerazione
Gruppi tubolari, alloggiamenti e componenti strutturali dove geometria e pulizia sono fondamentali.
Attrezzature Industriali
Staffe, guide, elementi di bloccaggio e ferramenta di assemblaggio realizzati secondo disegni specifici.
Matrice delle capacità Materiale × Processo
La matrice seguente riassume le principali capacità produttive di Balford come riferimento tecnico per l'orientamento iniziale del progetto.
| Processo | Alluminio | Ottone | Acciaio laminato a freddo | Acciaio laminato a caldo | Acciaio inossidabile | Acciaio zincato | Rame | Titanio |
|---|---|---|---|---|---|---|---|---|
| Tranciatura | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | Per revisione del progetto |
| Piegatura / Lamiera | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | Da valutare in base al progetto |
| Piegatura / Tubo | Diametro esterno del tubo fino a circa 65 mm (dipende dal materiale, dallo spessore della parete e dal raggio di curvatura) | |||||||
| Imbutitura profonda | Diametro massimo circa 300 mm (dipende dalla geometria, dal materiale e dal processo produttivo) | |||||||
| Avvolgimento / Tubo | Diametro esterno del tubo fino a circa 200 mm (dipende dal materiale e dalle condizioni del tubo) | |||||||
| Maschiatura | ✓ | |||||||
| Sbavatura | ✓ | |||||||
| Rettifica senza centri | ✓ | |||||||
| Lucidatura | ✓ | |||||||
| Ricottura | ✓ | |||||||
| Trattamento Superficiale | ✓ | |||||||
| Brasatura a Nastro | ✓ | |||||||
| Rivettatura | ✓ | |||||||
| Lavorazione meccanica | ✓ | |||||||
Questi intervalli di capacità sono indicativi per un primo orientamento del progetto. La fattibilità finale, le dimensioni, le tolleranze e il processo produttivo vengono confermati in base al disegno specifico, allo stato del materiale, alla quantità e ai requisiti funzionali. Parametri specifici come il diametro minimo del punzone o la tonnellata di formatura vengono confermati dopo la revisione del disegno.
Qualità e Ispezione
Il controllo qualità non si limita all'ispezione finale. Per i progetti OEM, materiale, processo, dimensioni critiche, finitura superficiale e relazioni di assemblaggio vengono gestiti in modo continuo a partire dalla revisione iniziale dei disegni.
Verifica dei materiali
Grado del materiale, spessore e condizione verificati rispetto alla specifica di produzione approvata.
Controllo del primo pezzo / ispezione iniziale
I controlli del primo pezzo e quelli in corso di lavorazione coprono le dimensioni critiche, l'aspetto e i requisiti dei materiali.
Controllo in corso di produzione
Condizioni dell'attrezzatura, alimentazione, configurazione e stabilità del processo monitorate secondo il piano di produzione.
Ispezione finale e documentazione
Controlli finali secondo disegno; FAI, PPAP, IMDS, registrazioni relative a RoHS e altra documentazione del cliente possono essere discussi se previsti dai requisiti del progetto.
Un Progetto, Una Revisione Coordinata
Molti componenti OEM non sono realizzati con un singolo processo. I pezzi stampati possono richiedere lavorazioni meccaniche, trattamenti superficiali e assemblaggio; i pezzi in lamiera possono richiedere saldatura e verniciatura; i pezzi tubolari possono richiedere taglio e dispositivi di fissaggio. Balford considera i riferimenti, le tolleranze, la finitura superficiale e i requisiti di ispezione in tutte queste operazioni durante la fase di revisione — Balford non forza ogni pezzo in un unico processo, ma seleziona il percorso di produzione in base al disegno del componente.
Dal Disegno alla Produzione
Il flusso completo del progetto, dalla revisione di disegni e requisiti fino al controllo e alla consegna.
Casi di produzione rappresentativi
Componenti reali, materiali reali, requisiti di produzione reali — ogni caso rimanda alle relative pagine di competenze, materiali e applicazioni.

Alloggiamento sensore velocità ruota ABS

Rondella di precisione stampata in acciaio inossidabile

Spessore in acciaio per molle 65Mn
Alloggiamento Valvola Solenoide

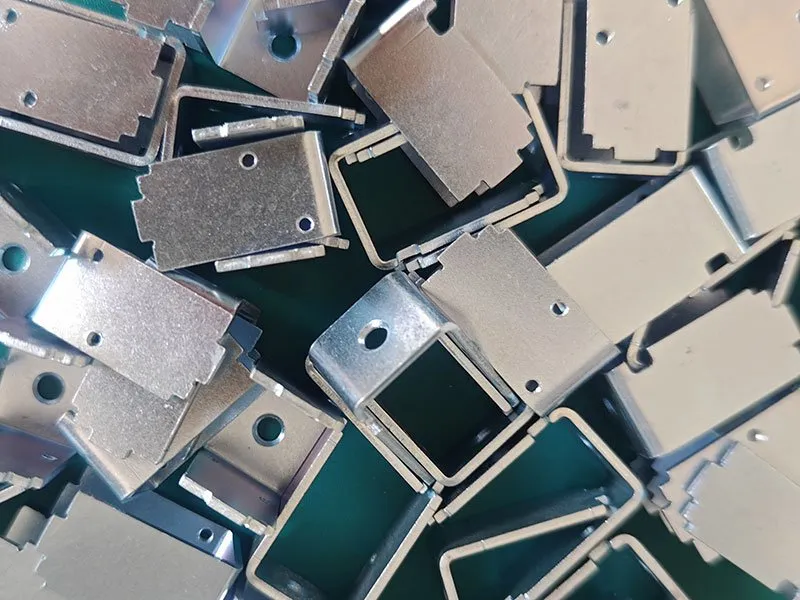
Staffa metallica stampata

Tubo in alluminio a parete sottile
Risposta al progetto
Tempistiche chiare e garantite, dalla quotazione al campionamento.
Risposta al preventivo
Di norma entro 24 ore dalla ricezione di disegni e requisiti completi — oppure confermiamo quali informazioni sono ancora necessarie.
Feedback DFM
Il feedback iniziale DFM viene generalmente fornito entro 48 ore dalla ricezione delle informazioni complete; i tempi dipendono dalla complessità del progetto e dalla completezza dei dati.
Tempi di consegna campioni
I campioni vengono generalmente spediti entro 7–30 giorni, a seconda del processo, dell'attrezzatura e dei requisiti del progetto.
FAQ sulla lavorazione dei metalli
Risposte basate sulla revisione dei disegni: materiale, geometria e volume di produzione determinano ciò che è realizzabile.
Le principali competenze di Balford includono stampaggio metalli, stampaggio progressivo, imbutitura profonda, stampaggio di precisione, tornitura CNC, fresatura CNC, elettroerosione a filo, taglio di lamiere, piegatura metalli, taglio laser di tubi, piegatura CNC di tubi, avvolgimento e assemblaggio/sottoassemblaggio. Il percorso specifico è determinato dal disegno del pezzo, dal materiale, dalla quantità e dai requisiti funzionali.
Dipende principalmente dalla struttura del pezzo, dal materiale, dalla precisione, dalla quantità e dalle operazioni a valle. Lo stampaggio è adatto a parti ripetitive in lamiera o nastro; la lavorazione CNC è adatta a parti rotazionali o a blocco con caratteristiche locali complesse; la lamiera è adatta a parti con struttura in lamiera.
Sì. In base al disegno 2D, al modello 3D, al materiale, alla quantità, alle dimensioni critiche e ai requisiti a valle, Balford valuta i percorsi di stampaggio, lavorazione CNC, lamiera, tubo o combinati e conferma l'attrezzatura, i dispositivi e il piano di controllo necessari.
Per progetti idonei, stampaggio, lavorazione meccanica, lavorazione della lamiera, lavorazione dei tubi, trattamenti superficiali, trattamenti termici e assemblaggio possono essere coordinati, considerando riferimenti, tolleranze e requisiti di ispezione lungo l'intera sequenza durante la revisione preliminare.
I materiali principali includono acciaio inossidabile, acciaio al carbonio, alluminio, rame, ottone e alcune leghe speciali selezionate. I gradi specifici, lo stato del materiale e lo spessore vengono confermati in base ai requisiti del pezzo e del processo.
Fornire l'ultimo disegno 2D, il modello 3D se disponibile, il grado e la condizione del materiale, la quantità di acquisto stimata, i requisiti di finitura superficiale, le dimensioni critiche e il contesto di assemblaggio. Più complete sono le informazioni, più accurata sarà la valutazione del processo e il preventivo.
Balford non forza ogni componente in un unico processo. Partendo dalla geometria del pezzo, dal materiale, dalle dimensioni del lotto, dalle quote critiche, dai requisiti funzionali e dalle operazioni a valle, confrontiamo la fattibilità delle lavorazioni di stampaggio, CNC, lamiera, tubo e percorsi combinati prima di selezionare la via produttiva più adatta.
Ha un disegno? Valutiamo prima il percorso produttivo
Inviate il vostro ultimo disegno 2D e modello 3D (se disponibile), insieme al grado del materiale, alla quantità stimata, ai requisiti di finitura superficiale, alle dimensioni critiche e al contesto di assemblaggio. Balford valuterà il percorso di produzione, l'attrezzatura o i dispositivi, le operazioni secondarie e i requisiti di ispezione per il vostro progetto.
Materiali · Applicazioni · Settori · Casi · Risorse
La capacità di lavorazione dei metalli collega l'intera rete di conoscenze interne.