
Quale processo di stampaggio metalli si adatta al tuo componente?
Tre percorsi principali risolvono diversi requisiti di geometria e volume. Balford valuta il componente completo anziché forzare ogni progetto in un unico processo.
Stampaggio Progressivo
Ideale per la produzione ripetitiva di componenti alimentati da nastro, con più operazioni integrabili in una sequenza di stampaggio a bobina.
Scopri lo stampaggio progressivo → 02Imbutitura profonda
Ideale per coppe, manicotti, gusci e involucri in cui il materiale deve essere formato in profondità o in geometrie chiuse.
Scopri l'imbutitura profonda → 03Stampaggio di precisione della lamiera
Ideale per componenti in cui la posizione delle caratteristiche, lo stato dei bordi, la planarità o la ripetibilità dimensionale influiscono direttamente sulla funzionalità.
Esplora lo stampaggio di precisione →Come scegliamo il percorso di stampaggio
Un riferimento tecnico per un primo orientamento: il percorso definitivo viene confermato in fase di revisione del disegno.
| Requisito | Stampo Progressivo | Imbutitura Profonda | Stampaggio di Precisione |
|---|---|---|---|
| Operazioni multiple con alimentazione a nastro | Ottimo adattamento | Limitato / specifico per geometria | Possibile |
| Geometria chiusa profonda | Limitata / specifica della geometria | Ottima corrispondenza | Possibile |
| Elevato controllo della posizione delle caratteristiche | Elevata | Specifico per imbutitura | Elevata |
| Elevato volume di ripetizione | Adattamento ottimale | Adattamento ottimale quando l'attrezzatura è giustificata | Ottima conformità |
| Geometria senza soluzione di continuità di coppa / guscio | Limitata | Ottima corrispondenza | Limitata |
| Bordo tranciato fine | Possibile | Di solito non è la via principale | Elevata con tranciatura fine |
| Maschiatura nello stampo | Possibile | Specifico per progetto | Specifico per progetto |
Il percorso ottimale dipende da geometria, materiale, volume annuo, investimento in attrezzature e requisiti a valle — questa matrice rappresenta una linea guida tecnica, non una regola assoluta.
Cos'è lo stampaggio dei metalli?
Il disegno guida il processo. La stessa lega metallica può richiedere un percorso di stampaggio diverso in base a spessore, geometria, tolleranze, profondità di formatura, volume annuo e operazioni a valle.
Stampaggio metalli personalizzato costruito attorno al componente
Balford parte dal vostro disegno, dalla specifica del materiale, dalla previsione della domanda e dalle quote critiche per la funzione. La revisione ingegneristica copre lo sviluppo del grezzo, la sequenza di formatura, l'accesso dell'utensile, la direzione delle bave, il ritorno elastico, i metodi di controllo e le eventuali operazioni di giunzione o finitura post-stampaggio. L'obiettivo è un processo pronto per la produzione che protegga i riferimenti funzionali, assorba le normali variazioni del materiale e fornisca punti di ispezione pratici — attrezzatura, selezione della pressa, alimentazione, lubrificazione e pianificazione della qualità sono trattati come un unico sistema produttivo integrato.
Cosa Verifichiamo Prima dell'Attrezzatura
Gli stessi fattori vengono utilizzati nella valutazione di un disegno per attrezzature, controllo e produzione.
Geometria del pezzo
Profondità di formatura, spaziatura delle caratteristiche, raggi e direzione di trafilatura verificati rispetto al disegno.
Materiale & Spessore
Grado, tempra, spessore e condizioni della superficie confermati prima dell'utensileria.
Volume annuo
Modello di domanda valutato rispetto all'investimento in attrezzature e all'automazione di processo.
Dimensioni Critiche per la Funzione
Controlli funzionali separati dalle dimensioni generali di produzione.
Revisione DFM prima della costruzione dello stampo
Il team esamina lo scarico di piega, la distanza foro-bordo, la spaziatura delle feature formate, i raggi di curvatura, la direzione di trafilatura e i riferimenti accessibili. Potenziali lacerazioni, pieghe, distorsioni, tranciature difficili o lavorazioni secondarie non necessarie vengono individuate in anticipo, così da allineare il disegno e il processo prima del rilascio dello stampo.
Come Vengono Selezionati gli Stampaggi per la Lavorazione della Lamiera
La progettazione degli stampi è pianificata in base alle operazioni richieste, al comportamento del materiale e al modello di produzione previsto — considerando le aree di usura, i componenti sostituibili, lo scarico degli scarti, l'alimentazione e la prevenzione degli errori.
| Percorso di Lavorazione degli Stampi | Soluzione Ottimale |
|---|---|
| Stampo Progressivo | Ripetizione di parti alimentate a nastro con più stazioni |
| Stampo Composto | Operazioni multiple in un'unica corsa di pressa |
| Stampo Transfer | Componenti che richiedono stazioni di formatura separate e trasferimento del pezzo |
| Convenzionale / Operazione singola | Geometria più semplice, minore complessità dell'attrezzatura o requisiti specifici del progetto |
La scelta dell'attrezzatura viene valutata in base al disegno — vedereStampaggio Progressivoper il confronto dettagliato degli stampi.
Opzioni di processo per lo stampaggio dei metalli
Operazioni selezionate in base al pezzo, non trattate come un pacchetto standard.
Tranciatura
Separa il profilo richiesto dal materiale in lamiera o nastro.
Punzonatura
Crea fori o aperture con gioco controllato dell'utensile.
Piegatura
Forma angoli e flange con posizione di piega controllata.
Formatura
Piega o rimodella il materiale in caratteristiche funzionali.
Imbutitura
Crea profondità e geometrie chiuse a partire da materiale piano.
Smerigliatura
Aggiunge rilievi poco profondi o caratteristiche di irrigidimento.
Coniatura
Affina spessore, planarità o dettagli localizzati.
Tranciatura fine
Produce bordi tranciati lisci per parti funzionali.
Maschiatura nello stampo
Forma filettature all'interno della sequenza progressiva.
Operazioni secondarie sul componente stampato
Maschiatura, sbavatura, lavaggio, trattamento termico, zincatura, rivestimento, saldatura o sottoassemblaggio possono essere coordinati ove richiesto. L'ordine delle operazioni viene esaminato poiché accumuli di finitura, apporto termico e movimentazione possono modificare dimensioni, finitura superficiale, accoppiamento, aspetto o la catena di tolleranze dopo lo stampaggio.
Materiali per lo stampaggio personalizzato di metalli
Il grado del materiale, la tempra, lo spessore e le condizioni superficiali influenzano il comportamento di formatura e la progettazione degli stampi.
Acciai al carbonio e basso-legati
Comune per staffe, rondelle, elementi di trattenuta e parti strutturali; resistenza, ritorno elastico e protezione dalla corrosione vengono valutati congiuntamente.
Acciai Inossidabili
Resistenza alla corrosione con pianificazione di processo mirata per incrudimento, grippaggio e direzione della fibra.
Leghe di alluminio
Priorità di peso e resistenza alla corrosione; lega e tempra influenzano direttamente i limiti di piegatura, la marcatura e l'attitudine allo stampaggio profondo.
Rame e ottone
Conducibilità e aspetto con protezione superficiale e movimentazione pianificate nel processo.
Titanio e leghe speciali
Fattibile per applicazioni selezionate dopo una revisione completa di materiale e geometria.
Tutti i materiali
Formabilità, ritorno elastico, incrudimento, bava, tempra e condizioni superficiali influenzano tutti il percorso.
Applicazioni per componenti metallici stampati personalizzati
Dove i componenti stampati su misura vengono utilizzati nei nostri programmi di produzione.
Componenti per il settore automobilistico
Alloggiamenti per sensori, staffe, fermagli, rondelle e parti formate che si assemblano in modo coerente.
Componenti per sensori e componenti elettrici
Parti per sensori, terminali, schermature e clip con materiale e geometria controllati.
Componenti per solenoidi e valvole
Custodie imbutite, manicotti, sedi per molle e componenti magnetici o per il controllo dei fluidi.
Attrezzature industriali
Fermagli, coperture, parti di montaggio e sottocomponenti prodotti secondo disegni specifici.
Componenti Specializzati
Parti di precisione selezionate con tracciabilità documentata e gestione riservata, esaminate singolarmente.
Rondelle e Spessori
Componenti piatti di precisione con tolleranze controllate su diversi materiali.
Come Controlliamo la Qualità dello Stampaggio dei Metalli
La stabilità di un componente stampato dipende dalle decisioni prese prima del taglio dell'acciaio — esaminate durante la quotazione, l'approvazione degli stampi e dei campioni.
Verifica dei materiali
Grado del materiale, spessore e condizione verificati rispetto alla specifica di produzione approvata.
Controllo Utensili e Processo
Condizione degli utensili, alimentazione, configurazione e stabilità del processo monitorate secondo il piano di produzione.
Controllo in-process
I controlli del primo pezzo e quelli in-process coprono dimensioni, condizioni visive e requisiti dei materiali.
Ispezione Finale
I controlli finali verificano il disegno; la documentazione PPAP, IMDS, RoHS e altra documentazione del cliente può essere discussa se prevista dai requisiti del progetto.
Casi studio rappresentativi di stampaggio metalli
Componenti reali, materiali reali, requisiti di produzione reali — da programmi di stampaggio progressivo, imbutitura profonda e lavorazioni di precisione.

Rondella di precisione in acciaio inossidabile per dadi

Staffa metallica stampata
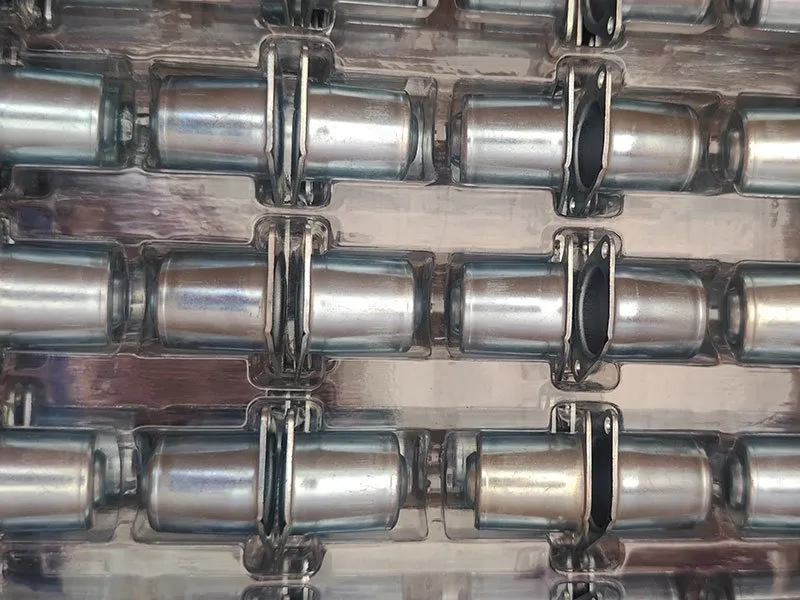
Coppa a molla per applicazione valvola
Dalla richiesta di preventivo alla produzione ripetuta
Un pacchetto di preventivo completo include un disegno 2D controllato, un modello 3D quando disponibile, grado e condizione del materiale, quantità ordinate previste, finitura superficiale, requisiti funzionali e qualsiasi esigenza speciale di ispezione o documentazione.
Inviare il pacchetto RFQ
Disegno, modello CAD, specifica del materiale, volume target, finitura e programma di consegna.
Revisione tecnica
Percorso di produzione, caratteristiche critiche, concetto di attrezzatura, lavorazioni secondarie e domande aperte.
Attrezzature e campionatura
Piano attrezzature approvato sviluppato; campioni prodotti e controlli dimensionali o funzionali documentati.
Approvazione e rilascio in produzione
Produzione rilasciata dopo l'approvazione dei campioni, con controlli concordati in corso e finali.
Produzione Ripetuta
Processo controllato mantenuto mentre vengono esaminate le modifiche ingegneristiche, la manutenzione degli stampi e le consegne.
FAQ sullo stampaggio dei metalli
Risposte basate sulla revisione dei disegni, poiché materiale, geometria e volume di produzione determinano ciò che è realizzabile.
Lo stampaggio dei metalli utilizza stampi e presse per tagliare, piegare, formare o imbutire lamiere o nastri metallici in componenti ripetibili. Il percorso di attrezzaggio appropriato dipende dalla geometria del pezzo, dal materiale, dalle tolleranze, dal volume di produzione e dai requisiti a valle.
Lo stampaggio progressivo muove il materiale in striscia attraverso più stazioni per eseguire operazioni correlate, mentre l'imbutitura profonda forma un grezzo in profondità per creare coppe, manicotti, gusci o involucri. Alcuni progetti possono combinare entrambi gli approcci quando la geometria e il percorso produttivo lo consentono.
Prendi in considerazione lo stampaggio progressivo quando un componente richiede più operazioni in un programma di produzione ripetitiva e il materiale può rimanere collegato a una striscia portante attraverso la sequenza dell'attrezzatura — vedi ilStampaggio progressivopagina delle capacità.
La trafilatura profonda è la soluzione pratica per coppe, manicotti, gusci e involucri senza saldature, dove un corpo formato in un unico pezzo è preferibile a un assemblaggio saldato o multiparte — vedereTrafilatura Profondapagina delle capacità.
Lo stampaggio di precisione si applica quando le condizioni del bordo, la posizione delle caratteristiche, la planarità o la ripetibilità dimensionale influiscono direttamente sull'assemblaggio o sulla funzione — vedere lapagina delle capacità di stampaggio di precisione dei metalli.
Acciai al carbonio e basso-legati, acciai inossidabili, alluminio, rame, ottone e alcune leghe speciali selezionate sono tutti candidati praticabili. Grado, tempra, spessore e condizioni superficiali influenzano il comportamento di formatura e la progettazione degli stampi — la capacità finale viene confermata in base alla specifica effettiva del materiale.
Il volume annuale è uno dei fattori utilizzati per giustificare l'investimento in attrezzature e l'automazione dei processi. Viene valutato insieme alla geometria del pezzo, al materiale, alla sequenza delle operazioni e alle lavorazioni secondarie — non esiste una soglia di volume fissa.
Non esiste un prezzo standard di riferimento, poiché la complessità dello stampo, il materiale, la geometria del pezzo, le tolleranze, il volume annuo, le lavorazioni secondarie e i requisiti di ispezione influenzano tutti il costo del progetto. Balford formula il preventivo sulla base del disegno effettivo e dei requisiti di produzione.
Inviare il disegno 2D, il modello 3D quando disponibile, il grado del materiale, lo spessore, il volume annuo, le tolleranze critiche, la finitura superficiale, le lavorazioni secondarie e gli eventuali requisiti documentali.
Revisione Riservata del Progetto
I disegni del cliente e i dettagli del progetto sono trattati come informazioni di produzione riservate. I requisiti NDA possono essere discussi prima dello scambio di file dettagliati, e le informazioni del progetto vengono utilizzate esclusivamente per attività di preventivazione, ingegneria, qualità e produzione legate al programma autorizzato.
Inviateci il Vostro Disegno
Per una revisione più rapida, inviare: disegno 2D, modello 3D, grado del materiale, spessore, volume annuo, tolleranze critiche, finitura superficiale e operazioni secondarie. Balford esaminerà il percorso di produzione e identificherà eventuali questioni tecniche prima di formulare il preventivo.
Capacità e risorse correlate
Lo stampaggio dei metalli si collega all'intero cluster di capacità, materiali, applicazioni, casi studio e risorse di qualità.