
Quando lo stampaggio di precisione è la scelta giusta
Scegli lo stampaggio di precisione quando la posizione delle caratteristiche, lo stato dei bordi, la planarità o la geometria formata influiscono direttamente sul funzionamento del componente.
Posizione stretta delle caratteristiche
Per fori, profili e dettagli formati dove le relazioni con i riferimenti sono critiche.
Bordo Funzionale
Per componenti in cui la direzione della bava o il bordo tranciato liscio influiscono sull'assemblaggio.
Produzione Ripetuta
Per programmi stabili in cui l'attrezzatura dedicata garantisce un output costante.
Pianezza e forma
Per componenti in cui deformazioni o geometria locale influiscono sulla funzionalità.
Cosa produciamo con lo stampaggio di precisione
Famiglie reali di componenti realizzate tramite i nostri programmi di stampaggio di precisione — ciascuna collegata alla relativa pagina applicativa.
Spessori
Spessori di precisione tranciati da acciaio a molla o acciaio al carbonio con profilo, planarità e direzione della bava controllate.
Rondelle
Rondelle piatte, di precisione e di forma speciale con tolleranze controllate su vari materiali.
Fermagli
Fermagli sagomati e sedi per molle con profondità e relazioni tra le caratteristiche costanti.
Terminali
Terminali conduttivi e contatti con materiale, geometria e stato superficiale controllati.
Staffette
Staffe stampate con posizioni dei fori ripetibili per un assemblaggio affidabile.
Componenti per sensori
Piccole parti funzionali per gruppi sensore dove la posizione delle caratteristiche determina le prestazioni.
Opzioni di processo per stampaggio di precisione
Il processo corretto bilancia requisiti funzionali, qualità dei bordi, investimento in attrezzature e volume di produzione.
Stampaggio Progressivo
Le stazioni progressive possono combinare operazioni di tranciatura e formatura strettamente correlate mantenendo il controllo del nastro.
PARTICOLARMENTE ADATTO PER- Produzione ripetitiva con più caratteristiche correlate
- Specifica del materiale stabile
Tranciatura Fine
La tranciatura fine utilizza un supporto controllato del materiale e condizioni utensili specifiche per ottenere un'alta percentuale di bordo tranciato liscio su componenti idonei.
PARTICOLARMENTE ADATTO PER- Componenti che richiedono un'elevata percentuale di bordo tranciato liscio
- Riduzione della lavorazione successiva dei bordi laddove geometria e volumi lo consentano
Coining e Calibrazione
La pressione localizzata consente di affinare spessore, planarità, raggi o dettagli funzionali, valutati considerando il flusso del materiale, il carico utensile e la misurazione dimensionale.
PARTICOLARMENTE ADATTO PER- Geometria localizzata, planarità, spessore o dettaglio funzionale
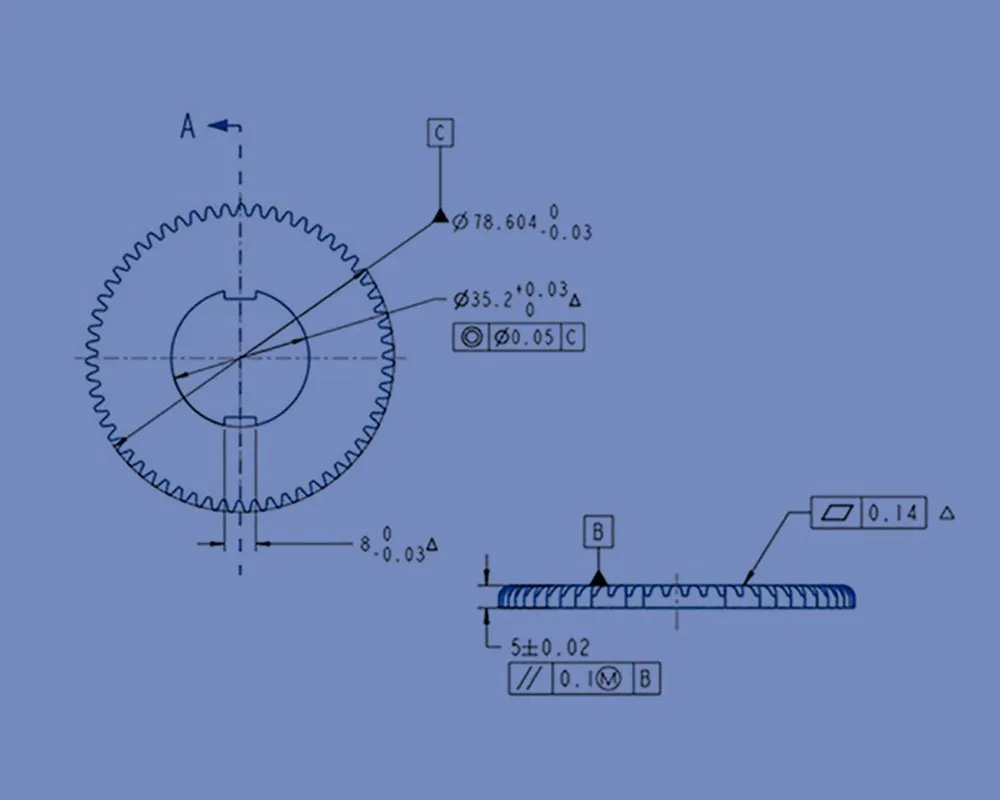
La precisione inizia dai riferimenti corretti
I disegni con tolleranze strette non diventano processi capaci solo attraverso l'ispezione. Attrezzature, materiale, riferimenti e piano di misurazione devono supportare il requisito. Balford ha precedentemente descritto lavorazioni di precisione nel range IT7-IT9 per caratteristiche idonee — questo non viene applicato come promessa generica a ogni dimensione. La capacità effettiva dipende da materiale, spessore, tipo di caratteristica, percorso di attrezzaggio, strategia dei riferimenti e metodo di misurazione, e viene confermata durante la revisione del progetto e la campionatura.
Come decidiamo se lo stampaggio di precisione è la soluzione giusta
La decisione dipende dal disegno specifico: posizione delle caratteristiche, condizioni dei bordi, coerenza, dettagli formati e dimensioni del pezzo vengono valutati insieme.
| Requisito | Risposta per lo stampaggio di precisione | Alternativa da confrontare | Punto di decisione |
|---|---|---|---|
| Ripetere la posizione della feature | L'attrezzatura dedicata posiziona fori, bordi e feature formate correlate | Lavorazione CNC o assemblaggio fabbricato | Volume, strategia di riferimento e tolleranza accumulata |
| Bordo tagliato funzionale | La tranciatura fine o il taglio controllato possono migliorare la condizione dei bordi | Tranciatura più lavorazione meccanica o rettifica | Zona liscia richiesta, limite di bava e materiale |
| Elevata costanza dimensionale dei componenti | La striscia controllata, la guida dell'utensile e i controlli in-process garantiscono una produzione ripetibile | Lavorazione manuale | Quantità, frequenza di cambio e economia degli stampi |
| Dettaglio formato complesso | La coniatura, la goffratura o la formatura a stadi possono integrare la caratteristica | Lavorazione secondaria o assemblaggio | Deformazione del materiale, accesso agli utensili e ispezione |
| Componente sottile o compatto | L'utensileria di precisione può combinare piccole caratteristiche correlate | Fotoincisione, taglio laser o lavorazione meccanica | Materiale, qualità dei bordi, deformazione e scala di produzione |
Questi sono gli stessi fattori che esaminiamo quando valutiamo un disegno per attrezzature, collaudo e produzione.
Cosa Determina Precisione e Qualità dei Bordi
La precisione dipende da utensileria, materiale, riferimenti e piano di misurazione, non solo dall'ispezione.
Strategia di datum e tolleranze
I datum funzionali devono rappresentare il modo in cui il componente si posiziona nell'assieme. Posizione, profilo, planarità e dimensioni formate vengono verificati rispetto a tali datum, così che calibri e rapporti di ispezione descrivano la reale funzione del pezzo.
Guida dell'utensile e gioco
Il rapporto tra punzone e matrice influisce su bava, condizioni del bordo, stabilità dimensionale e usura dell'utensile. Il gioco viene selezionato in base al materiale e alla geometria specificati, mentre la guida della matrice e la manutenzione preservano tale rapporto durante la produzione ripetitiva.
Planarità e deformazione
La forza di taglio, le tensioni residue, la coniatura, la formatura e l'espulsione del pezzo possono influenzare la planarità. Il contenimento, il controllo della pressione, la calibrazione e la movimentazione possono essere valutati quando una superficie piana è critica.
Misurazione e capacità
Le apparecchiature di ispezione vengono selezionate in base alla caratteristica specifica e alla tolleranza da verificare. Sono disponibili rapporti di primo articolo, invio di campioni, controlli con calibri dedicati e verifiche in-process. Per le dimensioni critiche concordate, i requisiti di capacità vengono definiti in anticipo.
Materiali, finiture e lavorazioni secondarie
I componenti di precisione spesso vengono sottoposti a trattamenti di rivestimento, trattamenti termici o assemblaggio dopo lo stampaggio — queste fasi a valle vengono considerate fin dall'inizio nel calcolo delle tolleranze e nel piano di finitura superficiale.
Acciai al carbonio e acciai per molle
Comuni per clip, rondelle, spessori e componenti funzionali. Durezza, trattamento termico e rivestimenti possono alterare la planarità o modificare le dimensioni — previsti in fase di progettazione dello stampo e del processo.
Acciai inossidabili
Selezionati per resistenza alla corrosione e robustezza. L'incrudimento, la formazione di bave, l'usura degli utensili e la protezione superficiale richiedono attenzione nella progettazione dello stampo e nelle operazioni secondarie.
Rame e Leghe di Rame
Adatti per applicazioni conduttive o a molla. La direzione della fibra, i requisiti di placcatura, la pulizia e la movimentazione influenzano le prestazioni finali — valutati prima di fissare il processo.
Leghe di alluminio
Utilizzate dove contano massa ridotta e resistenza alla corrosione. La tempra influisce direttamente su deformazione, caratteristiche delle bave e ritorno elastico: la condizione del materiale viene verificata prima dell'attrezzatura.
Ottone
Opzione formabile per parti stampate di precisione. La direzione della fibra, la protezione superficiale e il costo del materiale vengono gestiti con attenzione durante la fase di preventivazione e lavorazione.
Trattamenti superficiali, rivestimenti e assemblaggio
Lo spessore della finitura, la mascheratura, le problematiche di infragilimento da idrogeno, le caratteristiche di press-fit e le parti accoppiate vengono tutti esaminati prima del rilascio del processo produttivo.
Applicazioni dei componenti stampati di precisione
Dove i componenti stampati di precisione vengono utilizzati nei nostri programmi di produzione.
Componenti per Automotive e Sensori
Spessori, fermi, rondelle, alloggiamenti e componenti funzionali che dipendono da interfacce ripetibili e produzione controllata.
Componenti Elettrici ed Elettronici
Terminali, schermature, parti conduttive e componenti compatti che richiedono materiale, geometria e condizioni superficiali controllate.
Attrezzature Industriali
Parti di bloccaggio, guide, staffe, componenti di usura e ferramenta di assemblaggio realizzati secondo disegni specifici.
Componenti Specializzati
Parti di precisione selezionate, per le quali tracciabilità dei materiali, rigore ispettivo, pulizia e riservatezza sono definiti dal progetto.
Casi di Studio sullo Stampaggio di Precisione
Componenti reali, materiali reali, requisiti di produzione reali: questi esempi mostrano come i requisiti di trafilatura diventino un piano produttivo pratico e ripetibile.

Spessore in Acciaio per Molle 65Mn

Rondella per dado in acciaio inossidabile

Piastra di base in rame
Cosa verifichiamo prima della costruzione dello stampo
In fase di preventivazione, le dimensioni funzionali vengono separate dalle tolleranze generali, così da mantenere sotto controllo i costi di attrezzaggio e collaudo senza compromettere le prestazioni di assemblaggio.
Dimensioni funzionali
Separiamo le dimensioni che influiscono realmente sulla funzione da quelle che possono rientrare in una tolleranza generale, mantenendo sotto controllo i costi di attrezzaggio e collaudo senza compromettere le prestazioni di assemblaggio.
Strategia dei riferimenti
Il vostro disegno viene esaminato per individuare le caratteristiche che richiedono riferimenti migliori, indicazioni sulla direzione delle bave o specifiche di finitura superficiale prima di impegnare l'attrezzaggio.
Effetti a valle
Prima di una nuova revisione vengono esaminati gli effetti su trattamenti superficiali, trattamenti termici, posizione dei fori, raggi e tempra del materiale: una piccola modifica può influire sulla scelta dell'acciaio per utensili, sul pilotaggio, sul controllo dimensionale o sulla sede di assemblaggio.
Un flusso di lavoro di progetto controllato
Dalle caratteristiche critiche alla produzione ripetitiva — una sequenza definita per ogni programma di stampaggio di precisione.
Definire
Caratteristiche critiche, schema di riferimento, materiale, finitura, volume annuale e funzione.
Seleziona
Percorso di processo valutato tra stampaggio progressivo, tranciatura fine, coniatura e operazioni secondarie.
Sviluppo
Piano di attrezzaggio e approccio di ispezione definiti per le caratteristiche critiche.
Verifica
Campioni misurati; bordo, superficie, accoppiamento e azioni correttive chiusi.
Rilascio
Setup, materiale, manutenzione utensili, ispezione e revisioni controllati.
FAQ sullo stampaggio di precisione dei metalli
Risposte basate sulla revisione dei disegni, poiché materiale, geometria e volume di produzione influenzano tutti ciò che è realmente fattibile.
La stampa di precisione pone molta più enfasi sulla guida degli utensili, sulle relazioni tra i riferimenti, sulla condizione dei bordi, sulla planarità e sulla misurazione delle caratteristiche che influenzano la funzione. A seconda del disegno e del volume, possiamo utilizzare stampi progressivi, tranciatura fine, coniatura o calibratura.
Possiamo raggiungere IT7-IT9 su caratteristiche stampate di precisione adatte, ma non si tratta di una tolleranza generale applicabile a ogni componente. Materiale, geometria, tipo di caratteristica, distanza dai riferimenti, attrezzatura e metodo di misurazione influiscono tutti sul risultato. La capacità è specifica per il disegno: confermiamo ciò che è realizzabile per il vostro disegno durante la fase di preventivazione e campionatura.
La tranciatura fine è la scelta giusta quando serve un'alta percentuale di superficie di taglio liscia, una migliore planarità o un bordo funzionale che altrimenti richiederebbe lavorazioni meccaniche. Geometria, materiale, spessore, volumi e costi di attrezzaggio sono tutti fattori che determinano se questa è la soluzione più adatta.
Sì, queste operazioni possono essere coordinate quando specificato. I loro effetti su durezza, deformazione, spessore del rivestimento, stato superficiale e rischio di infragilimento da idrogeno sono considerati sia nel piano di processo che in quello di controllo.
La direzione della bava è determinata dall'orientamento di punzone e matrice ed è indicata sul disegno dove influisce su assemblaggio, tenuta, sicurezza o aspetto. La direzione desiderata viene verificata in relazione allo sviluppo della striscia, all'espulsione del pezzo e alle eventuali operazioni a valle.
Inviare un disegno 2D controllato, un modello 3D se disponibile, materiale e tempra, finitura superficiale, quantità annuali e per lotto, dimensioni critiche, requisiti di bordo o planarità, documentazione di ispezione e il contesto di assemblaggio.
Hai un disegno pronto?
Inviaci l'ultima revisione, la specifica del materiale, la quantità, la finitura e i requisiti funzionali. Esamineremo il percorso di produzione e identificheremo eventuali domande tecniche prima di quotare. Possiamo firmare un NDA prima che tu condivida i file di progetto dettagliati.
Capacità e risorse correlate
Lo stampaggio di precisione si collega all'intero cluster di stampaggio, ai materiali, alle applicazioni e ai casi di studio.
Articoli tecnici sullo stampaggio di precisione
Operazioni di tranciatura fine nello stampaggio di precisione
Come la tranciatura fine migliora la qualità dei bordi per componenti funzionali.
Tolleranze standard per parti stampate
Quali tolleranze generali si applicano e quando è necessario un controllo specifico per la trafilatura.
Parti stampate di precisione: i punti chiave
Considerazioni chiave per componenti stampati di precisione.