
La tranciatura profonda è adatta al vostro componente?
La tranciatura profonda converte un disco metallico piatto in un componente tridimensionale come una coppa, un guscio, un manicotto o un alloggiamento, trascinando il materiale nella cavità dello stampo. Questo processo può eliminare le saldature, ridurre il numero di componenti e creare un percorso produttivo efficiente per parti che richiedono profondità, pareti controllate e una forma esterna pulita. Iniziare con le quattro verifiche seguenti.
Componenti Profondi
Per tazze, manicotti, gusci e alloggiamenti con profondità significativa.
Formatura senza saldatura
Utile quando un corpo formato in un unico pezzo è preferibile a un assemblaggio saldato.
Produzione Ripetuta
Ideale per produzioni ripetitive, dove il costo dell'attrezzatura può essere ammortizzato sui volumi.
Geometria della parete controllata
Adatto dove condizione della parete, diametro e profondità devono essere gestiti insieme.
Cosa produciamo con lo stampaggio profondo
Famiglie di componenti tipiche prodotte tramite i nostri programmi di imbutitura profonda — ciascuna collegata alla relativa pagina applicativa.
Alloggiamenti per sensori
Alloggiamenti in acciaio inossidabile o alluminio imbutiti a profondo per gruppi sensore di pressione, temperatura e velocità ruota.
Alloggiamenti per Elettrovalvole
Alloggiamenti senza saldature, manicotti e componenti correlati a molle per sistemi fluidici o magnetici.
Manicotti Magnetici
Manicotti trafilati a parete sottile con spessore controllato per isolamento magnetico e protezione del rotore.
Coperchi motore
Gusci e coperchi motore imbutiti, progettati per un accoppiamento ripetibile, tenuta e assemblaggio a valle senza intoppi.
Tazze a molla
Tazze imbutite e supporti che mantengono il precarico della molla con profondità e raggi controllati.
Tazze e gusci imbutiti
Coppe, gusci e alloggiamenti personalizzati in tutta la nostra gamma di applicazioni — verifichiamo il vostro disegno per individuare la soluzione più pratica.
Opzioni di processo per l'imbutitura profonda
Selezioniamo il percorso finale in base a profondità, diametro o larghezza del pezzo, requisiti di parete, comportamento del materiale e volume di produzione.
Imbutitura profonda convenzionale
Un disco viene imbutito attraverso una o più fasi controllate per formare una coppa o un guscio. La forma del disco e la sequenza di imbutitura sono sviluppate per bilanciare il flusso del materiale e minimizzare lacerazioni, pieghe o orecchiette eccessive.
MIGLIORE PER- Dal prototipo alla produzione ripetitiva
- Coppe, alloggiamenti, manicotti e gusci
- Profondità di trafilatura, geometria del grezzo, comportamento del materiale e sequenza di trafilatura
Trafilatura profonda progressiva
Per programmi ripetitivi idonei, l'imbutitura e le operazioni correlate sono distribuite tra le stazioni progressive. La progettazione del nastro trasportatore, la stabilità dell'avanzamento e il controllo del materiale da una fase all'altra sono fondamentali per proteggere il componente formato. Ideale per la produzione ripetitiva in cui le operazioni integrate con alimentazione a nastro giustificano l'utensileria progressiva.
CORRELATIRidisegnatura & Stiratura
Utilizzato quando la profondità del pezzo, le condizioni della parete o i requisiti di diametro non possono essere raggiunti con una singola imbutitura. Queste operazioni non vengono mai presupposte automaticamente: vengono selezionate dopo un'analisi completa della geometria e della risposta del materiale.
CORRELATI- Imbutitura profonda
- Stiratura
- Ricottura
- Ristampaggio
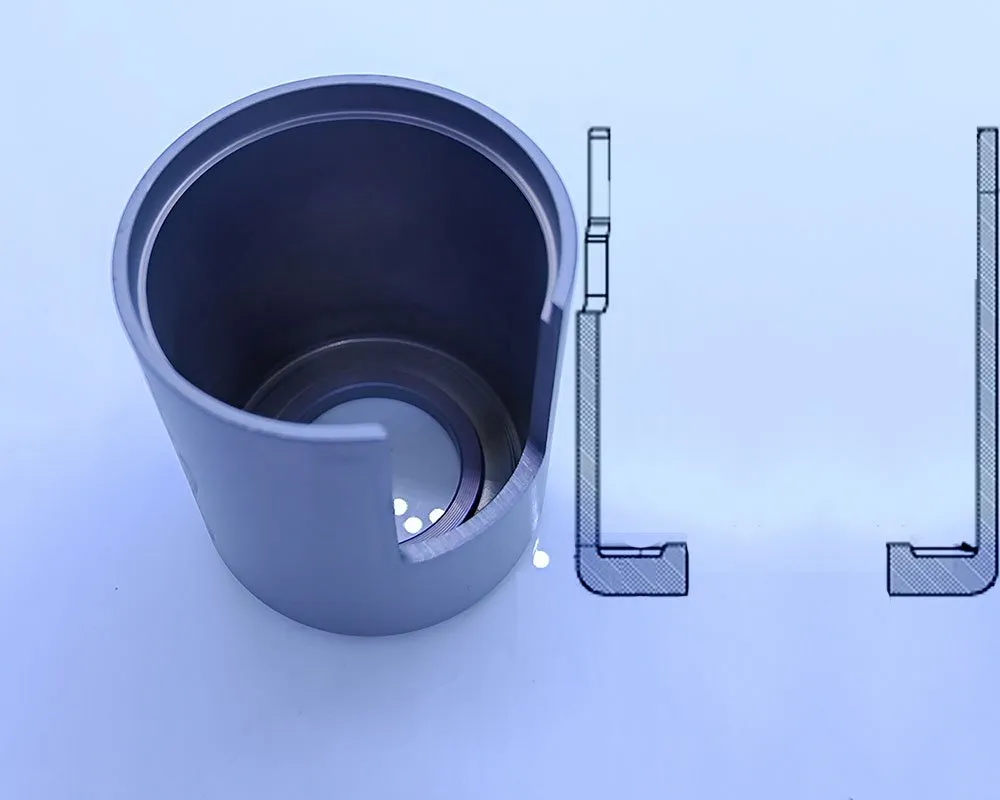
La tranciatura profonda è un problema di flusso del materiale
Il risultato dipende da come il materiale si muove attraverso ogni fase — non solo dalla tonnellata della pressa. La geometria del grezzo, il grado del materiale, lo spessore, i raggi, la lubrificazione, la forza del premilamiera e la sequenza di trafilatura interagiscono tutti tra loro. La severità della trafilatura dipende dal diametro del pezzo, dalla profondità, dalle dimensioni del grezzo, dal grado e dalla tempra del materiale, dallo spessore, dai raggi e dal numero di fasi di trafilatura disponibili — non esiste un massimo unico che si adatti a ogni pezzo.
Fattori tecnici che esaminiamo
Ogni componente imbutito viene valutato in base agli stessi fattori tecnici prima della costruzione dello stampo e della quotazione.
| Fattore di Progettazione | Perché è Importante | Come viene valutato | Risultato del progetto |
|---|---|---|---|
| Profondità del pezzo e dimensione dell'apertura | Determinare il numero e la severità delle fasi di trafilatura richieste | Geometria finale, forme intermedie e comportamento del materiale | Sequenza di trafilatura proposta e concetto di attrezzaggio |
| Raggi di curvatura e fondo | Controllare il flusso del materiale, l'assottigliamento e il rischio di lacerazione | Esigenza funzionale rispetto a formabilità e accessibilità degli utensili | Raggio di produzione consigliato o caratteristica secondaria controllata |
| Condizione della parete | Assottigliamento, ispessimento e deformazione locale possono compromettere la funzionalità | Requisiti di sezione, modello del materiale e misurazione del campione | Piano di ispezione specifico per il disegno |
| Flangia, rifilo e bordo | Il materiale in eccesso e la direzione di tranciatura influenzano la geometria finale | Sviluppo del grezzo, cordoni di trascinamento, accesso alla tranciatura e direzione delle bave | Strategia di tranciatura definita e riferimento finito |
| Grado e tempra del materiale | Resistenza, duttilità e incrudimento spostano la finestra di processo | Specifica effettiva, requisiti di certificazione e storico di formatura | Requisito di materiale approvato e controllo delle modifiche |
Questi sono gli stessi fattori che utilizziamo quando esaminiamo un disegno prima della costruzione dello stampo e della quotazione.
Difetti comuni nello stampaggio profondo e come vengono controllati
I difetti nello stampaggio profondo sono generalmente correlati tra loro: ridurre l'ondulazione può aumentare l'assottigliamento, e un raggio più stretto incrementa il rischio di cricche. Il processo viene bilanciato in funzione della formatura funzionale.
Assottigliamento e lacerazione
Le deformazioni si concentrano attorno ai raggi e alle zone di transizione. Raggi adeguati, fasi di trafilatura, lubrificazione e condizioni del materiale aiutano a distribuire la sollecitazione. Le sezioni critiche della parete vengono misurate durante la campionatura.
LEVE DI COMANDO- Progettazione del grezzo
- Raggi di trafilatura
- Fasi di trafilatura
- Lubrificazione
- Condizione del materiale
Ondulazioni e orecchiette
La forza del premilamiera, la forma del grezzo, l'anisotropia e la strategia dei cordoni di trascinamento influenzano le pieghe e l'altezza irregolare del bordo. Il sovrametallo di tranciatura e il comportamento della fibra vengono considerati prima di finalizzare il grezzo e l'attrezzatura.
LEVE DI COMANDO- Forza del premilamiera
- Forma del grezzo
- Anisotropia
- Strategia dei cordoni di trascinamento
- Margine di rifilatura
Spigoli vivi e caratteristiche locali
Raggi molto piccoli o spigoli funzionali vivi possono richiedere operazioni a stadi come estrusione controllata, coniatura o formatura localizzata. Balford verifica se la caratteristica è realmente funzionale e propone un percorso che protegge la parete circostante.
LEVE DI COMANDO- Operazioni a stadi
- Coniatura / estrusione
- Formatura localizzata
Ritorno elastico e stabilità dimensionale
La resistenza del materiale, l'incrudimento e le tensioni residue possono alterare il pezzo dopo l'uscita dallo stampo o dopo la tranciatura. La compensazione dello stampo, le operazioni di ricalcatura e l'ispezione basata su riferimenti vengono utilizzate quando la geometria richiede un controllo più rigoroso.
LEVE DI COMANDO- Compensazione utensile
- Ristampaggio
- Ispezione basata sul datum
Materiali per imbutitura profonda e note di selezione
Specificare solo il nome del materiale non è sufficiente. Grado, tempra, spessore, condizioni della superficie e costanza tra i lotti influiscono direttamente sull'attitudine alla trafilatura — e vengono verificati prima dell'approvazione dell'attrezzatura.
Acciaio Inossidabile
Adatto per alloggiamenti e manicotti resistenti alla corrosione; l'incrudimento, l'impastamento, la lubrificazione e la ricottura intermedia possono influenzare la sequenza di trafilatura.
Acciaio a basso tenore di carbonio
Una scelta solida e pratica per la maggior parte di contenitori e coppe stampate; definire i requisiti di rivestimento o finitura post-stampa insieme alla specifica del materiale.
Alluminio
Leggero e resistente alla corrosione; lega e tempra influenzano orecchiatura, marcature superficiali, strappi e ritorno elastico.
Rame & Ottone
Opzioni formabili per componenti conduttivi o estetici; protezione superficiale e costo del materiale richiedono una gestione attenta.
Titanio e leghe speciali
Possibile per progetti qualificati, ma la finestra di processo è ristretta: il ritorno elastico e l'usura degli stampi richiedono una validazione ingegneristica reale.
Tutti i materiali
Grado, tempra, spessore, condizioni della superficie e coerenza tra i lotti influenzano tutti l'attitudine alla trafilatura — verificare prima dell'utensileria.
Dove vengono utilizzati i componenti trafilati in profondità
Esperienza applicativa in componenti per solenoidi e valvole, sensori e motori automotive e componenti industriali.
Alloggiamenti per solenoidi e valvole
Alloggiamenti senza saldature, manicotti e componenti correlati a molle per sistemi fluidici o magnetici dove pulizia, integrità delle pareti e geometria controllata sono requisiti imprescindibili.
Alloggiamenti per sensori e motori automotive
Gusci per sensori, coperture per motori e alloggiamenti formati, progettati per un accoppiamento ripetibile, una tenuta ambientale affidabile e un assemblaggio a valle senza intoppi.
Manicotti magnetici
Manicotti trafilati a parete sottile in cui lo stato della parete e la geometria del circuito magnetico devono essere gestiti congiuntamente.
Componenti industriali
Gusci e alloggiamenti specifici per applicazione in materiali controllati, soggetti a requisiti completi di trafilatura, documentazione e qualificazione.
Coppe per molle e dispositivi di ritegno
Componenti imbutiti che supportano il precarico della molla con profondità, raggi e superfici di tenuta controllati.
Coprimotori e tappi di testa
Calotte e coperchi trafilati con costanza dimensionale per assemblaggio automatizzato.
Casi studio selezionati di trafilatura profonda
Questi esempi mostrano come trasformiamo i requisiti di disegno in un piano di produzione realizzabile — non solo sulla carta, ma sul piano di lavoro.

Alloggiamento sensore di velocità ruota ABS
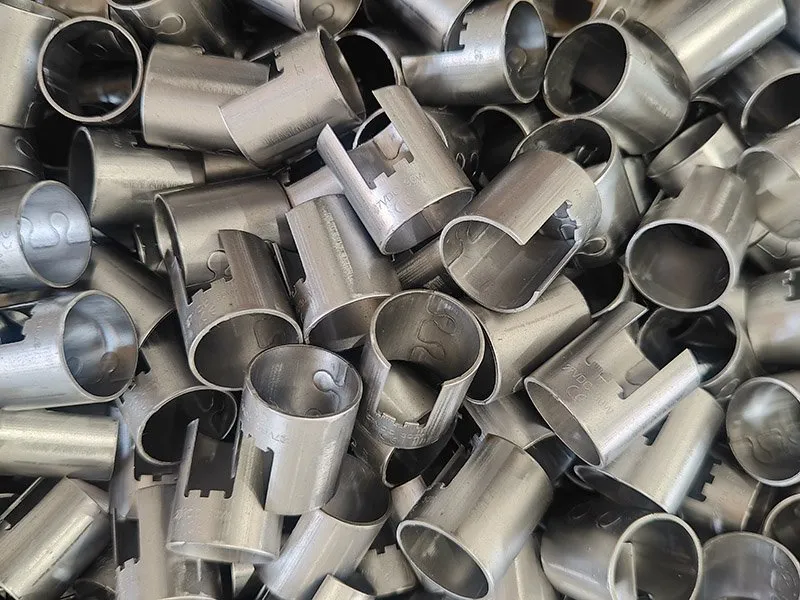
Corpo valvola a cartuccia idraulica

Tubo in alluminio a parete sottile
Come sviluppiamo un componente imbutito profondo
La prima revisione ingegneristica individua quali dimensioni controllano effettivamente la tenuta, la guida, le prestazioni magnetiche, l'assemblaggio o l'aspetto — così vengono definiti i riferimenti significativi e la stessa tolleranza stretta non viene applicata a ogni superficie. I campioni vengono validati rispetto al processo previsto prima dell'approvazione finale della produzione.
Revisione di Disegno, Materiale e Funzione
Confermiamo i riferimenti funzionali, il grado e la tempra del materiale, la profondità di trafilatura, i raggi, i requisiti delle pareti, la quantità annua e la finitura superficiale.
Sviluppo della Sequenza di Blanking e Imbutitura
Pianifichiamo la geometria del grezzo, la direzione di imbutitura, gli stadi intermedi, la ricalibratura, la tranciatura e tutte le operazioni secondarie necessarie.
Validazione Attrezzature e Campioni
Produciamo campioni e verifichiamo le dimensioni concordate, gli spessori delle pareti, l'aspetto e l'adattamento funzionale rispetto al disegno.
Approvazione del cliente
Chiudiamo le questioni aperte, documentiamo i campioni approvati e blocchiamo il processo controllato per la produzione ripetitiva.
Produzione controllata
Seguiamo requisiti definiti di attrezzaggio, materiale e ispezione, gestendo al contempo la manutenzione degli stampi e le modifiche tecniche.
FAQ sullo stampaggio profondo
Le risposte si basano su un'analisi reale del disegno, poiché materiale, geometria e volume determinano ciò che è realizzabile.
Non esiste un massimo responsabile unico che si adatti a ogni componente. La severità dello stampaggio dipende dal grado del materiale e dalla tempra, dallo spessore della lamiera, dalla geometria del grezzo, dalla forma del pezzo, dai raggi, dai requisiti delle pareti e dall'eventuale accettabilità di più fasi di trafilatura. Balford esamina il disegno effettivo e propone una sequenza validata prima di impegnarsi su una capacità.
Sì, possiamo valutare l'imbottitura progressiva per geometrie adatte e produzioni ripetitive. Il nastro di trascinamento, il passo di avanzamento, il numero di fasi di trafilatura, il flusso del materiale e la tranciatura a valle devono essere tutti esaminati per confermare che sia l'approccio corretto.
La condizione della parete è gestita tramite la progettazione del grezzo, i raggi, la sequenza di trafilatura, la lubrificazione, la pressione del premilamiera e, se necessario, operazioni di stiratura o ricalibratura. Le posizioni critiche della parete e il metodo di misurazione devono essere definiti sul disegno o sul piano di controllo.
Gli angoli funzionali netti possono richiedere un'operazione a stadi come la coniatura, l'estrusione locale o una fase di formatura secondaria. Valutiamo l'esigenza funzionale, la deformazione del materiale circostante e il metodo di ispezione prima di consigliare un processo.
I candidati più comuni includono acciaio a basso tenore di carbonio, acciaio inossidabile, alluminio, rame e ottone. Titanio e altre leghe speciali possono essere presi in considerazione dopo una valutazione specifica. Grado, tempra, spessore e condizioni della superficie contano più della semplice categoria generale del materiale.
Inviate il disegno controllato e il modello, le specifiche del materiale, la quantità, la finitura, le dimensioni critiche, i requisiti di spessore di parete o di sezione, i test funzionali e qualsiasi esigenza di tracciabilità o documentazione. Anche campioni esistenti o il contesto di assemblaggio aiutano a chiarire le priorità funzionali.
Avete un disegno?
Inviate l'ultimo disegno o modello 3D, la specifica del materiale, il volume annuo e i requisiti critici. Esamineremo il percorso di formatura, le operazioni secondarie e le esigenze di ispezione prima di formulare il preventivo. Possiamo discutere i requisiti NDA prima di scambiare file di progetto dettagliati.
Per una revisione più rapida, includete:disegno / modello 3D · grado del materiale · spessore · volume annuo · tolleranze critiche · finitura superficiale.
Capacità e risorse correlate
La tranciatura profonda si collega all'intero cluster di stampaggio, ai materiali, alle applicazioni e ai casi di studio.
Articoli tecnici sullo stampaggio profondo
Stampaggio profondo di parti in alluminio
Considerazioni su formabilità, costi e corrosione per lo stampaggio profondo dell'alluminio.
Stampaggio profondo vs. stampaggio con matrice progressiva
Come il percorso degli stampi e il processo di formatura si relazionano per i componenti OEM.
Alloggiamenti per valvole solenoidi stampati a profondo
Selezione dei materiali e processo di imbutitura profonda per applicazioni automotive.
Stampaggio metalli: processi e materiali
Una guida ai processi di stampaggio, ai materiali e alle applicazioni.