
Quando lo stampaggio progressivo è la scelta giusta
Lo stampaggio progressivo viene generalmente preso in considerazione quando un componente richiede più operazioni in un programma di produzione ripetitiva e il materiale può rimanere collegato a una striscia portante attraverso la sequenza dell'attrezzatura.
Elevato Volume di Produzione
L'attrezzatura dedicata è più facile da giustificare quando la domanda annuale è ripetitiva.
Funzionalità Multiple
Le operazioni di tranciatura, punzonatura, formatura e altre possono essere integrate in un unico stampo progressivo.
Produzione costante da pezzo a pezzo
L'alimentazione della striscia indicizzata garantisce un posizionamento ripetibile e un flusso di processo costante.
Gestione secondaria inferiore
Le operazioni in stampo possono ridurre la movimentazione separata e le lavorazioni a valle.
Cosa produciamo con lo stampaggio progressivo
Famiglie di componenti reali prodotte tramite i nostri programmi di stampaggio progressivo — ciascuna collegata alla relativa pagina applicativa o caso di studio.
Spessori e Rondelle
Spessori e rondelle tranciati di precisione con profilo e planarità controllati.
Piastre di bloccaggio
Profili stampati con elementi di bloccaggio per assemblaggi meccanici.
Staffette
Tranciatura, punzonatura e formatura combinate con posizione di piega controllata.
Terminali e Clip
Terminali conduttivi e clip con materiale e geometria controllati.
Componenti per Sensori
Piccole parti funzionali per gruppi sensore, dove il posizionamento delle caratteristiche determina le prestazioni.
Componenti per valvole
Parti stampate per valvole e componenti correlati a molle per sistemi fluidici o magnetici.
Piccoli alloggiamenti formati
Alloggiamenti compatti imbutiti e formati, dove l'integrazione con alimentazione a nastro è pratica.
Ritenitori
Ritenitori sagomati e sedi per molle con profondità e relazioni tra le caratteristiche costanti.
Come funziona lo stampaggio progressivo
Una matrice progressiva alimenta il nastro di materiale attraverso più stazioni. Operazioni di tranciatura, punzonatura, piegatura, formatura, imbutitura o altre lavorazioni sono disposte in sequenza mentre il nastro rimane sotto controllo di avanzamento e guida del trascinatore.

Pianificazione della striscia e delle stazioni
Il layout della striscia determina come il materiale si muove attraverso lo stampo, come le caratteristiche sono distribuite tra le stazioni e con quale efficienza viene utilizzato il materiale disponibile. La sequenza delle stazioni, il design del carrier, l'utilizzo del materiale, la guida dei pilot e la tempistica delle caratteristiche vengono esaminati prima del rilascio dell'attrezzatura.
PERCHÉ LA PROGETTAZIONE DELL'ATTREZZATURA È IMPORTANTEPerché la Progettazione dell'Attrezzatura è Importante
La sequenza delle stazioni, la striscia portante, la guida dei piloti, il gioco del punzone, il flusso del materiale, il supporto della striscia e il trasferimento del pezzo determinano se un componente viene prodotto in modo ripetibile. L'ufficio attrezzeria interno di Balford progetta gli stampi progressivi internamente, collaborando con fornitori affermati di acciai per stampi e partner per rivestimenti TD/PVD.
Maschiatura nello stampo per la formazione integrata di filettature
La maschiatura nello stampo forma le filettature direttamente all'interno dell'attrezzatura mentre la striscia avanza. Elimina un'operazione di maschiatura separata a valle, garantendo filettature concentriche con il foro punzonato e una tolleranza posizionale precisa: meno operazioni secondarie, meno movimentazione e una documentazione più chiara.
Scelta dell'attrezzatura di stampaggio corretta
Quattro percorsi di attrezzatura risolvono diversi problemi produttivi — nessuno è universalmente "migliore". Il confronto di seguito è una guida ingegneristica, non una regola assoluta.
Stampo progressivo
Attrezzatura multi-stazione alimentata a nastro per parti ripetitive con operazioni integrate.
Stampo Composto
Più operazioni di taglio in un solo colpo di pressa su una singola stazione — ideale per parti piatte a prevalente lavorazione di taglio.
Trasferimento stampo
I grezzi singoli si spostano tra stazioni dedicate — utile quando la geometria o la profondità di formatura rendono meno pratico l'utilizzo di stampi progressivi a nastro.
Stampaggio convenzionale a singola operazione
Geometria più semplice, minore complessità degli stampi o requisiti specifici del progetto.
| Tipo di stampo | Soluzione ottimale | Resistenza tipica | Limitazione principale |
|---|---|---|---|
| Stampo progressivo | Componenti ad alto volume alimentati a nastro con più stazioni | Operazioni integrate e ripetibilità | Attrezzatura dedicata e layout del nastro richiesti |
| Stampo composto | Operazioni multiple in un unico colpo di pressa | Attrezzatura compatta e riduzione dei riposizionamenti | Non ideale per ogni parte multi-stadio o 3D |
| Stampo transfer | Parti più grandi / profonde che richiedono stazioni separate | Formatura flessibile a più stadi | Sistema di trasferimento più complesso |
| Convenzionale / Operazione singola | Parti in volumi inferiori o più semplici | Minore complessità iniziale dell'attrezzatura | Più movimentazione e operazioni separate |
Il percorso di attrezzaggio corretto dipende dalla geometria del pezzo, dal volume annuo, dal materiale, dall'investimento in attrezzature, dalla sequenza operativa e dalla lavorazione secondaria — non da una soglia di volume fissa. Percorsi di attrezzaggio diversi risolvono problemi produttivi diversi; nessuno è universalmente "migliore".
Materiali per lo Stampaggio Progressivo
Il grado del materiale, la tempra, lo spessore e le condizioni della superficie influenzano la disposizione della striscia, il gioco dell'utensile e la sequenza di formatura.
Acciaio al carbonio
Comune per staffe, rondelle, piastre di bloccaggio e parti strutturali.
Acciaio per molle
Spessori e componenti funzionali dove durezza e tempra sono controllate.
Acciaio inossidabile
Componenti resistenti alla corrosione con incrudimento controllato e formazione di bave controllata.
Alluminio
Componenti leggeri dove lega e tempra influenzano il comportamento di formatura.
Rame
Terminali conduttivi e componenti con condizioni superficiali controllate.
Ottone
Opzione formabile per parti conduttive o con requisiti estetici critici.
Leghe Speciali
Materiali selezionati verificati in base al disegno prima dell'utensileria.
Tutti i materiali
Grado, tempra, spessore e condizioni della superficie influenzano il percorso di lavorazione degli stampi.
Applicazioni dello stampaggio progressivo
Dove vengono utilizzati i componenti stampati a progressione nei nostri programmi di produzione.
Componenti per il settore automobilistico
Piastre di bloccaggio, staffe, componenti per sensori e parti sagomate per assemblaggi veicolistici.
Componenti per Sensori
Piccole parti funzionali in cui la posizione delle caratteristiche e la ripetibilità determinano le prestazioni.
Componenti per solenoidi / valvole
Parti valvola formate e componenti correlati a molle per sistemi fluidici o magnetici.
Componenti elettrici
Terminali, clip e parti conduttive con geometria e stato superficiale controllati.
Componenti Industriali
Staffe, guide e ferramenta realizzati secondo disegni specifici.
Rondelle e Spessori
Componenti piatti di precisione con tolleranze controllate su vari materiali.
Come Controlliamo la Qualità dello Stampaggio Progressivo
La qualità viene pianificata prima del taglio dell'acciaio: attrezzature, alimentazione, ispezione e controllo dei materiali sono trattati come un unico sistema.
Verifica dei Materiali
Il grado del materiale, lo spessore e la condizione vengono verificati rispetto alla specifica di produzione approvata prima dell'avvio delle lavorazioni.
Controllo in corso d'opera
I controlli del primo pezzo e quelli in corso di lavorazione coprono le dimensioni critiche e la posizione delle caratteristiche secondo il piano di controllo.
Monitoraggio Utensili / Macchina
Le condizioni degli utensili, l'alimentazione, la configurazione e la stabilità del processo vengono monitorate per garantire la ripetibilità durante l'intero ciclo di produzione.
Ispezione dimensionale finale
I controlli finali verificano i requisiti del disegno; FAI e documentazione specifica del cliente (ad es. elementi PPAP, IMDS, registrazioni relative a RoHS) possono essere discussi quando fanno parte dei requisiti di progetto.
Dal disegno allo stampo progressivo
Balford dispone di un'officina utensili interna che gestisce tutta la costruzione degli stampi. Dalla conferma dell'ordine alla consegna dei campioni, ogni fase della produzione è monitorata attentamente.
Revisione del disegno
Materiale, tolleranze, orientamento del pezzo, caratteristiche critiche, volume annuo e operazioni a valle.
Striscia di avanzamento e pianificazione del processo
Progettazione del nastro trasportatore, sequenza delle stazioni, utilizzo del materiale e tempistica delle caratteristiche definiti prima del rilascio dell'attrezzatura.
Progettazione dello stampo progressivo
Architettura dello stampo basata sulla sequenza di formatura, sulle guide, sui giochi e sui punti di controllo.
Costruzione stampo e validazione campioni
Esecuzione dei campioni, verifica delle dimensioni critiche e regolazione del processo prima del rilascio in produzione.
Rilascio in produzione
Utensileria e controlli di produzione validati e rilasciati per l'output ripetibile.
Casi studio selezionati: stampaggio progressivo
Componenti reali, materiali reali, requisiti di produzione reali: progetti in cui profili stampati, geometrie formate e relazioni tra le caratteristiche sono stati realizzati con sequenze di stampo controllate.

Piastra di bloccaggio dado per pignone e albero
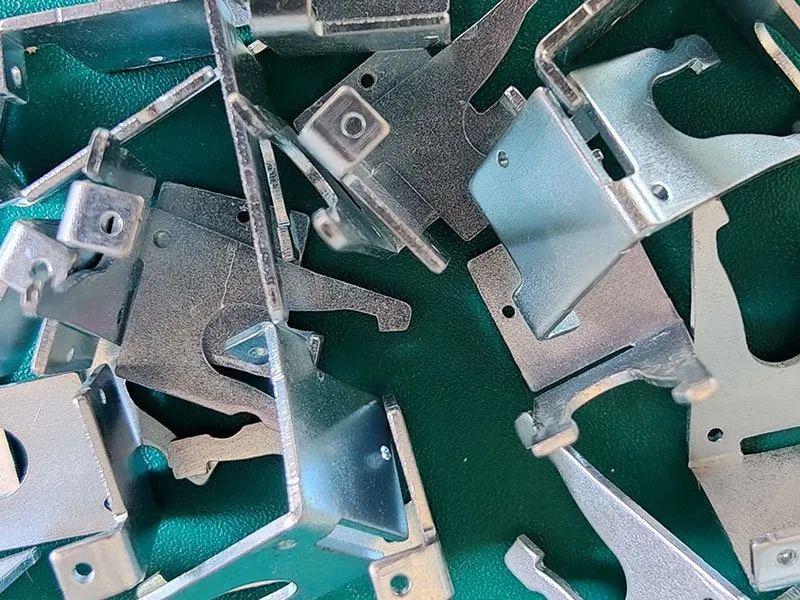
Staffa in metallo stampato

Rondella in acciaio inossidabile
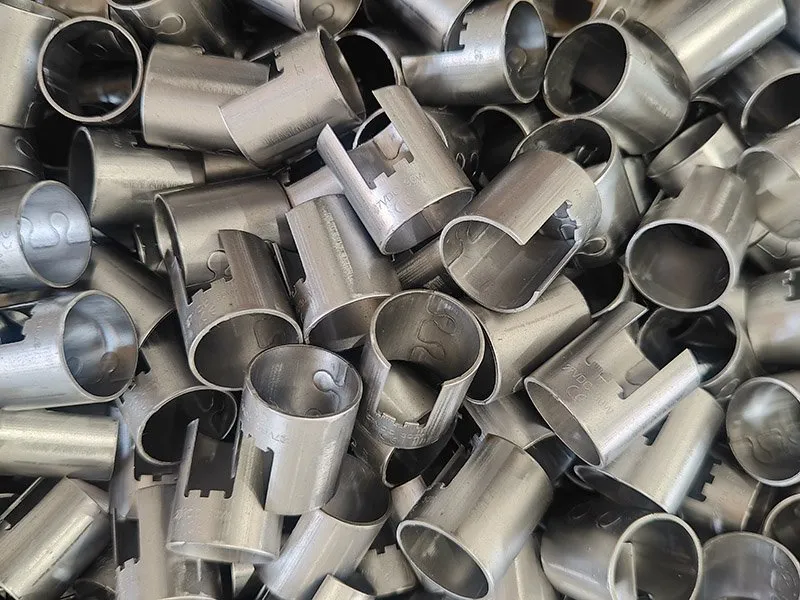
Ghiere fessurate in acciaio al carbonio
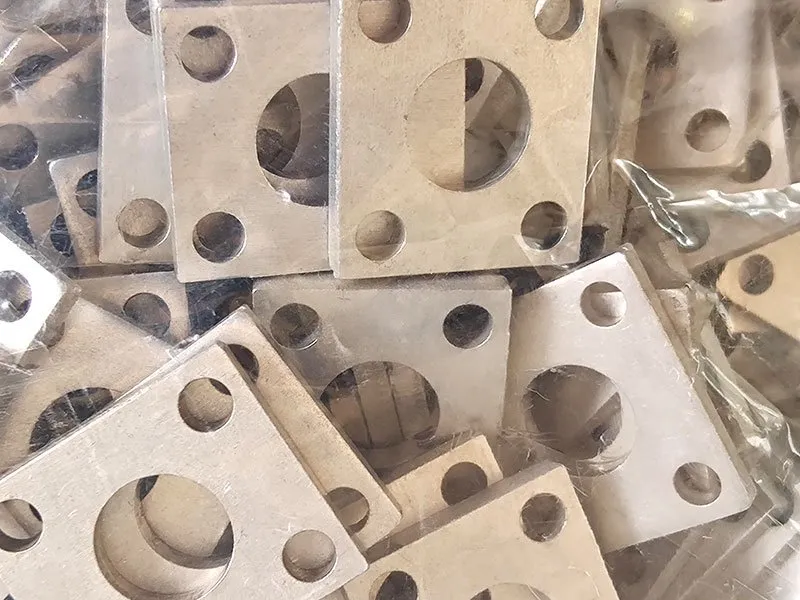
Anello a D con piastra di supporto
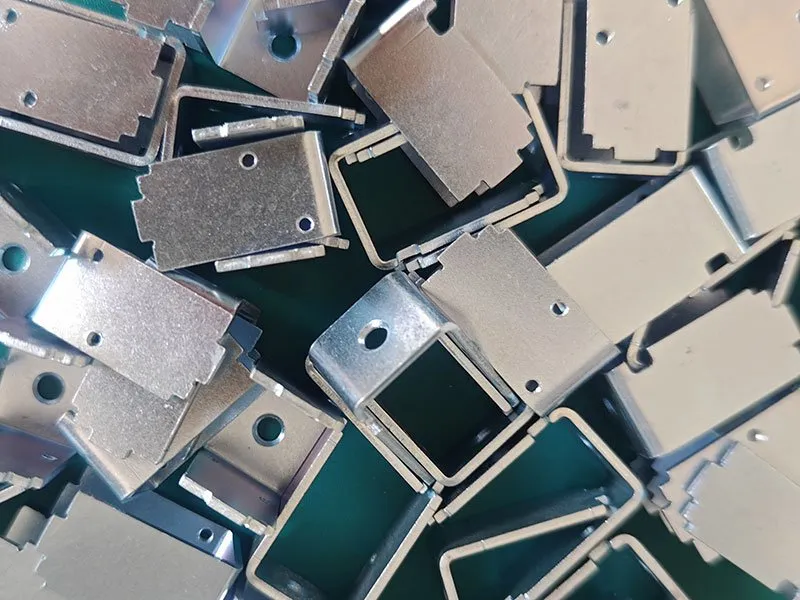
Telaio metallico per solenoidi a telaio aperto
Argomenti di ingegneria per lo stampaggio progressivo
Risorse tecniche di supporto sulle operazioni in stampo e sulla formatura avanzata.
Maschiatura in stampo
Filettature formate direttamente nello stampo — concentriche al foro punzonato, con minori operazioni secondarie.
Micro imbutitura profonda
Stampaggio progressivo per la produzione di microparticelle 3D ripetibili da lamiera sottile.
Stampaggio a quattro slitte e multi-slitte
Punzonatura laterale e formatura multidirezionale in sequenze progressive.
Taglio Rotativo nello Stampo
Taglio rotativo integrato nella sequenza progressiva.
FAQ sullo stampaggio progressivo
Risposte dirette per i team di acquisto e ingegneria, basate sulle nostre effettive capacità di attrezzaggio e produzione.
La stampa progressiva mantiene la striscia collegata a un nastro di trascinamento e la fa avanzare attraverso più stazioni. La stampa a trasferimento sposta i singoli pezzi tra stampi o stazioni separate — utile quando la geometria del pezzo o la profondità di formatura rendono meno pratico l'utilizzo di uno stampo progressivo alimentato a striscia.
Uno stampo combinato esegue più operazioni di taglio in un'unica corsa della pressa in una sola stazione. Può rappresentare una scelta pratica per parti piatte prevalentemente soggette a taglio, come rondelle e dischi con caratteristiche strettamente correlate, quando non è necessaria la formatura su nastro a più stazioni.
Valuta lo stampaggio progressivo quando un componente richiede più operazioni in un programma di produzione ripetitiva e il materiale può rimanere collegato a una striscia portante attraverso la sequenza dell'utensile. Il volume ripetitivo, il numero di operazioni, lo sfruttamento del materiale e l'alimentazione automatica supportano il confronto.
Sì, lo stampo progressivo può integrare operazioni di imbutitura o formatura per geometrie adatte, a condizione che il materiale e il design del pezzo supportino la sequenza richiesta. L'imbutitura viene inoltre eseguita come processo di formatura indipendente quando la geometria lo richiede — vedere lacapacità di imbutitura profonda.
La maschiatura integrata nello stampo può essere inserita quando la geometria del pezzo e l'attrezzatura consentono la formazione della filettatura all'interno della sequenza progressiva — le filettature formate nello stampo risultano concentriche al foro punzonato e riducono le lavorazioni a valle.
Acciaio al carbonio, acciaio per molle, acciaio inossidabile, alluminio, rame, ottone e alcune leghe speciali selezionate sono tutti candidati praticabili, a seconda del grado, della tempra, dello spessore e dei requisiti delle caratteristiche. La specifica del materiale viene confermata rispetto al disegno prima dell'attrezzatura.
Non esiste un prezzo standard significativo, poiché il costo dell'attrezzatura dipende dal numero di stazioni, dalla geometria del pezzo, dal materiale, dalle tolleranze, dalle operazioni integrate e dal volume di produzione previsto. Balford quota l'attrezzatura sulla base del disegno effettivo e dei requisiti di produzione.
Il volume annuo deve essere valutato in relazione al costo dell'attrezzatura, ai requisiti di ciclo e alla geometria del pezzo: non esiste una soglia fissa. L'investimento nell'attrezzatura è giustificato quando il pezzo viene prodotto ripetutamente in volumi sufficienti e più operazioni possono essere combinate nel processo a nastro.
Inviare il disegno 2D, il modello 3D quando disponibile, il grado del materiale, lo spessore, il volume annuale, le tolleranze critiche, la finitura superficiale ed eventuali operazioni secondarie. Il team di ingegneria esamina il percorso di attrezzaggio prima di formulare il preventivo.
Revisione Progetto Riservata
Firmeremo un accordo di non divulgazione (NDA) con i nostri partner per proteggere rigorosamente la riservatezza di disegni, materiali e prototipi dei clienti.
Inviateci il Vostro Disegno
Per una revisione più rapida, inviare: ultimo disegno 2D o modello 3D, grado del materiale, spessore, volume annuale, tolleranze critiche e finitura superficiale. Il team di ingegneria esamina il percorso di attrezzaggio prima di formulare il preventivo.
Capacità e risorse correlate
Lo stampaggio progressivo si collega all'intero cluster di stampaggio, ai materiali, alle applicazioni, alla rete di fornitori e alle risorse di qualità.