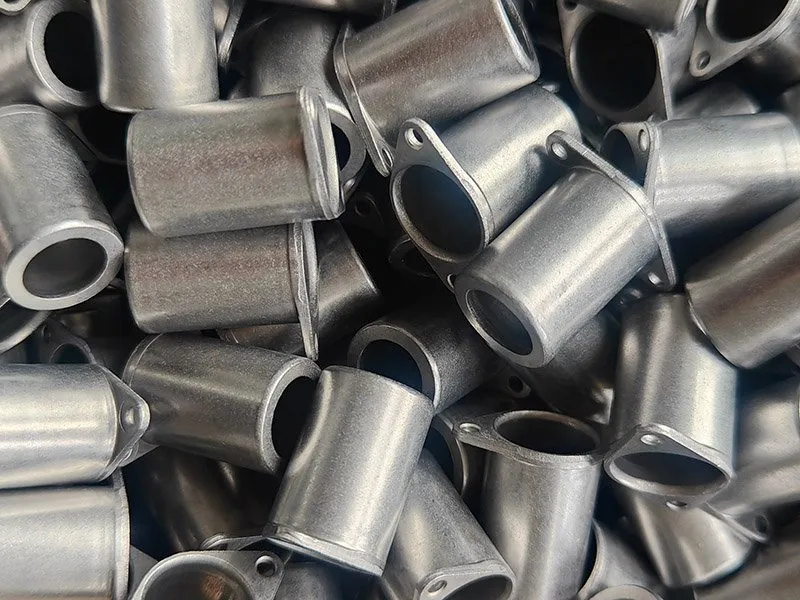
Risposta diretta:Balford offre servizi di lavorazione CNC personalizzati in Zhejiang per tornitura CNC, fresatura CNC ed elettroerosione a filo. Esaminiamo i disegni per quanto riguarda riferimenti, accesso utensili, sistemi di bloccaggio, tolleranze, materiale e finitura, quindi quotiamo un percorso produttivo dal prototipo alla produzione ripetitiva. Prima di inviare i file, utilizza la nostrachecklist RFQ per lavorazione CNCper raccogliere le informazioni che rendono il preventivo più rapido e accurato.
Scegli il tuo percorso di lavorazione
Tornitura CNC
Geometria rotazionale: alberi, boccole, manicotti, perni, raccordi e componenti filettati.
- Ideale per:OD/ID, gole, filettature e caratteristiche concentriche su parti rotonde.
- Resistenza:precisione cilindrica efficiente e ripetibile in un unico setup.
- Recensione:condivisione dei dati di riferimento, stabilità delle pareti sottili, classe di filettatura, eccentricità.
Servizi di tornitura CNC→
Lavorazione CNC a fresatura
Geometrie prismatiche: piastre, blocchi, alloggiamenti, staffe e profili 3D.
- Ideale per:superfici piane, tasche, cave, fori e superfici sagomate.
- Resistenza:geometria flessibile delle caratteristiche con stretto controllo posizionale.
- Recensione:accesso utensile, raggi interni, bloccaggio del pezzo, numero di setup.
servizi di fresatura CNC→
EDM a filo
Profili complessi, geometrie strette e materiali conduttivi temprati.
- Ideale per:profili passanti, scanalature e geometrie non raggiungibili con la fresatura.
- Resistenza:bassa forza di taglio, profilo accurato, bordi senza bave.
- Recensione:foro di inizio, raggio d'angolo, conicità, passate di finitura, accesso per l'ispezione.
lavorazione con elettroerosione a filo→
Guida alla selezione del processo CNC
| Processo | Geometria tipica del pezzo | Materiali e durezza | Caratteristiche più adatte | Domande di revisione del progetto | Combinazioni consigliate |
|---|
| Tornitura CNC | Lavorazioni rotazionali su diametro esterno/interno, gole e filettature | Alluminio, acciai, acciaio inossidabile, ottone, rame, materie plastiche | Fori e diametri concentrici, filettature | I diametri critici possono condividere un datum e un setup comuni? | Tornitura + fresatura (utensili motorizzati) |
| Fresatura CNC | Superfici piane, tasche, cave, fori, superfici profilate | Alluminio, acciai, acciaio inossidabile, materie plastiche | Caratteristiche prismatiche, contorni 3D, pattern di fori di precisione | L'utensile può raggiungere la caratteristica con un raggio pratico? | Fresatura + elettroerosione a filo (raggi piccoli) |
| EDM a filo | Profili passanti, fessure strette, parti conduttive temprate | Acciaio per utensili temprato, acciaio inossidabile, carburo, leghe conduttive | Profili stretti, bordi critici per le sbavature, sezioni sottili | È necessario un foro di avviamento e quale raggio d'angolo è accettabile? | EDM a filo dopo il trattamento termico |
| Lavorazione combinata | Componenti con caratteristiche rotazionali e prismatiche | Per gruppo di caratteristiche | Geometria multiasse o multi-settaggio | Quale settaggio protegge le relazioni di riferimento più critiche? | Tornitura + fresatura in un unico programma |
| Fabbricazione + lavorazione meccanica | Semilavorati stampati, trafilati o tagliati con interfacce lavorate | Acciaio, acciaio inossidabile, alluminio | Superfici di tenuta, filettature, fori calibrati su parti formate | La produzione near-net può ridurre l'asportazione di materiale e i tempi di ciclo? | Imbutitura profonda/stampaggio + lavorazione CNC |
Molti componenti richiedono più di un’operazione. Il riferimento e il piano di fissaggio rimangono chiari lungo tutto il percorso — vedilavorazione CNC combinataper come sequenziamo le operazioni.
Progettazione per la lavorabilità e la ripetibilità
Un modello lavorabile può comunque risultare costoso o instabile in produzione. Una revisione preliminare individua le caratteristiche che richiedono utensili lunghi, sistemi di bloccaggio complessi o controlli ispettivi eccessivi.
Riferimenti e sistemi di bloccaggio
Il pezzo deve essere posizionato senza ostruire le caratteristiche critiche o deformare sezioni sottili. Superfici di riferimento stabili e accesso per il serraggio riproducono la stessa geometria di configurazione a ogni ciclo. Consultare laguida alla progettazione per la fresatura CNCper i dettagli relativi al datum e al fissaggio del pezzo.
Accesso degli utensili e raggi interni
Gli utensili rotanti necessitano di spazio per entrare, tagliare e uscire. Tasche profonde, sottosquadri nascosti e spigoli interni vivi possono richiedere utensili speciali o un processo secondario; un raggio pratico migliora la stabilità e riduce i costi. Vedere ilguida alla progettazione per elettroerosione a filoper la pianificazione di raggi e fori di avvio.
Tolleranze e finitura superficiale
Le tolleranze strette e le finiture di precisione sono necessarie solo dove proteggono la funzione. Requisiti specifici per caratteristica riducono i tempi di attrezzaggio, i tempi ciclo e i costi di ispezione. Esaminiamo ogni indicazione rispetto al disegno durante la DFM.
Strategia di ispezione
Dimensioni, filettature, posizione, oscillazione, profilo e condizioni superficiali richiedono ciascuno un metodo definito. Il piano di controllo identifica le caratteristiche critiche, il campionamento e la documentazione del primo articolo. Seguire ilguida dal disegno alla produzioneper preparare il vostro pacchetto.
Materiali e finiture per la lavorazione CNC
Il grado del materiale, le condizioni del materiale grezzo, il trattamento termico e la finitura finale influenzano tutti la durata dell'utensile, la distorsione, la stabilità dimensionale e la sequenza di processo. Specificarli nella richiesta di preventivo (RFQ) affinché il percorso venga pianificato correttamente.
Leghe di alluminio
Alloggiamenti leggeri, piastre e componenti per attrezzature; la lega e il temperamento influenzano il comportamento di taglio, la qualità della filettatura e la risposta all'anodizzazione. Vedilavorazione meccanica dell'alluminio.
Acciai al carbonio e legati
Alberi, elementi di fissaggio, attrezzature e componenti strutturali; la durezza e la sequenza di trattamento termico determinano i sovrametalli di lavorazione. Vederelavorazione meccanica dell’acciaio al carbonio.
Rame e ottone
Componenti conduttivi, per fluidi e di precisione; il controllo delle bave e la protezione delle superfici sono fondamentali su filettature e guarnizioni. Vedilavorazione del rameelavorazione dell'ottone.
Leghe speciali e materie plastiche
Valutati in base all'applicazione con certificazione, stabilità e controllo della contaminazione confermati in anticipo. Vederelavorazione di leghe speciali.
Trattamento superficiale & trattamento termico
L'anodizzazione, la galvanizzazione, i rivestimenti e i trattamenti termici sono coordinati con partner qualificati. Consultare lafinitura superficialeetrattamento termicoflussi prima della quotazione.
Applicazioni dei componenti meccanici personalizzati
Attrezzature industriali
Componenti per macchinari, dettagli di utensileria, staffe, piastre e parti di ricambio lavorati secondo disegni controllati. Vedilavorazioni industriali.
Casi di studio di lavorazioni meccaniche
Progetti selezionati in cui la lavorazione meccanica è stata combinata con altri processi Balford. I dati su materiale, processo e requisiti chiave provengono da ciascun record del caso.
Sfoglia l'intera libreria di case study→
Conformità e Qualità
Una richiesta di preventivo CNC chiara riduce le rilavorazioni
Includi file 3D e 2D corrispondenti alla stessa revisione, grado del materiale, finitura, quantità del prototipo, dimensione del lotto prevista e domanda annuale. Contrassegna i riferimenti funzionali e le dimensioni critiche affinché il setup sia costruito attorno all'assieme — non trattare ogni caratteristica come ugualmente critica. Se sono previste placcatura, anodizzazione, trattamento termico o assemblaggio, includile nel preventivo fin dall'inizio; mascheratura, accumulo di finitura e distorsione modificano le tolleranze di lavorazione e la sequenza delle operazioni.
Prima di inviare i file, controlla ilLista di controllo RFQ per la lavorazione CNCe leggicome valutare un fornitore di lavorazioni meccanicheper una valutazione indipendente di cosa verificare. Successivamente,richiedi un preventivocon il tuo disegno.
FAQ sui servizi di lavorazione CNC
Quali file sono necessari per un preventivo di lavorazione CNC?
Inviare un modello 3D e un disegno 2D controllato alla stessa revisione, oltre a grado del materiale, finitura, quantità per prototipi e produzione, dimensioni critiche, standard di filettatura e eventuali requisiti di primo articolo o certificazione. File corrispondenti a una sola revisione ci consentono di esaminare il pezzo una volta e quotare il percorso più adatto.
Qual è la differenza tra tornitura CNC e fresatura CNC?
La tornitura CNC ruota il pezzo mentre un utensile fisso lo taglia, quindi è adatta a geometrie rotonde e di rotazione: alberi, boccole, manicotti, perni, raccordi e parti filettate. La fresatura CNC ruota l'utensile e lo muove su un pezzo stazionario, quindi è adatta a geometrie prismatiche: superfici piane, tasche, scanalature, fori e profili 3D. Le parti con caratteristiche sia rotazionali che prismatiche vengono spesso prima tornite, poi fresate con utensili motorizzati o in una seconda configurazione.
Quando si dovrebbe utilizzare l'elettroerosione a filo invece della fresatura?
Utilizzare l'elettroerosione a filo quando la caratteristica è difficile o impossibile da fresare: profili passanti in materiale temprato, fessure strette, piccoli raggi d'angolo, bordi critici per le bave o parti in cui la forza di taglio deformerebbe sezioni sottili. L'elettroerosione a filo richiede un foro di avviamento e funziona solo su materiali elettricamente conduttivi, ed è più lenta della fresatura su geometrie aperte. Esaminiamo il disegno e raccomandiamo il processo che soddisfa la tolleranza al costo pratico più basso.
Come dovrei specificare filettature, riferimenti e finitura superficiale?
Definire prima lo schema dei riferimenti affinché ogni dimensione critica sia misurata dagli stessi riferimenti. Per le filettature indicare la norma (ad esempio ISO metrico, UNC/UNF, NPT), la classe e la lunghezza; per i riferimenti identificare le superfici che posizionano il pezzo nell'assieme; per la finitura dare i valori Ra o equivalenti con le aree che li richiedono. Tolleranze strette e finiture fini dovrebbero essere applicate solo dove proteggono accoppiamento, tenuta, movimento o allineamento.
Balford può combinare la lavorazione CNC con lo stampaggio o lo stampaggio profondo?
Sì. I semilavorati stampati, imbutiti o fabbricati in lamiera possono essere lavorati a CNC dove il processo di formatura non riesce a garantire le interfacce richieste: superfici di tenuta, filettature, fori di precisione e superfici di riferimento. Analizziamo insieme l'intero ciclo produttivo in modo che le tolleranze siano assegnate al processo in grado di rispettarle, e i semilavorati a geometria quasi finale riducono l'asportazione di materiale e i tempi ciclo.
Quale documentazione sui materiali e quali certificazioni possono essere fornite?
Certificazioni dei materiali (certificati di colata), dichiarazioni di conformità RoHS e REACH, dati IMDS per programmi automotive, rapporti di prima ispezione (FAI) e documentazione allineata al PPAP sono disponibili su richiesta. Il certificato di conformità accompagna le spedizioni ove richiesto.
Come gestisce Balford gli NDA e la riservatezza dei disegni?
Firmiamo NDA prima dello scambio dettagliato dei file, conserviamo i file dei clienti su sistemi interni controllati e limitiamo l'accesso al team di progetto. I vostri requisiti di controllo revisioni e riservatezza possono essere inseriti nell'accordo prima della condivisione di qualsiasi disegno o modello.
È possibile fresare a CNC spigoli interni vivi?
Una fresa rotativa standard lascia un raggio. Gli angoli interni vivi richiedono tipicamente uno scarico, elettroerosione a filo, brocciatura o un altro processo secondario. Se l'angolo non è funzionalmente vivo, consentire un raggio pratico riduce i costi e migliora la stabilità dell'utensile.
È possibile includere finitura e assemblaggio?
Sì. Coordiniamo sbavatura, pulizia, trattamento termico, placcatura, anodizzazione, rivestimento, marcatura e assemblaggio selezionato. Prima di approvare il percorso, esaminiamo come questi influenzano dimensioni, mascheratura, condizione superficiale e imballaggio.
Quali materiali possono essere lavorati con CNC?
Lavoriamo leghe di alluminio, acciai al carbonio e legati, acciai inossidabili, rame e ottone, plastiche tecniche e leghe speciali selezionate. Grado, durezza, forma del semilavorato, certificazione e requisiti di finitura vengono confermati per ogni progetto.
Come si specificano al meglio le tolleranze di lavorazione?
Applicare tolleranze strette solo alle caratteristiche che controllano accoppiamento, tenuta, movimento o allineamento, e utilizzare una tolleranza generale ragionevole altrove. Definire chiaramente i riferimenti (datum), le condizioni di misurazione e la finitura superficiale. Confermiamo la capacità specifica del disegno durante la revisione DFM.
Balford può gestire sia prototipi che produzione ripetitiva?
Sì. Il lavoro su prototipi si basa su configurazioni flessibili e tempi di consegna più rapidi; la produzione ripetitiva giustifica attrezzature dedicate, utensileria ottimizzata e un piano di controllo di processo documentato. Forniteci la quantità di prototipi, la dimensione prevista del lotto e la domanda annuale per poter quotare la soluzione più adatta.
Revisione sicura del progetto
Invia il tuo disegno a Balford
Condividi l'ultima revisione, materiale, quantità, finitura e priorità funzionali. NDA prima dello scambio dettagliato di file. Revisione DFM basata sul disegno. Percorso dal prototipo alla produzione.