Invólucros de Sensor Metálicos Estampados por Embutimento Profundo para Sensores Automotivos e Industriais
A Balford realiza estampagem profunda e estampagem de carcaças metálicas para sensores de oxigénio (O₂), NOx, ABS/velocidade das rodas, injetores de combustível, temperatura dos gases de escape e sensores de encaixe tipo Denso — 398 configurações de catálogo com dimensões em milímetros, produzidas numa fábrica de 12 000 m² com mais de 500 máquinas.

O que Fabricamos — 10 Séries de Catálogo
Cada cartão remete para uma página de série com filtros, com dimensões em milímetros; cada produto pode ser orçamentado diretamente através do código de catálogo.
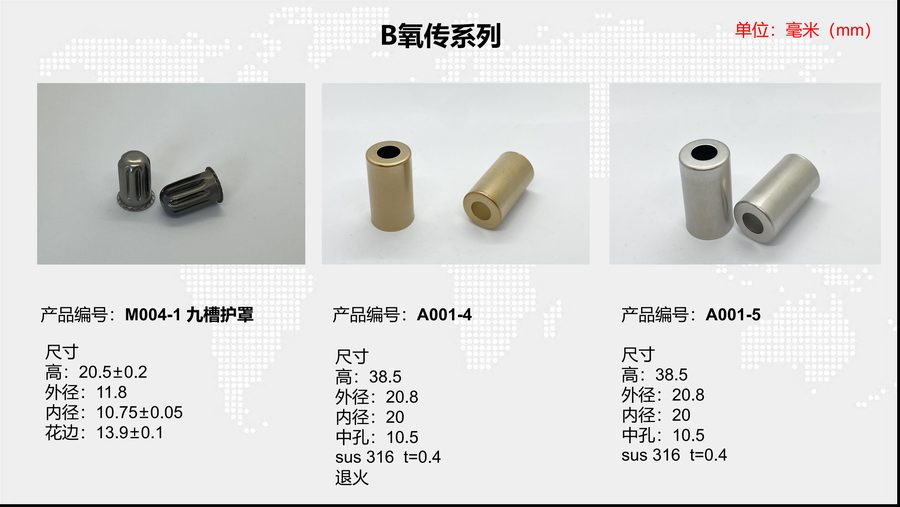 Carcaças para Sensores de Oxigênio (B)46 configurações
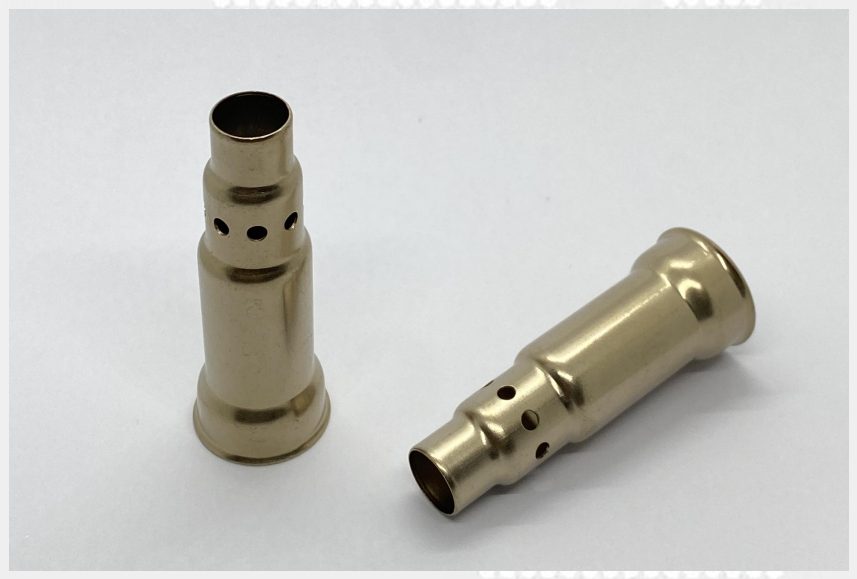 Carcaças para Sensores de Oxigênio (D)20 configurações
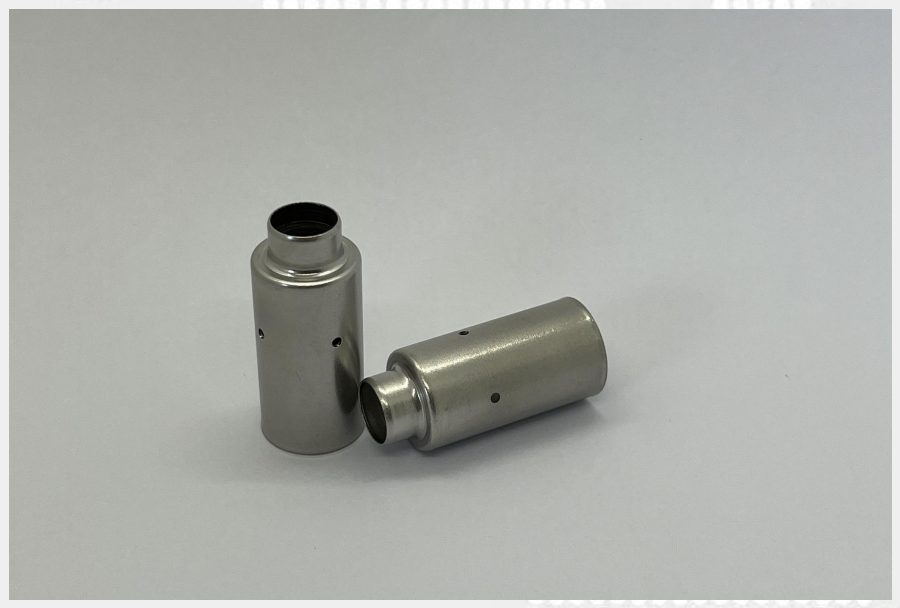 Carcaças para Sensores de Oxigênio (N)39 configurações
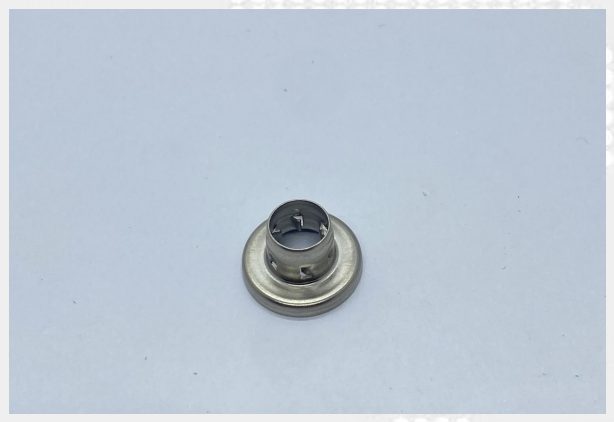 Carcaças para Sensores de NOx21 configurações
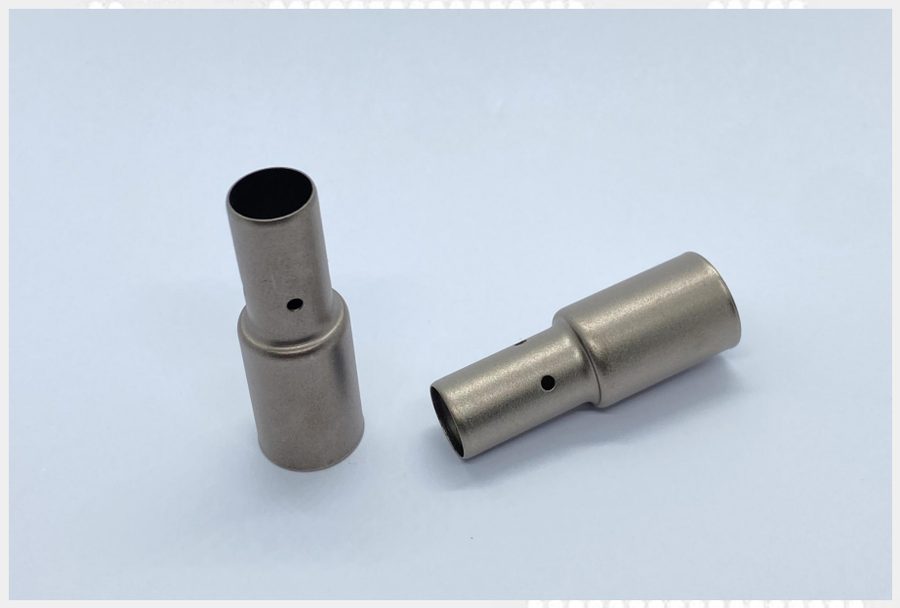 Carcaças para Injetores e Sensores de Temperatura de Escape22 configurações
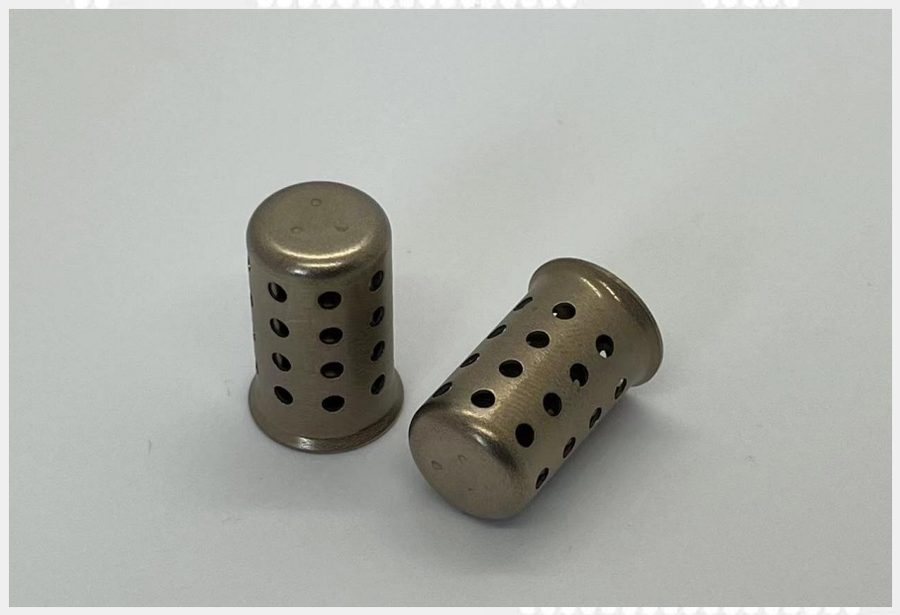 Carcaças com Encaixe Estilo Denso41 configurações
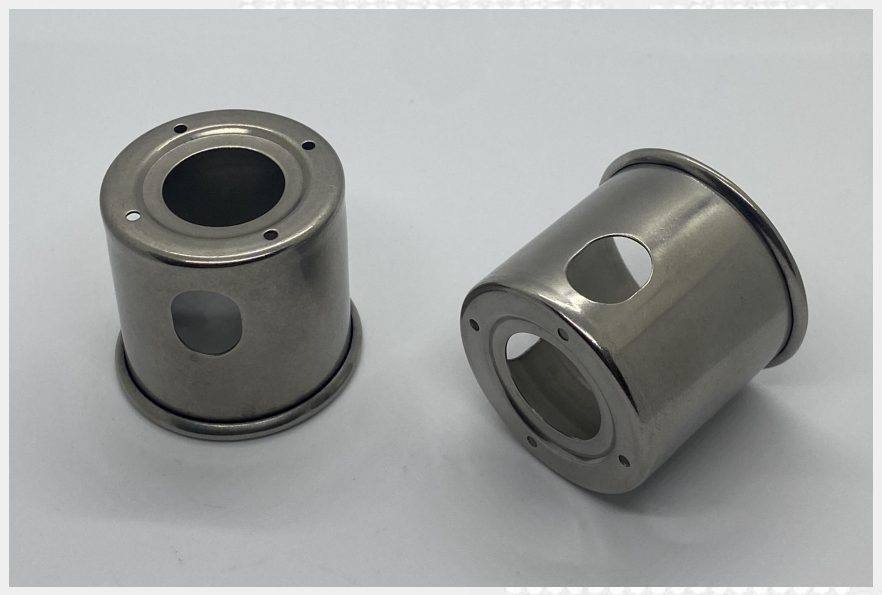 Proteções Térmicas Estilo Denso42 configurações
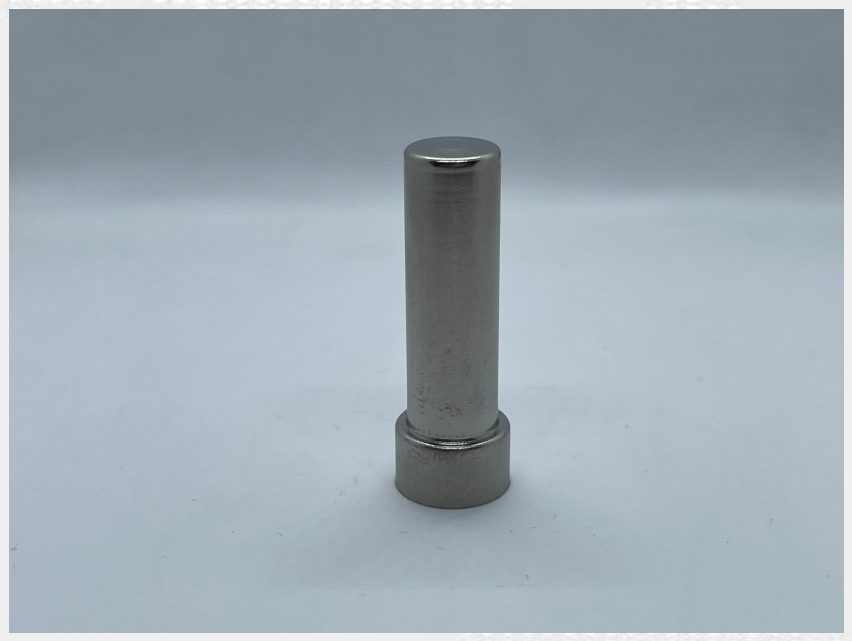 Carcaças ABS / de Sensor de Velocidade de Roda121 configurações
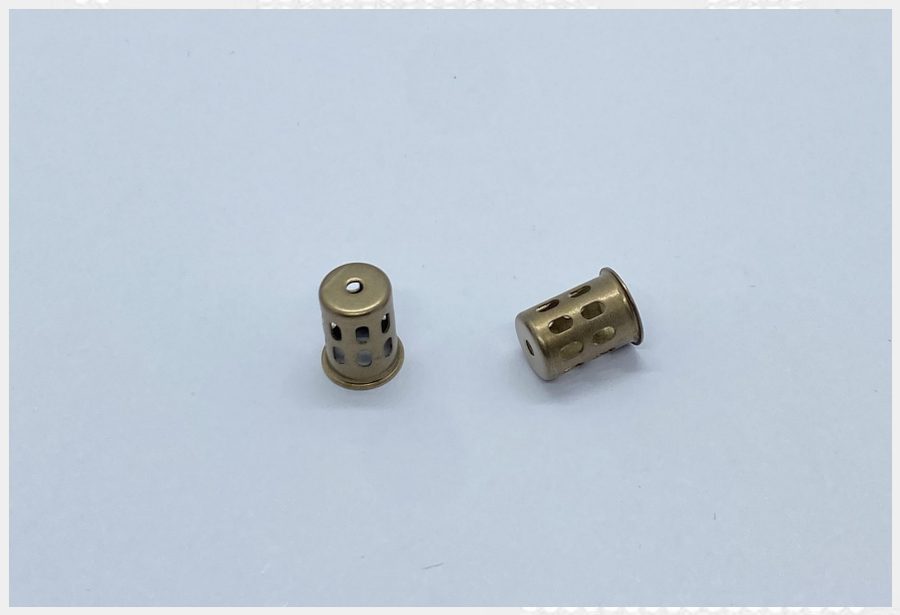 Carcaças de Sensor para Motocicletas21 configurações
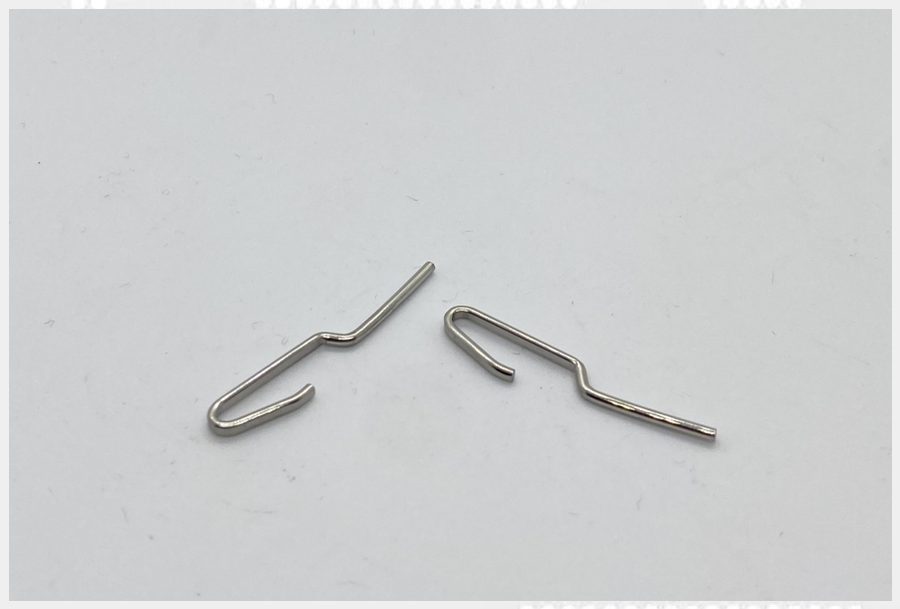 Outros Componentes Estampados25 configurações
Por que a estampagem profunda é ideal para carcaças de sensores
As carcaças de sensores protegem os elementos de detecção, mantendo ao mesmo tempo a precisão dimensional para montagem por prensagem, soldagem ou rosca. A estampagem profunda produzcopos sem costura, blindagens e tuboscom espessura de parede controlada — o catálogo inclui paredes de 0,3 mm a 1,0 mm — enquanto a estampagem progressiva e de precisão abrange formas de baixo perfil e de alto volume.
A Balford combina estampagem profunda, estampagem de precisão eUsinagem CNCsob o mesmo teto, de modo que o controle de rebarbas, o acabamento superficial, os diâmetros de ajuste por prensagem e as dimensões de preparação para soldagem são gerenciados no mesmo ciclo de qualidade. A recozimento magnético e a galvanoplastia podem ser adicionados para conjuntos de sensores e solenoides que necessitam de comportamento magnético ou de corrosão definido.
Cada primeira peça é liberada com FAI, e programas automotivos podem ser documentados conforme os requisitos alinhados ao PPAP e ao IMDS.
Materiais Típicos
| Material | Aplicação típica | Espessura do catálogo |
|---|---|---|
| Aço inoxidável 304 | Blindagens e carcaças universais para sensores de oxigênio | esp. 0,4–0,6 mm |
| Inox 310 / 316 | Componentes de alta temperatura para NOx, EGT e escape | esp. 0,4–1,0 mm |
| Aço inoxidável 430 | Escudos térmicos e peças com flange no estilo Denso | espessura 0,5–1,0 mm |
| Alumínio | Sensores de pressão e carcaças leves | conforme desenho |
| Aço carbono | Carcaças ABS e estruturais | conforme desenho |
Capacidades, Qualidade & Conformidade
Controle de espessura de parede, controle de rebarbas e superfície, dimensões para ajuste por prensagem e preparação para soldagem, FAI em cada primeira peça, documentação alinhada ao PPAP, suporte a dados IMDS, recozimento magnético e revestimento de zinco-níquel / zinco / níquel.
Estudos de Caso Selecionados
Programas reais do histórico de produção da Balford — dados de material, processo e aplicação são provenientes do registro de cada caso.
Carcaça do Sensor de Velocidade da Roda do ABSAço inoxidável, estampado por embutimento profundo, com ajuste por prensagem controlado.
 Carcaça de Sensor de Pressão AutomotivoCarcaça de alumínio, conformada e depois usinada.
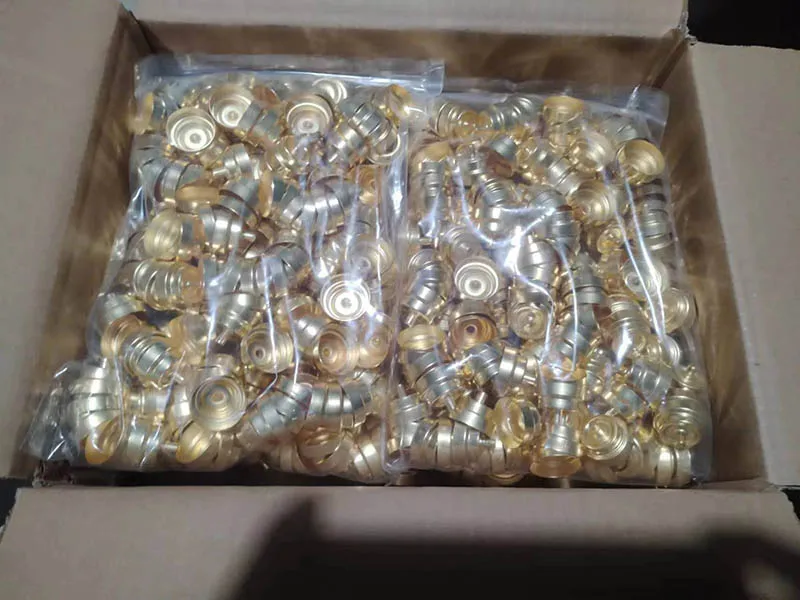 Carcaça do Sensor de Temperatura do Líquido de ArrefecimentoCarcaça estampada sob medida para sensoriamento de temperatura do motor.
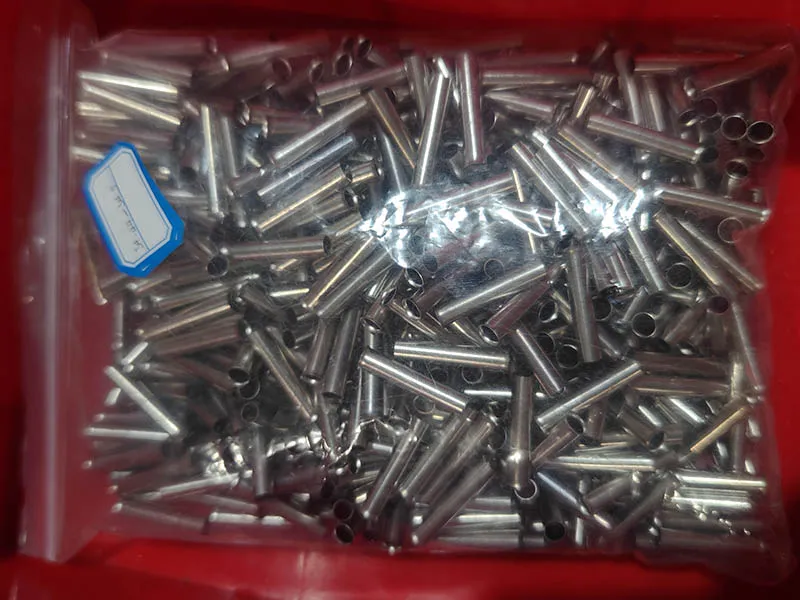 Tubo do Sensor de Temperatura de EscapeTubo de conexão em aço inoxidável para chicotes de sensores EGT.
Perguntas Frequentes sobre Carcaças de Sensores
O que é um invólucro metálico para sensor?
O invólucro de sensor é a carcaça metálica estampada ou repuxada que protege o elemento sensor e acomoda a interface de ajuste por pressão, solda ou rosca com o conjunto. A Balford produz invólucros de sensor repuxados e estampados com espessura de parede, rebarba, superfície e concentricidade controladas.
Quais materiais vocês utilizam para carcaças de sensores de oxigênio, NOx e temperatura de escape?
O catálogo apresenta os aços inoxidáveis das classes 304, 310, 316 e 430, com espessuras de parede indicadas de 0,3 mm a 1,0 mm, além de alumínio e aço-carbono para carcaças sujeitas a pressão e estruturais. A classe definitiva é confirmada em função dos requisitos de temperatura, corrosão e montagem.
A Balford consegue estampar por repuxamento carcaças de sensores de parede fina?
Sim. A estampagem profunda de parede fina com consistência controlada da parede é um dos processos principais da Balford, e várias séries do catálogo são conformadas a partir de esboços de 0,3–0,5 mm. Confirme o desenho e o volume, e os nossos engenheiros cotarão a redução de parede e a tolerância em conjunto.
Qual é a diferença entre carcaças de sensores estampadas, repuxadas profundamente e usinadas?
A estampagem profunda forma copos e blindagens sem costura; a estampagem é mais adequada para formas planas ou de baixo perfil em grandes volumes; a usinagem CNC adiciona características secundárias de alta precisão. A Balford combina os três processos em uma única fábrica e recomenda a melhor rota durante a revisão de DFM.
A sua empresa fabrica carcaças para sensores ABS e de velocidade de roda?
Sim — a série ABS / de velocidade de roda lista 121 configurações, e estudos de caso dedicados documentam carcaças de velocidade de roda em aço inoxidável fornecidas para programas automotivos.
A Balford pode fornecer proteções para sensores de oxigênio e proteções térmicas no estilo Denso?
Sim, como componentes compatíveis. O catálogo inclui blindagens externas no estilo Denso (com 7, 9 e 13 furos), luvas internas e proteções térmicas. A Balford não reivindica a fabricação de peças originais Denso e confirma a configuração final com base no seu desenho ou amostra.
Que documentação vocês fornecem para carcaças de sensores automotivos?
Relatórios FAI de primeiras amostras, documentação alinhada ao PPAP, certificados de material e suporte a dados IMDS estão disponíveis sob solicitação. A gestão da qualidade segue a ISO 9001:2015 com práticas alinhadas à IATF 16949.
Vocês realizam recozimento das carcaças por motivos magnéticos ou de conformação?
Sim — os fornos de recozimento a vácuo com esteira metálica fazem parte da planta. O recozimento é utilizado onde o encruamento por conformação precisa ser eliminado ou onde as propriedades magnéticas são relevantes para conjuntos de solenoides e sensores.
Que tratamentos de superfície vocês oferecem?
As opções de revestimento de zinco-níquel, zinco, níquel e outros são cotadas juntamente com a peça; os requisitos de corrosão, névoa salina e dimensionais são analisados antes da fabricação do ferramental. Peças de alumínio podem ser coordenadas para anodização quando necessário.
Posso encomendar pelo código do catálogo ou enviar o meu próprio desenho?
Ambos. Inicie um pedido de cotação (RFQ) em rfq.balford.net e adicione o código do catálogo, ou carregue o seu PDF 2D juntamente com o modelo STEP/IGES, indicando material, tolerância e volume. O feedback de engenharia DFM é normalmente devolvido no prazo de um dia útil.
Envie Seu Desenho para uma Análise de DFM
Carregue ficheiros PDF, STEP, IGES ou DXF em rfq.balford.net — ou indique um código de catálogo. O feedback da engenharia é normalmente devolvido no prazo de um dia útil.
Próximas etapas para esta família de peças
- Análise de DFM— envie o desenho e receba a rota de processo e a lista de riscos antes de solicitar o orçamento.
- Conceção e fabrico de ferramentas internos— os moldes por trás dessas peças são fabricados em nossa própria ferramentaria.
- Capacidade de estampagem profunda— prensas de até 350 t e diâmetros de estampagem de até Ø250 mm.
- Capacidade de PPAP— Documentação de Nível 3 para programas automotivos.
- Aço inoxidável para carcaças de sensores— por que quase todo invólucro de sensor automotivo é de aço inoxidável, e qual grau é adequado para cada sensor.
- Estampagem e repuxamento profundo de alumínio— classes, conformabilidade e o que muda em relação ao aço.
Invólucros de sensores automotivos: material e processo
Quase todos os invólucros de sensores automotivos em produção -quase todos eles- é fabricado em aço inoxidável em vez de aço carbono revestido. A razão é o ciclo de trabalho: um invólucro tem de resistir a líquido de arrefecimento, sal de estrada, combustível, óleo ou condensado de escape e, ainda assim, manter uma parede estirada fina dentro da tolerância durante toda a vida útil do veículo. O revestimento de um invólucro de aço carbono resolve o problema de corrosão apenas até o revestimento ficar fino numa aresta cortada ou numa rosca, e acrescenta uma tolerância de espessura de revestimento sobre a tolerância da parede.
A Balford estampa carcaças de sensores em aço inoxidável 304, 316L, 310S e 430. O grau é determinado pelo sensor, não pela conveniência: 304 e 316L para sensores de pressão, ABS e temperatura no lado do escape; latão para carcaças de sensores de temperatura de líquido de arrefecimento e água, onde uma resposta térmica mais rápida importa mais do que a margem de resistência à corrosão; 310S onde as temperaturas dos gases de escape atingem 800-900 °C; 430 onde a carcaça faz parte de um circuito magnético, pois os graus austeníticos são efetivamente não magnéticos.
O que controlamos em uma carcaça de sensor
- Espessura da parede.Estampagem profunda de parede fina com afinamento de parede tratado como característica do processo de estampagem profunda, tipicamente de 0,3 a 1,0 mm em carcaças de sensores.
- Sequência de estampagem profunda.Estampagem profunda em múltiplos estágios com recozimento intermediário sempre que a taxa de estampagem assim o exigir — planejada antes do corte da matriz, não corrigida na fase de tryout.
- Concentricidade e excentricidade.Relação entre o diâmetro interno e o diâmetro externo verificada em um medidor de concentricidade, pois é essa relação que determina se o sensor se assentará corretamente.
- Superfícies de vedação.Usinado e retificado onde a carcaça veda contra o ressalto, com Ra verificado em um rugosímetro.
- Superfície.Passivação após a conformação para remover ferro livre; sem etapa de galvanoplastia, sem espessura de revestimento no desenho.
- Resistente à corrosão.Verificação de névoa salina em nosso próprio laboratório nas peças acabadas.
Todos os detalhes dos materiais, a seleção por classe e o processo de estampagem profunda para aço inoxidável estão disponíveis emPágina de materiais de aço inoxidável para estampagem profunda e carcaças de sensoresPara limites de projeto e o que especificar no desenho, consulte oGuia de projeto de carcaças de sensores automotivos.
Coberturas, tampas e proteções térmicas para sensores
A par dos invólucros, a Balford conforma as peças metálicas que se sobrepõem ou envolvem um sensor: blindagens externas, coberturas de proteção, tampas de fecho e escudos térmicos, incluindo fixações ao estilo Denso. Trata-se de componentes estampados e repuxados fornecidos para programas de sensores e de escape — os mesmos materiais, a mesma oficina de ferramentas e a mesma inspeção da primeira peça e documentação PPAP que um invólucro.
- Blindagens externas e tampas de proteção.Tampas de aço inoxidável estampadas ou repuxadas que protegem o elemento sensor contra impactos, respingos e calor radiante, incluindo blindagens externas estilo Denso com 7, 9 e 13 furos.
- Proteções térmicas.42 configurações de catálogo conformadas em aço inoxidável 304 ou 430 para sensores de oxigênio e de temperatura dos gases de escape.
- Camisas e tampas internas.Buchas de parede fina e tampões de fecho que completam o conjunto do sensor e posicionam o elemento.
- Suportes e retentores.Suportes estampados em aço inoxidável que posicionam e retêm a sonda no escape ou na estrutura da carroçaria.
As paredes variam de cerca de 0,3 mm a 1,0 mm, e as tampas são produzidas nas mesmas prensas que as carcaças - consulte aSérie de catálogo de proteções térmicas estilo Densooucapacidade de estampagem profunda.
Perguntas frequentes
O que é uma carcaça de sensor automotivo?
É o invólucro metálico que aloja, posiciona e protege o elemento sensor e o conecta ao veículo. Em um sensor de oxigênio, NOx ou temperatura dos gases de escape, é a carcaça estampada por repuxo profundo que se rosqueia ao boss de escape; em um sensor de ABS ou de velocidade da roda, é a carcaça repuxada que fica no cubo da roda. Sua função é mecânica: posicionar o elemento sensor com precisão, vedar contra o meio e resistir ao ambiente.
Quem fabrica carcaças de sensores automotivos?
As peças são normalmente obtidas por estampagem profunda ou estampagem por um fornecedor de conformação de metais, e não pelo próprio fabricante do sensor. A Balford fabrica carcaças para sensores automotivos por estampagem profunda e estampagem em uma planta de 12.000 m² em Zhejiang, na Zhejiang, com ferramentaria, usinagem e inspeção próprias, e fornece cotações a partir de um desenho ou de uma das séries de catálogo apresentadas nesta página.
Como são fabricadas as carcaças de sensores?
O percurso habitual é o corte do blank, o estiramento profundo em múltiplos estágios com recozimento entre estágios, o corte e a puncionagem, seguidos de qualquer maquinagem necessária na face de vedação ou na rosca, passivação e inspeção. As roscas e as características secundárias podem ser executadas dentro do ferramental, como roscagem no interior da ferramenta, para que a peça não seja novamente fixada e referenciada.
Que tolerâncias vocês conseguem atingir em uma carcaça de sensor?
As tolerâncias gerais seguem o desenho; quando não especificadas, trabalhamos conforme a ISO 2768-m e sinalizamos as características que exigem controle mais rigoroso durante a revisão de DFM. A espessura de parede e a concentricidade são as duas características que normalmente determinam se um invólucro de sensor monta corretamente, e ambas são medidas em nosso próprio laboratório de inspeção.
A Balford fabrica carcaças de sensores em alumínio ou latão?
Sim, quando a aplicação o permite — alumínio para corpos de sensores de pressão leves, latão para carcaças de sensores de temperatura de líquido de arrefecimento e água, uma vez que o latão conduz calor cerca de 10× mais rapidamente do que o aço inoxidável, fazendo com que o poço térmico responda mais cedo. O aço inoxidável continua a ser a opção padrão para carcaças de sensores automotivos, pois dispensa revestimento.