
Qual processo de estampagem de metal se adequa à sua peça?
Três rotas principais resolvem diferentes requisitos de geometria e volume. A Balford avalia a peça completa em vez de forçar cada design para um único processo.
Estampagem Progressiva
Mais adequado para produção repetitiva de peças alimentadas por tira, com múltiplas operações que podem ser integradas numa sequência de ferramentas alimentadas por bobina.
Explorar Estampagem Progressiva → 02Embutição profunda
Mais adequada para copos, buchas, invólucros e carcaças onde o material precisa de ser conformado em profundidade ou em geometria fechada.
Explorar Embutição Profunda → 03Estampagem de Precisão de Metal
Mais adequado para peças onde a posição das características, o estado das arestas, a planicidade ou a repetibilidade dimensional afetam diretamente o funcionamento.
Explore a Estampagem de Precisão →Como Escolhemos o Processo de Estampagem
Uma referência de engenharia para uma primeira orientação — o processo final é confirmado após revisão do desenho técnico.
| Requisito | Moldagem Progressiva | Embutidura Profunda | Estampagem de Precisão |
|---|---|---|---|
| Múltiplas operações alimentadas por tira | Ajuste forte | Limitado / específico à geometria | Possível |
| Geometria fechada profunda | Limitado / específico da geometria | Ajuste forte | Possível |
| Controlo elevado da posição de recursos | Forte | Específico para estampagem profunda | Forte |
| Alto volume de repetição | Ajuste forte | Ajuste forte quando a ferramentagem é justificada | Ajuste forte |
| Geometria perfeita de copo / invólucro | Limitado | Ajuste forte | Limitado |
| Borda cisalhada fina | Possível | Geralmente não é a via principal | Forte com estampagem fina |
| Roscagem na ferramenta | Possível | Específico do projeto | Específico do projeto |
A rota correta depende da geometria, do material, do volume anual, do investimento em ferramentas e dos requisitos a jusante — esta matriz é uma orientação de engenharia, não uma regra absoluta.
O que é a estampagem de metal?
O desenho conduz o processo. A mesma liga metálica pode exigir um percurso de estampagem diferente consoante a espessura, a geometria, as tolerâncias, a profundidade de conformação, o volume anual e as operações a jusante.
Estampagem de Metal Personalizada Construída à Volta da Peça
A Balford começa com o seu desenho, especificação de material, previsão de procura e dimensões críticas para a função. A revisão de engenharia abrange o desenvolvimento do blank, sequência de conformação, acesso à ferramenta, direção da rebarba, retorno elástico, métodos de inspeção e quaisquer operações de junção ou acabamento pós-estampagem. O objetivo é um processo pronto para produção que proteja os datums funcionais, absorva a variação normal do material e forneça pontos de inspeção práticos — ferramentaria, seleção de prensa, alimentação, lubrificação e planeamento da qualidade são tratados como um sistema de fabrico integrado.
O Que Revemos Antes da Ferramentaria
Os mesmos fatores são utilizados ao avaliar um desenho para ferramentas, inspeção e produção.
Geometria da Peça
Profundidade de forma, espaçamento de recursos, raios e direção de estampagem verificados em relação ao desenho.
Material & Espessura
Grau, tempera, espessura e condição de superfície confirmados antes da ferramentagem.
Volume Anual
Padrão de procura avaliado em função do investimento em ferramentas e da automatização do processo.
Dimensões Críticas para a Função
Controlos de acionamento de funções separados das dimensões gerais de fabrico.
Revisão de DFM antes da ferramentaria
A equipa analisa o alívio de dobragem, a distância entre furos e arestas, o espaçamento entre elementos conformados, os raios de canto, a direção de estampagem e os datums acessíveis. Potenciais problemas como fissuração, enrugamento, deformação, corte difícil ou trabalho secundário desnecessário são identificados precocemente, de modo a que o desenho e o processo possam ser alinhados antes da libertação do ferramental.
Como é Selecionado o Ferramental de Estampagem de Metal
O ferramental é planeado em função das operações necessárias, do comportamento do material e do padrão de produção esperado — considerando zonas de desgaste, componentes substituíveis, remoção de sucata, alimentação e à prova de erro.
| Percurso do Ferramental | Melhor Adequação |
|---|---|
| Moldes Progressivos | Peças repetitivas alimentadas por tira com múltiplas estações |
| Moldes Compostos | Múltiplas operações num único curso de prensa |
| Moldes de transferência | Peças que necessitam de estações de conformação separadas e transferência da peça |
| Convencional / Operação Única | Geometria mais simples, menor complexidade de ferramentas ou requisitos específicos do projeto |
A seleção de ferramentas é analisada conforme o desenho — verEstampagem Progressivapara a comparação detalhada de ferramentas.
Opções de Processo de Estampagem de Metal
Operações selecionadas em função da peça, em vez de tratadas como um pacote padrão.
Corte em Branco
Separa o perfil necessário do material em chapa ou tira.
Puncionamento
Cria furos ou aberturas com folga de ferramenta controlada.
Curamento
Forma ângulos e flanges com localização de curvatura controlada.
Conformação
Dobra ou remodela o material para criar funcionalidades.
Estampagem profunda
Forma profundidade e geometria fechada a partir de material plano.
Gravagem
Adiciona relevos rasos ou elementos de reforço.
Cunhagem
Refina a espessura, a planicidade ou o detalhe localizados.
Estampagem fina
Produz arestas cortadas lisas para peças funcionais.
Roscagem na Ferramenta
Forma roscas dentro da sequência progressiva.
Operações secundárias em torno da peça estampada
Podem ser coordenadas, conforme necessário, operações como roscagem, rebarbagem, lavagem, tratamento térmico, galvanização, revestimento, soldadura ou submontagem. A ordem das operações é revista, uma vez que o acúmulo de acabamento, o aporte térmico e o manuseamento podem alterar dimensões, acabamento superficial, ajuste, aspeto ou a acumulação de tolerâncias após a estampagem.
Materiais para Estampagem Personalizada de Metal
O grau do material, a têmpera, a espessura e a condição da superfície afetam o comportamento de conformação e o projeto da ferramenta.
Aços ao Carbono e de Baixa Liga
Comum em suportes, anilhas, retentores e peças estruturais; resistência, retorno elástico e proteção contra corrosão são avaliados em conjunto.
Aços Inoxidáveis
Resistência à corrosão com planeamento de processo deliberado para encruamento, gretagem e direção do grão.
Ligas de Alumínio
Prioridades de peso e corrosão; a liga e o temperamento afetam diretamente os limites de curvatura, a marcação e a estampabilidade.
Cobre e Latão
Condutividade e aspeto com proteção de superfície e manuseamento planeados no processo.
Titânio e Ligas Especiais
Viável para aplicações selecionadas após uma revisão completa do material e da geometria.
Todos os Materiais
A conformabilidade, o retorno elástico, a encruamento, a rebarba, o temperamento e o estado da superfície afetam todos o percurso.
Aplicações para Peças Metálicas Estampadas Personalizadas
Onde os componentes estampados personalizados são utilizados nos nossos programas de produção.
Componentes Automóveis
Carcaças de sensores, suportes, retentores, anilhas e peças conformadas que asseguram uma montagem consistente.
Componentes de Sensores e Elétricos
Peças para sensores, terminais, blindagens e clipes com material e geometria controlados.
Componentes de Solenoide e Válvula
Carcaças embutidas, buchas, assentos de mola e componentes de controlo magnético ou de fluidos.
Equipamento Industrial
Clipes, tampas, peças de montagem e subcomponentes produzidos de acordo com desenhos específicos.
Componentes Especializados
Peças de precisão selecionadas com rastreabilidade documentada e tratamento confidencial, analisadas individualmente.
Anilhas & Calços
Peças planas de precisão com tolerâncias controladas em diversos materiais.
Como Controlamos a Qualidade na Estampagem de Metal
Uma peça estampada estável depende de decisões tomadas antes de o aço ser cortado — revistas durante a cotação, a ferramentaria e a aprovação de amostras.
Verificação de Material
Grau, espessura e condição do material verificados em conformidade com a especificação de produção aprovada.
Controlo de Ferramentas e Processo
Condição das ferramentas, alimentação, configuração e estabilidade do processo monitorizadas de acordo com o plano de produção.
Inspeção em Processo
As verificações de primeira peça e em processo abrangem dimensões, condição visual e requisitos de material.
Inspeção Final
As verificações finais confirmam o desenho; os registos PPAP, IMDS, relacionados com RoHS e outra documentação do cliente podem ser discutidos quando fizerem parte dos requisitos do projeto.
Casos Práticos Representativos de Estampagem de Metal
Peças reais, materiais reais, requisitos reais de fabrico — desde programas progressivos, de embutição profunda e de precisão.

Anilha de Precisão em Aço Inoxidável para Porca

Suporte Metálico Estampado
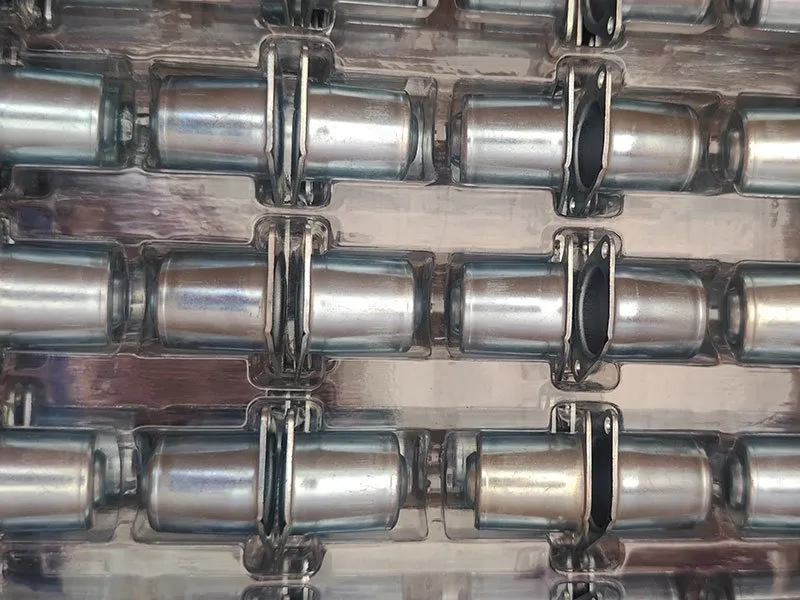
Copo de mola para aplicação de válvula
Do Pedido de Cotação à Produção Repetida
Um pacote de cotação completo inclui um desenho 2D controlado, um modelo 3D quando disponível, grau e condição do material, quantidades esperadas do pedido, acabamento superficial, requisitos funcionais e quaisquer necessidades especiais de inspeção ou documentação.
Enviar o pacote de RFQ
Desenho, modelo CAD, especificação de material, volume alvo, acabamento e prazo de entrega.
Revisão de Engenharia
Rota de fabrico, características críticas, conceito de ferramentas, operações secundárias e questões em aberto.
Ferramentas & Amostragem
Plano de ferramentas aprovado desenvolvido; amostras produzidas e verificações dimensionais ou funcionais documentadas.
Aprovação e Libertação da Produção
Produção libertada após aprovação da amostra com controlos acordados durante o processo e na inspeção final.
Produção Repetida
Processo controlado mantido enquanto as alterações de engenharia, a manutenção de ferramentas e a entrega são revistas.
FAQ sobre Estampagem de Metal
Respostas baseadas na revisão do desenho, porque o material, a geometria e o volume de produção determinam o que é prático.
A estampagem de metal utiliza moldes e equipamentos de prensa para cortar, dobrar, formar ou embutir chapas ou tiras de metal em componentes repetíveis. O percurso de ferramentas adequado depende da geometria da peça, do material, das tolerâncias, do volume de produção e dos requisitos a jusante.
A estampagem progressiva move o material em tira através de múltiplas estações para realizar operações relacionadas, enquanto a embutidura profunda forma um blank em profundidade para criar copos, mangas, invólucros ou carcaças. Alguns projetos podem combinar ambas as abordagens quando a geometria e o percurso de produção o permitirem.
Considere a estampagem progressiva quando uma peça exigir múltiplas operações num programa de produção repetitiva e o material puder permanecer ligado a uma tira transportadora ao longo da sequência da ferramenta — consulte oEstampagem progressivapágina de capacidades.
A estampagem profunda é a via prática para copos, mangas, invólucros e carcaças sem costura, onde um corpo formado numa única peça é preferível a uma montagem soldada ou de várias peças — consulte aEstampagem Profundapágina de capacidades.
A estampagem de precisão aplica-se quando a condição do bordo, a posição das características, a planeza ou a repetibilidade dimensional afetam diretamente a montagem ou a função — consulte aEstampagem de Precisão de Metalpágina de capacidades.
Aços carbono e de baixa liga, aços inoxidáveis, alumínio, cobre, latão e certas ligas especiais são todos candidatos viáveis. O grau, a têmpera, a espessura e o estado da superfície afetam o comportamento de conformação e o projeto da ferramenta — a capacidade final é confirmada a partir da especificação real do material.
O volume anual é um dos fatores utilizados para justificar o investimento em ferramentas e automação de processos. É ponderado em conjunto com a geometria da peça, material, sequência de operações e operações secundárias — não existe um limiar de volume fixo.
Não existe um preço padrão útil porque a complexidade da ferramentaria, o material, a geometria da peça, as tolerâncias, o volume anual, as operações secundárias e os requisitos de inspeção afetam todos o custo do projeto. A Balford faz a cotação com base no desenho real e nos requisitos de produção.
Envie o desenho 2D, o modelo 3D quando disponível, o grau do material, a espessura, o volume anual, as tolerâncias críticas, o acabamento superficial, as operações secundárias e quaisquer requisitos de documentação.
Revisão Confidencial do Projeto
Os desenhos do cliente e os detalhes do projeto são tratados como informações de fabrico confidenciais. Os requisitos de NDA podem ser discutidos antes da troca de ficheiros detalhados, e as informações do projeto são utilizadas apenas para atividades de cotação, engenharia, qualidade e produção ligadas ao programa autorizado.
Envie-nos o Seu Desenho
Para uma análise mais rápida, envie: desenho 2D, modelo 3D, grau do material, espessura, volume anual, tolerâncias críticas, acabamento superficial e operações secundárias. A Balford analisará o processo de produção e identificará quaisquer questões técnicas antes de apresentar a cotação.
Capacidades e Recursos Relacionados
A estampagem de metal liga-se ao cluster completo de capacidades, materiais, aplicações, estudos de caso e recursos de qualidade.