União & Fabrico de Metal
Serviços de Soldadura de Metal
TIG, MIG/MAG e brasagem para tubos metálicos, peças de chapa metálica, suportes, carcaças e conjuntos fabricados — em aço inoxidável, aço carbono, alumínio, cobre e latão.
- Soldadura TIG (arco de árgon)
- Soldadura MIG/MAG
- Brasagem
- Uniões tubo-a-tubo e tubo-a-placa
- ISO 9001:2015
Resposta direta: A Balford fornece serviços de soldadura à medida para tubos metálicos, peças de chapa metálica, suportes, carcaças e conjuntos fabricados. Os processos de soldadura utilizados são soldadura TIG, soldadura MIG/MAG, soldadura por pontos e brasagem, para componentes em aço inoxidável, aço carbono, alumínio, cobre e latão. Desde a soldadura de protótipos até à produção repetitiva, o desenho, o material, o projeto da junta e os requisitos de inspeção são revistos antes da produção, e as peças soldadas são fornecidas como componentes individuais ou como conjuntos fabricados completos.
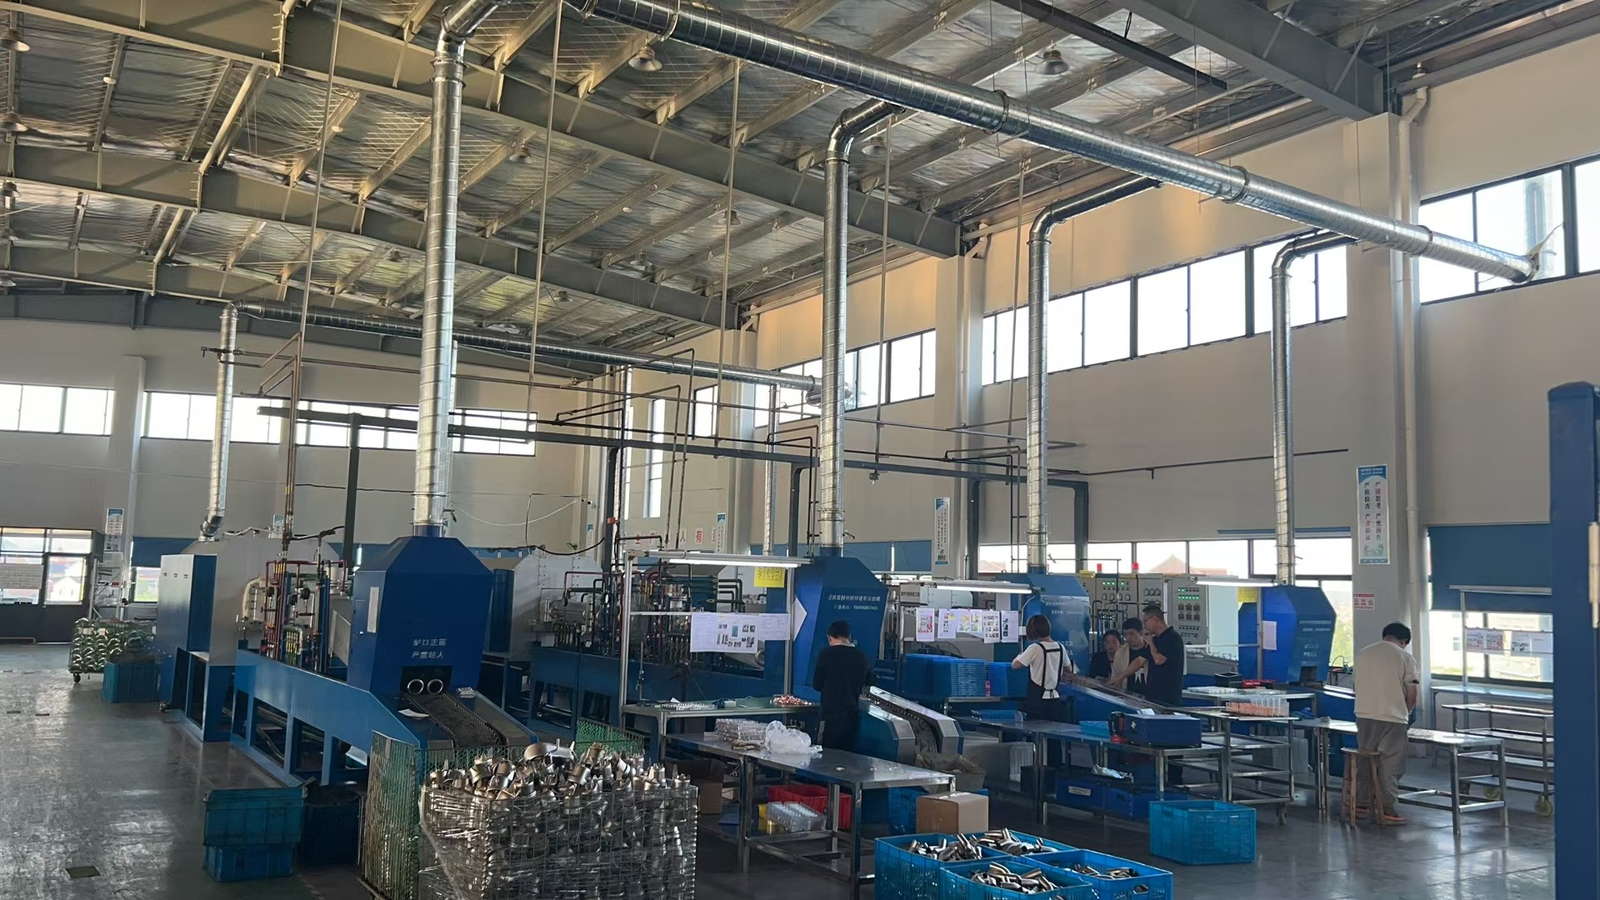
Soldadura à Medida para Componentes Metálicos
A soldadura é combinada com a conformação de tubos, o fabrico de chapa metálica, a maquinação e a montagem, para que um componente metálico acabado seja produzido a partir de um único desenho, em vez de ser montado a partir de vários fornecedores. O processo é escolhido com base no material, na espessura da parede, na configuração da junta, nos requisitos de aspeto e no volume de produção — não com base naquilo para que a máquina está configurada no momento.
Soldadura TIG (soldadura por arco de árgon)
A TIG proporciona um controlo preciso do arco e do aporte térmico, que é o que as juntas de parede fina e visíveis exigem.
- Tubos e chapa metálica em aço inoxidável
- Componentes em alumínio
- Peças em cobre e latão
- Peças de parede fina onde a distorção é crítica
- Soldaduras visíveis que têm de permanecer limpas
- Soldadura em pequenas séries e de precisão
A TIG pode funcionar com ou sem vareta de adição, dependendo do projeto da junta e do material.
Soldadura MIG/MAG (com proteção gasosa)
A MIG/MAG é o processo eficiente para a soldadura de produção de peças em aço carbono, aço inoxidável e alumínio.
- Suportes e componentes estruturais
- Conjuntos em aço carbono
- Estruturas em aço inoxidável
- Soldadura tubo-a-placa
- Conjuntos de chapa metálica
- Produção em volumes médios e elevados
Os parâmetros são definidos em função do material, da espessura de parede, do tipo de junta e da resistência exigida para a junta.
Brasagem
A brasagem liga peças com um metal de adição que funde abaixo do ponto de fusão dos materiais de base, mantendo o aporte térmico baixo.
- Conjuntos de tubos de cobre
- Acessórios e componentes de latão
- Ligações cobre-latão
- Componentes para permutadores de calor
- Conjuntos de linhas de refrigeração e de fluidos
- Juntas pequenas e complexas
Com a folga da junta e as condições de aquecimento controladas, a brasagem produz uma junta limpa com deformação limitada. Ver serviços de brasagem de metal.
Seleção do processo de soldadura
O processo é proposto na fase de revisão e confirmado nas primeiras peças; se o desenho não indicar um método, o indicado abaixo é normalmente o que a peça necessita.
| Requisito | Processo recomendado |
|---|---|
| Peças finas de aço inoxidável | Soldadura TIG |
| Cordões de soldadura visíveis, limpos e precisos | Soldadura TIG |
| Suportes e estruturas em aço carbono | Soldadura MIG/MAG |
| Conjuntos de tubagem de produção | Soldadura MIG/MAG |
| Ligações de tubos de cobre e latão | Brasagem |
| Juntas de metais dissimilares | Brasagem ou soldadura TIG |
| Conjuntos de precisão com baixa distorção | Soldadura TIG ou brasagem |
| Invólucros, tampas e armários em chapa metálica | Soldadura por pontos, TIG ou MIG/MAG |
O método final é definido durante a revisão do desenho e a validação da amostra, pelo que o processo cotado é o processo que é executado.
Materiais que soldamos
Aço inoxidável
O material soldado mais comum aqui — tubo, chapa e invólucros conformados. Ver aço inoxidável.
Aço carbono
Suportes, quadros e peças estruturais, incluindo conjuntos soldados. Ver aço carbono.
Alumínio
Peças e tubos soldados leves, com a camada de óxido removida antes da soldadura. Ver alumínio.
Aço galvanizado e revestido
Soldável mediante revisão do processo; o revestimento na junta e a necessidade de retoque devem ser indicados.
Peças niqueladas ou revestidas
Sujeitas a revisão do processo, porque o revestimento pode afetar a estabilidade do arco e o aspeto da soldadura.
Grau do material, espessura, tratamento superficial e condição de soldadura devem constar no desenho ou no pedido de cotação (RFQ) — determinam o metal de adição, o gás de proteção e os parâmetros.
Soldadura de Tubos e Chapa Metálica
A soldadura é normalmente a última operação de enformação na peça, pelo que é planeada juntamente com o corte, a quinagem e a enformação que a antecedem. As operações de soldadura típicas incluem:
- Soldadura tubo a tubo
- Soldadura tubo-chapa
- Soldadura de tubagem e acessórios
- Soldadura de invólucros, tampas e armários em chapa metálica
- Soldadura de suportes e estruturas
- Componentes soldados para válvulas e linhas de fluidos
- Soldadura após estampagem, quinagem ou maquinagem
- Soldadura de carcaças metálicas enformadas e estampadas em profundidade
Os conjuntos soldados podem então seguir diretamente para retificação, rebarbagem, teste de fugas, limpeza, tratamento de superfície e inspeção final, para que a peça chegue acabada em vez de precisar de outro fornecedor pelo meio.
Revisão de engenharia antes da soldadura
Seis aspetos determinam se uma peça soldada é produzida sem problemas ou se complica o processo. São verificados no desenho, antes de ser feita a primeira peça.
Conceção da junta e acesso
O acesso à junta, a preparação dos bordos e a posição de soldadura afetam tanto a qualidade como a eficiência da produção. Uma junta que não é acessível com a tocha não pode ser soldada segundo o padrão exigido.
Material e espessura
O tipo de material e a espessura de parede determinam o método de soldadura, o material de adição e a janela de parâmetros. Paredes finas e metais dissimilares estreitam consideravelmente essa janela.
Aspeto da soldadura
As soldaduras visíveis podem ser especificadas com um perfil de cordão controlado, redução de salpicos e retificação ou polimento pós-soldadura. Se a soldadura for uma superfície estética, indique-o na fase de consulta.
Controlo da distorção
Peças de parede fina e conjuntos de grandes dimensões exigem uma sequência de soldadura, suporte com dispositivos de fixação e aporte térmico controlado. O controlo da distorção começa antes do primeiro ponto de soldadura, não depois de o conjunto se ter deformado.
Tolerâncias
A distorção da soldadura e qualquer maquinagem pós-soldadura são tidas em conta na revisão das tolerâncias dimensionais, para que as dimensões funcionais sejam mantidas e as não funcionais fiquem abertas.
Requisitos de estanquidade e resistência
Para conjuntos de manuseamento de fluidos ou sujeitos a pressão, o requisito de estanquidade e o método de ensaio têm de ser definidos antes da produção, porque determinam tanto a conceção da junta como a etapa de inspeção.
Operações secundárias
A soldadura é normalmente uma etapa numa peça acabada, não o percurso completo. As operações de apoio que podem ser combinadas com ela incluem corte e enformação de tubos, corte e quinagem de chapa metálica, maquinagem CNC, furação e roscagem, retificação e rebarbagem, acabamento de cordões de soldadura, teste de fugas, limpeza e passivação, galvanoplastia e pintura a pó, e montagem e embalagem.
As operações de acabamento em massa — pintura a pó, galvanoplastia, passivação, anodização e fosfatação — são realizadas por empresas parceiras auditadas e declaradas como tal no orçamento, para que a rota de acabamento e o respetivo prazo de entrega sejam conhecidos antes de a encomenda ser colocada.
Aplicações típicas
Componentes automóveis
Suportes soldados, componentes para fluidos e conjuntos de sensores. Ver automóvel.
Manuseamento de fluidos e gases
Linhas soldadas e brasadas que têm de ser estanques. Ver hidráulica.
AVAC e refrigeração
Conjuntos de tubos brasados e soldados. Ver AVAC e refrigeração.
Bombas e válvulas
Carcaças soldadas, luvas e componentes de linhas de fluidos. Ver válvulas solenoides.
Máquinas industriais e quadros
Quadros soldados, proteções e estruturas de equipamento. Ver equipamento industrial.
Quadros elétricos e de controlo
Invólucros soldados e soldados por pontos, com ferragens inseridas após a soldadura.
Qualidade e Inspeção
As peças soldadas são produzidas sob controlo de produção baseado em desenhos, com inspeção em pontos definidos. O controlo de qualidade pode incluir verificação de material à entrada, controlo de parâmetros de soldadura, inspeção da primeira peça, inspeção dimensional, inspeção visual e de aspeto da soldadura, ensaio de estanquidade quando necessário, inspeção final de montagem e documentação de materiais e conformidade.
- Qualidade e certificações — ISO 9001:2015, com controlos alinhados com a IATF 16949 quando um programa de cliente o exige.
- Conformidade de materiais para automóvel — IMDS, REACH, RoHS e GADSL para programas automóvel.
- Laboratório de inspeção — como são produzidos e registados os resultados dimensionais.
Os documentos de conformidade, incluindo entradas IMDS e declarações de materiais, são geridos de acordo com os requisitos do cliente e não com um pacote fixo, pelo que um programa Tier 1 e um programa industrial são documentados de forma diferente.
Projetos típicos de soldadura
As quatro formas abaixo são as que se repetem em produção. São úteis porque mostram como a decisão do processo é realmente tomada.
Conjunto de tubo em aço inoxidável
- Material: Aço inoxidável
- Processo: Formação de tubo e soldadura TIG
- Requisitos principais: Aspeto de soldadura limpo e dimensões de montagem controladas
Conjunto de suporte em aço carbono
- Material: Aço carbono
- Processo: Fabrico de chapa metálica e soldadura MIG/MAG
- Requisitos principais: Resistência da junta e dimensões de produção repetíveis
Junta de tubo de cobre e latão
- Material: Cobre e latão
- Processo: Brasagem
- Requisitos principais: Ligação fiável com aporte térmico controlado
Carcaça metálica soldada
- Material: Aço inoxidável ou aço carbono
- Processo: Corte, quinagem, soldadura TIG ou MIG/MAG
- Requisitos principais: Precisão dimensional e qualidade da superfície acabada
O que precisamos para orçamentar
- Desenho 2D ou modelo 3D
- Grau do material
- Espessura do material ou espessura da parede do tubo
- Método de soldadura, se já estiver especificado
- Localização da soldadura e design da junta
- Requisitos de aparência da soldadura
- Tolerâncias dimensionais
- Requisitos de estanquidade, resistência ou pressão
- Requisitos de tratamento de superfície
- Quantidades de protótipos e de produção
Se o método de soldadura ainda não foi selecionado, envie o desenho e a aplicação e o processo — TIG, MIG/MAG ou brasagem — é proposto com o orçamento. Consulte a Lista de verificação do pedido de cotação (RFQ) antes de enviar os ficheiros.
Perguntas frequentes
Que métodos de soldadura oferece?
Soldadura TIG (também chamada soldadura de arco de árgon), soldadura MIG/MAG (soldadura com gás de proteção), soldadura por pontos e brasagem, para componentes metálicos e conjuntos soldados.
Que materiais pode soldar?
Os materiais comuns são aço inoxidável, aço ao carbono, alumínio, cobre e latão. O material galvanizado, metalizado ou revestido é avaliado antes da produção, porque o revestimento altera o comportamento do arco e a necessidade de retoque.
Qual é a diferença entre a soldadura TIG e a soldadura MIG/MAG?
A soldadura TIG proporciona melhor controlo e um aspeto mais limpo, o que se adequa a soldaduras finas, precisas ou visíveis. A soldadura MIG/MAG é mais rápida e é normalmente a escolha económica para suportes, estruturas, conjuntos de tubos e fabricações de maior dimensão.
Quando é que a brasagem é a escolha certa?
A brasagem é adequada para cobre e latão, conjuntos de tubos e juntas entre metais dissimilares. É também a melhor opção quando é necessário um menor aporte térmico e menos distorção do que uma soldadura por fusão permitiria.
Pode soldar peças conformadas ou maquinadas?
Sim. A soldadura é combinada com conformação de tubos, quinagem de chapa metálica, estampagem e maquinagem CNC, para que a peça possa ser conformada, maquinada e soldada antes de ser montada e expedida.
Pode fornecer acabamento após soldadura?
Dependendo da peça, o trabalho pós-soldadura pode incluir esmerilagem, rebarbagem, polimento, limpeza, passivação, teste de fugas, revestimento metálico e pintura a pó. A esmerilagem, a rebarbagem e a limpeza são feitas internamente; o revestimento metálico e a pintura a pó em grande volume são realizados por empresas parceiras auditadas e declarados no orçamento.
Pode produzir protótipos e produção repetitiva?
Sim. O percurso é: análise do desenho, produção de protótipo ou de primeira peça, validação da amostra e, em seguida, produção repetitiva com o mesmo processo e os mesmos dispositivos de fixação, para que a soldadura validada seja a soldadura que é expedida.
Como é controlada a distorção da soldadura?
Através do planeamento da sequência e dos dispositivos de fixação a partir do desenho, equilibrando o aporte térmico e, quando necessário, deixando uma sobrespessura de maquinagem para uma face que tenha de ficar plana. O controlo da distorção é uma decisão de processo tomada antes da soldadura, não uma reparação feita depois.
Capacidades Relacionadas
Fabrico e processamento de chapa metálica
Corte laser, puncionamento, quinagem, soldadura e montagem a partir de um único desenho.
Serviços de brasagem de metais
Juntas brasadas para cobre, latão e conjuntos de metais dissimilares.
Dobragem CNC de tubos e enrolamento de tubos
Peças tubulares com múltiplas curvaturas e bobinas helicoidais soldadas ou brasadas em conjuntos.
Montagem e submontagem
Soldadura, rebitagem e inserção de ferragens combinadas num módulo entregue.
Revisão Segura de Projeto
Envie o seu desenho à Balford
NDA antes da troca de ficheiros detalhados. Revisão DFM baseada no desenho da junta, do material e do requisito de inspeção. TIG, MIG/MAG e brasagem para projetos do protótipo à produção. Consulte a Checklist de RFQ antes de enviar ficheiros.