
Quando a Estampagem de Precisão Faz Sentido
Escolha a estampagem de precisão quando a posição da funcionalidade, a condição da aresta, a planicidade ou a geometria formada tiverem um efeito direto no funcionamento da peça.
Posição Apertada de Características
Para furos, perfis e detalhes conformados onde as relações com os referenciais são importantes.
Functional Edge
Para peças em que a direção da rebarba ou a aresta de corte lisa afetam a montagem.
Produção Repetida
Para programas estáveis onde ferramentas dedicadas garantem uma produção consistente.
Planeza e Forma
Para componentes onde a distorção ou a geometria local afetam o funcionamento.
O que fabricamos com estampagem de precisão
Famílias reais de peças produzidas através dos nossos programas de estampagem de precisão — cada uma liga à página de aplicação relevante.
Calços
Calços de precisão estampados em aço de mola ou aço carbono, com perfil, planeza e direção de rebarba controlados.
Anilhas
Anilhas planas, de precisão e de formato especial com tolerâncias controladas em vários materiais.
Retentores
Retentores conformados e assentos de mola com profundidade consistente e relações de características.
Terminais
Terminais condutores e contactos com material, geometria e condição de superfície controlados.
Suportes
Suportes estampados com posições de furos repetíveis para uma montagem fiável.
Componentes para Sensores
Pequenas peças funcionais para conjuntos de sensores onde a localização das características determina o desempenho.
Opções de Processo de Estampagem de Precisão
O processo correto equilibra requisitos funcionais, qualidade de aresta, investimento em ferramentas e volume de produção.
Estampagem Progressiva
As estações progressivas podem combinar operações de corte e conformação estreitamente relacionadas, mantendo o controlo da tira.
MAIS ADEQUADO PARA- Produção repetitiva com múltiplas características relacionadas
- Especificação de material estável
Corte Fino
O corte fino utiliza condições controladas de suporte do material e da ferramenta para produzir uma elevada proporção de aresta de corte lisa em peças adequadas.
MAIS ADEQUADO PARA- Peças que exigem uma elevada proporção de aresta de corte lisa
- Redução da maquinação subsequente da aresta quando a geometria e o volume o justificam
Cunhagem e Calibração
A pressão localizada pode refinar a espessura, a planicidade, os raios ou os detalhes funcionais, avaliada tendo em consideração o fluxo de material, a carga da ferramenta e a medição dimensional.
MAIS ADEQUADO PARA- Geometria localizada, planeza, espessura ou detalhe funcional
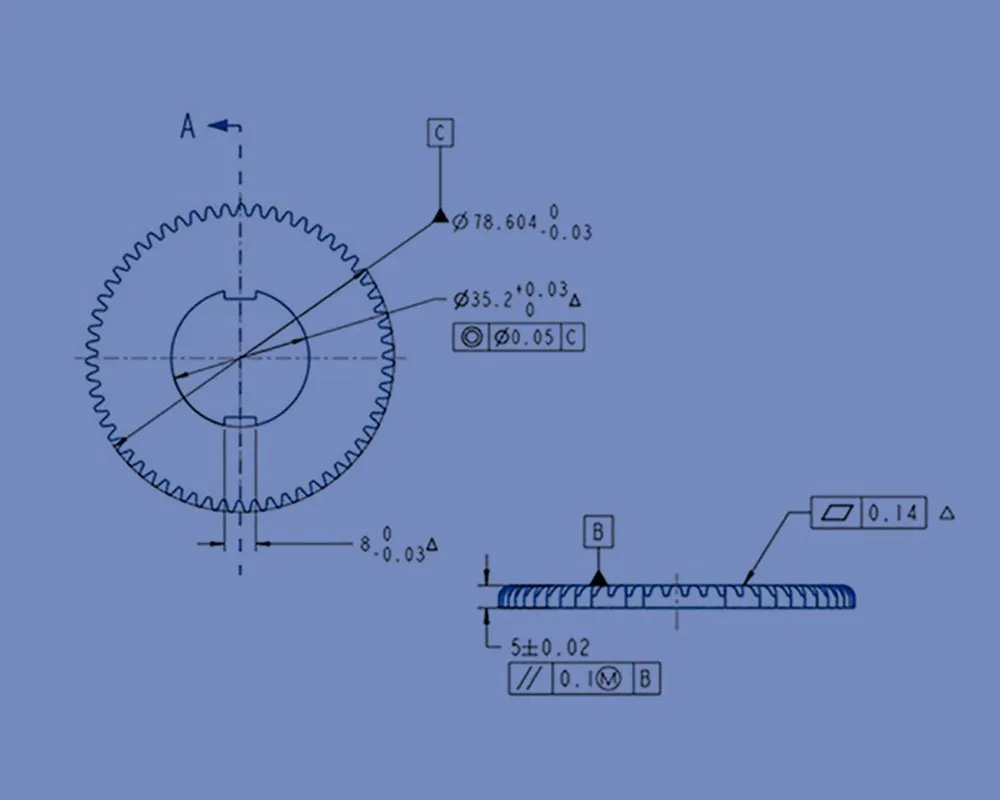
A precisão começa com as referências corretas
Desenhos rigorosos não se tornam processos capazes apenas por inspeção. As ferramentas, o material, as referências e o plano de medição devem suportar o requisito. A Balford já descreveu trabalhos de precisão na gama IT7 a IT9 para características adequadas — isto não é aplicado como uma promessa genérica a todas as dimensões. A capacidade real depende do material, espessura, tipo de característica, rota de ferramentas, estratégia de referências e método de medição, sendo confirmada durante a revisão do projeto e a amostragem.
Como Decidimos se a Estampagem de Precisão é a Rota Adequada
A decisão é específica do desenho — posição de recursos, condição de borda, consistência, detalhe formado e tamanho da peça são avaliados em conjunto.
| Requisito | Resposta de Estampagem de Precisão | Alternativa para Comparar | Ponto de decisão |
|---|---|---|---|
| Repetir posição da funcionalidade | Ferramentas dedicadas localizam furos, arestas e funcionalidades formadas relacionadas | Maquinação CNC ou conjunto fabricado | Volume, estratégia de referências e tolerância acumulada |
| Bordo de corte funcional | O puncionamento de precisão ou o corte controlado podem melhorar a condição das arestas | Puncionamento seguido de maquinação ou retificação | Zona lisa necessária, limite de rebarba e material |
| Alta consistência das peças | A tira controlada, a guia da ferramenta e as verificações durante o processo suportam a produção repetível | Fabrico manual | Quantidade, frequência de alterações e economia de ferramentas |
| Detalhe conformado complexo | A cunhagem, o relevo ou a conformação em etapas podem integrar a funcionalidade | Maquinação ou montagem secundária | Deformação do material, acesso à ferramenta e inspeção |
| Componente fino ou compacto | Ferramentas de precisão podem combinar pequenas características relacionadas | Fotogravação, corte a laser ou maquinagem | Material, qualidade do rebordo, deformação e escala de produção |
Estes são os mesmos fatores que analisamos ao avaliar um desenho para ferramentas, inspeção e produção.
O Que Garante a Precisão e a Qualidade do Bordo
A precisão depende do ferramental, do material, das referências e do plano de medição — não apenas da inspeção.
Estratégia de Datums e Tolerâncias
Os datums funcionais devem representar como a peça se localiza na montagem. Posição, perfil, planeza e dimensões formadas são revistos em relação a esses datums, de modo que calibradores e relatórios de inspeção descrevam a função real da peça.
Orientação da Ferramenta e Folga
A relação entre punção e matriz afeta a rebarba, o estado do bordo, a estabilidade dimensional e o desgaste da ferramenta. A folga é selecionada em função do material e da característica especificados, enquanto a orientação da matriz e a manutenção protegem essa relação durante a produção repetitiva.
Planeza e Distorção
A força de corte, as tensões residuais, a cunhagem, a conformação e a ejeção da peça podem influenciar a planeza. O aprisionamento, o controlo de pressão, a calibração e o manuseamento podem ser avaliados quando uma interface plana é crítica.
Medição e Capacidade
O equipamento de inspeção é selecionado com base na característica específica e na tolerância a verificar. Relatórios de primeira peça, submissão de amostras, calibragem por atributos e verificações durante o processo estão disponíveis — para dimensões críticas acordadas, as expectativas de capacidade são definidas antecipadamente.
Materiais, Acabamentos e Operações Secundárias
As peças de precisão passam frequentemente por galvanização, tratamento térmico ou montagem após a estampagem — essas etapas a jusante são consideradas na acumulação de tolerâncias e no plano de acabamento superficial desde o início.
Aços ao carbono e de mola
Comuns em clipes, anilhas, calços e peças funcionais. A dureza, o tratamento térmico e os revestimentos podem afetar a planicidade ou alterar as dimensões — algo previsto na ferramentaria e no processo.
Aços inoxidáveis
Escolhido pela resistência à corrosão e pela resistência mecânica. A encruamento, a formação de rebarbas, o desgaste da ferramenta e a proteção da superfície exigem atenção no projeto da matriz e nas operações secundárias.
Cobre e Ligas de Cobre
Adequado para aplicações condutoras ou de molas. A direção do grão, os requisitos de revestimento, a limpeza e o manuseamento afetam o desempenho final — revistos antes de fixar o processo.
Ligas de Alumínio
Utilizadas onde a baixa massa e a resistência à corrosão são relevantes. A têmpera tem um efeito direto na deformação, nas características de rebarba e no retorno elástico — a condição do material é verificada antes da ferramentagem.
Latão
Opção conformável para peças estampadas de precisão. A direção da fibra, a proteção superficial e o custo do material são tratados cuidadosamente durante a orçamentação e o processamento.
Revestimento, Pintura & Montagem
A espessura do acabamento, o mascaramento, as preocupações com a fragilização por hidrogénio, as características de press-fit e as peças de acoplamento são todas revistas antes de o processo de produção ser libertado.
Aplicações de Peças Estampadas de Precisão
Onde os componentes estampados de precisão são utilizados nos nossos programas de produção.
Componentes Automóveis e de Sensores
Calços, retentores, anilhas, carcaças e componentes funcionais que dependem de interfaces repetíveis e de produção controlada.
Componentes Elétricos e Eletrónicos
Terminais, blindagens, peças condutoras e ferragens compactas que exigem controlo de material, geometria e condição de superfície.
Equipamento Industrial
Peças de bloqueio, guias, suportes, componentes de desgaste e ferragens de montagem fabricados de acordo com desenhos específicos.
Componentes Especializados
Peças de precisão selecionadas onde a rastreabilidade de materiais, o rigor de inspeção, a limpeza e a confidencialidade são definidos pelo projeto.
Estudos de Caso de Estampagem de Precisão
Peças reais, materiais reais, requisitos reais de fabrico — estes exemplos mostram como os requisitos de desenho se transformam num plano de produção prático e repetível.

Calço de Aço para Molas 65Mn

Anilha de aço inoxidável para porca

Placa de base em cobre
O Que Analisamos Antes da Ferramentagem
Durante a orçamentação, as dimensões funcionais são separadas das tolerâncias gerais para que os custos de ferramentagem e inspeção se mantenham controlados sem comprometer o desempenho da montagem.
Dimensões Funcionais
Separamos as dimensões que realmente determinam a função daquelas que podem ficar sob uma tolerância geral — mantendo os custos de ferramentas e inspeção sob controlo sem comprometer o desempenho da montagem.
Estratégia de Referenciais
O seu desenho é analisado para identificar características que necessitam de melhores referenciais, indicações de direção de rebarba ou especificações de acabamento superficial antes de se avançar com o ferramental.
Efeitos a jusante
Os efeitos de revestimento, tratamento térmico, posição de furos, raio e têmpera do material são revistos antes de uma nova revisão — uma pequena alteração pode afetar a seleção do aço-ferramenta, pilotagem, medição ou assentamento da montagem.
Um Fluxo de Trabalho de Projeto Controlado
Desde as características críticas até à produção repetitiva — uma sequência definida para cada programa de estampagem de precisão.
Definir
Características críticas, esquema de referência, material, acabamento, volume anual e função.
Selecionar
Percurso de processo ponderado entre estampagem progressiva, corte fino, cunhagem e operações secundárias.
Desenvolver
Plano de ferramentas e abordagem de inspeção definidos para as características críticas.
Verificar
Amostras medidas; arestas, superfícies, ajustes e ações corretivas encerrados.
Comunicado
Configuração, material, manutenção de ferramentas, inspeção e revisões controlados.
FAQ sobre Estampagem de Precisão de Metal
Respostas baseadas na revisão de desenhos, porque o material, a geometria e o volume de produção alteram o que é realmente prático.
A estampagem de precisão coloca muito mais ênfase na guiagem da ferramenta, nas relações de referência, na condição das arestas, na planicidade e na medição das características que afetam a função. Dependendo do desenho e do volume, podemos utilizar ferramentas progressivas, estampagem fina, cunhagem ou calibração.
Podemos atingir IT7 a IT9 em características adequadas de estampagem de precisão, mas não é uma tolerância geral para todas as peças. O material, a geometria, o tipo de característica, a distância aos referenciais, a ferramentaria e o método de medição entram todos em jogo. A capacidade é específica do desenho — confirmamos o que é exequível para o seu desenho durante a fase de orçamentação e amostragem.
O corte fino faz sentido quando necessita de uma elevada percentagem de aresta cortada lisa, melhor planeza, ou uma aresta funcional que, de outra forma, exigiria maquinação. A geometria, o material, a espessura, o volume e o custo da ferramenta são fatores que determinam se é a solução mais adequada.
Sim, essas operações podem ser coordenadas quando especificadas. Os seus efeitos na dureza, distorção, espessura do revestimento, condição superficial e risco de fragilização por hidrogénio são considerados tanto no plano de processo como no de inspeção.
A direção da rebarba é definida pela orientação do punção e da matriz e é marcada no desenho quando afeta a montagem, a vedação, a segurança ou o aspeto visual. A direção pretendida é analisada em função do layout da tira, da ejeção da peça e de quaisquer operações subsequentes.
Envie um desenho 2D controlado, um modelo 3D se disponível, material e têmpera, acabamento, quantidades anuais e por lote, dimensões críticas, requisitos de aresta ou planeza, documentação de inspeção e o contexto de montagem.
Tem um desenho pronto?
Envie a sua última revisão, especificação de material, quantidade, acabamento e requisitos funcionais. Vamos analisar o processo de produção e identificar quaisquer questões técnicas antes de apresentar a cotação. Podemos assinar um NDA antes de partilhar ficheiros detalhados do projeto.
Capacidades e Recursos Relacionados
A estampagem de precisão liga-se ao cluster completo de estampagem, materiais, aplicações e estudos de caso.
Artigos Técnicos sobre Estampagem de Precisão
Operações de Estampagem Fina em Estampagem de Precisão
Como a estampagem fina melhora a condição das arestas em peças funcionais.
Tolerâncias Padrão para Peças Estampadas
Quais tolerâncias gerais se aplicam e quando é necessário um controlo específico de estampagem.
Peças Estampadas de Precisão: Os Pontos-Chave
Considerações-chave para componentes estampados de precisão.