
A estampagem profunda é adequada para a sua peça?
A estampagem profunda converte um blank metálico plano numa peça tridimensional, como um copo, invólucro, manga ou caixa, ao puxar o material para dentro da cavidade da matriz. Este processo pode eliminar soldaduras, reduzir o número de componentes e criar uma rota de produção eficiente para peças que exigem profundidade, paredes controladas e uma forma externa limpa. Comece pelas quatro verificações abaixo.
Peças Profundas
Para copos, mangas, invólucros e carcaças com profundidade significativa.
Formação Sem Costura
Útil quando um corpo formado numa única peça é preferível a uma montagem soldada.
Produção Repetida
Mais adequado para produção repetitiva, onde o custo da ferramenta pode ser amortizado pelo volume.
Geometria de Parede Controlada
Adequado onde a condição da parede, o diâmetro e a profundidade devem ser geridos em conjunto.
O Que Fabricamos com Estampagem Profunda
Famílias de peças típicas produzidas através dos nossos programas de estampagem profunda — cada uma liga à página de aplicação relevante.
Invólucros para Sensores
Invólucros em aço inoxidável ou alumínio estampados a fundo para conjuntos de sensores de pressão, temperatura e velocidade de roda.
Carcaças de Válvulas Solenoides
Carcaças, buchas e peças relacionadas com molas sem costura para sistemas de fluidos ou magnéticos.
Buchas Magnéticas
Mangas estiradas de parede fina com espessura controlada para isolamento magnético e proteção do rotor.
Coberturas de Motor
Carcaças e coberturas de motor estiradas, fabricadas para ajuste repetível, vedação e montagem a jusante sem problemas.
Copos de mola
Copos estampados e retentores que suportam pré-carga de mola com profundidade e raios controlados.
Copos e invólucros estampados por repuxo profundo
Copos, invólucros e carcaças personalizados em toda a nossa gama de aplicações — analisamos o seu desenho para definir a solução prática.
Opções de Processo de Estampagem Profunda
Selecionamos a rota final com base na profundidade, diâmetro ou largura da peça, nos requisitos de parede, no comportamento do material e no volume de produção.
Embutidura Profunda Convencional
Um blank é embutido através de uma ou mais etapas controladas para formar um copo ou invólucro. A forma do blank e a sequência de embutidura são desenvolvidas para equilibrar o fluxo de material e minimizar fissuras, enrugamento ou orelhas excessivas.
MELHOR PARA- Do protótipo à produção em série
- Copos, carcaças, buchas e invólucros
- Profundidade de estampagem, geometria do blank, comportamento do material e sequência de estampagem
Estampagem profunda progressiva
Para programas repetitivos adequados, as operações de estampagem e relacionadas são distribuídas pelas estações progressivas. O design da tira transportadora, a estabilidade do avanço e o controlo do material entre estações são críticos para proteger o componente formado. Ideal para produção repetitiva onde operações integradas com alimentação por tira justificam a ferramentaria progressiva.
RELACIONADORedesenho & Estiramento
Utilizado quando a profundidade da peça, a condição da parede ou os requisitos de diâmetro não podem ser alcançados numa única operação de estampagem. Estas operações nunca são assumidas automaticamente — são selecionadas após uma revisão completa da geometria e da resposta do material.
RELACIONADO- Embutição profunda
- Repuxagem
- Recozimento
- Reestampagem
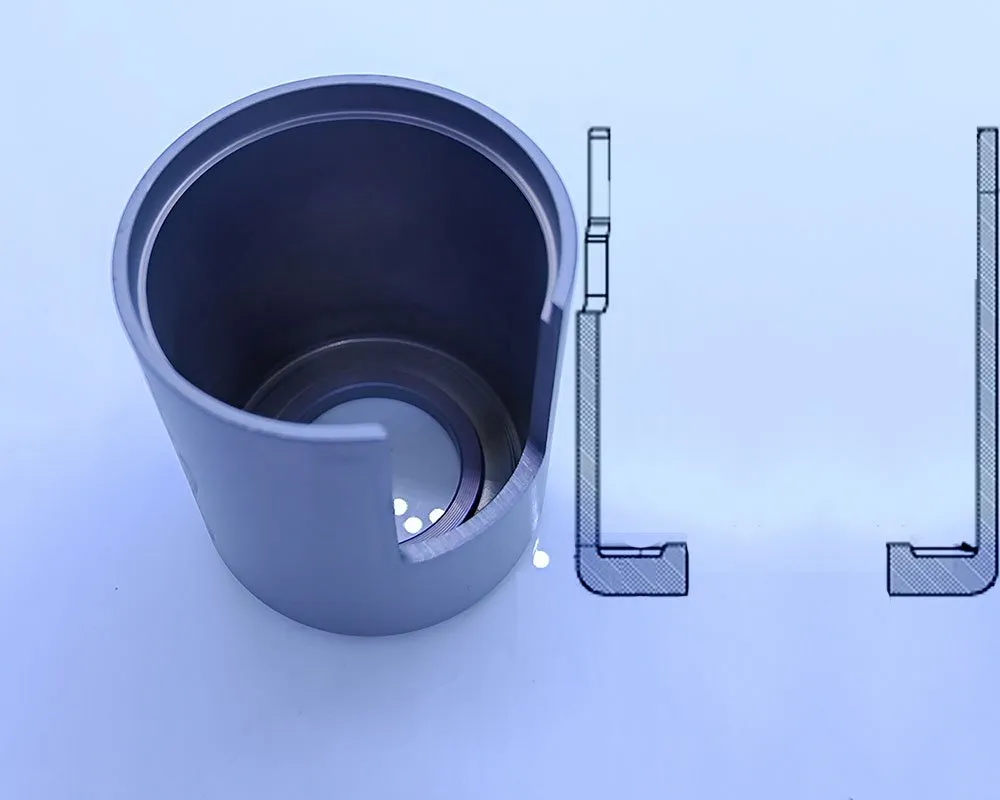
A embutidura profunda é um problema de fluxo de material
O resultado depende de como o material se move através de cada etapa — não apenas da tonelagem da prensa. A geometria do blank, o grau do material, a espessura, os raios, a lubrificação, a força do sujeitador de blank e a sequência de embutidura interagem entre si. A severidade da embutidura depende do diâmetro da peça, da profundidade, do tamanho do blank, do grau e temperamento do material, da espessura, dos raios e do número de etapas de embutidura disponíveis — não existe um máximo único que se aplique a todas as peças.
Fatores Técnicos que Analisamos
Cada peça embutida em profundidade é analisada com base nos mesmos fatores técnicos antes da ferramentagem e da cotação.
| Fator de Design | Porque é Importante | Como é Revisto | Resultado do Projeto |
|---|---|---|---|
| Profundidade da peça e tamanho da abertura | Determinar o número e a gravidade das etapas de estampagem profunda necessárias | Geometria final, formas intermédias e comportamento do material | Sequência de estampagem proposta e conceito de ferramentas |
| Raios de canto e de fundo | Controlar o fluxo de material, o afinamento e o risco de fissuração | Necessidade funcional versus conformabilidade e acesso à ferramenta | Raio de produção recomendado ou caraterística secundária controlada |
| Condição da parede | A redução, o aumento de espessura e a deformação local podem afetar a função | Requisitos da secção, modelo de material e medição de amostras | Plano de inspeção específico do desenho |
| Flange, rebarba e aresta | O excesso de material e a direção de corte afetam a geometria final | Desenvolvimento do blank, repuxos, acesso ao corte e direção da rebarba | Estratégia de corte definida e datum finalizado |
| Grau e têmpera do material | Resistência, ductilidade e encruamento alteram a janela de processo | Especificação real, necessidades de certificação e histórico de conformação | Requisito de material aprovado e controlo de alterações |
Estes são os mesmos fatores que utilizamos ao analisar um desenho antes da ferramentagem e da cotação.
Defeitos Comuns em Estampagem Profunda e Como São Controlados
Os defeitos em estampagem profunda estão normalmente interligados — reduzir o enrugamento pode aumentar o afinamento, e um raio mais apertado eleva o risco de fissuração. O processo é equilibrado em torno da estampagem funcional.
Afinamento e Fendilhamento
A deformação concentra-se em torno dos raios e zonas de transição. Raios adequados, etapas de estampagem, lubrificação e condição do material ajudam a distribuir a deformação. As secções críticas da parede são medidas durante a amostragem.
ALAVANCAS DE COMANDO- Conceção do blank
- Raios de estampagem
- Etapas de estampagem
- Lubrificação
- Condição do material
Enrugamento e orelhas
A força do sujeitador de chapa, a forma do blank, a anisotropia e a estratégia de nervuras de estiramento afetam as rugas e a altura irregular da borda. A margem de corte e o comportamento do grão são considerados antes de finalizar o blank e o ferramental.
ALAVANCAS DE CONTROLO- Força do sujeitador de chapa
- Forma do blank
- Anisotropia
- Estratégia de nervuras de estampagem
- Margem de corte
Cantos vivos e características locais
Raios muito pequenos ou cantos funcionais vivos podem exigir operações faseadas, como extrusão controlada, cunhagem ou conformação localizada. A Balford verifica se a característica é verdadeiramente funcional e propõe um percurso que protege a parede circundante.
ALAVANCAS DE COMANDO- Operações faseadas
- Cunhagem / extrusão
- Conformação localizada
Retorno elástico e estabilidade dimensional
A resistência do material, a encruamento e as tensões residuais podem alterar a peça após sair da ferramenta ou após o corte. A compensação da ferramenta, as operações de reestampagem e a inspeção baseada em referências são utilizadas quando a geometria exige um controlo mais rigoroso.
ALAVANCAS DE CONTROLO- Compensação da ferramenta
- Reestampagem
- Inspeção baseada em datum
Materiais para Estampagem Profunda e Notas de Seleção
Especificar apenas o nome do material não é suficiente. O grau, o temperamento, a espessura, o estado da superfície e a consistência lote a lote afetam diretamente a estampabilidade — e são confirmados antes da aprovação da ferramentaria.
Aço Inoxidável
Adequado para carcaças e buchas resistentes à corrosão; a encruamento, o agarramento, a lubrificação e a recozimento intermédio podem afetar a sequência de estampagem.
Aço de baixo carbono
Uma escolha sólida e prática para a maioria das carcaças e copos conformados; defina os requisitos de revestimento ou acabamento posterior juntamente com a especificação do material.
Alumínio
Leve e resistente à corrosão; a liga e o temperamento influenciam o orelhamento, as marcas superficiais, o rasgamento e o retorno elástico.
Cobre e Latão
Opções conformáveis para peças condutoras ou cosméticas; a proteção superficial e o custo do material exigem tratamento cuidadoso.
Titânio e Ligas Especiais
Possível para projetos qualificados, mas a janela de processo é apertada — o retorno elástico e o desgaste da ferramenta exigem validação de engenharia real.
Todos os Materiais
Grau, têmpera, espessura, condição de superfície e consistência lote a lote afetam a estampabilidade profunda — reveja antes da ferramentaria.
Onde as Peças Estampadas Profundas São Utilizadas
Experiência de aplicação em componentes de solenoides e válvulas, sensores e motores automotivos e componentes industriais.
Carcaças de Solenoides e Válvulas
Carcaças, buchas e peças relacionadas a molas sem costura para sistemas de fluido ou magnéticos, onde a limpeza, a integridade da parede e a geometria controlada são indispensáveis.
Carcaças para Sensores e Motores Automóveis
Invólucros de sensores, tampas de motores e carcaças conformadas, fabricados para encaixe repetível, vedação ambiental e montagem a jusante sem problemas.
Mangas Magnéticas
Mangas estiradas de parede fina, onde a condição da parede e a geometria do circuito magnético devem ser geridas em conjunto.
Componentes Industriais
Invólucros e carcaças específicos para aplicações, em materiais controlados, sujeitos a requisitos completos de desenho, documentação e qualificação.
Copos de Mola e Retentores
Peças embutidas que suportam a pré-carga da mola com profundidade, raios e faces de vedação controlados.
Coberturas de Motor e Tampa de Extremidade
Tampas e coberturas embutidas com consistência dimensional para montagem automatizada.
Casos Práticos Selecionados de Embutidura Profunda
Estes exemplos mostram como transformamos os requisitos dos desenhos num plano de produção exequível — não apenas no papel, mas no chão de fábrica.

Caixa do Sensor de Velocidade da Roda ABS
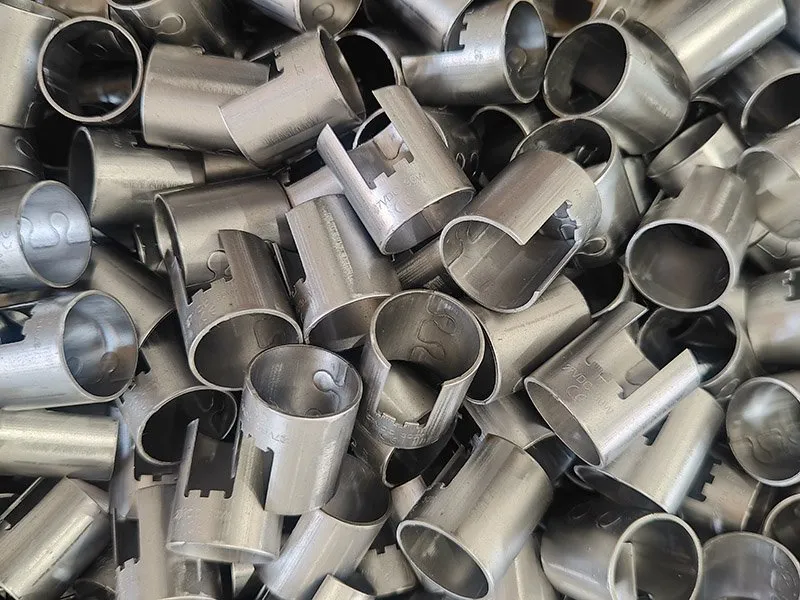
Corpo de Válvula Cartucho Hidráulico

Tubo de alumínio de parede fina
Como desenvolvemos uma peça embutida por estampagem profunda
A primeira revisão de engenharia define quais dimensões controlam efetivamente a vedação, a orientação, o desempenho magnético, a montagem ou o aspeto — assim, são estabelecidos referenciais significativos e a mesma tolerância apertada não é aplicada a todas as superfícies. As amostras são validadas em relação ao processo previsto antes da aprovação final da produção.
Revisão do Desenho, Material e Função
Confirmamos os referenciais funcionais, o grau e a têmpera do material, a profundidade de estampagem, os raios, os requisitos de parede, a quantidade anual e o acabamento superficial.
Desenvolvimento da Sequência de Corte e Estampagem
Planificamos a geometria do blank, a direção de estampagem, as etapas intermédias, o restrike, o corte e quaisquer operações secundárias necessárias.
Ferramentas & Validação de Amostras
Produzimos amostras e verificamos as dimensões acordadas, secções de parede, aspeto e ajuste funcional em relação ao desenho.
Aprovação do Cliente
Encerramos os itens em aberto, documentamos as amostras aprovadas e bloqueamos o processo controlado para produção em série.
Produção Controlada
Cumprimos requisitos definidos de configuração, material e inspeção, gerindo a manutenção de ferramentas e alterações de engenharia.
FAQ sobre Estampagem Profunda
As respostas baseiam-se na revisão real do desenho, porque o material, a geometria e o volume determinam o que é prático.
Não existe um máximo responsável único que se aplique a todas as peças. A severidade da estampagem profunda depende do grau e têmpera do material, da espessura da chapa, da geometria do blank, da forma da peça, dos raios, dos requisitos de parede e da aceitação de múltiplas fases de estampagem. A Balford analisa o desenho real e propõe uma sequência validada antes de assumir qualquer compromisso de capacidade.
Sim, podemos avaliar a estampagem profunda progressiva para geometrias adequadas e produção repetitiva. A fita transportadora, o passo de avanço, o número de fases de estampagem, o fluxo de material e o corte subsequente precisam de ser revistos para confirmar que é a abordagem correta.
A condição da parede é gerida através do design do blank, raios, sequência de estampagem, lubrificação, pressão do sujeitador de blank e, quando necessário, operações de repuxo ou restrike. As localizações críticas da parede e o método de medição devem ser definidos no desenho ou no plano de controlo.
Os cantos funcionais apertados podem exigir uma operação faseada, como cunhagem, extrusão local ou uma etapa secundária de conformação. Analisamos a necessidade funcional, a deformação do material circundante e o método de inspeção antes de recomendar um processo.
Os candidatos comuns incluem aço de baixo carbono, aço inoxidável, alumínio, cobre e latão. O titânio e outras ligas especiais podem ser possíveis após revisão. O grau, o temperamento, a espessura e a condição da superfície são mais importantes do que a família de materiais em geral.
Envie o desenho controlado e o modelo, a especificação do material, a quantidade, o acabamento, as dimensões críticas, os requisitos de parede ou secção, os testes funcionais e quaisquer necessidades de rastreabilidade ou documentação. Amostras existentes ou o contexto da montagem também ajudam a clarificar as prioridades funcionais.
Tem um desenho?
Envie o desenho mais recente ou o modelo 3D, a especificação do material, o volume anual e os requisitos críticos. Analisaremos o processo de conformação, as operações secundárias e as necessidades de inspeção antes de apresentar a cotação. Podemos discutir os requisitos de NDA antes de trocar ficheiros de projeto detalhados.
Para uma análise mais rápida, inclua:desenho / modelo 3D · grau do material · espessura · volume anual · tolerâncias críticas · acabamento superficial.
Capacidades e Recursos Relacionados
A embutidura profunda está ligada a todo o cluster de estampagem, materiais, aplicações e casos de estudo.
Artigos Técnicos sobre Estampagem Profunda
Estampagem Profunda de Peças em Alumínio
Considerações sobre conformabilidade, custo e corrosão para estampagem profunda de alumínio.
Estampagem por Repuxo Profundo vs. Estampagem Progressiva
Como o percurso da ferramenta e o processo de conformação se relacionam para peças OEM.
Carcaças de Válvulas Solenoides com Repuxo Profundo
Seleção de materiais e processo de estampagem profunda para aplicações automóveis.
Estampagem de Metal: Processos & Materiais
Um guia sobre processos de estampagem, materiais e aplicações.