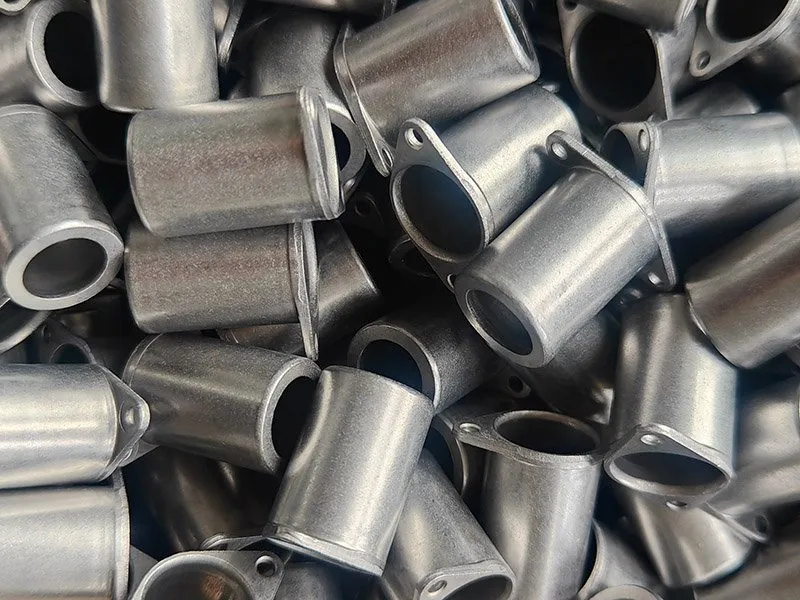
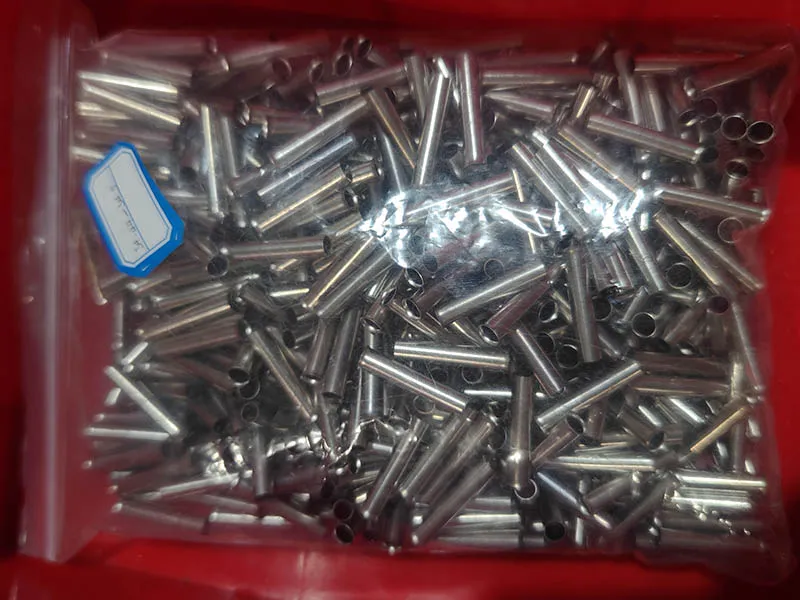
Resposta direta:A Balford fornece serviços personalizados de maquinação CNC na Zhejiang para torneamento CNC, fresagem CNC e eletroerosão a fio. Analisamos desenhos quanto a referências, acesso de ferramentas, fixação de peças, tolerâncias, material e acabamento, e depois cotamos um roteiro de produção desde o protótipo até à produção em série. Antes de enviar ficheiros, utilize a nossalista de verificação para pedidos de cotação de maquinação CNCpara reunir as informações que tornam a orçamentação mais rápida e precisa.
Escolha o Seu Processo de Maquinação
Torneamento CNC
Geometria rotacional: veios, casquilhos, buchas, pinos, acessórios e componentes roscados.
- Ideal para:OD/ID, ranhuras, roscas e características concêntricas em peças redondas.
- Resistência:precisão cilíndrica eficiente e repetível numa única configuração.
- Análise:partilha de dados, estabilidade de paredes finas, classe de rosca, batimento.
serviços de torneamento CNC→
Fresagem CNC
Geometria prismática: placas, blocos, carcaças, suportes e perfis 3D.
- Ideal para:faces, bolsas, ranhuras, furos e superfícies contornadas.
- Resistência:geometria de recursos flexível com controlo posicional rigoroso.
- Revisão:acesso à ferramenta, raios internos, fixação da peça, número de setups.
serviços de fresagem CNC→
Eletroerosão a fio (Wire EDM)
Perfis intrincados, características estreitas e materiais condutores endurecidos.
- Ideal para:perfis passantes, ranhuras e elementos que a fresagem não consegue alcançar.
- Resistência:baixa força de corte, perfil preciso, arestas sem rebarbas.
- Avaliação:furo de início, raio de canto, conicidade, passes de acabamento, acesso para inspeção.
maquinação por eletroerosão a fio (wire EDM)→
Guia de Seleção de Processos CNC
| Processo | Geometria típica da peça | Materiais & dureza | Funcionalidades mais adequadas | Questões de revisão do projeto | Combinações recomendadas |
|---|
| Torneamento CNC | OD/ID rotativos, ranhuras, roscas | Alumínio, aços, inoxidável, latão, cobre, plásticos | Furos e diâmetros concêntricos, roscas | Podem os diâmetros críticos partilhar uma referência comum e a mesma configuração? | Torneamento + fresagem (ferramentas motorizadas) |
| Fresagem CNC | Superfícies planas, cavidades, rasgos, furos, superfícies contornadas | Alumínio, aços, inoxidável, plásticos | Características prismáticas, contornos 3D, padrões de furos precisos | Consegue a ferramenta alcançar a característica com um raio prático? | Fresagem + eletroerosão a fio (raios pequenos) |
| EDM por fio | Perfis passantes, ranhuras estreitas, peças condutoras duras | Aço para ferramentas endurecido, inoxidável, carboneto, ligas condutoras | Perfis apertados, arestas críticas sem rebarba, secções finas | É necessário um furo de início e qual é o raio de canto aceitável? | EDM por fio após tratamento térmico |
| Maquinação combinada | Peças com características rotativas e prismáticas | Por grupo de características | Geometria multieixo ou de múltiplas configurações | Qual configuração protege as relações de referência mais críticas? | Torneamento + fresagem num único programa |
| Fabrico + maquinagem | Blanks estampados, embutidos ou cortados com interfaces maquinadas | Aço, inoxidável, alumínio | Superfícies de vedação, roscas, furos de precisão em peças conformadas | Pode a fabricação near-net reduzir a remoção de material e o tempo de ciclo? | Embutidura profunda/estampagem + maquinação CNC |
Muitas peças utilizam mais do que uma operação. O referencial e o plano de fixação permanecem claros ao longo do percurso — vermaquinagem CNC combinadasobre como sequenciamos as operações.
Design para Maquinabilidade e Repetibilidade
Um modelo maquinável pode ainda assim ser dispendioso ou instável em produção. Uma revisão precoce identifica características que exigem ferramentas longas, fixação complicada ou inspeção excessiva.
Referenciais e Fixação da Peça
A peça deve ser posicionada sem bloquear características críticas ou distorcer secções finas. Superfícies de referência estáveis e acesso para fixação reproduzem a mesma geometria em cada configuração. Consulte oguia de design para fresagem CNCpara detalhes de referência e fixação.
Acesso da Ferramenta e Raios Internos
As ferramentas rotativas necessitam de folga para entrar, cortar e sair. Bolsos profundos, rebaixos ocultos e cantos internos afiados podem exigir ferramentas especiais ou um processo secundário; um raio prático melhora a estabilidade e o custo. Consulte aguia de design para eletroerosão a fiopara planeamento de raios e furos de início.
Tolerância e Acabamento de Superfície
Tolerâncias apertadas e acabamentos finos só se justificam onde protegem a função. Requisitos específicos por característica reduzem o tempo de preparação, o tempo de ciclo e o custo de inspeção. Analisamos cada especificação em relação ao desenho durante o DFM.
Estratégia de Inspeção
Dimensões, roscas, posição, batimento, perfil e condição superficial exigem cada um um método definido. O plano de controlo identifica características críticas, amostragem e documentação de primeira peça. Siga oguia do desenho à produçãopara preparar o seu pacote.
Materiais Maquinados e Acabamentos
O grau do material, o estado do stock, o tratamento térmico e o acabamento final afetam a vida útil da ferramenta, a distorção, a estabilidade dimensional e a sequência do processo. Especifique-os no pedido de cotação (RFQ) para que o percurso seja planeado corretamente.
Ligas de alumínio
Carcaças leves, placas e peças de equipamento; a liga e o temperamento influenciam o comportamento de corte, a qualidade da rosca e a resposta à anodização. Vermaquinagem de alumínio.
Aços ao carbono e ligados
Veios, elementos de fixação, dispositivos e peças estruturais; a dureza e a sequência de tratamento térmico determinam as tolerâncias de maquinação. Vermaquinação de aço carbono.
Aços inoxidáveis
Resistência à corrosão e resistência mecânica; a encruamento exige avanços e velocidades controlados. Vermaquinação de aço inoxidável.
Cobre e latão
Componentes condutores, de fluidos e de precisão; o controlo de rebarbas e a proteção de superfícies são importantes em roscas e vedantes. Vermaquinação de cobreemaquinação de latão.
Ligas especiais e plásticos
Avaliados por aplicação, com certificação, estabilidade e controlo de contaminação confirmados antecipadamente. Vermaquinação de ligas especiais.
Tratamento de superfície & tratamento térmico
A anodização, galvanização, revestimento e tratamento térmico são coordenados com parceiros qualificados. Consulte otratamento de superfícieetratamento térmicofluxos antes da orçamentação.
Aplicações de Peças Maquinadas Personalizadas
Automóvel e Mobilidade
Veios, espaçadores, acessórios, carcaças e interfaces de precisão para conjuntos de sensores, motores e fluidos — tolerâncias apertadas com repetibilidade em grandes volumes. Consultemaquinagem automóvelecarcaças de sensores.
Equipamento Industrial
Componentes de máquinas, detalhes de ferramentas, suportes, placas e peças de substituição maquinados de acordo com desenhos controlados. Consultemaquinagem industrial.
Casos de Estudo de Maquinação
Projetos selecionados onde a maquinação foi combinada com outros processos da Balford. Os dados de material, processo e requisitos-chave provêm de cada registo de caso.
Consulte a biblioteca completa de casos de estudo→
Conformidade e Qualidade
Um RFQ claro de maquinagem CNC reduz retrabalho
Inclua ficheiros 3D e 2D correspondentes na mesma revisão, grau de material, acabamento, quantidade de protótipo, tamanho de lote esperado e procura anual. Marque datums funcionais e dimensões críticas para que a configuração seja construída em torno da montagem — não tratando cada característica como igualmente apertada. Se se seguir galvanização, anodização, tratamento térmico ou montagem, inclua-os na cotação desde o início; mascaramento, acumulação de acabamento e distorção alteram as tolerâncias de maquinagem e a sequência de operações.
Antes de enviar ficheiros, verifique oLista de verificação para RFQ de maquinagem CNCe leiacomo avaliar um fornecedor de maquinagempara uma perspetiva independente do que verificar. Em seguida,solicite um orçamentocom o seu desenho.
FAQ sobre Serviços de Maquinagem CNC
Que ficheiros são necessários para um orçamento de maquinagem CNC?
Envie um modelo 3D e um desenho 2D controlado na mesma revisão, juntamente com o grau do material, acabamento, quantidades para protótipo e produção, dimensões críticas, normas de rosca e quaisquer requisitos de primeira peça ou certificação. Ficheiros correspondentes numa única revisão permitem-nos analisar a peça uma vez e orçamentar o processo mais adequado.
Qual é a diferença entre torneamento CNC e fresagem CNC?
No torneamento CNC, a peça de trabalho roda enquanto uma ferramenta fixa a corta, pelo que é adequado para geometrias redondas e rotacionais: veios, buchas, casquilhos, pinos, acessórios e peças roscadas. Na fresagem CNC, a fresa roda e move-se sobre uma peça de trabalho estacionária, pelo que é adequada para geometrias prismáticas: faces, cavidades, rasgos, furos e perfis 3D. Peças com características rotacionais e prismáticas são frequentemente torneadas primeiro e depois fresadas com ferramentas motorizadas ou numa segunda operação.
Quando deve ser utilizada a eletroerosão por fio (wire EDM) em vez da fresagem?
Utilize EDM por fio quando a característica for difícil ou impossível de fresar: perfis passantes em material endurecido, ranhuras estreitas, raios de canto pequenos, arestas críticas sem rebarbas ou peças onde a força de corte distorceria secções finas. O EDM por fio necessita de um furo de início e funciona apenas em materiais eletricamente condutores, sendo mais lento do que a fresagem em geometria aberta. Analisamos o desenho e recomendamos o processo que cumpre a tolerância ao menor custo prático.
Como devo especificar roscas, referências (datums) e acabamento superficial?
Defina primeiro o esquema de referências (datums) para que cada dimensão crítica seja medida a partir das mesmas referências. Para roscas, indique a norma (por exemplo, ISO métrica, UNC/UNF, NPT), a classe e o comprimento; para referências, identifique as superfícies que localizam a peça na montagem; para acabamento, forneça valores Ra ou equivalentes com as áreas que os exigem. Tolerâncias apertadas e acabamentos finos devem ser aplicados apenas onde protegem ajuste, vedação, movimento ou alinhamento.
A Balford pode combinar maquinagem com estampagem ou embutidura profunda?
Sim. Os blanks estampados, embutidos ou fabricados em chapa metálica podem ser maquinados onde o processo de conformação não consegue manter a interface necessária: faces de vedação, roscas, furos precisos e superfícies de referência. Analisamos todo o percurso em conjunto para que as tolerâncias sejam atribuídas ao processo que as pode garantir, e os blanks de forma quase final reduzem a remoção de material e o tempo de ciclo.
Que documentação e certificações de material podem ser fornecidas?
Certificações de materiais (certificados de fábrica), declarações de conformidade RoHS e REACH, dados IMDS para programas automóveis, relatórios de inspeção de primeira peça e documentação alinhada com PPAP estão disponíveis mediante pedido. O certificado de conformidade acompanha as remessas quando necessário.
Como é que a Balford gere os NDA e a confidencialidade dos desenhos?
Assinamos NDAs antes da troca detalhada de ficheiros, armazenamos os ficheiros dos clientes em sistemas internos controlados e restringimos o acesso à equipa do projeto. Os seus requisitos de controlo de revisões e de confidencialidade podem ser incluídos no acordo antes de qualquer partilha de desenhos ou modelos.
Podem ser fresados cantos internos afiados por CNC?
Uma fresa rotativa padrão deixa um raio. Cantos internos afiados exigem normalmente um alívio, eletroerosão a fio, brochamento ou outro processo secundário. Se o canto não for funcionalmente afiado, permitir um raio prático reduz o custo e melhora a estabilidade da ferramenta.
Podem ser incluídos acabamento e montagem?
Sim. Coordenamos rebarbagem, limpeza, tratamento térmico, galvanização, anodização, revestimento, marcação e montagem selecionada. Antes de aprovar o roteiro, analisamos como estes processos afetam as dimensões, o mascaramento, o estado da superfície e a embalagem.
Que materiais podem ser maquinados por CNC?
Maquinamos ligas de alumínio, aços carbono e ligados, aços inoxidáveis, cobre e latão, plásticos de engenharia e ligas especiais selecionadas. O grau, a dureza, a forma do material, a certificação e os requisitos de acabamento são confirmados por projeto.
Como são melhor especificadas as tolerâncias de maquinagem?
Aplique tolerâncias apertadas apenas às características que controlam o encaixe, a vedação, o movimento ou o alinhamento, e utilize uma tolerância geral sensata nas restantes. Defina claramente os datums, as condições de medição e o acabamento superficial. Confirmamos a capacidade específica do desenho durante a revisão DFM.
A Balford consegue lidar tanto com protótipos como com produção em série?
Sim. O trabalho de prototipagem assenta em setups flexíveis e prazos de entrega mais curtos; a produção em série justifica dispositivos dedicados, ferramentas otimizadas e um plano documentado de controlo em processo. Indique-nos a quantidade de protótipos, o tamanho esperado do lote e a procura anual para que possamos orçamentar a via mais adequada.
Revisão Segura do Projeto
Envie o Seu Desenho para a Balford
Partilhe a revisão mais recente, material, quantidade, acabamento e prioridades funcionais. NDA antes da troca detalhada de ficheiros. Revisão DFM baseada no desenho. Percurso do protótipo à produção.