
Quando o Estampagem Progressiva com Matriz Faz Sentido
A estampagem progressiva é geralmente considerada quando uma peça requer múltiplas operações num programa de produção repetitiva e o material pode permanecer ligado a uma fita transportadora ao longo da sequência de ferramentas.
Alto Volume de Produção
O ferramental dedicado é mais fácil de justificar quando a procura anual é repetível.
Múltiplas Características
As operações de corte, puncionamento, conformação e outras podem ser integradas numa única ferramenta progressiva.
Produção consistente de peça para peça
A alimentação indexada da tira suporta posicionamento repetível e fluxo de processo.
Manuseamento Secundário Inferior
As operações em ferramenta podem reduzir o manuseamento separado e o processamento a jusante.
O que fazemos com estampagem progressiva
Famílias de peças reais produzidas através dos nossos programas de estampagem progressiva — cada uma liga à aplicação ou página de caso relevante.
Calços e Anilhas
Calços e anilhas de precisão, com perfil e planeza controlados.
Placas de bloqueio
Perfis estampados com recursos de travamento para montagens mecânicas.
Suportes
Corte, puncionamento e conformação combinados com localização controlada da dobra.
Terminais e Clipes
Terminais condutores e clipes com material e geometria controlados.
Componentes de Sensores
Pequenas peças funcionais para conjuntos de sensores onde a localização das características determina o desempenho.
Componentes de Válvulas
Peças de válvulas conformadas e componentes relacionados com molas para sistemas fluidos ou magnéticos.
Carcaças Pequenas Conformadas
Carcaças compactas estampadas e conformadas onde a integração com alimentação por tira é prática.
Retentores
Retentores conformados e assentos de mola com profundidade e relações de características consistentes.
Como Funciona a Estampagem Progressiva
Uma matriz progressiva alimenta tira de material através de múltiplas estações. Corte, puncionamento, dobragem, conformação, estampagem profunda ou outras operações são dispostas em sequência enquanto a tira permanece sob alimentação controlada e guiamento do transportador.

Planeamento da Tira e das Estações
O layout da tira determina como o material se move através da matriz, como as características são distribuídas pelas estações e como o material disponível é utilizado de forma eficiente. A sequência de estações, o design do carrier, a utilização do material, a orientação dos pilotos e o tempo das características são revistos antes de a ferramenta ser libertada.
PORQUE O DESIGN DA FERRAMENTA É IMPORTANTEPorque o Design da Ferramenta é Importante
A sequência de estações, a tira transportadora, a guia de pilotos, a folga do punção, o fluxo de material, o suporte da tira e a transferência da peça definem se uma peça funciona de forma repetível. A oficina de ferramentas interna da Balford projeta matrizes progressivas internamente, trabalhando com fornecedores estabelecidos de aço para ferramentas e parceiros de revestimento TD/PVD.
Roscagem na Ferramenta para Formação Integrada de Roscas
A roscagem na ferramenta forma roscas diretamente no molde enquanto a tira é avançada. Elimina uma operação de roscagem separada a jusante, garantindo roscas concêntricas com o furo puncionado e mantendo a tolerância posicional real — menos operações secundárias, menos manuseamento e uma submissão documental mais limpa.
Escolher a Ferramentagem de Estampagem Certa
Quatro percursos de ferramentagem resolvem diferentes problemas de fabrico — nenhum é universalmente "melhor". A comparação abaixo é uma orientação de engenharia, não uma regra absoluta.
Moldes Progressivos
Ferramentas multiestações alimentadas por tira para peças repetitivas com operações integradas.
Moldes Compostos
Múltiplas operações de corte num único curso de prensa numa estação — bem adequadas a peças planas dominadas por corte.
Estampagem com Matriz de Transferência
Os blanks individuais movem-se entre estações dedicadas — útil quando a geometria ou a profundidade de conformação tornam menos prática a ferramentagem progressiva alimentada por tira.
Estampagem Convencional de Operação Única
Geometria mais simples, menor complexidade de ferramentas ou requisitos específicos do projeto.
| Tipo de Ferramenta | Melhor Adequação | Resistência Típica | Limitação Principal |
|---|---|---|---|
| Moldação Progressiva | Peças de alta produção alimentadas por tira com múltiplas estações | Operações integradas e repetibilidade | Ferramentas dedicadas e layout de tira necessários |
| Moldes compostos | Várias operações num único curso de prensa | Ferramentas compactas e redução de reconfiguração | Não é ideal para todas as peças multi-etapas ou 3D |
| Matriz de transferência | Peças maiores / mais profundas que requerem estações separadas | Conformação flexível em múltiplas etapas | Sistema de transferência mais complexo |
| Convencional / Operação única | Peças de menor volume ou mais simples | Menor complexidade inicial de ferramentas | Mais manuseamento e operações separadas |
A escolha do percurso de ferramentagem depende da geometria da peça, do volume anual, do material, do investimento em ferramentagem, da sequência de operações e dos processos secundários — não de um limiar fixo de volume. Diferentes percursos de ferramentagem resolvem diferentes problemas de fabrico; nenhum é universalmente "melhor".
Materiais para Estampagem Progressiva
O grau do material, a têmpera, a espessura e o estado da superfície afetam o layout da tira, a folga da ferramenta e a sequência de conformação.
Aço Carbono
Comum para suportes, anilhas, placas de bloqueio e peças estruturais.
Aço para molas
Calços e peças funcionais onde a dureza e o revenido são controlados.
Aço inoxidável
Peças resistentes à corrosão com endurecimento por deformação controlado e formação de rebarbas.
Alumínio
Peças leves onde a liga e o temperamento afetam o comportamento de conformação.
Cobre
Terminais e peças condutoras com condição de superfície controlada.
Latão
Opção conformável para peças condutoras ou críticas em termos de aspeto.
Ligas Especiais
Materiais selecionados revistos de acordo com o desenho antes da ferramentagem.
Todos os Materiais
O grau, a têmpera, a espessura e o estado da superfície afetam o percurso de ferramentagem.
Aplicações de Estampagem Progressiva
Onde os componentes estampados progressivamente são utilizados nos nossos programas de produção.
Componentes Automóveis
Placas de bloqueio, suportes, peças de sensores e componentes conformados para conjuntos de veículos.
Componentes de Sensores
Pequenas peças funcionais onde a posição das características e a repetibilidade determinam o desempenho.
Componentes de Solenoide / Válvula
Peças de válvula conformadas e componentes relacionados com molas para sistemas de fluido ou magnéticos.
Componentes Elétricos
Terminais, clipes e peças condutoras com geometria e condição de superfície controladas.
Componentes Industriais
Suportes, guias e ferragens fabricados de acordo com desenhos específicos.
Anilhas & Calços
Peças planas de precisão com tolerâncias controladas em diversos materiais.
Como Controlamos a Qualidade na Estampagem Progressiva
A qualidade é planeada antes de o aço ser cortado — ferramentas, alimentação, inspeção e controlo de material são tratados como um sistema único.
Verificação de Material
O grau do material, a espessura e o estado são verificados em relação à especificação de produção aprovada antes dos lotes.
Inspeção Durante o Processo
As verificações de primeira peça e durante o processo abrangem dimensões críticas e posição de características, de acordo com o plano de controlo.
Monitorização de Ferramentas / Máquinas
A condição das ferramentas, alimentação, configuração e estabilidade do processo são monitorizadas para garantir a repetibilidade ao longo da vida do programa.
Inspeção Dimensional Final
As verificações finais confirmam os requisitos do desenho; o FAI e a documentação específica do cliente (por exemplo, elementos PPAP, IMDS, registos relacionados com RoHS) podem ser discutidos quando fizerem parte dos requisitos do projeto.
Do Desenho à Ferramenta Progressiva
A Balford dispõe de uma ferramentaria interna que trata de toda a construção de moldes. Desde a colocação da encomenda até à entrega de amostras, cada etapa da produção é rigorosamente monitorizada.
Revisão do Desenho
Material, tolerâncias, orientação da peça, características críticas, volume anual e operações a jusante.
Layout da tira e planeamento do processo
Design do carrier, sequência de estações, utilização de material e sincronização de funcionalidades definidos antes da libertação da ferramenta.
Conceção de Matriz Progressiva
Arquitetura da matriz construída em torno da sequência de conformação, guiamento, folgas e pontos de inspeção.
Construção de Ferramentas & Validação de Amostras
Amostras produzidas, dimensões críticas verificadas, processo ajustado antes da liberação para produção.
Libertação de Produção
Ferramenta validada e controlos de produção libertados para produção repetível.
Estudos de Caso Selecionados de Estampagem Progressiva
Peças reais, materiais reais, requisitos reais de fabrico — projetos onde perfis estampados, geometria conformada e relações entre características foram produzidos em sequências de ferramentas controladas.

Placa de Travamento de Porca para Pinhão e Eixo de Roda Dentada
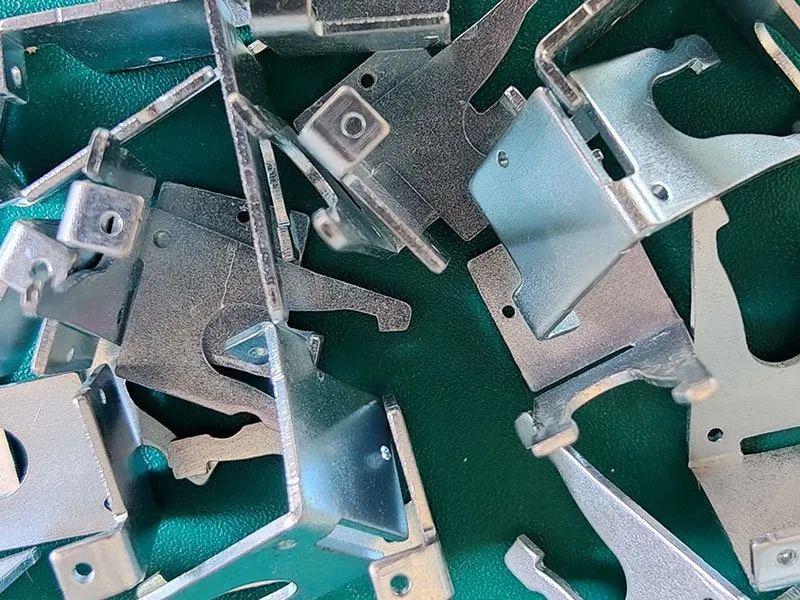
Suporte Metálico Estampado

Anilha de porca em aço inoxidável
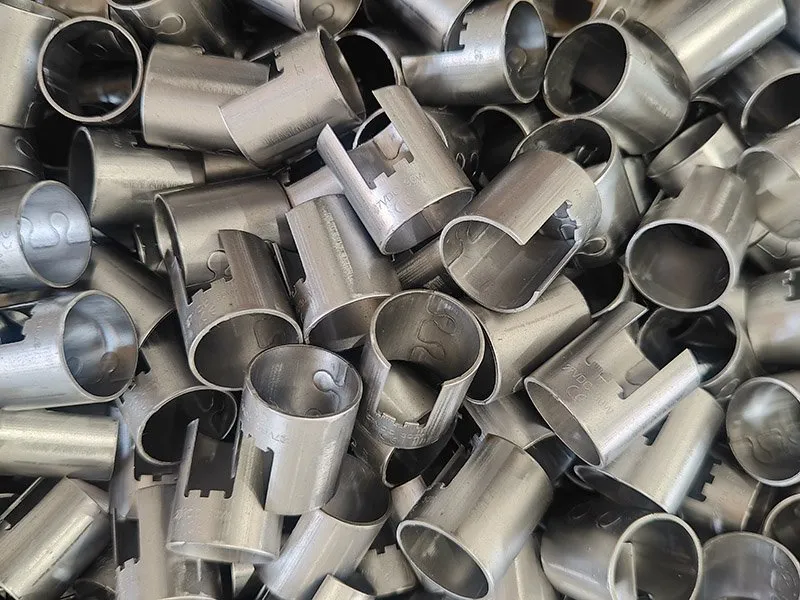
Cápsulas ranhuradas em aço carbono
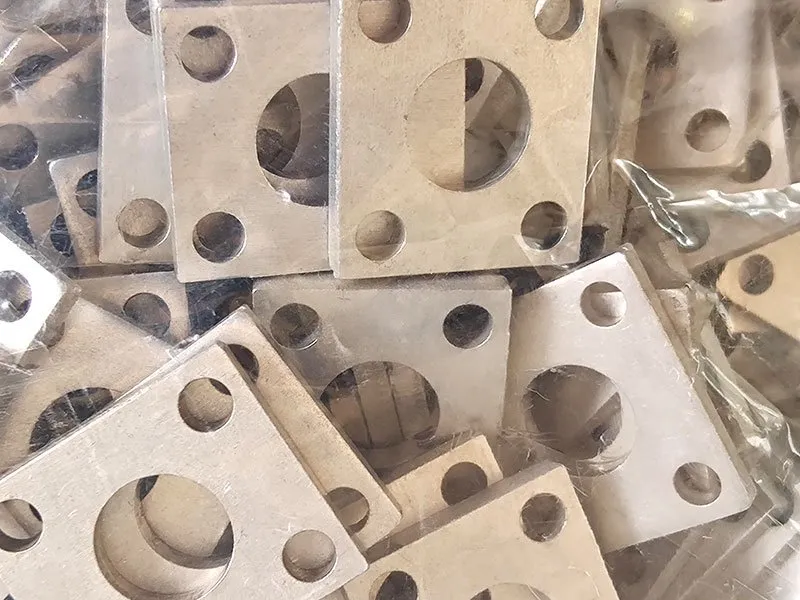
Anel em D com placa de reforço
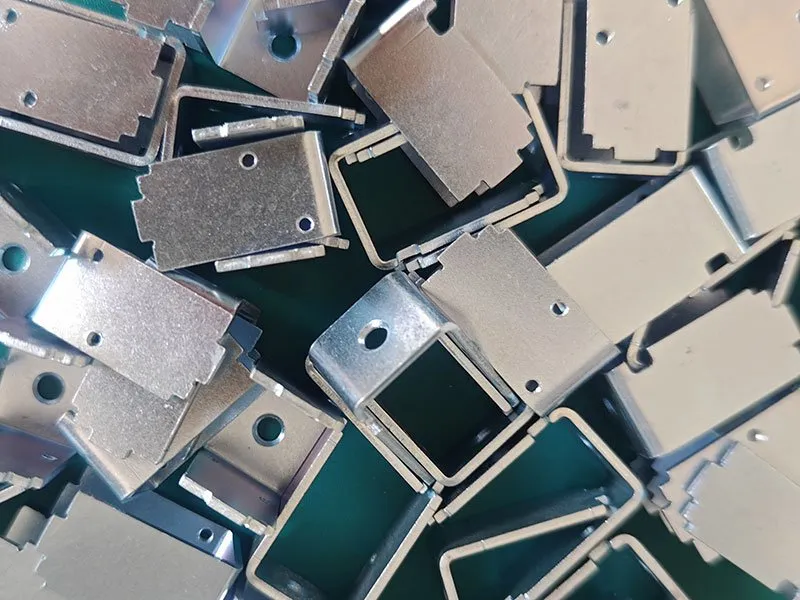
Estrutura metálica para solenoides de estrutura aberta
Tópicos de Engenharia de Estampagem Progressiva
Recursos técnicos de apoio sobre operações em ferramenta e conformação avançada.
Roscagem na Ferramenta
Roscas formadas diretamente dentro da ferramenta — concêntricas com o furo puncionado, com menos operações secundárias.
Micro-estampagem profunda
Ferramentagem progressiva que produz micropeças 3D repetíveis a partir de folha metálica fina.
Estampagem de Quatro-Slides e Multi-Slides
Puncionamento lateral e conformação multidirecional em sequências progressivas.
Corte Rotativo na Ferramenta
Corte rotativo integrado na sequência progressiva.
FAQ sobre Estampagem Progressiva
Respostas diretas para equipas de compras e engenharia — com base nas nossas capacidades reais de ferramentas e produção.
A estampagem progressiva mantém a tira ligada a um carrier e indexa-a através de múltiplas estações. A estampagem por transferência move peças individuais entre matrizes ou estações separadas — útil quando a geometria da peça ou a profundidade de conformação torna a ferramenta progressiva alimentada por tira menos prática.
Uma matriz composta executa múltiplas operações de corte num único curso de prensa numa só estação. Pode ser uma escolha prática para peças planas dominadas por corte, como anilhas e discos com caraterísticas estreitamente relacionadas, onde a conformação de tira multiestações não é necessária.
Considere a estampagem progressiva quando uma peça requer múltiplas operações num programa de produção repetitiva e o material pode permanecer ligado a uma tira transportadora ao longo da sequência de ferramentas. O volume repetitivo, o número de operações, a utilização do material e a alimentação automatizada apoiam a comparação.
Sim, a ferramentagem progressiva pode integrar operações de estampagem ou conformação para geometrias adequadas, desde que o material e o design da peça suportem a sequência necessária. A estampagem profunda também é executada como um processo de conformação independente quando a geometria o exige — consulte acapacidade de estampagem profunda.
A maquinagem de rosca integrada no molde pode ser incorporada quando o design da peça e da ferramenta permitir a formação de rosca dentro da sequência progressiva — as roscas formadas no molde são concêntricas com o furo puncionado e reduzem o manuseamento a jusante.
O aço carbono, o aço para molas, o aço inoxidável, o alumínio, o cobre, o latão e algumas ligas especiais selecionadas são todos candidatos viáveis, dependendo do grau, da têmpera, da espessura e dos requisitos das características. A especificação do material é confirmada em relação ao desenho antes da ferramentaria.
Não existe um preço padrão significativo, porque o custo da ferramenta depende do número de estações, da geometria da peça, do material, das tolerâncias, das operações integradas e do volume de produção esperado. A Balford orça a ferramentaria com base no desenho real e nos requisitos de produção.
O volume anual deve ser avaliado em função do custo da ferramenta, dos requisitos de ciclo e da geometria da peça — não existe um limiar fixo. O investimento em ferramentas justifica-se quando a peça é produzida repetidamente em volume suficiente e várias operações podem ser combinadas no processo de tira contínua.
Envie o desenho 2D, o modelo 3D quando disponível, o grau do material, a espessura, o volume anual, as tolerâncias críticas, o acabamento superficial e quaisquer operações secundárias. A equipa de engenharia analisa o percurso de ferramentas antes de apresentar a cotação.
Revisão Confidencial do Projeto
Assinaremos um Acordo de Não Divulgação (NDA) com os nossos parceiros para proteger rigorosamente a confidencialidade dos desenhos, materiais e protótipos dos clientes.
Envie-nos o Seu Desenho
Para uma análise mais rápida, envie: desenho 2D ou modelo 3D mais recente, grau do material, espessura, volume anual, tolerâncias críticas e acabamento superficial. A equipa de engenharia analisa o percurso de ferramentas antes de apresentar a cotação.
Capacidades e Recursos Relacionados
A estampagem progressiva liga-se ao cluster completo de estampagem, materiais, aplicações, rede de fornecedores e recursos de qualidade.