Sala de Ferramentas Balford · Zhuji, Zhejiang
Concepção e Fabrico Internos de Ferramentas
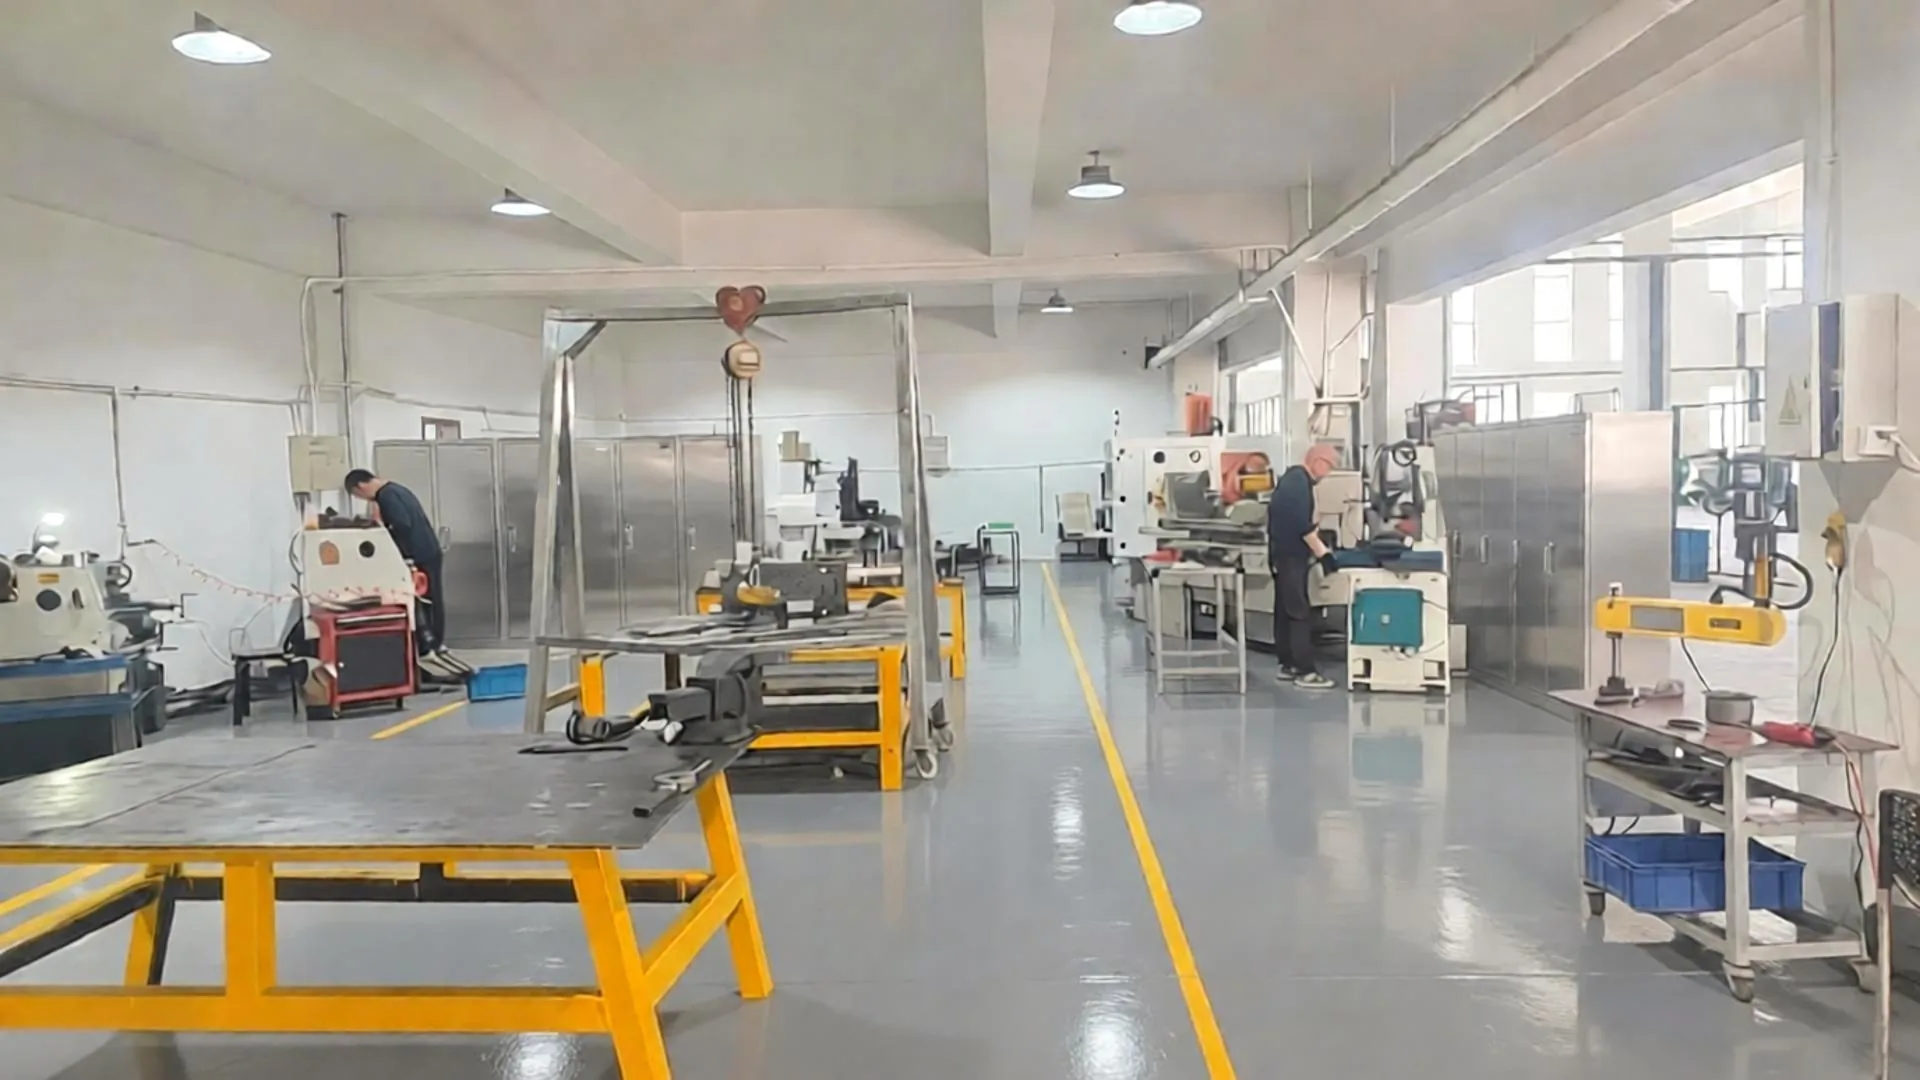
A Balford projeta e fabricaestampes progressivos, de transferência e de estampagem profundadentro da sua própria planta. Da revisão de DFM e seleção do aço-ferramenta até usinagem, eletroerosão a fio, montagem, testes e amostras PPAP, uma única equipe interna é responsável pelo molde.Apenas a eletroerosão a fio lento é terceirizada— todas as demais operações de ferramentaria são realizadas internamente.
O que significa design e fabricação de ferramentais próprios na Balford?
Os compradores frequentemente adquirem peças estampadas de uma fábrica e os estampos de outra. A Balford elimina essa lacuna: o mesmo local que opera suas prensas de produção também projeta, fabrica e mantém o ferramental.
Que estampos a Balford projeta e fabrica?
Estampos progressivos
Estampos progressivos multifuncionais para peças estampadas em grandes volumes: corte, conformação, repuxamento, puncionamento e roscamento em uma única passagem.
Serviços de estampagem com estampos progressivos →Estampos de repuxo profundo
Ferramentas de estampagem profunda de estágio único e múltiplo para carcaças cilíndricas, invólucros, latas, luvas e encapsulamentos de sensores em aço, aço inoxidável, alumínio e ferro puro.
Serviços de estampagem metálica por repuxo profundo →Estampos de transferência e conformação
Estampos para peças maiores ou assimétricas, nas quais o blank é transferido entre estações para estampagem profunda, recalque, corte e flangeamento.
Estampagem metálica personalizada →Ferramentas de corte e dobra para peças compostas
Ferramentas de operação única para arruelas, tampas, suportes e peças de chapa metálica, além de matrizes de dobra e conformação utilizadas em toda a produção.
Processamento de chapa metálica →Que equipamentos de ferramentaria existem na sala de ferramentas da Balford?
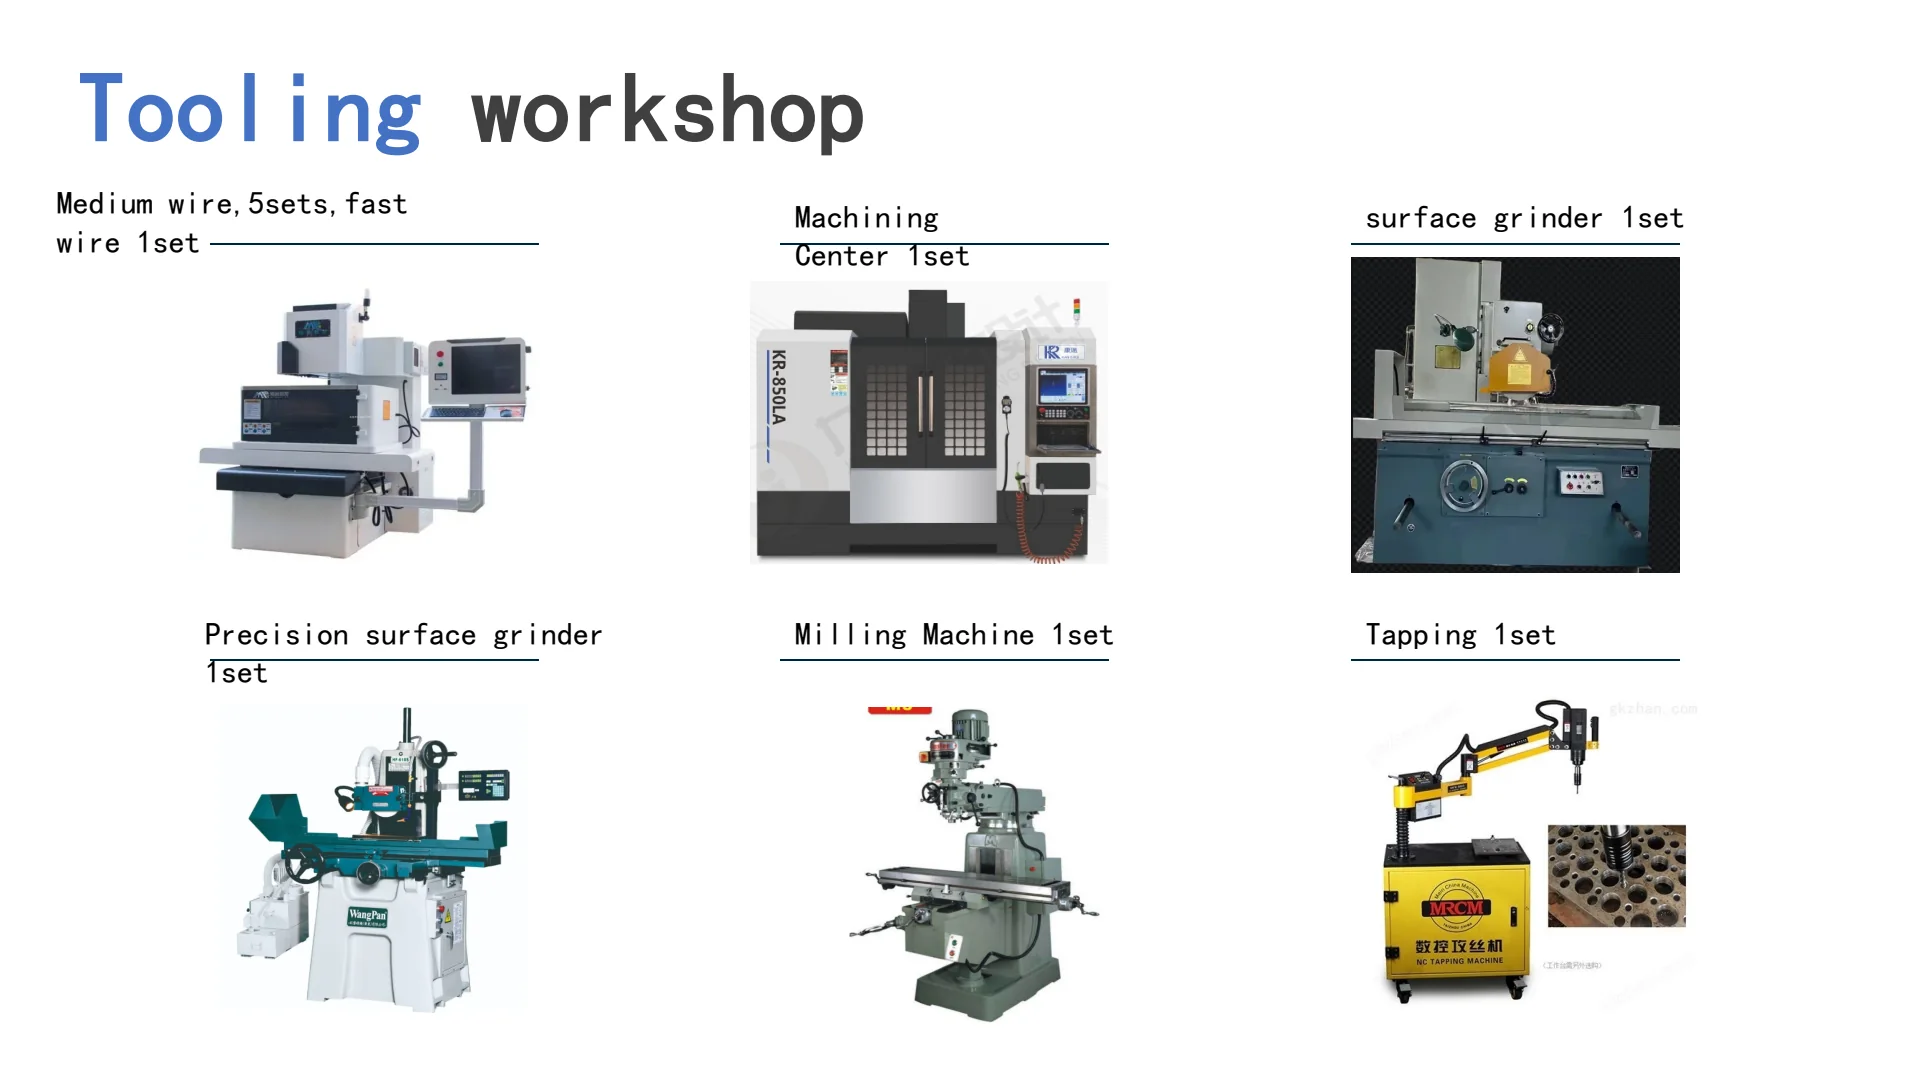
A ferramentaria está equipada como uma oficina completa de estampos. A tabela abaixo apresenta a lista de máquinas que os visitantes encontram no chão de fábrica da Balford.
| Equipamento | Função na fabricação de matrizes | Situação interna |
|---|---|---|
| Retificadoras cilíndricas internas e externas | Retificação de componentes de matrizes redondas, punções, pilotos, pinos de núcleo e buchas até a dimensão e o acabamento finais. | Produção interna |
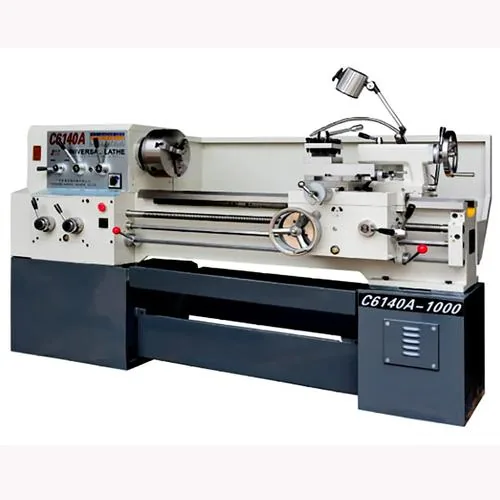
| Tornos mecânicos ×3 | Torneamento de esboços de punção, pinos ejetores, colunas-guia e componentes gerais de ferramentaria. | Produção interna · 3 unidades |
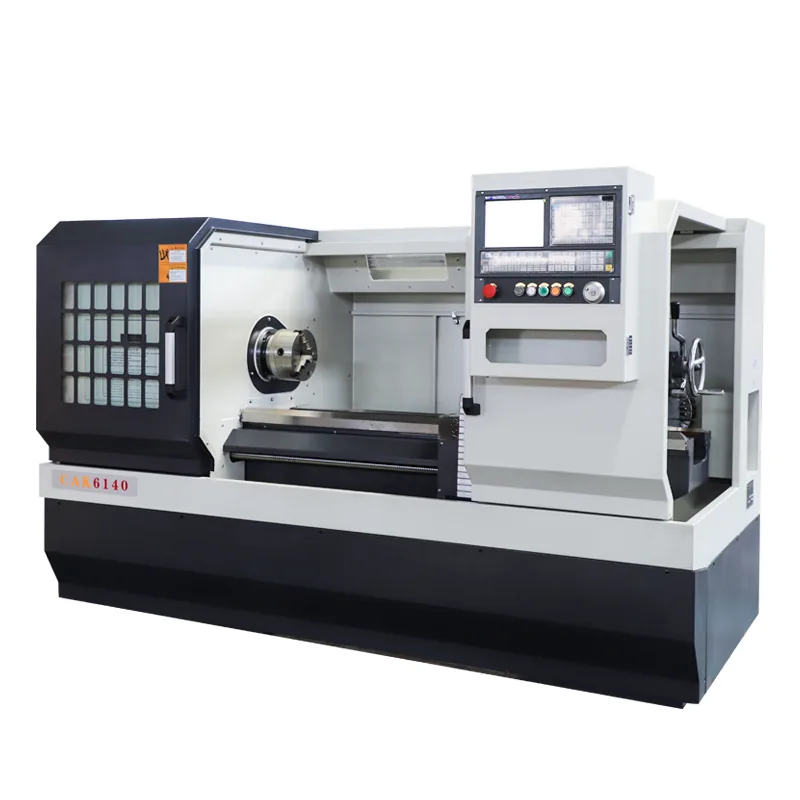
| Torno CNC ×1 | Componentes torneados de precisão com geometria repetível para conjuntos de moldes e matrizes. | Produção interna · 1 unidade |
| Fresadoras CNC | Usinagem de placas de estampo, cavidades, alojamentos e elementos de fixação em aços temperados e pré-temperados. | Produção interna |
| Retificadora de superfície de precisão | Retificação plana de placas de matriz, extratores e insertos com paralelismo rigoroso e acabamento superficial. | Produção interna |
| Retificadora plana de grande porte | Retificação de placas de matriz de grande porte e corpos de ferramentas de grandes dimensões que não se adaptam às máquinas padrão. | Produção interna |
| Furadeiras industriais | Perfuração de furos para pinos de centragem, parafusos e linhas de água em conjuntos de moldes e dispositivos. | Produção interna |
| Eletroerosão a fio de velocidade média ×5 | Aberturas de corte em matrizes, perfis de punção e seções contornadas com precisão estável. | Produção interna · 5 unidades |
| Eletroerosão a fio de alta velocidade ×1 | Desbaste em alta velocidade e corte de respiros/ranhuras onde a exigência de acabamento é menor. | Produção interna · 1 unidade |
| Furação por eletroerosão (EDM) (perfuradora) | Furação de furos de início para eletroerosão a fio e furos de precisão pequenos e profundos em matrizes. | Produção interna |
| Eletroerosão a fio lento | Acabamento ultrafino e corte a fio com conicidade crítica para detalhes especiais de estampos. | Parceiro de outsourcing |
| Máquinas de roscagem automáticas | Placas de matriz de roscagem, extratores e peças com passo e profundidade consistentes. | Produção interna |
| Soldadora a frio para matrizes | Reparação por soldadura a frio de desgaste, lascas e riscos em estampos, sem distorção térmica. | Produção interna |
| Soldador a arco de árgon (TIG) | Reconstituição de arestas desgastadas e reparação de componentes em aço ferramenta com aporte térmico controlado. | Produção interna |
| Retificadoras pneumáticas de matrizes | Acabamento em bancada e manual de raios, filetes e superfícies de estampagem. | Produção interna |
| Desmagnetizador | Remoção do magnetismo residual após retificação e EDM, para que as aparas nunca adiram às superfícies da matriz. | Produção interna |
| Equipamento de tratamento térmico | Mantemos um pequeno forno para reparos emergenciais de estampos; a têmpera e o revenimento em lote dos componentes dos estampos são realizados por parceiros de tratamento térmico auditados, com os dados de dureza retornando para nós. | Produção interna |
A usinagem, retificação, eletroerosão, soldagem e manutenção relacionadas ao ferramental são realizadas internamente. Duas etapas são subcontratadas: eletroerosão a fio lento para acabamento muito fino ou detalhes de conicidade profunda, e tratamento térmico em lote de componentes de estampos — um forno de pequeno porte é mantido internamente para reparos emergenciais.
Por que a ferramentaria interna é importante para o seu projeto?
Para peças estampadas e repuxadas, a matriz é onde se decidem a qualidade, o custo e o prazo de entrega. Manter a ferramentaria interna altera o comportamento desses três fatores.
Ciclo mais rápido de DFM para ferramentaria
Os engenheiros de ferramentaria recebem o seu desenho, sinalizam problemas de taxa de estampagem profunda ou conformabilidade e ajustam o projeto da matriz no mesmo edifício — sem transferência de projeto para terceiros.
Testes em nossas próprias prensas
As ferramentas são montadas, ajustadas e testadas nas prensas de produção da Balford antes da liberação, de modo que as peças amostra reflitam as condições reais de produção em série.
Um parceiro responsável
Preço de ferramental, prazos, amostras e documentação PPAP vêm de um único fornecedor, com um único contato de engenharia da cotação até a produção.
Vida útil da ferramenta & manutenção
Mantemos registros de estampos e insertos de reposição, e reparamos o desgaste internamente durante o ciclo de vida do programa, em vez de enviar o estampo para terceiros.
Documentação de nível automotivo
A inspeção interna e a documentação alinhada a FAI/PPAP dão suporte à aprovação de peças — saiba mais naPágina de capacidade PPAP.
A propriedade intelectual permanece protegida
Os projetos de estampos de propriedade do cliente não são compartilhados ao longo da cadeia de suprimentos; NDAs e registros de ferramental protegidos são padrão.
Do desenho à matriz de produção: o fluxo de trabalho interno
Concepção e fabrico de ferramentas — respostas às perguntas dos compradores
Vocês projetam estampos internamente a partir do desenho da minha peça?
Sim. Os engenheiros de ferramental da Balford realizam a análise DFM (Design for Manufacturing) do seu desenho 2D/3D, definem a sequência de estampagem progressiva ou de estampagem profunda e projetam o molde antes de qualquer corte de aço. Você recebe feedback de projeto sobre material, taxa de estampagem profunda, tolerâncias e fatores de custo antes do início da fabricação do ferramental.
Que tipos de estampos vocês fabricam?
A Balford fabrica estampos progressivos, estampos de repuxo profundo simples e multiestágio, estampos de transferência e conformação, além de ferramentas compostas, de corte e de dobra. A empresa atende na produção de carcaças para válvulas solenoides, carcaças para sensores, componentes para motores, luvas, tampas, copos e estampados estruturais.
Que máquinas de ferramentaria vocês possuem?
A ferramentaria dispõe de retificadoras cilíndricas internas e externas, três tornos mecânicos, um torno CNC, fresadoras CNC, retificadoras de precisão e de superfície de grande porte, furadeiras, cinco conjuntos de eletroerosão a fio de médio porte, um conjunto de eletroerosão a fio rápido, eletroerosão por furação, roscamento automático, soldagem a frio de matrizes, soldagem TIG, retificadoras pneumáticas, um desmagnetizador e um pequeno forno de tratamento térmico para reparos emergenciais de matrizes.
Quais aços-ferramenta vocês normalmente utilizam para estampos de corte?
As escolhas comuns incluem D2, Cr12MoV e aços para matrizes de trabalho a frio similares para componentes de estampagem e corte, com insertos de desgaste e punções selecionados de acordo com o volume, a espessura do material e o acabamento da peça. A revisão de projeto recomenda o grau de aço por estação antes do início da usinagem.
Você terceiriza algum trabalho de ferramentaria?
Apenas a eletroerosão a fio lento é terceirizada, e somente quando um detalhe do estampo necessita de acabamento ultrafino ou corte com conicidade profunda além da capacidade de nossas máquinas de fio médio e rápido. Projeto, usinagem, retificação, montagem, tryout e manutenção são todos realizados internamente, com o tratamento térmico em lote terceirizado para um parceiro auditado.
Qual é o prazo típico de fabricação de ferramental?
Para programas comuns de estampos progressivos ou de estampagem profunda, o projeto e a fabricação internos levam tipicamente de 15–30 dias; estampos de transferência multiestação maiores demandam mais tempo, dependendo do número de estações e das iterações de tryout. O reparo de estampos e a substituição de insertos são mais rápidos.
Vocês conseguem realizar testes de estampagem e amostras de PPAP na sua planta?
Sim. Os estampos são testados nas prensas de produção da Balford, as primeiras peças são inspecionadas internamente e a documentação alinhada ao PPAP pode ser preparada para programas automotivos, com o apoio dasistema de qualidadeeProcesso de dados IMDS.
Você mantém ferramental de propriedade do cliente durante a produção em série?
Sim. Os estampos de propriedade do cliente são armazenados, mantidos e reparados internamente, com registros de horas de funcionamento, desgaste e insertos sobressalentes, para que o ferramental permaneça estável durante todo o ciclo de vida do programa.
Obtenha uma análise DFM antes do início da fabricação do ferramental
Envie seu desenho e o volume desejado — os engenheiros de ferramentaria e de vendas da Balford normalmente respondem em até 24 horas com uma análise de viabilidade de conformação e uma cotação de produção.
Recursos relacionados de engenharia de estampos
- Design de estampos de corte de alto nível: 13 pontos de verificação— o que um pacote de ferramental deve conter, do layout da tira ao tryout.
- Serviço de engenharia de projeto de estampos— como a Balford analisa e desenvolve um estampo antes de qualquer corte de aço.
- Capacidade de estampagem profunda— etapas de estampagem profunda, controle de parede e o envelope do processo.
- Análise de DFM— a verificação de manufaturabilidade que ocorre antes da ferramentaria.