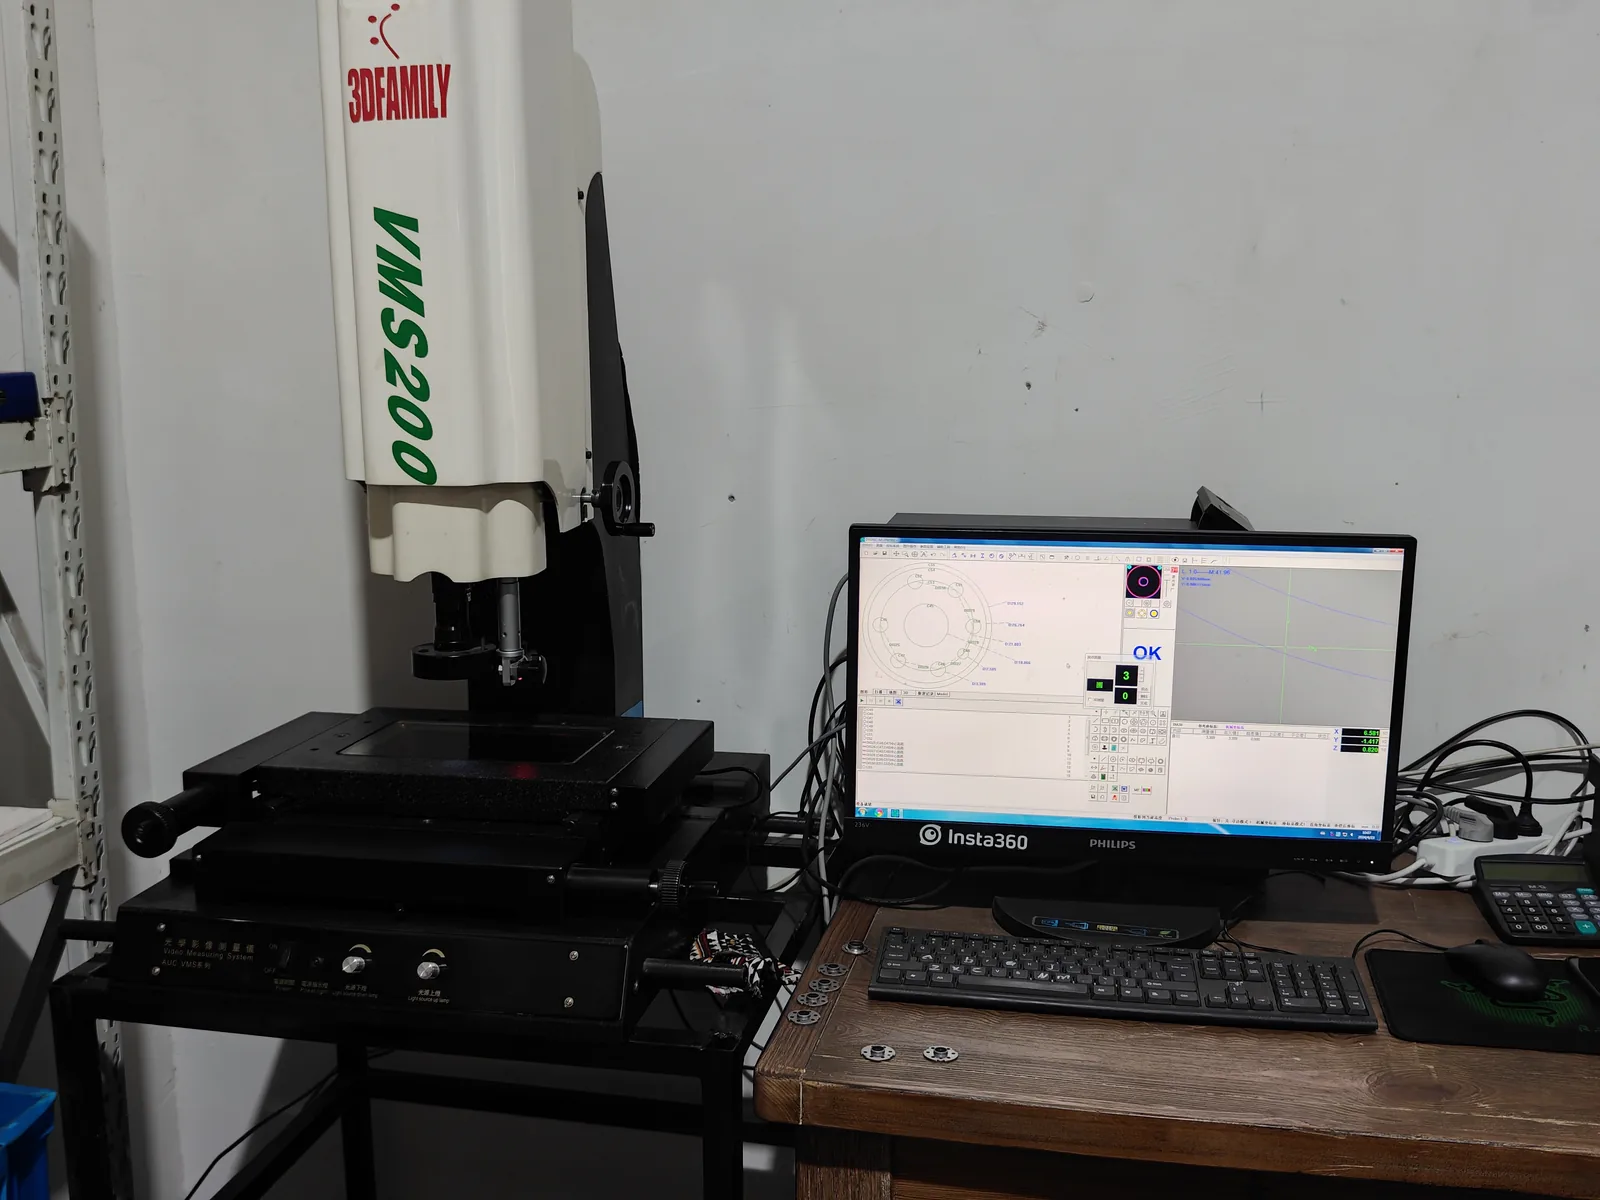
Uma peça estampada ou repuxada profunda ou se monta, ou não se monta, e a diferença geralmente está em duas ou três dimensões. O laboratório de inspeção da Balford existe para identificar essas dimensões antes do embarque das peças — e para produzir as evidências medidas sobre as quais se constroem uma submissão PPAP, um relatório de inspeção de primeira peça ou uma investigação de reclamação de cliente.
O que o laboratório pode medir
- Dimensional— diâmetros externos e internos, espessura de parede, alturas, profundidades, posições de degrau, geometria de flange.
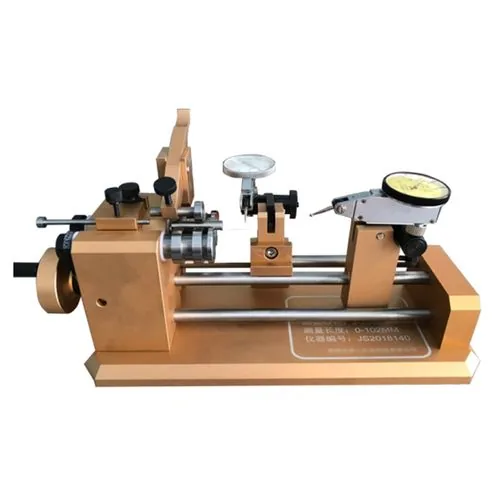
- Geométrico— concentricidade e excentricidade em carcaças cilíndricas, além de verificações de perfil em bordas estampadas e repuxadas.
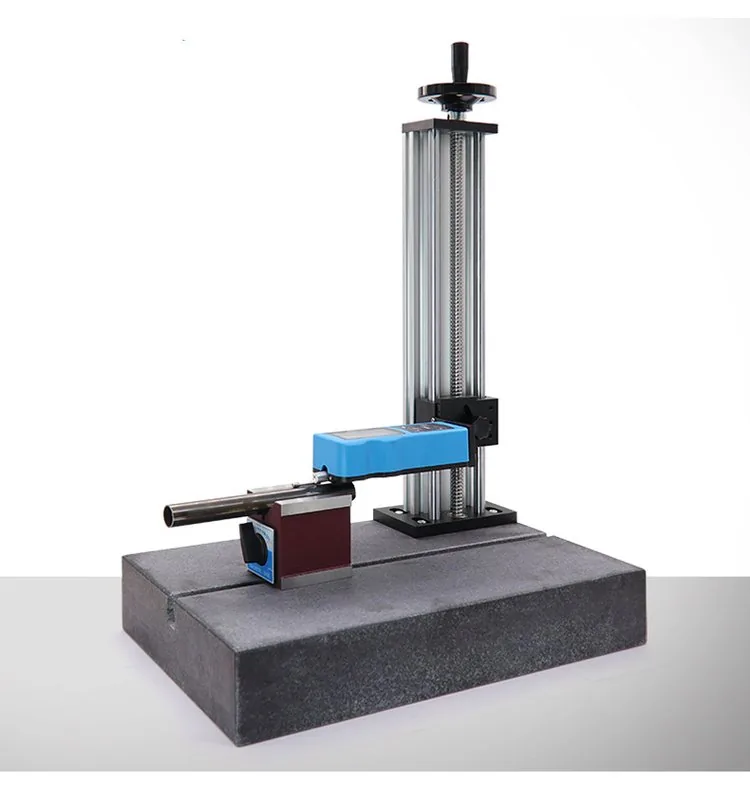
- Acabamento superficial— Ra em superfícies conformadas e usinadas.
- Dureza— material recebido e peças conformadas, medidos em um durômetro Rockwell.
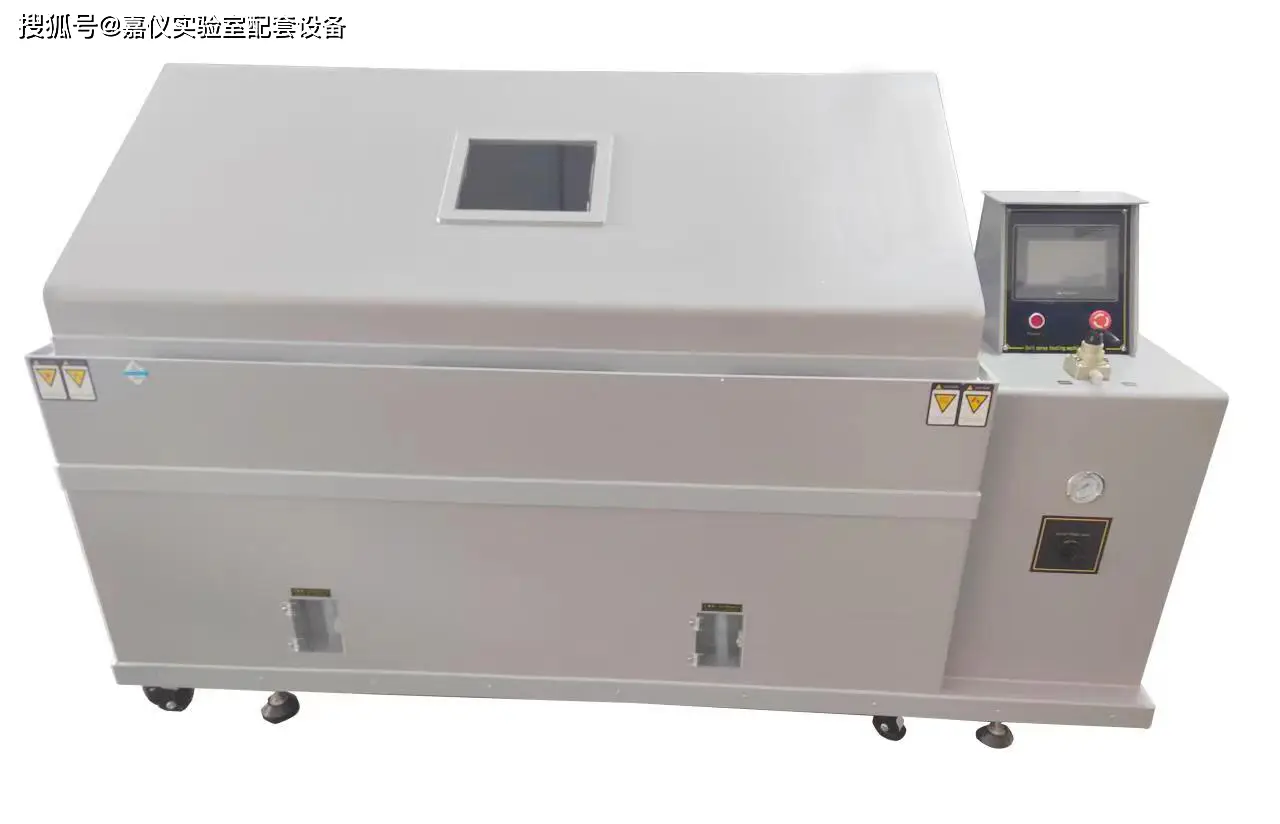
- Corrosão— ensaio de névoa salina em peças galvanizadas e passivadas.
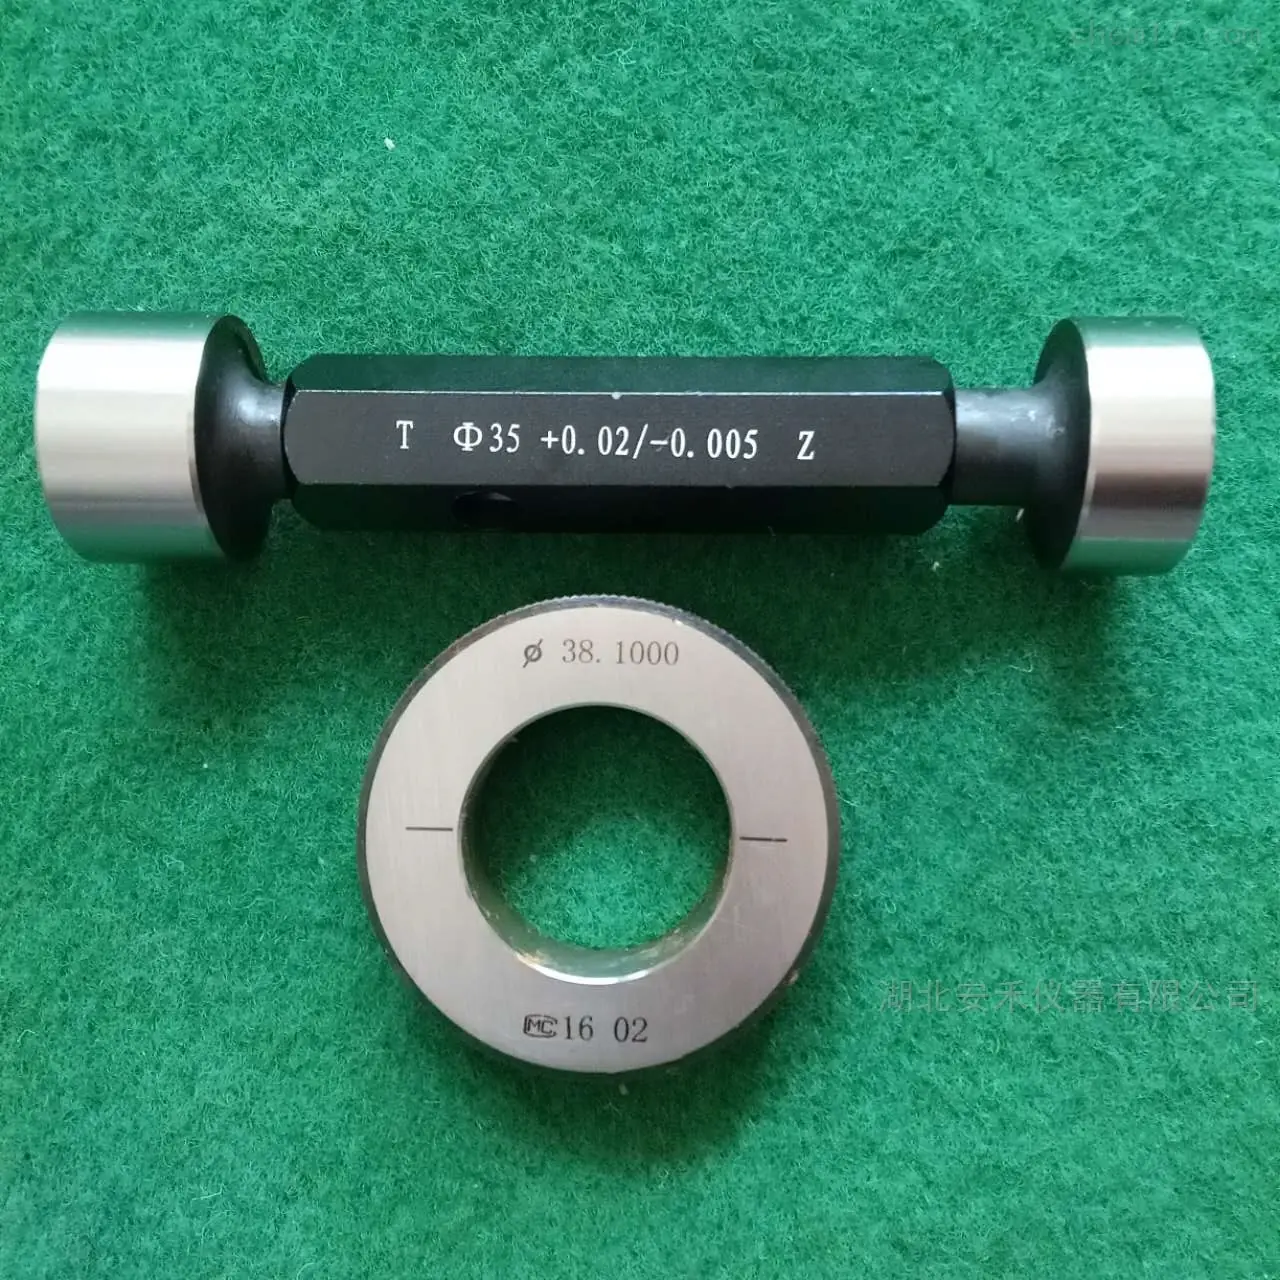
- Verificação de atributos— verificação com calibres passa/não passa na prensa para furos, rasgos e posições.
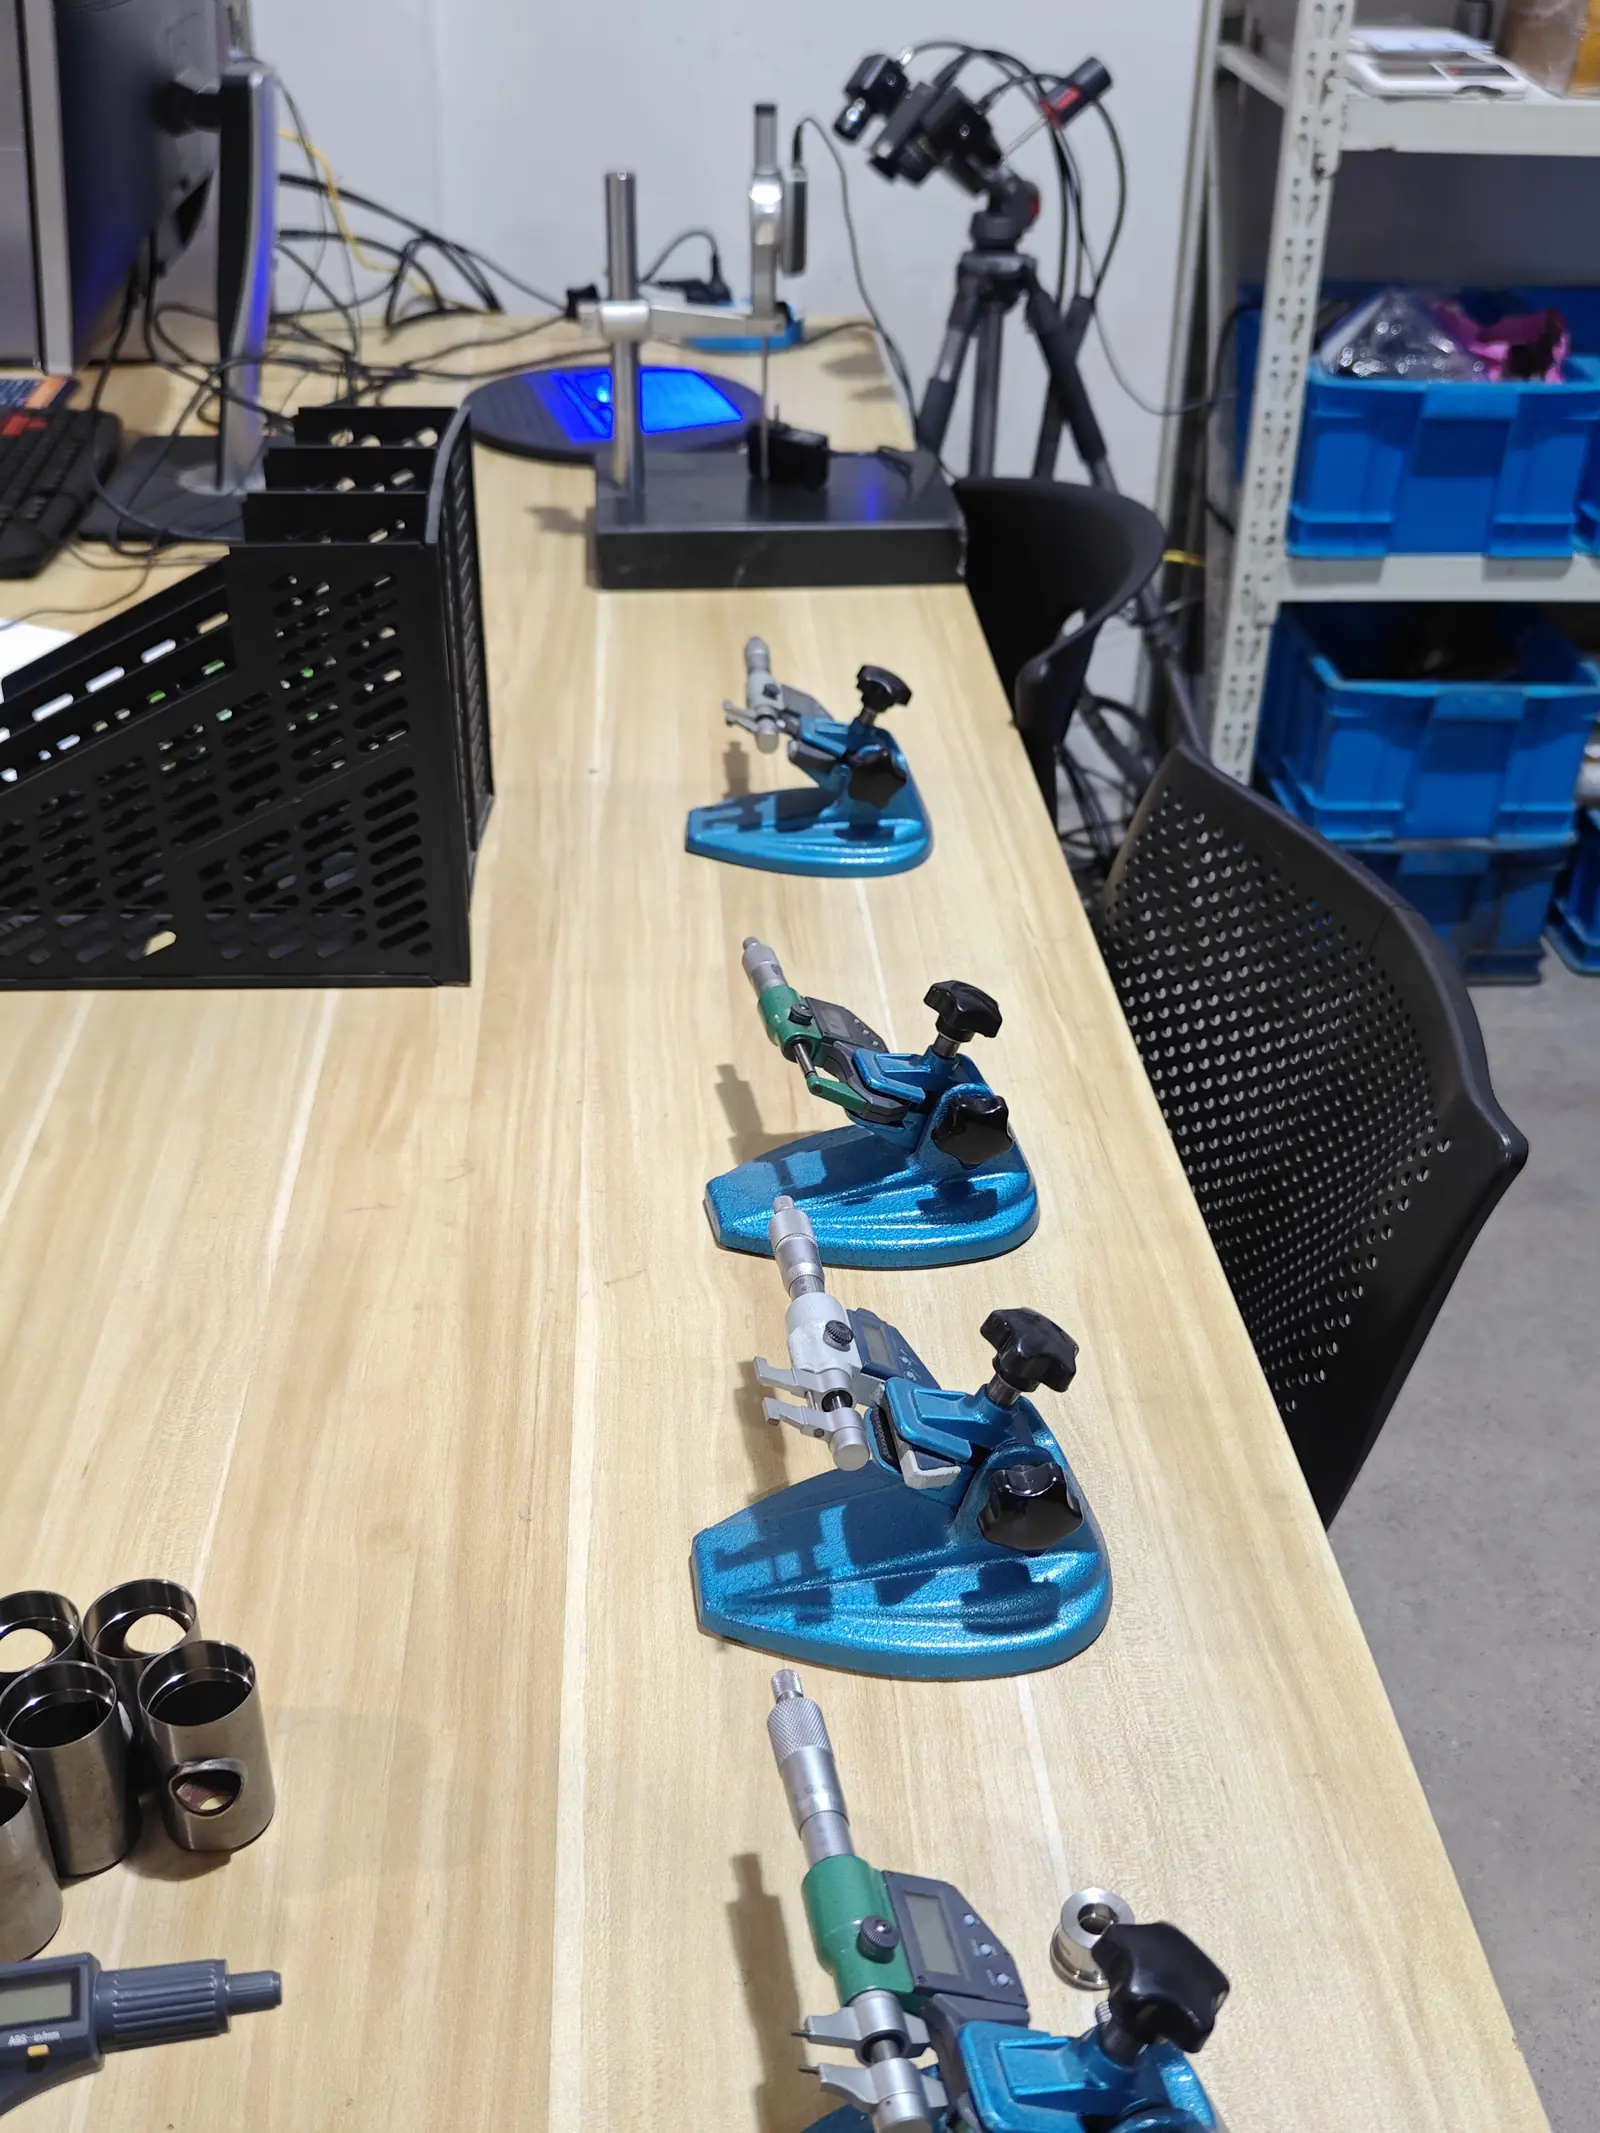
Equipamento no laboratório de inspeção
Também no laboratório
- Scanner 3D ×1 — para geometria de forma livre e comparação da primeira peça com o modelo.
- Durômetro Rockwell ×1 — verificações de dureza de material recebido e de peças conformadas.
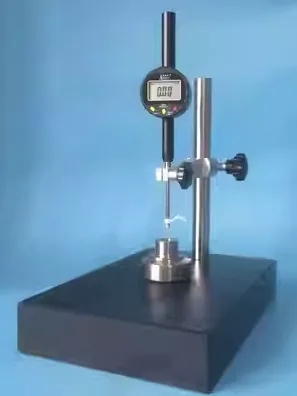
- Medidor de altura digital (resolução de 0,001 mm) — alturas e posições de degraus em peças planas e conformadas.
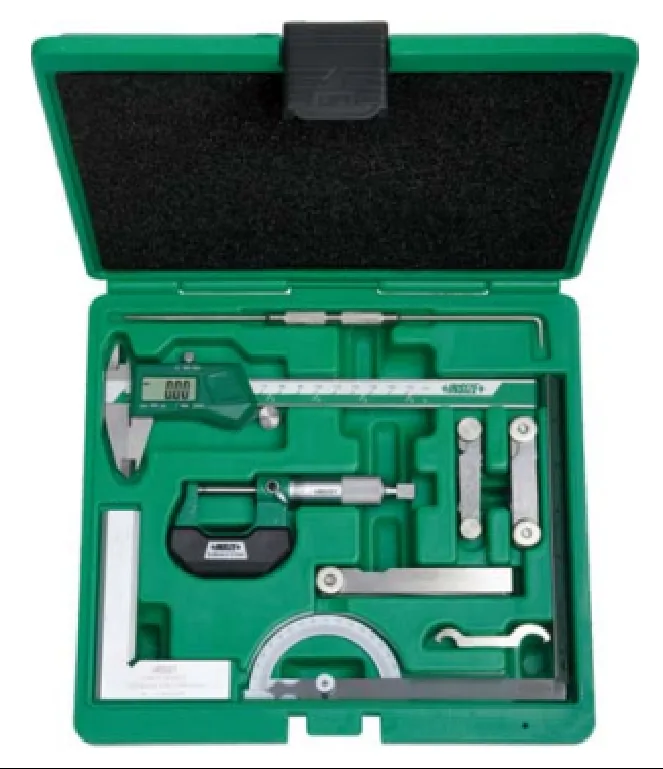
- Paquímetros internos e um conjunto completo de calibres passa/não passa para verificação de atributos no chão de fábrica.
- Instrumento de medição de rebarbas ×1 — medição rápida em lote de características de grande volume.
Como funciona a inspeção da primeira peça
- O desenho técnico transforma-se em uma lista de características.Cada dimensão com tolerância torna-se uma característica numerada, com as críticas sinalizadas.
- O material e a dureza são confirmados primeiro— medir uma característica conformada no material errado é esforço desperdiçado.
- A peça é medida em relação à lista, utilizando o instrumento adequado a cada característica: projetor óptico e micrômetros para perfis e diâmetros, medidor de profundidade para profundidades de estampagem profunda, medidor de concentricidade para relações entre furos, rugosímetro para acabamentos superficiais.
- Os resultados são registrados com o valor nominal, a tolerância e o valor real, portanto o relatório mostra não apenas se a peça foi aprovada, mas também qual foi a sua margem.
- Qualquer desvio de tolerância retorna ao processoantes que o lote de produção continue, e não depois que o lote estiver concluído.
As mesmas medições, estendidas ao longo de todo o lote de produção com planos de controle e verificações em processo, são o que torna possível um pacote PPAP Nível 3. VejaCapacidade de PPAPpara o lado da documentação.
O que o laboratório não faz
Ser preciso quanto ao limite é mais útil para um comprador do que uma lista de equipamentos mais extensa:
- Sem máquina de medição por coordenadas (CMM).Para geometrias complexas de forma livre, utilizamos o scanner 3D e, para peças que exigem um relatório CMM formal, organizamos a medição com um laboratório parceiro e informamos isso antes de apresentar o orçamento.
- Sem laboratório metalúrgico interno.A dureza é verificada aqui; a certificação completa do material é fornecida pela usina, e o tratamento térmico é realizado por plantas parceiras qualificadas.
- Os ensaios de corrosão são uma verificação, não uma qualificação.A câmara de névoa salina confirma o desempenho das nossas peças galvanizadas; no entanto, não substitui a qualificação do próprio fornecedor de tratamento de superfície.
Perguntas frequentes
A Balford fornece um relatório de inspeção da primeira peça junto com as peças?
Sim. A inspeção da primeira peça é uma etapa padrão em uma nova ferramenta, e o relatório lista cada característica com seu valor nominal, tolerância e valor medido. Normalmente, é emitido antes da liberação do lote de produção.
Posso especificar o método de medição para uma dimensão crítica?
Sim, e é preferível que o faça. Indique-nos a característica, o método exigido pelo seu desenho ou plano de controle e o instrumento de medição a ser utilizado. Quando o método não estiver especificado, a análise de DFM propõe um e o plano de controle o registra.
Como você lida com uma dimensão fora da tolerância?
A constatação retorna ao processo — ajuste de ferramenta, alteração de parâmetro de processo ou correção na sequência — e a peça é medida novamente. Nada é expedido com a suposição de que o próximo lote será melhor.
O laboratório de inspeção também é utilizado para matéria-prima recebida?
Sim. O material recebido é verificado em relação ao certificado do fabricante e à especificação indicada no desenho — dimensões, dureza quando aplicável e identificação do material — antes de ser liberado para a prensa.
É possível medir peças fabricadas com ferramental de terceiros?
Sim. O laboratório inspeciona tudo o que passa pela fábrica, incluindo peças provenientes de ferramental transferido para a Balford, e os resultados das medições são reportados da mesma forma.