Đế lò xo van – Thép AISI 1045
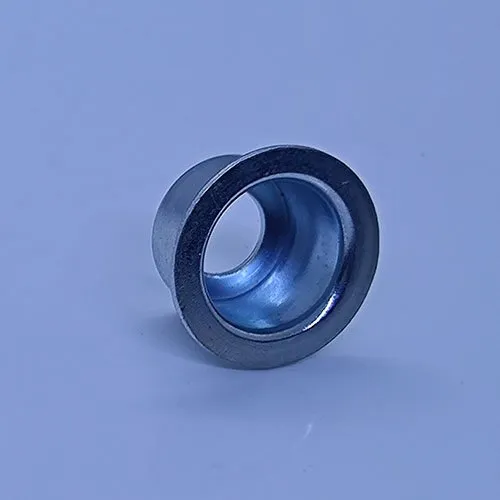
Chi tiết này là gì? Đế lò xo van là chi tiết đế lò xo được sản xuất từ thép AISI 1045 bởi Balford. Quy trình sản xuất: Dập sâu → Xử lý nhiệt → Xử lý bề mặt. Hoàn thiện: Mạ kẽm, thực hiện sau khi ủ (lò ủ băng tải lưới, giữa các lần dập). Yêu cầu chính: Dập sâu thép AISI 1045 carbon trung bình với ủ giữa các lần dập để giữ vật liệu dễ gia công, đảm bảo thời gian chu kỳ và chi phí.
Dập sâu kim loại
| Tên sản phẩm | Đế lò xo van |
|---|---|
| Danh mục | Đế lò xo |
| Quy trình sản xuất | Dập sâu→Xử lý nhiệt→Xử lý bề mặt |
| Vật liệu | Thép AISI 1045 |
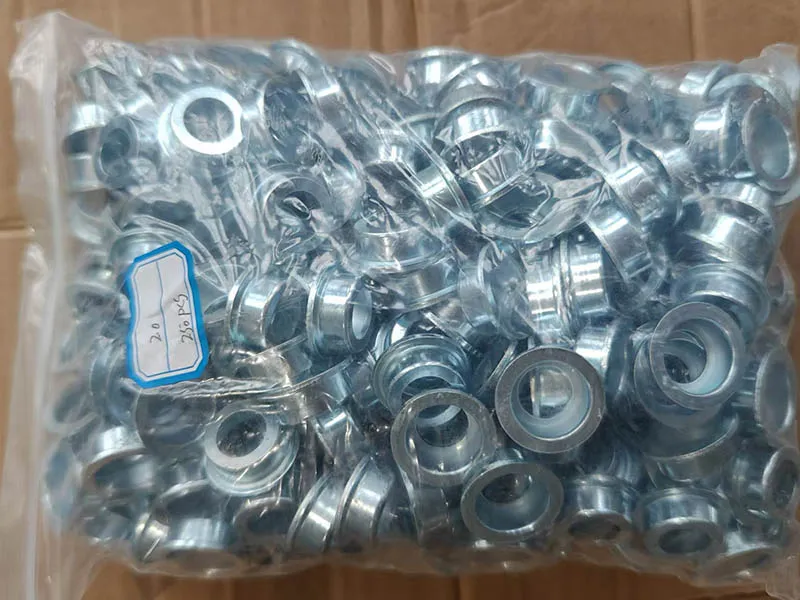
| Xử lý bề mặt | Mạ kẽm |
| Xử lý nhiệt | Ủ (lò ủ băng tải lưới, giữa các lần dập) |
| Yêu cầu chính | Dập sâu thép AISI 1045 carbon trung bình với ủ giữa các lần dập để giữ vật liệu dễ gia công, đảm bảo thời gian chu kỳ và chi phí |
Đánh giá dự án
Saintbon Hydraulic và Hengli Hydraulic đến với chúng tôi với yêu cầu gia công đế lò xo van bằng thép AISI 1045, chỉ định quy trình dập sâu cho chi tiết. Chúng tôi đã từng sản xuất đế lò xo cho hai khách hàng trước đây. Họ yêu cầu dập sâu cho chi tiết này, mặc dù AISI 1045 là thép carbon trung bình thường không phù hợp với kiểu tạo hình đó. Lợi thế của chúng tôi là lò ủ băng tải lưới tại xưởng. Khi dập sâu trở nên khó khăn với mác thép cứng như vậy, chúng tôi ủ giữa các lần dập để giữ vật liệu dễ gia công. Điều đó cho phép chúng tôi đơn giản hóa trình tự khuôn, giữ thời gian chu kỳ tốt hơn và giảm chi phí trên mỗi chi tiết. Quy trình cũ của họ là cắt thép thanh tròn và gia công toàn bộ đế từ phôi đặc—chậm và lãng phí vật liệu. Chuyển sang dập sâu đã cắt giảm đáng kể lượng tiêu thụ nguyên liệu thô và rút ngắn thời gian gia công. Chi tiết cũng có độ bền và độ dẻo tốt hơn, và chúng tôi có thể đảm bảo tiến độ sản xuất chặt chẽ hơn.