
Quy trình dập kim loại nào phù hợp với chi tiết của bạn?
Ba phương án chính đáp ứng các yêu cầu khác nhau về hình dạng hình học và sản lượng. Balford đánh giá toàn bộ chi tiết thay vì áp đặt mọi thiết kế vào một quy trình duy nhất.
Dập khuôn liên hoàn
Phù hợp nhất với các chi tiết sản xuất lặp lại, cấp phôi dạng băng, có nhiều nguyên công tích hợp trong một chuỗi khuôn cấp phôi cuộn.
Tìm hiểu về Dập khuôn liên hoàn → 02Dập sâu
Phù hợp nhất với dạng cốc, ống lót, vỏ và hộp, nơi vật liệu cần được tạo hình theo chiều sâu hoặc dạng hình kín.
Tìm hiểu về Dập sâu → 03Dập kim loại chính xác
Phù hợp nhất với các chi tiết mà vị trí đặc trưng, tình trạng mép, độ phẳng hoặc độ lặp lại kích thước ảnh hưởng trực tiếp đến chức năng.
Khám phá Dập chính xác →Cách chúng tôi chọn phương án dập
Tài liệu tham khảo kỹ thuật để định hướng ban đầu — phương án cuối cùng được xác nhận qua bước xem xét bản vẽ.
| Yêu cầu | Khuôn dập liên hoàn | Dập sâu | Dập chính xác |
|---|---|---|---|
| Nhiều nguyên công cấp phôi dạng băng | Rất phù hợp | Hạn chế / tùy hình dạng cụ thể | Có thể |
| Hình dạng kín sâu | Hạn chế / tùy hình dạng cụ thể | Rất phù hợp | Có thể |
| Kiểm soát vị trí đặc trưng cao | Mạnh | Chuyên biệt cho dập vuốt | Mạnh |
| Sản lượng lặp lại cao | Phù hợp cao | Phù hợp cao khi đầu tư khuôn được biện minh | Phù hợp cao |
| Hình dạng cốc / vỏ liền mạch | Hạn chế | Phù hợp cao | Hạn chế |
| Mép cắt tinh | Có thể | Thường không phải phương án chính | Mạnh với dập tinh |
| Taro trong khuôn | Có thể | Tùy dự án | Tùy dự án |
Phương án phù hợp phụ thuộc vào hình dạng, vật liệu, sản lượng hàng năm, chi phí đầu tư khuôn và yêu cầu công đoạn sau — bảng này chỉ mang tính định hướng kỹ thuật, không phải quy tắc tuyệt đối.
Dập kim loại là gì?
Bản vẽ quyết định quy trình. Cùng một hợp kim kim loại có thể cần lộ trình dập khác nhau tùy theo độ dày, hình học, dung sai, độ sâu tạo hình, sản lượng hàng năm và các công đoạn tiếp theo.
Dập kim loại theo yêu cầu được thiết kế xoay quanh chi tiết
Balford bắt đầu từ bản vẽ, thông số vật liệu, dự báo nhu cầu và các kích thước quan trọng chức năng của bạn. Đánh giá kỹ thuật sẽ xem xét phát triển phôi, trình tự tạo hình, khả năng tiếp cận của khuôn, hướng ba via, đàn hồi, phương pháp kiểm tra và mọi công đoạn ghép nối hoặc hoàn thiện sau dập. Mục tiêu là quy trình sẵn sàng sản xuất, bảo vệ các chuẩn chức năng, chấp nhận biến động vật liệu thông thường và cung cấp các điểm kiểm tra thực tế — khuôn, chọn máy ép, cấp phôi, bôi trơn và lập kế hoạch chất lượng được xử lý như một hệ thống sản xuất tích hợp.
Những gì chúng tôi xem xét trước khi làm khuôn
Các yếu tố tương tự được sử dụng khi đánh giá bản vẽ cho khuôn, kiểm tra và sản xuất.
Hình học chi tiết
Độ sâu tạo hình, khoảng cách đặc điểm, bán kính và hướng kéo được xem xét so với bản vẽ.
Vật liệu & Độ dày
Mác, trạng thái, độ dày và tình trạng bề mặt được xác nhận trước khi làm khuôn.
Sản lượng hàng năm
Nhu cầu được cân đối với chi phí đầu tư khuôn và mức độ tự động hóa quy trình.
Kích thước quan trọng theo chức năng
Các dung sai ảnh hưởng trực tiếp đến chức năng được tách riêng khỏi các kích thước sản xuất thông thường.
Đánh giá DFM trước khi làm khuôn
Nhóm kỹ thuật xem xét khe hở uốn, khoảng cách lỗ đến mép, khoảng cách giữa các chi tiết tạo hình, bán kính góc, hướng kéo và các chuẩn định vị có thể tiếp cận. Các nguy cơ nứt, nhăn, biến dạng, cắt gọt khó hoặc phát sinh công đoạn phụ không cần thiết được nhận diện sớm để bản vẽ và quy trình được điều chỉnh trước khi chốt khuôn.
Cách lựa chọn khuôn dập kim loại
Khuôn được thiết kế dựa trên các nguyên công cần thiết, tính chất biến dạng của vật liệu và sản lượng dự kiến — có tính đến vùng mài mòn, chi tiết thay thế, xả phế liệu, cấp phôi và các giải pháp chống lỗi thao tác.
| Phương án khuôn | Phù hợp nhất |
|---|---|
| Khuôn dập liên hoàn | Chi tiết dạng băng cuộn lặp lại với nhiều trạm dập |
| Khuôn dập ghép | Nhiều nguyên công trong một hành trình ép |
| Khuôn dập chuyển | Chi tiết cần các trạm tạo hình riêng và chuyển phôi |
| Dập thông thường / đơn nguyên công | Hình dạng đơn giản hơn, khuôn ít phức tạp hoặc yêu cầu riêng của dự án |
Việc chọn khuôn được xem xét theo từng bản vẽ — xem Dập khuôn liên hoàn để so sánh chi tiết các phương án khuôn.
Các phương án gia công dập kim loại
Nguyên công được chọn theo chi tiết thay vì áp dụng một gói tiêu chuẩn.
Cắt phôi
Tách hình dạng yêu cầu khỏi vật liệu tấm hoặc dải.
Đột lỗ
Tạo lỗ hoặc khe hở với khe hở dao được kiểm soát.
Uốn
Tạo góc và gờ với vị trí uốn được kiểm soát.
Tạo hình
Uốn hoặc định hình lại vật liệu thành các đặc điểm chức năng.
Dập sâu
Tạo độ sâu và hình học kín từ vật liệu phẳng.
Dập nổi
Thêm các đặc điểm nổi nông hoặc tăng cứng.
Dập chìm
Tinh chỉnh độ dày, độ phẳng hoặc chi tiết cục bộ.
Dập tinh
Tạo cạnh cắt nhẵn cho các chi tiết chức năng.
Tarô trong khuôn
Tạo ren trong chuỗi dập liên hoàn.
Các công đoạn gia công thứ cấp cho chi tiết dập
Mác vật liệu, trạng thái nhiệt luyện, độ dày và tình trạng bề mặt ảnh hưởng đến khả năng tạo hình và thiết kế khuôn.
Thép carbon & thép hợp kim thấp
Thép không gỉ
Khả năng chống ăn mòn đi kèm kế hoạch công nghệ cho hóa bền biến dạng, mài xước và hướng thớ.Hợp kim nhôm
Ưu tiên khối lượng và chống ăn mòn; hợp kim và trạng thái nhiệt luyện ảnh hưởng trực tiếp đến giới hạn uốn, vết đánh dấu và khả năng dập sâu.Đồng & đồng thau
Độ dẫn điện và ngoại quan với bảo vệ bề mặt và xử lý được tính vào quy trình.Titan & hợp kim đặc biệt
Khả thi cho một số ứng dụng sau khi xem xét đầy đủ vật liệu và hình học.Tất cả vật liệu
All Materials
Độ dẻo, độ đàn hồi, độ cứng nguội, ba via, độ cứng tôi và tình trạng bề mặt đều ảnh hưởng đến quy trình.
Ứng dụng cho chi tiết kim loại dập theo yêu cầu
Các chi tiết dập theo yêu cầu được sử dụng trong các chương trình sản xuất của chúng tôi.
Linh kiện ô tô
Vỏ cảm biến, giá đỡ, vòng hãm, long đền và chi tiết tạo hình lắp ráp ổn định.
Linh kiện cảm biến & điện
Chi tiết cảm biến, đầu nối, tấm chắn và kẹp với vật liệu và hình dạng được kiểm soát.
Linh kiện van & cuộn solenoid
Vỏ dập sâu, ống lót, đế lò xo và chi tiết điều khiển từ tính hoặc chất lỏng.
Thiết bị công nghiệp
Kẹp, nắp, chi tiết gá lắp và cụm linh kiện phụ sản xuất theo bản vẽ cụ thể.
Linh kiện chuyên dụng
Các chi tiết chính xác được chọn lọc với khả năng truy xuất nguồn gốc được ghi nhận và xử lý bảo mật, được xem xét riêng từng trường hợp.
Long đền & căn đệm
Chi tiết phẳng chính xác với dung sai được kiểm soát trên nhiều loại vật liệu.
Cách chúng tôi kiểm soát chất lượng dập kim loại
Chi tiết dập ổn định phụ thuộc vào các quyết định đưa ra trước khi cắt thép — được xem xét trong báo giá, chế tạo khuôn và phê duyệt mẫu.
Xác nhận vật liệu
Mác vật liệu, độ dày và tình trạng được xác nhận theo đúng quy cách sản xuất đã phê duyệt.
Kiểm soát khuôn & quy trình
Tình trạng khuôn, cấp phôi, gá đặt và độ ổn định quy trình được theo dõi theo kế hoạch sản xuất.
Kiểm tra trong quá trình sản xuất
Kiểm tra chi tiết đầu tiên và kiểm tra trong quá trình bao gồm kích thước, ngoại quan và yêu cầu vật liệu.
Kiểm tra cuối cùng
Kiểm tra cuối cùng đối chiếu với bản vẽ; hồ sơ PPAP, IMDS, liên quan RoHS và các tài liệu khác theo yêu cầu khách hàng có thể được trao đổi khi thuộc phạm vi yêu cầu của dự án.
Các nghiên cứu điển hình về dập kim loại tiêu biểu
Chi tiết thực tế, vật liệu thực tế, yêu cầu sản xuất thực tế — từ các chương trình dập liên hoàn, dập sâu và dập chính xác.

Long đền hãm bằng thép không gỉ chính xác

Giá đỡ kim loại dập
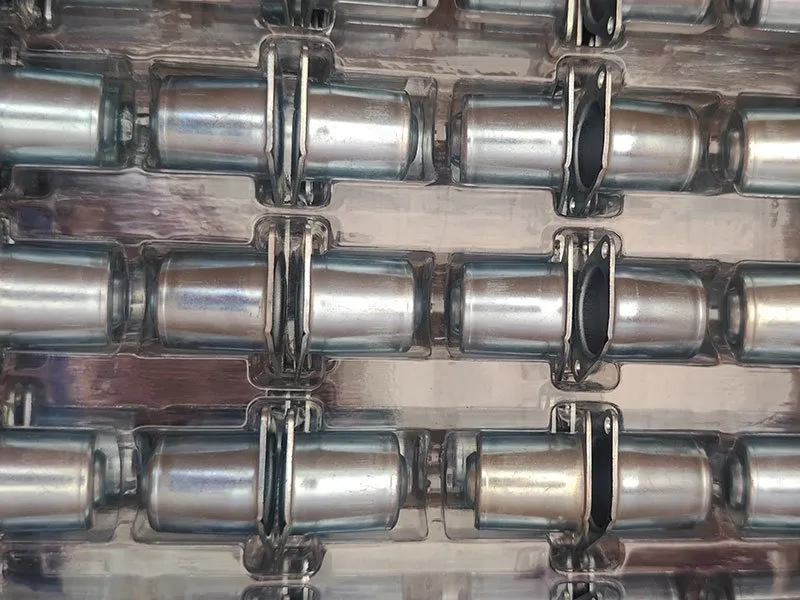
Cốc lò xo cho ứng dụng van
Từ RFQ đến sản xuất hàng loạt
Một bộ hồ sơ báo giá đầy đủ bao gồm bản vẽ 2D đã kiểm soát, mô hình 3D nếu có, mác và trạng thái vật liệu, số lượng đặt hàng dự kiến, xử lý bề mặt, yêu cầu chức năng và các yêu cầu kiểm tra hoặc tài liệu đặc biệt.
Gửi hồ sơ RFQ
Bản vẽ, mô hình CAD, thông số vật liệu, sản lượng mục tiêu, xử lý bề mặt và tiến độ giao hàng.
Xem xét kỹ thuật
Quy trình sản xuất, các đặc điểm quan trọng, phương án khuôn, công đoạn phụ và các vấn đề cần làm rõ.
Khuôn & Lấy mẫu
Phương án khuôn được phê duyệt và triển khai; mẫu được sản xuất và ghi nhận kết quả kiểm tra kích thước hoặc chức năng.
Phê duyệt & Triển khai sản xuất
Sản xuất được triển khai sau khi phê duyệt mẫu, với các kiểm soát kiểm tra trong quá trình và kiểm tra cuối cùng đã thống nhất.
Sản xuất lặp lại
Quy trình được kiểm soát duy trì trong khi các thay đổi kỹ thuật, bảo trì khuôn và giao hàng được xem xét.
Câu hỏi thường gặp về dập kim loại
Câu trả lời dựa trên việc xem xét bản vẽ vì vật liệu, hình dạng hình học và sản lượng sản xuất quyết định phương án nào là khả thi.
Dập kim loại sử dụng khuôn và thiết bị ép để cắt, uốn, tạo hình hoặc kéo tấm hoặc dải kim loại thành các chi tiết có thể lặp lại. Phương án dụng cụ phù hợp phụ thuộc vào hình dạng hình học của chi tiết, vật liệu, dung sai, sản lượng sản xuất và các yêu cầu tiếp theo.
Dập liên hoàn di chuyển vật liệu dạng dải qua nhiều trạm để thực hiện các nguyên công liên quan, trong khi dập sâu tạo hình phôi thành chiều sâu để tạo ra cốc, ống lót, vỏ hoặc hộp. Một số dự án có thể kết hợp cả hai phương pháp khi hình dạng hình học và quy trình sản xuất cho phép.
Cân nhắc dập liên hoàn khi một chi tiết yêu cầu nhiều nguyên công trong chương trình sản xuất lặp lại và vật liệu có thể vẫn gắn vào thanh dẫn dải qua trình tự dụng cụ — xem Dập khuôn liên hoàntrang năng lực.
Dập sâu là phương án thực tế cho các chi tiết dạng cốc, ống lót, vỏ và hộp liền khối, khi cần một thân được tạo hình liền mạch thay vì hàn hoặc lắp ghép nhiều chi tiết — xem trang năng lực Dập sâu .
Dập chính xác được áp dụng khi tình trạng mép, vị trí đặc điểm, độ phẳng hoặc độ lặp lại kích thước ảnh hưởng trực tiếp đến lắp ráp hoặc chức năng — xem trang năng lực Dập kim loại chính xác .
Thép carbon và thép hợp kim thấp, thép không gỉ, nhôm, đồng, đồng thau và một số hợp kim đặc biệt đều là những lựa chọn thực tế. Mác, trạng thái, độ dày và tình trạng bề mặt ảnh hưởng đến khả năng tạo hình và thiết kế khuôn — năng lực cuối cùng được xác nhận từ quy cách vật liệu thực tế.
Sản lượng hàng năm là một trong các yếu tố dùng để biện minh cho đầu tư khuôn và tự động hóa quy trình. Yếu tố này được cân nhắc cùng với hình dạng chi tiết, vật liệu, trình tự nguyên công và các nguyên công phụ — không có ngưỡng sản lượng cố định.
Không có mức giá chuẩn hữu ích vì độ phức tạp của khuôn, vật liệu, hình dạng chi tiết, dung sai, sản lượng hàng năm, nguyên công phụ và yêu cầu kiểm tra đều ảnh hưởng đến chi phí dự án. Balford báo giá dựa trên bản vẽ và yêu cầu sản xuất thực tế.
Gửi bản vẽ 2D, mô hình 3D nếu có, mác vật liệu, độ dày, sản lượng hàng năm, dung sai quan trọng, độ hoàn thiện bề mặt, nguyên công phụ và mọi yêu cầu về tài liệu.
Đánh giá dự án bảo mật
Bản vẽ và thông tin chi tiết dự án của khách hàng được xử lý như thông tin sản xuất mật. Yêu cầu NDA có thể được thảo luận trước khi trao đổi tệp chi tiết và thông tin dự án chỉ được sử dụng cho các hoạt động báo giá, kỹ thuật, chất lượng và sản xuất gắn với chương trình được ủy quyền.
Gửi bản vẽ cho chúng tôi
Để được xem xét nhanh hơn, vui lòng gửi: bản vẽ 2D, mô hình 3D, mác vật liệu, độ dày, sản lượng hàng năm, dung sai quan trọng, xử lý bề mặt và các công đoạn gia công thứ cấp. Balford sẽ xem xét quy trình sản xuất và xác định các câu hỏi kỹ thuật trước khi báo giá.
Năng lực & nguồn lực liên quan
Dập kim loại kết nối với toàn bộ nhóm năng lực, vật liệu, ứng dụng, nghiên cứu điển hình và nguồn lực chất lượng.
Khuôn dập của Balford’s được thiết kế và chế tạo nội bộ, từ khuôn đơn công đoạn đến hệ khuôn dập liên hoàn và dập sâu.
Khi một chi tiết cần nhiều hơn vài công đoạn tạo hình, dập chuyển tiếp (transfer press) thường rẻ hơn so với việc dùng khuôn liên hoàn lớn hơn.
Các câu hỏi thương mại được giải đáp tại đây: chi phí khuôn và thời gian giao hàng.
Năng lực sản xuất tổng quan: lực ép tối đa 350 t · đường kính dập sâu tối đa Ø250 mm · danh mục máy móc và thiết bị kiểm tra đầy đủ.
Mẫu thử và lô thí điểm chạy trên khuôn đơn công đoạn thay vì băng phôi — xem dập khối lượng nhỏ và làm mẫu.