Tóm tắt
Tại Balford, chúng tôi tin minh bạch là nền tảng của một hợp tác thành công. Để bạn đánh giá được chúng tôi có phù hợp với dự án hay không, chúng tôi nói rõ những gì mình không làm và không thể làm. Hướng dẫn này nêu ranh giới năng lực của chúng tôi về kích thước chi tiết, tốc độ, dung sai và yêu cầu ngoại quan, giúp bạn đánh giá nhanh và chính xác.không và 1. Chúng tôi không làm dập siêu nhỏ làm. Hướng dẫn này nêu ranh giới năng lực của chúng tôi về kích thước chi tiết, tốc độ, dung sai và yêu cầu ngoại quan, giúp bạn đánh giá nhanh và chính xác.
Chúng tôi không nhận dự án có kích thước phôi dập sâu dưới 3mm hoặc đường kính ngoài thành phẩm dưới 0,3mm.1. Chúng tôi không làm dập siêu nhỏ
Chúng tôi không nhận dự án có kích thước phôi dập sâu dưới 3mm hoặc đường kính ngoài thành phẩm dưới 0,3mm.
Dập siêu nhỏ và dập sâu siêu nhỏ đòi hỏi máy chuyên dụng, khuôn siêu chính xác và điều kiện phòng sạch riêng. Những chi tiết này — thường gặp trong cấy ghép y tế hoặc đầu nối siêu nhỏ — vận hành ở quy mô mà hành vi vật liệu thay đổi rõ rệt. Thiết bị và chuyên môn của chúng tôi hướng tới các chi tiết công nghiệp lớn hơn, chắc khỏe hơn.
Nếu chi tiết của bạn chỉ vài milimét, chúng tôi không phù hợp và sẽ giới thiệu bạn tới một đơn vị chuyên biệt.
2. Chúng tôi không làm dập quá khổ

Chúng tôi không xử lý được chi tiết có phôi vượt 600mm hoặc chiều cao dập thành phẩm vượt 200mm.600mm hoặc chiều cao dập thành phẩm vượt Dây chuyền máy ép của chúng tôi không được thiết lập cho quy mô đó. Dập quá khổ thường cần máy ép khổng lồ chuyên dụng (ví dụ 800+ tấn) và hệ thống xử lý riêng. Thiết bị của chúng tôi được chế tạo cho chi tiết cỡ trung, độ chính xác cao — đúng với ngành ô tô và công nghiệp mà chúng tôi phục vụ..
Với chi tiết vượt các kích thước đó, bạn cần làm việc với một xưởng dập tôn dày.Dây chuyền máy ép của chúng tôi không được cấu hình cho chi tiết ở quy mô này. Dập quá khổ thường cần máy ép khổng lồ chuyên dụng (ví dụ 800+ tấn) và hệ thống xử lý . Thiết bị của chúng tôi được thiết kế cho chi tiết cỡ trung, độ chính xác cao — phù hợp với nhu cầu của ngành ô tô và công nghiệp mà chúng tôi phục vụ.
3. Chúng tôi không làm dập tốc độ caoVới chi tiết vượt kích thước này, bạn nên tìm một xưởng dập tôn dày.
Chúng tôi chạy dập tốc độ trung bình đến thấp, tốc độ vận hành tối đa 120 hành trình mỗi phút (SPM). Chúng tôi không làm dập tốc độ cao.
3. Chúng tôi không làm dập tốc độ cao
Dập tốc độ cao — thường vượt 200, 800 hay thậm chí 2000 SPM — là một lĩnh vực sản xuất khác. Nó đòi hỏi thiết kế máy ép chuyên dụng, khuôn siêu cứng (ví dụ carbide), hệ thống cấp phôi tinh vi và quản lý rung động tiên tiến để chạy ổn định ở tốc độ đó.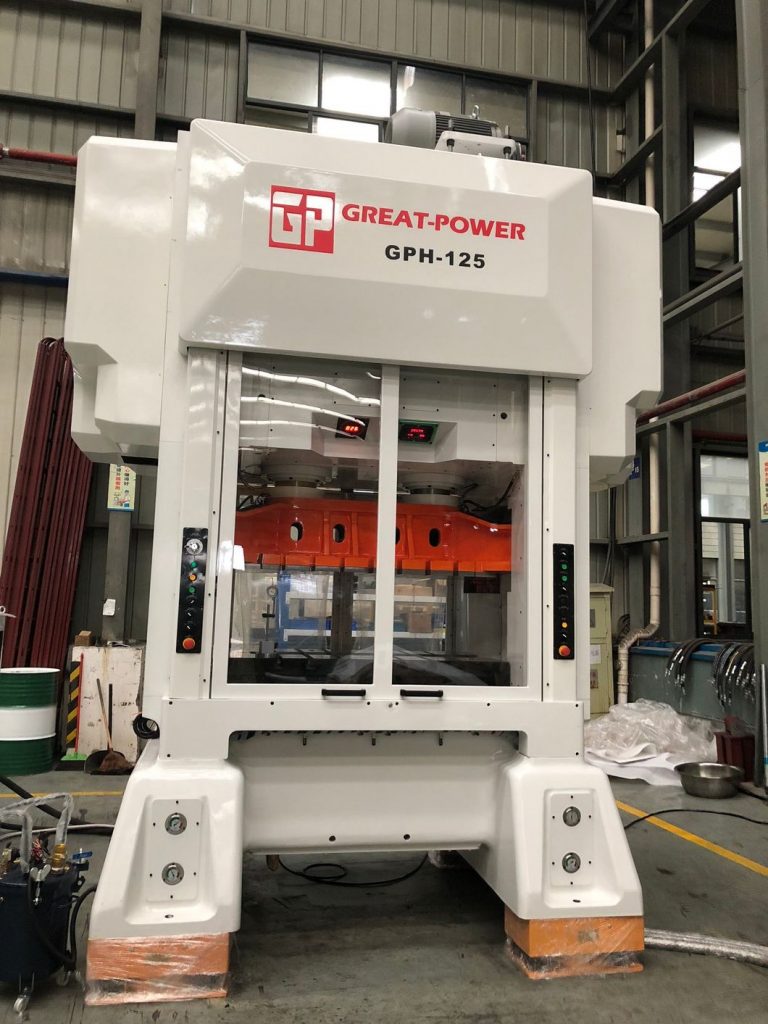
Chúng tôi tập trung vào độ ổn định của quy trình và độ chính xác, không phải năng suất. Vận hành ở tốc độ trung bình cho phép kiểm soát dòng chảy vật liệu chặt hơn, giảm mài mòn khuôn và kiểm tra trong quá trình nghiêm ngặt hơn — điều then chốt cho những chi tiết dập sâu phức tạp mà chúng tôi chuyên làm.dập tốc độ trung bình đến thấp, với tốc độ vận hành tối đa 4. Chúng tôi không làm bề mặt “chuẩn ngoại quan”. Chúng tôi không làm dập tốc độ cao.
Dập tốc độ cao, thường vượt 200, 800 hay thậm chí 2000 SPM, là một lĩnh vực sản xuất riêng . Nó đòi hỏi thiết kế máy ép chuyên dụng, khuôn siêu cứng (ví dụ carbide), hệ thống cấp phôi tinh vi và quản lý rung động tiên tiến để vận hành ổn định ở tốc độ đó .
Chúng tôi tập trung vào độ ổn định của quy trình và độ chính xác, không phải năng suất. Vận hành ở tốc độ trung bình cho phép kiểm soát dòng chảy vật liệu chặt hơn, giảm mài mòn khuôn và kiểm tra trong quá trình nghiêm ngặt hơn — điều then chốt cho những chi tiết dập sâu phức tạp mà chúng tôi chuyên làm.
4. Chúng tôi không làm bề mặt “chuẩn ngoại quan”
Chúng tôikhôngsản xuất chi tiết theo chuẩn ngoại quan hay chuẩn mỹ thuật, nơi bề mặt phải hoàn hảo và đẹp tuyệt đối.
Chuyên môn sản xuất của chúng tôi nằm ở cácchi tiết chức năng, nơi độ chính xác kích thước, khả năng làm kín và tính chất cơ học là quan trọng nhất. Bề mặt dập sâu của chúng tôi thường nhẵn và sạch, nhưng không dành cho ứng dụng không chấp nhận bất kỳ khuyết điểm bề mặt cực nhỏ nào (ví dụ chi tiết trang trí lộ ngoài của hàng xa xỉ). Để đạt mức hoàn thiện đó cần hậu xử lý chuyên biệt như đánh bóng điện phân hoặc hoàn thiện thủ công trong môi trường kiểm soát — nằm ngoài phạm vi quy trình chuẩn của chúng tôi..
5. Chúng tôi không làm dung sai cấp micromet
5. Chúng tôi không làm dung sai cấp micromet
Chúng tôikhôngnhận dự án yêu cầucấp micrometdung sai kích thước hoặc hình học (ví dụ < ±0.01mm) as a standard capability. dung sai kích thước hoặc hình học (ví dụ < ±0,01mm) như một năng lực tiêu chuẩn.
Dập chính xác ở mức đó, thường quanh ±0,001mm hay ±0,0001 inch, đòi hỏi độ chính xác máy, kiểm soát môi trường (nhiệt độ và độ ẩm) cùng năng lực đo lường không thuộc gói tiêu chuẩn của chúng tôi. Dung sai chính xác tiêu chuẩn của chúng tôi nằm trong ±0,05mm đến ±0,25mm cho chi tiết dập sâu — mức tiêu chuẩn ngành cho chi tiết kỹ thuật chắc khỏe.Dập chính xác ở mức đó, thường quanh ±0,001mm hay ±0,0001 inch Nếu thiết kế của bạn cần độ chính xác cực cao, chúng tôi sẽ nói thẳng rằng cần một nguyên công thứ cấp chuyên biệt như ép mỏng — vốn nằm ngoài dịch vụ cốt lõi của chúng tôi..
Vì sao chúng tôi nêu rõ ranh giới
Bằng cách nói rõ những gì mình không làm, chúng tôi đảm bảo chỉ nhận dự án mà mình có thể làm tốt và mang lại giá trị. Sự tập trung này cho phép chúng tôi:
Vì sao chúng tôi nêu rõ ranh giới
Duy trì chất lượng cao:Chúng tôi tránh rủi ro thất bại ở những ứng dụng không phù hợp với thiết bị của mình.
- Minh bạch:
- Bạn có thể tin vào báo giá và thời gian giao vì chúng dựa trên năng lực thực tế. Chúng tôi tránh rủi ro thất bại ở những ứng dụng không phù hợp với thiết bị của mình. Tập trung
- vào thế mạnh của mình:Chúng tôi dồn nguồn lực kỹ thuật và sản xuất cho chi tiết dập sâu và dập chính xác cỡ trung, phức tạp — nơi chúng tôi có chuyên môn sâu.
- Tập trung vào thế mạnh của mình: Chúng tôi dồn nguồn lực kỹ thuật và sản xuất cho chi tiết dập sâu và dập chính xác cỡ trung, phức tạp — nơi chúng tôi có chuyên môn sâu.
Hỏi đáp: câu hỏi về năng lực
Hỏi: Độ dày thành tối thiểu mà quý công ty làm được là bao nhiêu?
Đáp: Điều đó phụ thuộc vào mác vật liệu và hình học chi tiết. Theo nguyên tắc chung, quy trình của chúng tôi được thiết lập cho vật liệu có khả năng dập tốt — như thép carbon thấp hoặc nhôm. Chúng tôi thường chạy phôi có độ dày từ 0,5mm đến 3,0mm. Nếu bạn cần vật liệu mỏng dưới 0,5mm, đặc biệt cho chi tiết dập sâu phức tạp, có lẽ chúng tôi không phải lựa chọn tốt nhất — bạn nên tìm một xưởng chuyên về tạo hình siêu nhỏ.
Hỏi: Dung sai điển hình cho một chi tiết dập sâu là bao nhiêu?
Đáp: Năng lực tiêu chuẩn của chúng tôi giữ dung sai kích thước trong khoảng ±0,05mm đến ±0,25mm trên các đặc điểm quan trọng — phù hợp với thông lệ phổ biến của ngành dập sâu . Mức đó đủ chặt cho chi tiết chức năng trong ô tô và công nghiệp. Nếu bạn cần chặt hơn, chúng tôi sẽ đánh giá từng trường hợp, nhưng đừng mặc định đó là tiêu chuẩn — chúng tôi không báo giá mặc định ở mức đó.
Hỏi: Quý công ty có thể làm chi tiết có bề mặt rất nhẵn, mang tính trang trí không?
Đáp: Chúng tôi giao chi tiết với bề mặt nguyên trạng sau dập — sạch, nhìn chung không có khuyết điểm lớn, nhưng có thể thấy vết khuôn nhẹ do quá trình dập. Nếu ứng dụng của bạn đòi hỏi bề mặt ngoại quan hoàn hảo, ví dụ chi tiết trang trí lộ ngoài hay sản phẩm tiêu dùng, chúng tôi khuyên gửi công việc đó cho một xưởng chuyên hậu xử lý — đánh bóng điện phân hoặc đánh bóng tinh — vì nằm ngoài năng lực cốt lõi của chúng tôi.