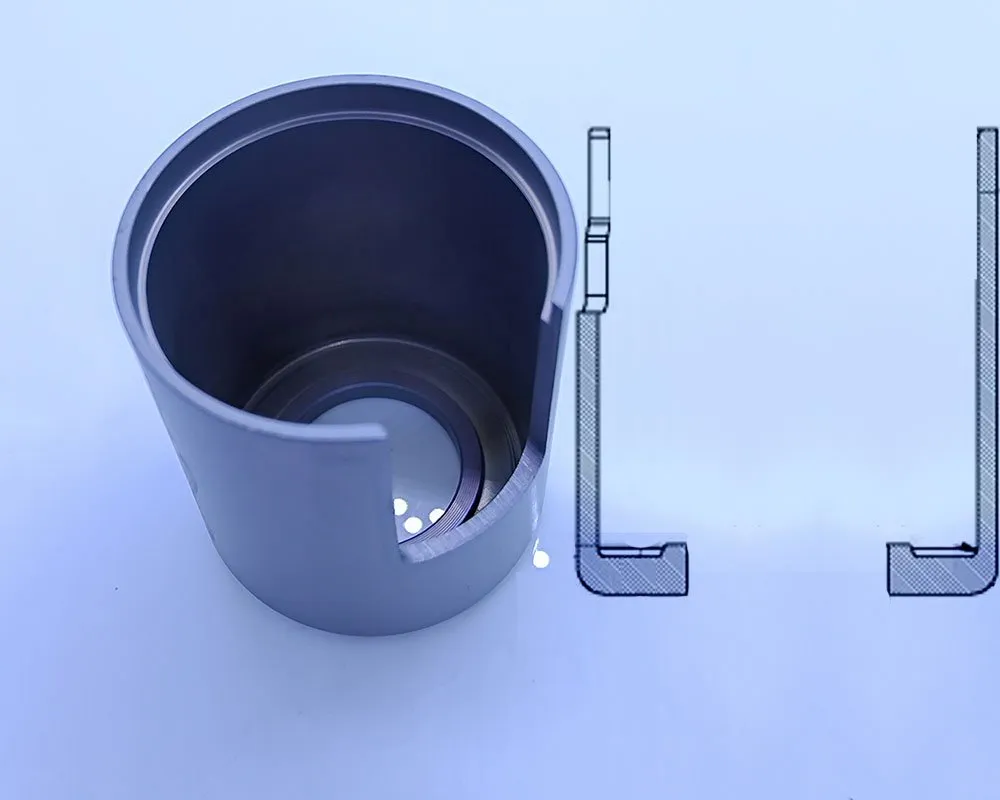
Chi tiết dập sâu thực sự được làm ra như thế nào
Dập sâu là một quá trình tạo hình nguội. Một đĩa tôn phẳng — gọi là phôi — được kẹp giữa bộ giữ phôi và cối dập, rồi chày ép nó xuống lòng cối. Kim loại không chỉ giãn ra quanh một hình dạng: nó chảy. Vật liệu từ vành phôi được kéo theo hướng tâm qua bán kính cối và trở thành thành của chiếc cốc, còn đáy được tạo từ phần tôn nằm dưới chày. Đó là lý do một chiếc cốc dập sâu có thể sâu hơn cả đường kính của nó mà vẫn giữ được thành gần như đều — điều mà một kết cấu hàn hay ghép nhiều mảnh không thể sánh được.
Trang này không nói về điều gì
Vì các từ “dập kéo” và “tạo hình” thường bị dùng lẫn lộn, cần nói rõ một điều. Dập sâu ở đây nghĩa là tạo hình nguội kim loại tấm: thép carbon thấp, thép không gỉ, nhôm, đồng, đồng thau và các kim loại tương tự. Đây không phải là tạo hình nhiệt (thermoforming). Không có tấm nhựa nào được nung nóng rồi kéo qua khuôn, không dùng chân không và không dùng áp suất khí. Nếu chi tiết bạn cần là khay nhựa hay vỉ nhựa, dập sâu là sai quy trình và trang này sẽ không giúp được bạn.
Bước 1 — Tính kích thước phôi
Đường kính phôi được suy ra từ diện tích bề mặt của chi tiết hoàn thiện. Diện tích của phôi phẳng và diện tích của vỏ dập được coi là bằng nhau, rồi cộng thêm phần dư cắt mép, vì vành của một chiếc cốc dập sâu không bao giờ phẳng tuyệt đối.
- Đường kính phôi quyết định tỷ số dập, và tỷ số dập quyết định chi tiết cần bao nhiêu nguyên công.
- Hình dạng phôi theo chi tiết. Cốc trụ bắt đầu từ một đĩa tròn; chi tiết chữ nhật hoặc có bậc bắt đầu từ phôi khai triển theo chu vi của nó.
- Sai cả hai hướng đều tốn kém. Phôi quá nhỏ khiến cốc bị hụt chiều cao và mỏng ở phần trên. Phôi quá lớn gây lãng phí vật liệu và làm tăng tải ở mọi lần dập trong chuỗi.
Bước 2 — Quyết định chuỗi công đoạn dập
Một lần dập chỉ có thể giảm đường kính phôi tới một mức nhất định trước khi thành bị rách. Với thép mềm, lần dập đầu thường đưa phôi xuống còn khoảng 0,50–0,55 đường kính ban đầu, tức tỷ số dập giới hạn khoảng 1,8 đến 2,0; mỗi lần dập lại tiếp theo giảm thêm 15–25%. Bốn con số quyết định một chi tiết có làm được hay không là tỷ số dập, kích thước phôi, lực dập và khe hở cối.
- Trong giới hạn chi tiết được dập trong một nguyên công, cơ cấu chi phí đơn giản.
- Vượt giới hạn cốc phải được dập lại qua cối nhỏ hơn. Mỗi lần dập lại thêm một hành trình máy ép, một trạm khuôn và chi phí, nên chuỗi công đoạn được lập để dùng ít nguyên công nhất mà vật liệu còn chịu được.
- Vật liệu làm thay đổi số nguyên công. Thép không gỉ và nhôm hóa bền nhanh hơn thép mềm, nên cùng một chi tiết thường cần nhiều nguyên công hơn và cần chú ý hơn tới bước ủ giữa các nguyên công.
Bước 3 — Ủ giữa các lần dập khi vật liệu đòi hỏi
Biến dạng nguội làm tăng độ bền và giảm độ dẻo. Khi mức giảm tích lũy đẩy thành tới gần giới hạn tạo hình, một bước ủ trung gian phục hồi độ dẻo trước lần dập tiếp theo — nếu không, chi tiết sẽ rách tại bán kính cối ở nguyên công sau. Ủ là nhiệt luyện theo lô: Balford điều phối qua một đối tác đã được thẩm định và ghi rõ trong lộ trình công nghệ, không trình bày như một công đoạn tự làm trong xưởng. Số lần và vị trí các bước ủ được quyết định từ vật liệu và tổng mức giảm, không phải chọn theo cảm tính.
Bước 4 — Chế tạo khuôn
Khuôn là nơi quy trình dập thành công hay thất bại. Ba thông số gánh phần lớn rủi ro.
Bán kính cửa cối và đầu chày
Bán kính cửa cối thường được đặt bằng 4 đến 10 lần độ dày tôn. Quá nhỏ thì vật liệu không chảy qua được, thành sẽ mỏng đi hoặc rách tại bán kính đó. Quá lớn thì phần vành không được đỡ sẽ nhăn thay vì bị kéo vào. Bán kính đầu chày cũng quan trọng vì lý do tương tự ở đầu kia của chiếc cốc.
Khe hở cối
Khe hở mỗi bên thường khoảng 1,1 đến 1,3 lần độ dày tôn ở lần dập đầu và chặt hơn ở các lần sau. Khe hở quá lớn để thành nhăn và gấp; quá nhỏ làm tăng ma sát và tải trọng chày, đồng thời mài mòn cối.
Lực giữ phôi và bôi trơn
Lực giữ phôi là đòn điều chỉnh chính giữa hai kiểu hỏng kinh điển: quá nhỏ thì vành phôi nhăn, quá lớn thì thành rách. Bôi trơn đi kèm — một loại dầu bôi trơn tốt hạ hệ số ma sát từ khoảng 0,15 xuống khoảng 0,05, có thể giảm tới 30% tải trọng chày và kéo dài tuổi thọ khuôn.
Dùng loại khuôn nào
- Khuôn một nguyên công — mỗi hành trình một lần dập; phương án đơn giản và rẻ nhất cho một hai lần dập với sản lượng vừa phải.
- Khuôn ghép (compound) — cắt phôi đĩa và dập ngay trong cùng một hành trình.
- Khuôn liên hoàn — cấp phôi dạng dải, nhiều trạm trong một bộ khuôn. Chiều sâu dập trong khuôn liên hoàn bị giới hạn ở khoảng 1,5 lần đường kính chi tiết, vì vượt mức đó dải giữ không cấp đủ vật liệu cho trạm tạo hình.
- Khuôn chuyền (transfer) — chi tiết được chuyển giữa các trạm riêng, cho phép dập sâu hơn khuôn liên hoàn và đây thường là cách chạy vỏ sâu ở sản lượng lớn.
Bước 5 — Ép mỏng thành khi cần kiểm soát độ dày
Chỉ dập sâu thì thành sẽ mỏng dần khi vật liệu chảy qua bán kính cối, nên thành dày nhất ở đáy và mỏng nhất gần vành. Khi yêu cầu là thành có độ dày được kiểm soát, một lượt ép mỏng đẩy chiếc cốc qua cối nhỏ hơn một chút và ép thành về đúng độ dày định trước. Cối đặt đường kính ngoài, chày đặt đường kính trong, nên cả hai đều do khuôn giữ chứ không phụ thuộc tôn ban đầu. Đó chính là điều cho phép một vỏ dập sâu kèm ép mỏng thay thế một vỏ gia công cắt gọt.
Vật liệu dập tốt
- Thép carbon thấp (DC01, DC04, DC05) — lựa chọn mặc định cho vỏ dập sâu. DC04 dập được sâu hơn trước khi cần dập lại.
- Thép không gỉ (304, 316L) — chọn vì khả năng chống ăn mòn. Khó tạo hình hơn, nên phải tính nhiều lần dập hơn và nhiều bước ủ trung gian hơn.
- Nhôm (1050A, 1100, 5754) — chi tiết nhẹ, độ bền thấp hơn và đàn hồi ngược khác.
- Đồng và đồng thau — khi tính dẫn điện hoặc mối hàn thiếc là yếu tố quyết định chọn vật liệu.
- Sắt nguyên chất (DT4E) — cho chi tiết van điện từ và chi tiết từ, nơi hành vi từ quan trọng hơn độ bền.
Lỗi và cái gì thực sự kiểm soát chúng
- Nhăn ở vành phôi — lực giữ phôi quá thấp so với vật liệu và tỷ số dập.
- Rách tại bán kính cối — mức giảm vượt khả năng chịu đựng của vật liệu trong một hành trình, hoặc bán kính quá nhỏ.
- Tai (earing) — tính dị hướng mặt phẳng của dải tôn làm vành không đều, nên phần dư cắt mép được tính ngay vào phôi thay vì phải xử lý về sau.
- Mỏng thành — được kiểm soát bằng chuỗi mức giảm, và khi yêu cầu thành có độ dày định trước thì bằng một lượt ép mỏng.
- Bề mặt nhám hoặc sần như vỏ cam — hạt kim loại thô trong tôn đầu vào; đây là vấn đề tiêu chuẩn vật liệu chứ không phải thông số máy ép.
- Kích thước trôi — do khuôn mòn và tôn thay đổi, được phát hiện bằng đo kiểm trong quá trình chứ không phải ở cuối lô.
Kiểm tra thực sự chứng minh được chi tiết
Một quy trình dập chỉ tốt bằng những gì bạn chứng minh được về các chi tiết nó tạo ra. Balford kiểm tra ở ba mốc và ghi lại thành hồ sơ.
- Kiểm tra chi tiết đầu tiên đối chiếu với bản vẽ, gồm cả những đặc điểm khó giữ nhất khi khuôn đã vào sản xuất.
- Kiểm tra trong quá trình trên các kích thước hay trôi: chiều cao, độ dày thành và các đường kính lắp với chi tiết của khách hàng.
- Kiểm tra cuối trên máy đo tọa độ (CMM) đã hiệu chuẩn và đồ gá chuyên dụng, mọi kích thước được đối chiếu với bản vẽ.
- Hồ sơ — chứng nhận vật liệu kèm số lô nhiệt, báo cáo kích thước và bộ hồ sơ PPAP cho chương trình ô tô.
Về dung sai, một câu nói thật có giá trị hơn một con số gây ấn tượng. Dung sai rất chặt ở cấp 0,001 mm chỉ khả thi trên một số đặc điểm gia công được chọn, và chỉ khi quy trình, hình học, vật liệu cùng điều kiện kiểm tra cho phép; giá trị đạt được cho từng đặc điểm cụ thể sẽ được xác nhận từ bản vẽ trong buổi rà soát DFM. Đó không phải dung sai thành chung cho một vỏ dập sâu. Độ dày thành, độ đồng tâm giữa lỗ trong và đường kính ngoài, chiều cao vai và độ phẳng của mặt làm kín mới là những đặc điểm đáng siết chặt.
Balford làm được gì
Balford tạo hình kim loại từ năm 2017, vận hành máy ép từ 25 t đến 350 t trong nhà xưởng 12.000 m², khuôn do chính chúng tôi thiết kế và chế tạo. Với dập sâu, nghĩa là đường kính dập tối đa Ø250 mm, phôi tối đa 600 mm, chiều cao dập tối đa 200 mm và tôn dày từ 0,4 mm đến 10 mm. Hệ thống chất lượng được chứng nhận ISO 9001:2015 với các kiểm soát tương thích yêu cầu IATF 16949. Mạ, phốt phát hóa, sơn bột và nhiệt luyện theo lô do các đối tác đã được thẩm định thực hiện và chúng tôi công bố rõ như vậy; tạo hình cơ khí, gia công cắt gọt và lắp ráp làm tại xưởng. Hãy gửi bản vẽ và sản lượng, bạn sẽ nhận được rà soát DFM và báo giá, thường trong vòng một ngày làm việc.