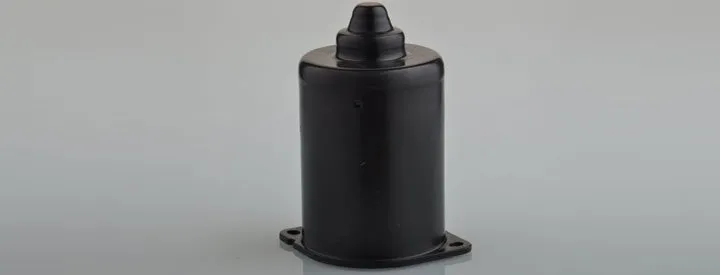
Antecedentes
En aplicaciones automotrices, la carcasa del motor es un componente clave que protege el estator y el rotor, y normalmente exige una geometría cilíndrica profunda con especificaciones estrictas de sellado y resistencia a la corrosión. El embutido profundo es el proceso de referencia para fabricar estas piezas con eficiencia y precisión repetible.
Proceso de embutido profundo
1. Preparación del material: comenzamos seleccionando un metal con la ductilidad y la resistencia a la corrosión adecuadas —normalmente acero inoxidable o aleación de aluminio— según los requisitos de la aplicación.
2. Corte y posicionamiento: la lámina se corta al tamaño requerido y se fija en el sistema de sujeción de la prensa de embutido profundo, lo que garantiza un flujo de material estable y una deformación controlada durante toda la carrera.
3. Instalación del troquel: se monta el herramental de embutido profundo —compuesto por el punzón, la cavidad del troquel y el pisador—. Estos troqueles se diseñan para coincidir con la geometría y las tolerancias exactas de la carcasa del motor, de modo que la pieza terminada cumpla el plano sin retrabajos innecesarios.
4. Operación de embutido: se acciona la prensa y el punzón desciende bajo carga. El pisador aplica presión en el borde del material para evitar arrugas. A medida que el punzón avanza, el material se estira y fluye hacia la cavidad del troquel, formando la geometría cilíndrica profunda en una sola operación controlada.
5. Conformado e inspección: cuando el punzón alcanza el punto muerto inferior, el embutido queda completo. La carcasa conformada se expulsa y se inspecciona en cuanto a uniformidad del espesor de pared, exactitud dimensional y defectos superficiales como grietas o arrugas. Este paso asegura que la pieza sea correcta antes de cualquier operación secundaria.
6. Procesos posteriores: si se requiere, la carcasa del motor puede pasar por un acabado superficial secundario —pintura, recubrimiento electrolítico o similar— para mejorar la resistencia a la corrosión o la apariencia.
Características del caso
1. Eficiencia: el embutido profundo conforma la carcasa en un solo golpe, lo que reduce el tiempo de ciclo y aumenta la productividad de la línea.2.
Precisión: con tolerancias de troquel ajustadas y parámetros de prensa controlados, el embutido profundo mantiene las dimensiones y la geometría de la carcasa del motor dentro de especificación, pieza tras pieza.3. Rentabilidad: El embutido profundo utiliza el blank de manera eficiente, por lo que se genera menos desperdicio y un menor costo por pieza en comparación con otros métodos de conformado.
4. Versatilidad: Más allá de las carcasas de motor, este proceso maneja una variedad de piezas que requieren formas profundas y cilíndricas. En conclusión: el embutido profundo es una opción sólida para las carcasas de motor automotrices: ofrece la eficiencia, precisión, control de costos y flexibilidad que exige la producción moderna.Blog
Extrusión con esquinas afiladas en estampado por embutido profundoPlanchado en estampado por embutido profundoEl equipo de Balford corre el Maratón de Zhuji