Taller de Herramentales de Balford · Zhuji, Zhejiang
Diseño y Fabricación de Herramentales en Planta
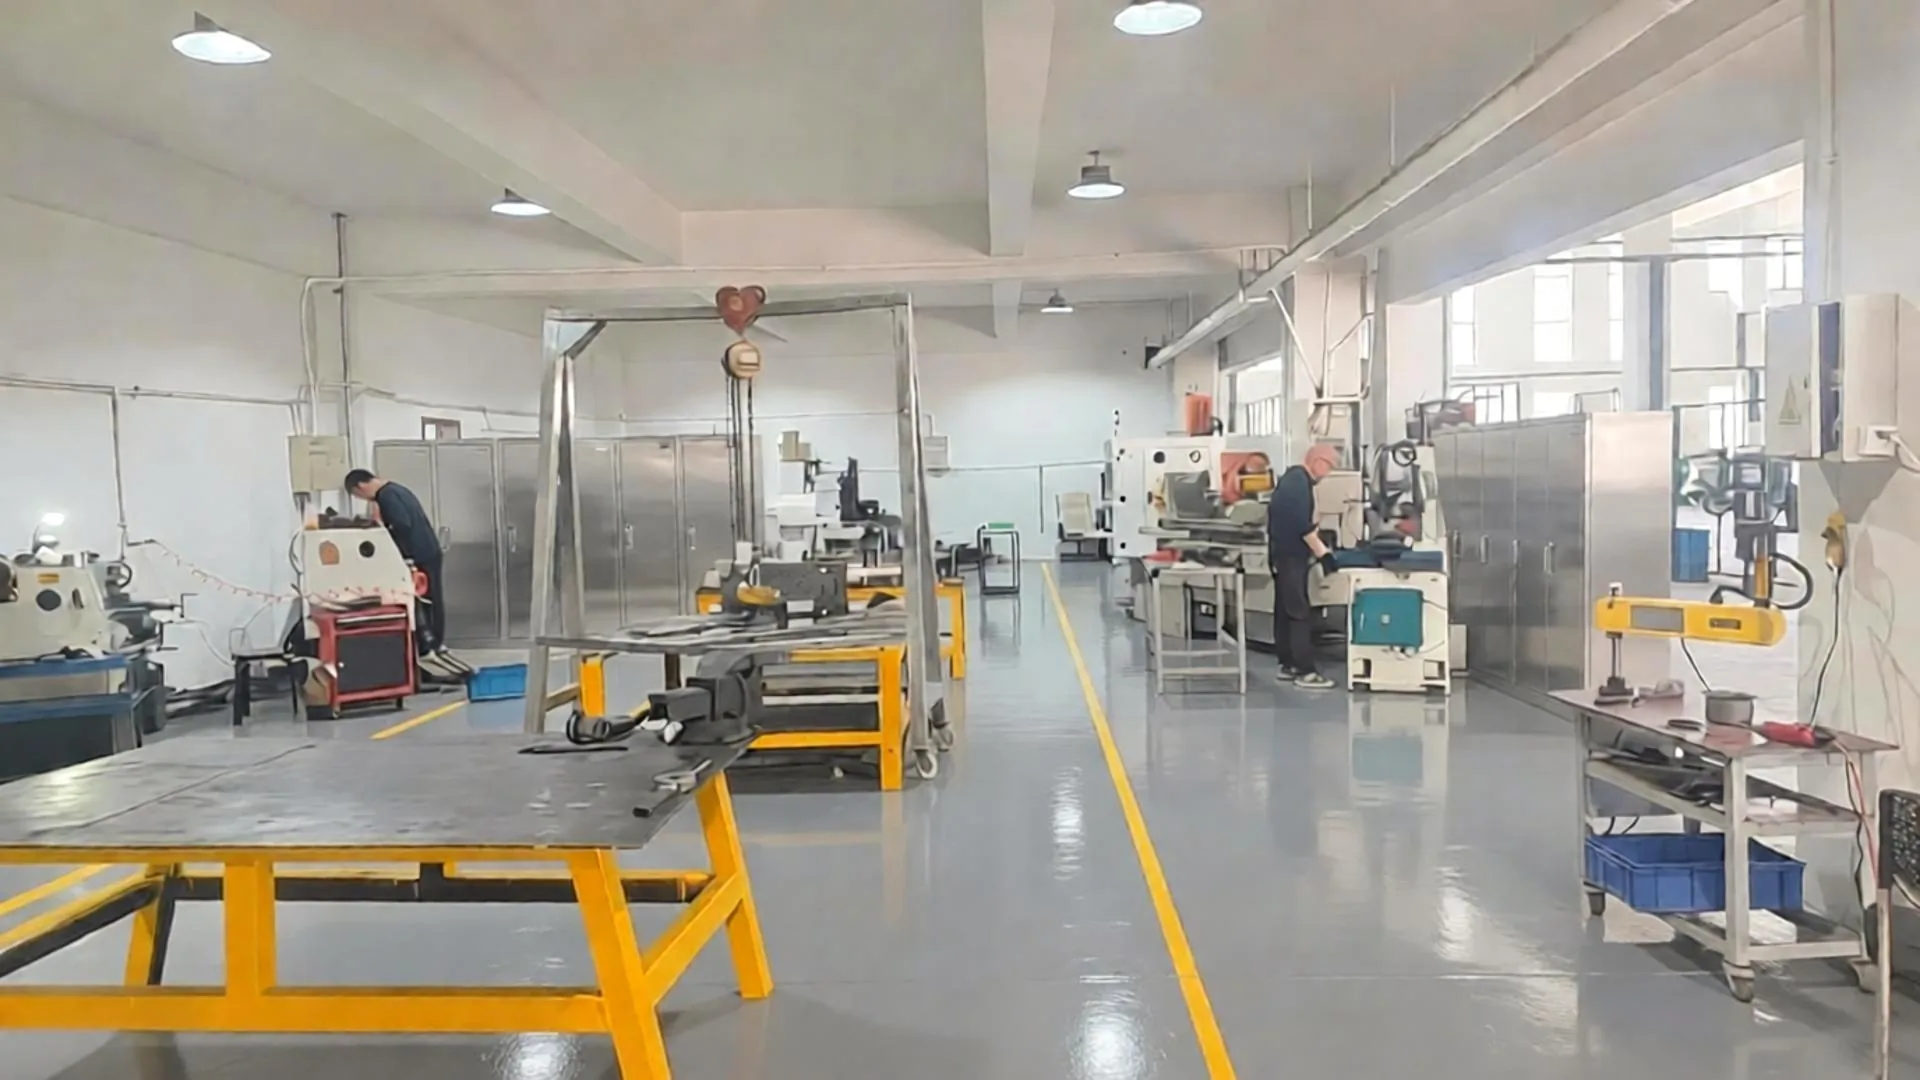
Balford diseña y fabrica troqueles progresivos, de transferencia y de embutición profunda dentro de su propia planta. Desde la revisión DFM y la selección del acero para herramientas hasta el maquinado, EDM de hilo, ensamble, pruebas y muestras PPAP, un solo equipo interno se encarga del troquel. Solo se subcontrata el EDM de hilo lento — todas las demás operaciones del taller de herramentales se realizan en planta.
¿Qué significa el diseño y fabricación de herramentales en planta en Balford?
Los compradores a menudo adquieren piezas estampadas de una fábrica y los troqueles de otra. Balford cierra esa brecha: la misma planta que opera sus prensas de producción también diseña, fabrica y mantiene los herramentales.
¿Qué troqueles diseña y fabrica Balford?
Troqueles progresivos
Troqueles de tira multiestación para piezas estampadas de alto volumen: corte, conformado, embutido, perforación y roscado en una sola pasada.
Servicios de estampado con troquel progresivo →Troqueles de embutido profundo
Herramental de embutido simple y multi-etapa para cascos cilíndricos, carcasas, latas, manguitos y alojamientos de sensores en acero, acero inoxidable, aluminio y hierro puro.
Servicios de estampado de metal por embutido profundo →Troqueles de transferencia y conformado
Troqueles para piezas más grandes o asimétricas donde el blanco se transfiere entre estaciones para embutido, reestampado, recorte y rebordeado.
Estampado de metal personalizado →Herramental compuesto, de corte y doblado
Herramental de operación única para arandelas, tapas, soportes y piezas de chapa metálica, además de troqueles de doblado y conformado utilizados en toda la producción.
Procesamiento de chapa metálica →¿Qué equipo de herramental hay dentro de la sala de herramientas de Balford?
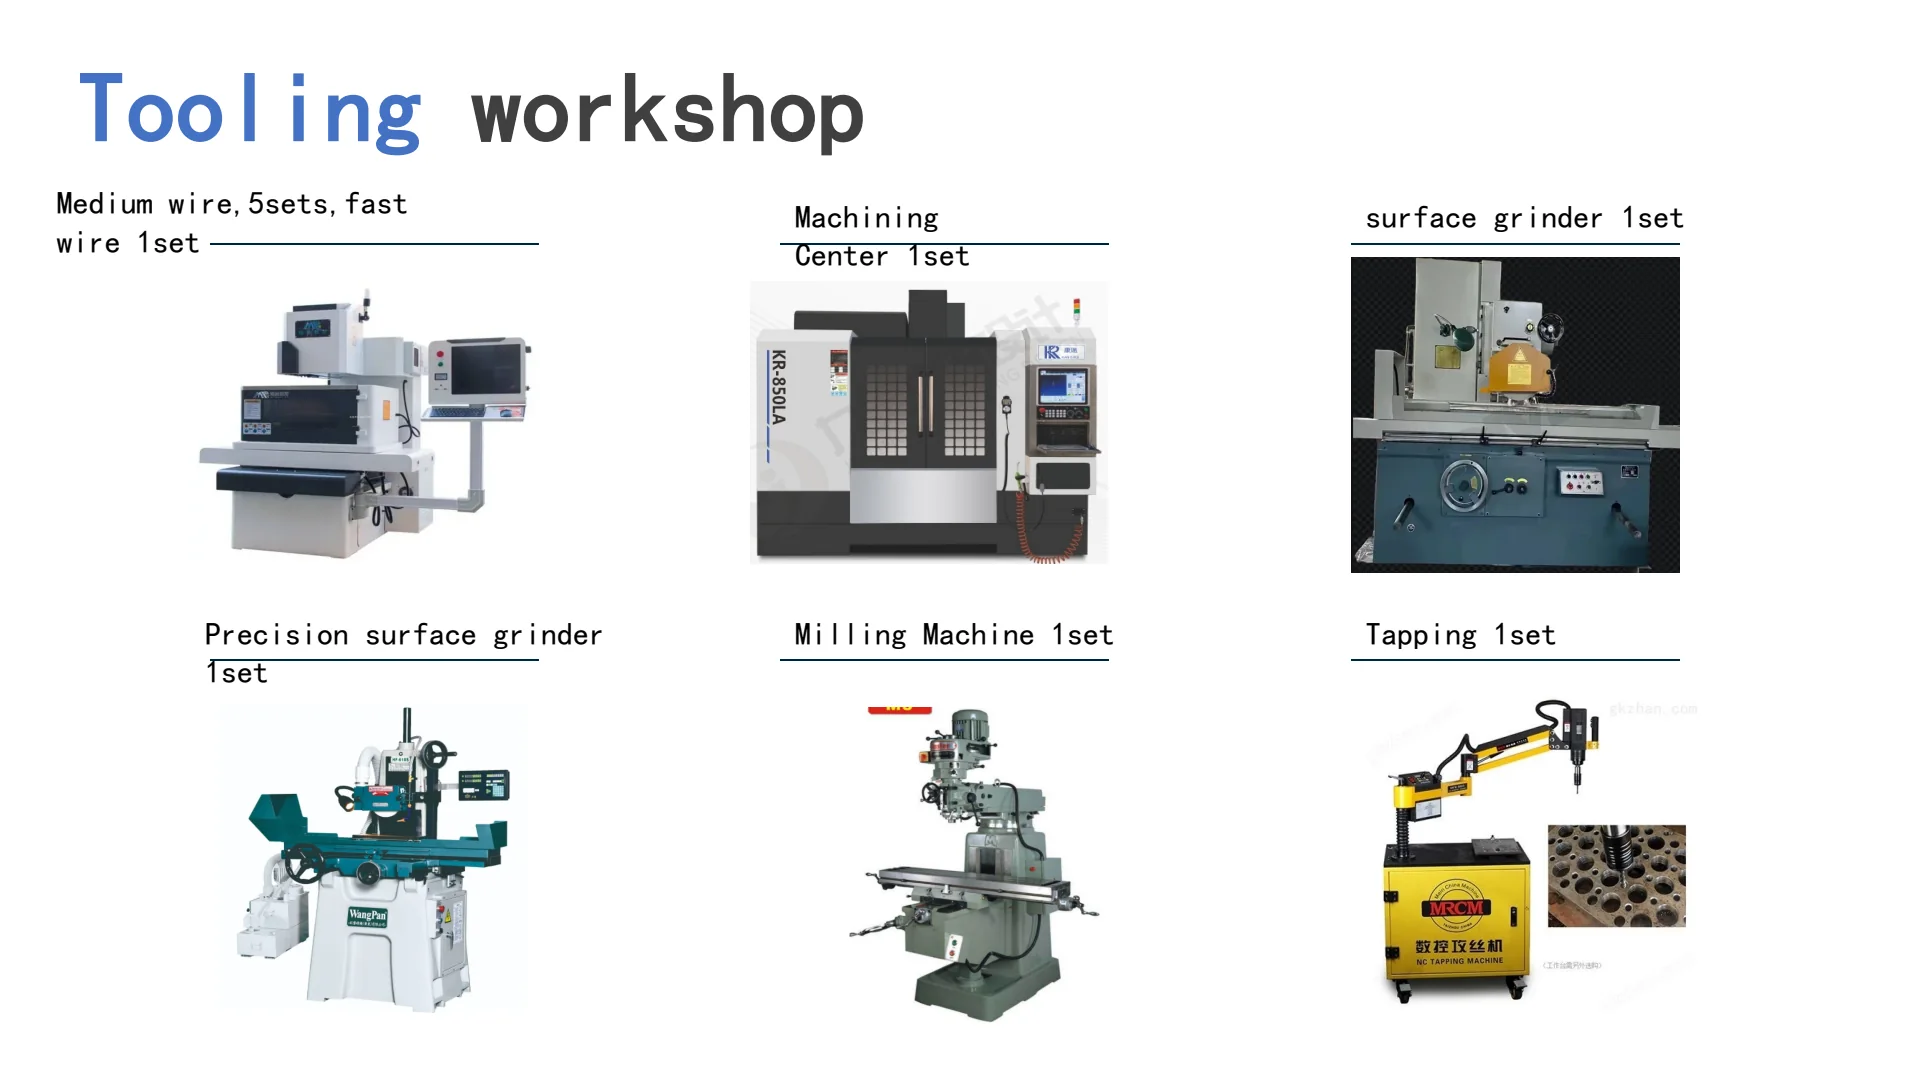
La sala de herramientas está equipada como un taller completo de troqueles. La tabla a continuación es la lista de máquinas que los visitantes ven en el piso del taller de Balford.
| Equipo | Función en la fabricación de troqueles | Estado interno |
|---|---|---|
| Rectificadoras cilíndricas internas y externas | Rectificado de componentes redondos de troquel, punzones, pilotos, pasadores de núcleo y bujes a tamaño y acabado final. | Interno |
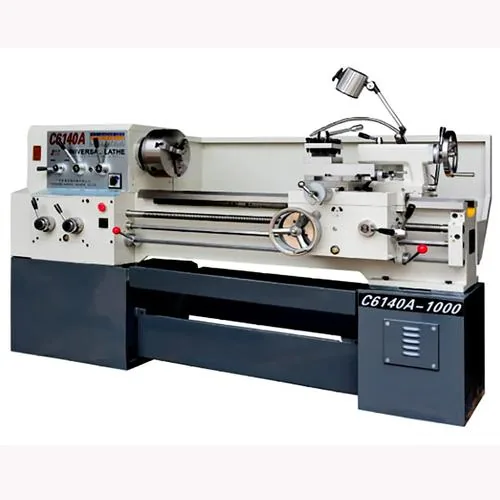
| Tornos paralelos ×3 | Torneado de blancos de punzón, pasadores eyectores, postes guía y componentes generales de la sala de herramientas. | Interno · 3 unidades |
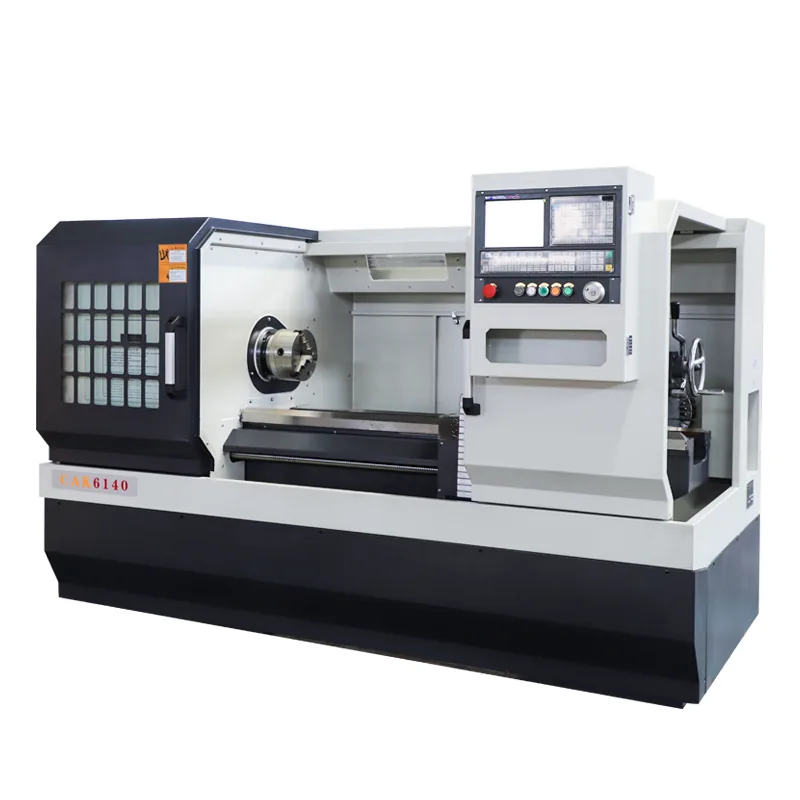
| Torno CNC ×1 | Componentes torneados de precisión con geometría repetible para ensambles de troqueles y moldes. | Interno · 1 unidad |
| Máquinas de fresado CNC | Mecanizado de placas de troquel, cavidades, huecos y características de montaje en aceros endurecidos y pre-endurecidos. | Interno |
| Rectificadora plana de precisión | Rectificado plano de placas de troquel, expulsores e insertos con paralelismo y acabado superficial ajustados. | Interno |
| Rectificadora plana grande | Rectificado de placas de troquel grandes y cuerpos de herramientas grandes que no caben en máquinas estándar. | Interno |
| Máquinas de perforación | Perforación de agujeros para pasadores, tornillos y líneas de agua en conjuntos de troqueles y dispositivos. | Interno |
| Electroerosión por hilo de velocidad media ×5 | Corte de aberturas de troquel, perfiles de punzón y secciones contorneadas con precisión estable. | Interno · 5 unidades |
| Electroerosión por hilo de alta velocidad ×1 | Desbaste de alta velocidad y corte de ventilación/ranuras donde la exigencia de acabado es menor. | Interno · 1 unidad |
| Perforación por electroerosión (perforadora) | Perforación de agujeros de inicio para electroerosión de hilo y agujeros de precisión pequeños y profundos en troqueles. | Interno |
| Electroerosión de hilo lento | Corte por hilo de acabado ultrafino y conicidad crítica para detalles especiales de troqueles. | Socio externo |
| Roscadoras automáticas | Roscado de placas de troquel, expulsores y piezas con paso y profundidad consistentes. | Interno |
| Soldadora en frío para troqueles | Reparación por soldadura en frío del desgaste, astillado y rayones del troquel sin distorsión por calor. | Interno |
| Soldadora de arco de argón (TIG) | Reconstrucción de bordes desgastados y reparación de componentes de acero para herramientas con aporte de calor controlado. | Interno |
| Amoladoras neumáticas para troqueles | Acabado a banco y a mano de radios, filetes y superficies de embutido. | Interno |
| Desmagnetizador | Eliminación del magnetismo residual después del rectificado y la electroerosión para que la viruta nunca se adhiera a las superficies del troquel. | Interno |
| Equipo de tratamiento térmico | Se mantiene un horno pequeño para reparaciones de emergencia de troqueles; el endurecimiento y revenido en volumen de los componentes del troquel lo realizan socios de tratamiento térmico auditados, con los datos de dureza devueltos a nosotros. | Interno |
El maquinado, rectificado, electroerosión, soldadura y mantenimiento relacionados con los troqueles se realizan internamente. Dos pasos se subcontratan: electroerosión de hilo lento para acabados muy finos o detalles de conicidad profunda, y tratamiento térmico en volumen de componentes de troqueles — se mantiene un horno pequeño interno para reparaciones de emergencia.
¿Por qué es importante el herramental interno para su proyecto?
Para piezas estampadas y de embutición profunda, el troquel es donde se deciden la calidad, el costo y el tiempo de entrega. Mantener el herramental interno cambia cómo se comportan esos tres factores.
Ciclo más rápido de DFM a herramental
Los ingenieros de herramental reciben su plano, señalan problemas de relación de embutición o conformabilidad, y ajustan el diseño del troquel en el mismo edificio — sin transferencia de diseño a un externo.
Pruebas en nuestras propias prensas
Los troqueles se montan, ajustan y prueban en las prensas de producción de Balford antes de su liberación, para que las piezas de muestra reflejen las condiciones reales de producción en serie.
Un socio responsable
El precio del herramental, los tiempos, las muestras y la documentación PPAP provienen de un solo proveedor, con un único contacto de ingeniería desde la RFQ hasta la producción.
Vida útil y mantenimiento del troquel
Mantenemos registros de troqueles e insertos de repuesto, y reparamos el desgaste internamente durante la vida del programa en lugar de enviar el troquel afuera.
Documentación de grado automotriz
La inspección interna y la documentación alineada con FAI/PPAP respaldan la aprobación de piezas — obtenga más información en la página de capacidad PPAP.
La propiedad intelectual permanece protegida
Los diseños de troqueles propiedad del cliente no se comparten a través de la cadena de suministro; los NDA y los registros de herramental protegidos son estándar.
Del plano al troquel de producción: el flujo de trabajo interno
Dentro del taller de matrices
Las matrices que forman estas piezas se diseñan y construyen a metros de distancia de las prensas.
Diseño y fabricación de utillaje — preguntas de compradores respondidas
¿Diseñan matrices de estampado internamente a partir del plano de mi pieza?
Sí. Los ingenieros de utillaje de Balford realizan DFM sobre su plano 2D/3D, definen la secuencia de tira o de embutición, y diseñan la matriz antes de cortar cualquier acero. Usted recibe retroalimentación de diseño sobre material, relación de embutición, tolerancias y factores de costo antes de que comience la fabricación del utillaje.
¿Qué tipos de matrices fabrican?
Balford fabrica matrices progresivas, matrices de embutición profunda de una y múltiples etapas, matrices de transferencia y conformado, además de herramientas compuestas, de corte y de doblado. Estas soportan carcasas de válvulas solenoides, carcasas de sensores, piezas de motor, casquillos, tapas, latas y estampados estructurales.
¿Qué máquinas de taller de matrices tienen?
El taller de matrices cuenta con rectificadoras cilíndricas internas y externas, tres tornos paralelos, un torno CNC, fresadoras CNC, rectificadoras planas de precisión y de gran tamaño, taladradoras, cinco juegos de EDM de hilo medio, un juego de EDM de hilo rápido, perforación por EDM, roscado automático, soldadura en frío de matrices, soldadura TIG, rectificadoras neumáticas, un desmagnetizador y un pequeño horno de tratamiento térmico para reparaciones de emergencia de matrices.
¿Qué aceros para herramientas usan normalmente para matrices de estampado?
Las opciones comunes incluyen D2, Cr12MoV y aceros para matrices de trabajo en frío similares para componentes de estampado y corte, con insertos de desgaste y punzones seleccionados según volumen, espesor del material y acabado de la pieza. La revisión de diseño recomienda el grado de acero por estación antes de que comience el mecanizado.
¿Subcontratan algún trabajo de utillaje?
Solo se subcontrata el EDM de hilo lento, y solo cuando un detalle de la matriz requiere un acabado ultrafino o corte de conicidad profunda más allá de la capacidad de nuestras máquinas de hilo medio y rápido. El diseño, mecanizado, rectificado, ensamblaje, prueba y mantenimiento se realizan internamente, con el tratamiento térmico en volumen subcontratado a un socio auditado.
¿Cuál es un plazo de entrega típico de utillaje?
Para programas comunes de utillaje progresivo o de embutición profunda, el diseño y fabricación internos suelen tomar de 15–30 días; las matrices de transferencia multiestación más grandes toman más tiempo dependiendo del número de estaciones y las iteraciones de prueba. La reparación de utillaje y el reemplazo de insertos son más rápidos.
¿Pueden realizar pruebas de matrices y muestras PPAP en su planta?
Sí. Las matrices se prueban en las prensas de producción de Balford, las primeras piezas se inspeccionan internamente, y se puede preparar documentación alineada con PPAP para programas automotrices, respaldada por el sistema de calidad y proceso de datos IMDS.
¿Mantienen utillaje propiedad del cliente durante la producción en serie?
Sí. Las matrices propiedad del cliente se almacenan, mantienen y reparan internamente, con registros de horas de operación, desgaste e insertos de repuesto para que la herramienta se mantenga estable durante la vida del programa.
Obtenga una revisión DFM antes de que comience la fabricación del utillaje
Envíe su plano y volumen objetivo — los ingenieros de utillaje y ventas de Balford normalmente responden dentro de 24 horas con una revisión de factibilidad de conformado y una cotización de producción.
Recursos relacionados de ingeniería de troqueles
- Diseño de troqueles de estampado de primer nivel: 13 puntos de control — qué debe contener un paquete de troquel, desde el diseño de la tira hasta la prueba.
- Servicio de ingeniería de diseño de troqueles de estampado — cómo Balford revisa e ingenia un troquel antes de cortar cualquier acero.
- Capacidad de embutición profunda — etapas de embutición, control de pared y el envelope del proceso.
- Revisión DFM — la verificación de fabricabilidad que ocurre antes del herramental.
El herramental de transferencia también se construye aquí — consulte la página dedicada de estampado con prensa de transferencia. El detalle máquina por máquina, incluidas las unidades de electroerosión por hilo y la capacidad de rectificado, se enumera en la lista de equipos.
El tratamiento térmico y el acabado subcontratados se controlan bajo el mismo sistema — consulte acabado de metales y operaciones secundarias.
Cómo se valida el troquel antes de la producción en serie: prototipado e inspección de primera pieza.
El mismo taller de troqueles construye los troqueles de operación única utilizados para prototipos y series cortas — consulte estampado de bajo volumen y prototipado.