La extrusión es un proceso de fabricación en el que el material en bruto se fuerza a través de un troquel para producir una forma específica con un perfil transversal constante.
Qué es la extrusión con esquinas vivas
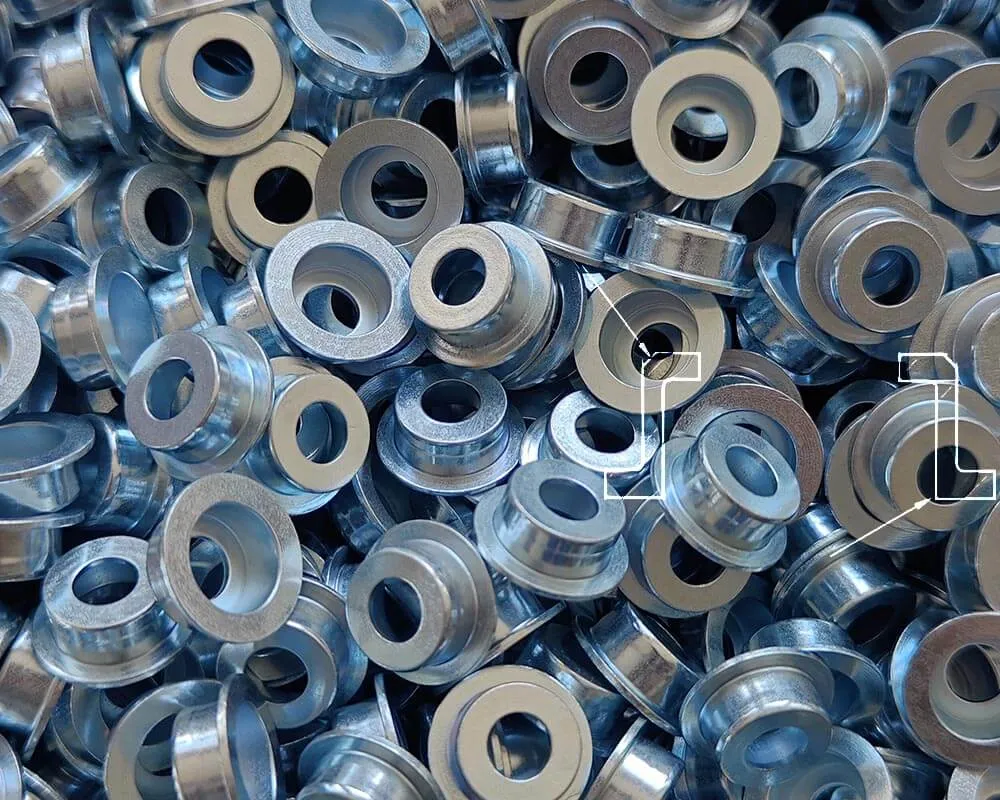
En el estampado de embutición profunda, la extrusión con esquinas vivas es una técnica que utilizamos para crear bordes y esquinas definidos en piezas metálicas. El proceso empuja la chapa metálica a través de un troquel, induciendo deformación plástica bajo esfuerzo para formar la geometría requerida. Normalmente aplicamos este método al producir componentes que necesitan bordes vivos o detalles finos, como cajas, carcasas o alojamientos.
Cuando realizamos extrusión con esquinas vivas, el flujo del material y el diseño del troquel son los dos factores más importantes. Elegir el grado de material adecuado y establecer parámetros de proceso correctos evita grietas o distorsión en la esquina. La geometría del troquel también debe considerar la forma de esquina viva y la dirección del flujo del material, para poder mantener tolerancias y conservar la calidad constante de la pieza.
Nuestra experiencia
La extrusión con esquinas vivas es una capacidad clave en nuestro taller: nos permite producir piezas con geometrías complejas y características finas que serían difíciles de lograr de otra manera. Con un diseño cuidadoso del troquel y control del proceso, obtenemos corridas de producción eficientes y calidad repetible, entregando componentes personalizados para una variedad de aplicaciones industriales.
Utilizamos una configuración de conformado por extrusión en la que empujamos el radio exterior R de la pieza y doblamos el radio R de la brida para crear un ángulo recto. Esto comprime radios mayores hasta radios más pequeños o ángulos vivos, cumpliendo con los requisitos del plano. Los troqueles de estampado estándar solo pueden producir radios R mayores que el espesor del material, y no tienen las protecciones integradas que necesitamos para este tipo de trabajo.
En el pasado, cuando las piezas estiradas en suave se doblaban en un ángulo R, teníamos que comenzar con un radio mayor debido a la embutición profunda y luego reducirlo gradualmente hasta la especificación. El problema era que durante ese paso de reducción, el material fluía hacia afuera mientras los troqueles superior e inferior comprimían simultáneamente, por lo que el ángulo R nunca cerraba como se pretendía.
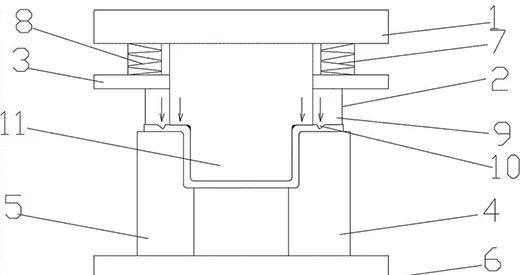
Los ángulos R pequeños cumplen funciones específicas: cuando el R exterior es ajustado, permite que la pieza asiente más firmemente contra un componente de acoplamiento. Los radios de doblez más pequeños también funcionan mejor con anillos de sellado, evitando fugas de aire o líquido. Estas aplicaciones llevan al límite el estampado y la embutición profunda, y normalmente solo se logran mediante mecanizado, lo que aumenta el costo y reduce el rendimiento.
Usando nuestro proceso patentado, Balford eleva y dobla las piezas para lograr ángulos R más ajustados, brindándole un plano más plano y más paralelo que los métodos convencionales.