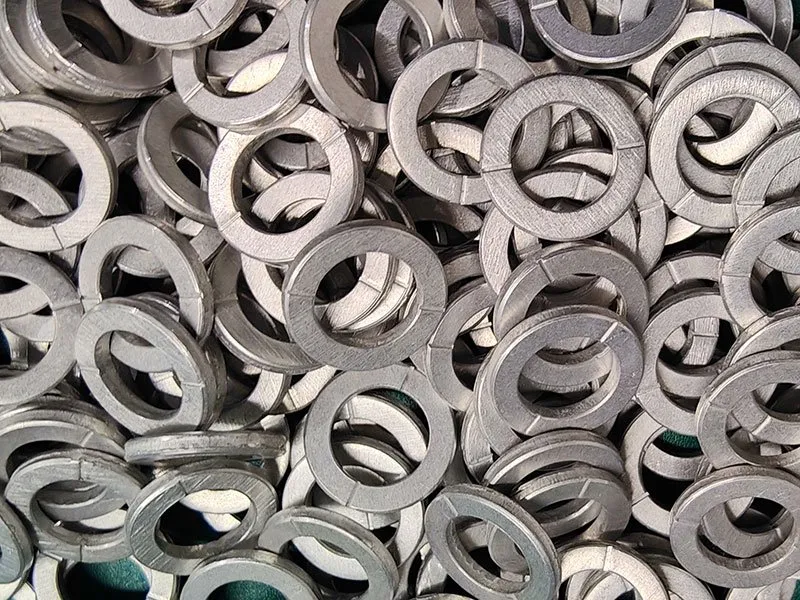
Cold stamping process and tooling design document for double-sided chamfered round washer.
I. Process requirement analysis
1.Product Overview
Las arandelas redondas con chaflán doble son componentes críticos en conjuntos mecánicos y se usan ampliamente en diversos tipos de equipo para aumentar el área de apoyo, reducir la fricción, distribuir la carga y evitar fugas. Su característica clave es el control preciso del diámetro, del espesor y del chaflán doble uniforme según especificación, lo que garantiza la integridad de la junta y la estabilidad a largo plazo en servicio.
2.Key parameters and requirements
♦ Diámetro y espesor: según la aplicación, el diámetro exterior, el diámetro interior y el espesor de la arandela deben mantenerse dentro de tolerancias estrictas para cumplir los requisitos de montaje.
♦ Chaflán doble: la dimensión del chaflán (por ejemplo, 0,15 mm) debe ser constante en ambas caras para minimizar concentradores de tensión durante el montaje y mejorar el sellado.
♦ Requisito de paralelismo: el paralelismo de las caras afecta directamente la planitud tras el montaje y debe mantenerse dentro de los límites admisibles para asegurar un funcionamiento suave del equipo.
♦ Selección de material: elija materiales como acero inoxidable o aleaciones de cobre según el entorno de servicio (temperatura, presión, medio) para cumplir la resistencia a la corrosión, la resistencia al calor y otros criterios de desempeño.
II. Process scheme design
1.Determination of process flow: raw material inspection → cutting/blanking → piercing → double-sided chamfering → deburring → cleaning → inspection → packaging.
2. Selección del método de chaflanado: la estampación en frío con utillaje dedicado realiza el chaflán simultáneo o secuencial en ambas caras, equilibrando tiempo de ciclo y precisión dimensional.
3.Setting of quality control points: los puntos de control de calidad en proceso se establecen en las operaciones de corte, punzonado y chaflanado, con criterios de inspección documentados y trazabilidad.
III. tooling Structure Design
1.Overall layout of the toolingDiseñe los conjuntos superior e inferior del utillaje. El conjunto superior porta la placa de presión, el punzón y el filo de chaflanar; el conjunto inferior lleva la matriz cóncava y un dispositivo de localización para sujetar el blanco en posición.
2.Diseño de la cuchilla de chaflanar: fije ángulos y geometría precisos para cumplir la especificación de chaflán de 0,15 mm, asegurando un romo de borde constante en ambos lados de la arandela.3.
Sistema de posicionamiento y guiado: utilice pasadores y casquillos guía de precisión para mantener la alineación y la repetibilidad del troquel dentro de tolerancia a lo largo de las series.4.Mecanismo de descarga y expulsión: diseñe la placa extractora y el sistema expulsor para que la pieza acabada salga limpiamente, sin deformación ni marcas.
IV. Materiales y tecnología de procesamiento5.Material del herramental: Especifique acero para herramientas de alta dureza y resistente al desgaste como Cr12MoV o SKD11 con buena tenacidad para maximizar la vida útil del troquel y mantener la precisión dimensional en corridas largas.
6.
Tratamiento térmico: Temple y revenido de los componentes críticos del herramental para aumentar la dureza y la resistencia al desgaste mientras se mantiene la tenacidad necesaria para las cargas de estampado.7.Tecnología de procesamiento: Mecanice todos los componentes del herramental en centros CNC de alta precisión para mantener las tolerancias y el acabado superficial requeridos en cada detalle.
V. Depuración y optimización del herramental1.Prueba del herramental sin carga: Opere el conjunto de troquel sin material para verificar el ajuste y la alineación de todos los componentes, luego ajuste las holguras y configuraciones a la condición óptima.
2.Estampado de prueba con material: Aumente gradualmente el tonelaje de la prensa, observe la formación de la arandela y ajuste finamente la holgura del troquel y los ángulos de las cuchillas hasta que la pieza cumpla con el plano.3.
Optimización continua: Utilice los resultados de las pruebas y la retroalimentación de producción para seguir refinando el diseño del troquel y los parámetros del proceso, aumentando tanto el rendimiento como la calidad de las piezas.
VI. Implementación y monitoreo de la producción1.Planificación de la producción: Elabore un cronograma detallado a partir de los pronósticos de demanda y la capacidad disponible de prensas para cumplir con las fechas de entrega en las cantidades correctas.
2.Monitoreo en proceso: Rastree toda la corrida—verificaciones del material entrante, condición de la prensa, parámetros del proceso e inspección de piezas terminadas—para que cada paso se mantenga dentro de especificación.3.
Control de calidad y trazabilidad: Ejecute un sistema de control de calidad documentado con inspección al 100% o por muestreo AQL en piezas terminadas, registrando números de lote y resultados de inspección para una trazabilidad completa.Optimización continua: Con base en los resultados de las pruebas del herramental y la retroalimentación de producción, optimice continuamente la estructura del herramental y los parámetros del proceso para mejorar la eficiencia de producción y la calidad del producto.
VI. Implementación y monitoreo de la producción
1.Formulación del plan de producción: Con base en la demanda del mercado y la capacidad de producción, se formula un plan de producción detallado para asegurar el cumplimiento oportuno y cuantitativo de las tareas de producción.
2.Monitoreo del proceso de producción: Implementación de monitoreo de proceso completo, incluyendo inspección de materia prima, inspección del estado del equipo, registro de parámetros del proceso, inspección de calidad del producto terminado, etc., para asegurar que cada paso cumpla con los requisitos.
3.Control de calidad y trazabilidad: Establezca un sistema integral de gestión de calidad, realice inspecciones totales o por muestreo en productos terminados, y registre información como lotes de producción y resultados de inspección para lograr la trazabilidad de la calidad.
4.Mejora continua: Rastreamos datos de producción y retroalimentación de campo de forma regular, identificamos brechas y defectos en el proceso, luego implementamos acciones correctivas para seguir aumentando tanto el rendimiento como la calidad de las piezas.